
Чек-лист для приемки автоматизированной упаковочной линии
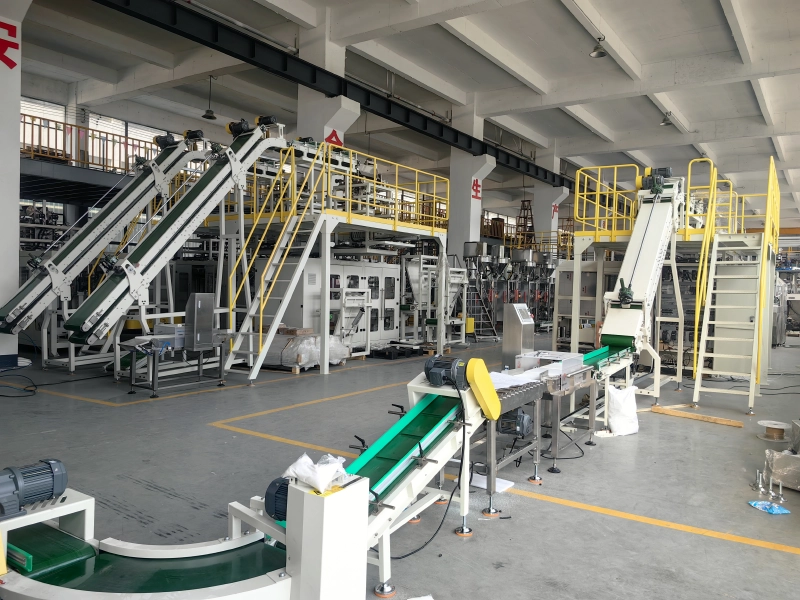 | Ваша новая линия выглядит великолепно на чертежах, но выдержит ли она коррозийную соляную пыль и круглосуточную работу без постоянных остановок? Настоящая проверка начинается после того, как инженеры покинут ваш цех. Убедитесь, что вы принимаете не проблему, а актив, который будет приносить прибыль годами. |
Чек-лист для приемки автоматизированной упаковочной линии
Приемка нового оборудования — критический этап для любого производственного директора или главного инженера. В солевой промышленности стандартный протокол FAT (Factory Acceptance Test) — это лишь половина дела. Соль — не просто сыпучий продукт; это агрессивная химическая среда, которая выявляет все слабые места оборудования в первые же месяцы эксплуатации. Этот чек-лист поможет вам провести приемку автоматизированной упаковочной линии не как покупатель, а как опытный технолог, знающий, что такое «просыпание» и «коррозия» не понаслышке.
Этап 1: Материаловедческая экспертиза — «Солевой тест»
Проблема (Before): Обычная углеродистая сталь с порошковой окраской или даже сталь AISI 304 начинает покрываться ржавчиной уже через год. Мельчайшая соляная пыль проникает в подшипники, электрические компоненты и вызывает преждевременный износ. Ремонт и замена узлов становятся постоянной статьей расходов.
Что проверять:
- Пункт №1: Сертификаты на металл. Не верьте на слово. Запросите и проверьте сертификаты на все детали, контактирующие с продуктом. Убедитесь, что это действительно Нержавеющая сталь 316 или 316L. Хлорид-ионы в морской или каменной соли беспощадны к марке 304.
- Пункт №2: Качество сварных швов и герметичность. Осмотрите все сварные швы. Они должны быть гладко отполированы, без пор и щелей, где может скапливаться соль. Проверьте степень защиты (IP) электрических шкафов — они должны быть полностью герметичны, чтобы предотвратить попадание едкой пыли.
Как это работает у нас (Why it works): Мы изначально проектируем оборудование для солевой промышленности, используя сталь 316L для всех критических узлов, таких как дозирующие шнеки и бункеры. Это не опция, а стандарт, гарантирующий долговечность в агрессивной среде.
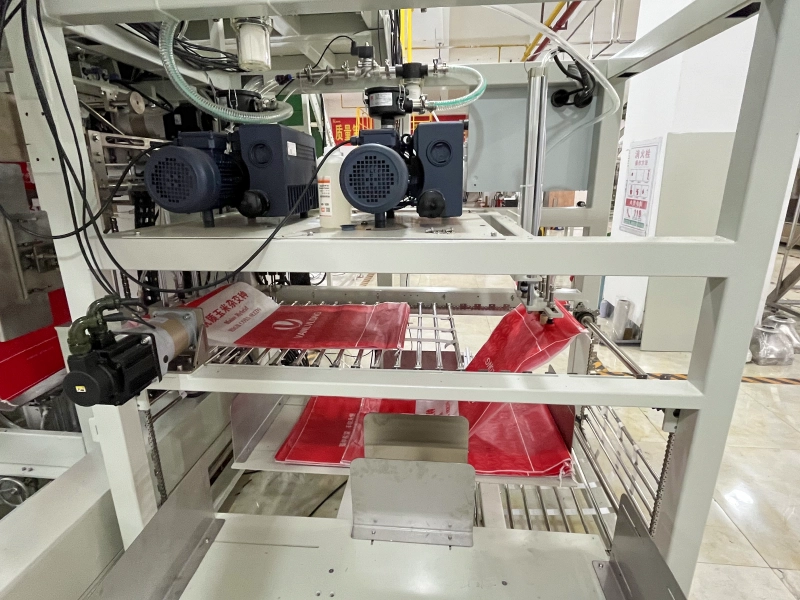
Высокоточный шнековый дозатор из нержавеющей стали 316L, спроектированный для работы с пищевой солью.
Этап 2: Производительность под нагрузкой — Тест на «Просыпание и пыление»
Проблема (Before): Микроповреждения на маленьких пакетах (первичная упаковка) приводят к просыпанию соли. Эта соль не только теряется, но и загрязняет большой мешок, а также абразивно изнашивает конвейерные ленты и ролики. Пыль, образующаяся при засыпке, создает риски для здоровья персонала и приводит к отказам датчиков.
Что проверять:
- Пункт №3: Эффективность системы удаления просыпи. Запустите в линию несколько заведомо некачественно запаянных пакетов. Справляется ли конвейер-фильтр (Salt Filtering Conveyor) с задачей? Вся ли просыпанная соль эффективно отсеивается перед тем, как чистые пакеты попадут в машину вторичной упаковки?
- Пункт №4: Оценка процесса формовки и наполнения. Обратите внимание, как работает система формовки. Раздутые, как шары, пакеты — причина нестабильных паллет. Наша двухъярусная система сжимает пакеты, удаляя лишний воздух. Оцените процесс наполнения большого мешка: происходит ли это с минимальным падением, чтобы избежать образования облака пыли?
Как это работает у нас (Why it works): Наша уникальная система фильтрации с ромбовидными роликами активно «встряхивает» пакеты, гарантированно удаляя всю просыпь. А сервоприводная система подъема платформы внутри большого мешка обеспечивает «мягкую посадку» малых пакетов, минимизируя пыление и риск повреждения.
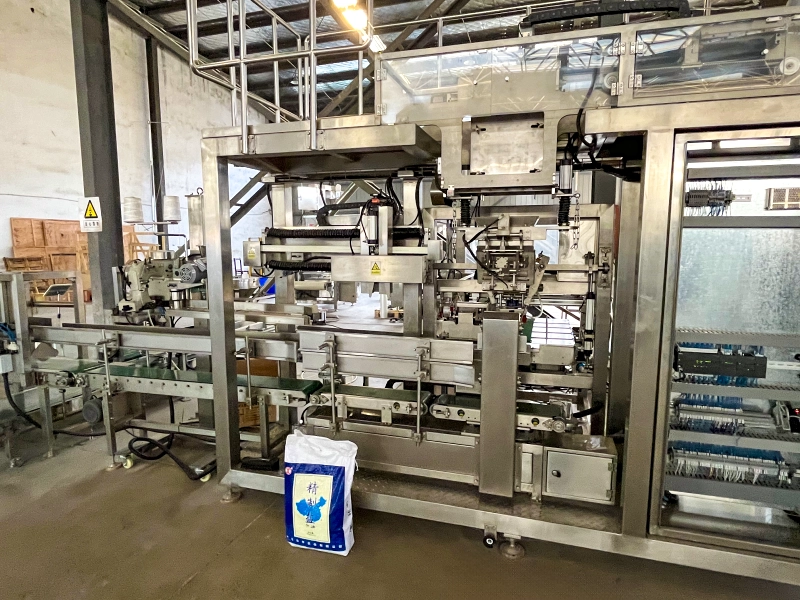
Основной узел автоматической затарки и зашивки, обеспечивающий чистоту и точность процесса.
Этап 3: Интеграция и стабильность на выходе — «Логистический тест»
Проблема (Before): Нестабильные, «цветущие» паллеты, которые разваливаются при транспортировке. Логистические компании выставляют штрафы, а клиенты отказываются принимать товар. Криво сложенные полипропиленовые мешки невозможно эффективно разместить на складе.
Что проверять:
- Пункт №5: Полный цикл паллетирования. Запустите линию на полную мощность и дайте роботу-паллетайзеру сложить как минимум одну полную паллету. Оцените схему укладки. Она должна быть плотной, с перевязкой слоев, как кирпичная кладка.
- Пункт №6: Геометрия и устойчивость готовой паллеты. После обмотки стретч-пленкой паллета должна представлять собой идеальный куб. Проверьте ее устойчивость. Соответствуют ли ее габариты стандартам для загрузки в еврофуру или контейнер?
Результат (After): Правильная формовка малых пакетов на начальном этапе — залог идеальной паллеты на выходе. Плоские, похожие на кирпичи, пакеты позволяют роботу формировать монолитный, устойчивый транспортный юнит, готовый к любым логистическим испытаниям.
Идеально сформированные паллеты, готовые к хранению на многоярусных стеллажах и дальнейшей отгрузке.
Правильная приемка линии по упаковке соли — это инвестиция в бесперебойную работу вашего производства на годы вперед. Тестируйте не только скорость, но и выносливость, продуманность конструкции и готовность к реальным условиям вашего цеха. Линия, прошедшая такой строгий контроль, станет вашим надежным производственным активом, а не источником постоянных проблем.
Часто задаваемые вопросы (FAQ)
1. В чем реальная разница между сталью 304 и 316 для соли?
Сталь марки 304 отлично противостоит общей коррозии, но уязвима для хлоридов, которые в изобилии содержатся в соли. Хлориды вызывают точечную (питтинговую) коррозию, которая разрушает поверхность. Сталь 316 содержит молибден, который придает ей исключительную стойкость именно к хлоридной коррозии, что делает ее единственным правильным выбором для солевой промышленности.
2. Как ваша линия борется со статическим электричеством от мелкой соляной пыли?
Мы используем несколько методов: заземление всех металлических частей машины, применение антистатических материалов для конвейерных лент и, в некоторых случаях, установку ионизирующих планок, которые активно нейтрализуют статический заряд на поверхности пакетов и пленки.
3. Можно ли интегрировать систему управления на базе ПЛК Siemens с нашей существующей SCADA-системой?
Да, абсолютно. Мы используем контроллеры ПЛК Siemens с открытыми протоколами, такими как Profinet или Ethernet/IP, что обеспечивает легкую и бесшовную интеграцию с большинством заводских систем верхнего уровня для сбора данных и удаленного мониторинга.
4. Каков типичный график технического обслуживания линии в условиях высокой коррозии?
Мы предоставляем подробный регламент ТО. Основные моменты: ежедневная очистка от соляных отложений сжатым воздухом (без воды!), еженедельная проверка натяжения ремней и состояния датчиков, а также ежемесячная смазка движущихся частей специальными солестойкими смазками. Благодаря использованию правильных материалов, график ТО не сильно отличается от стандартного.
5. Как происходит переналадка между мешками разного веса (например, с 20 кг на 50 кг)?
Переналадка максимально автоматизирована. Оператор выбирает нужный рецепт на сенсорной панели HMI. Система автоматически изменяет количество малых пакетов для счета, схему укладки для робота и настройки зашивочной машины. Ручные регулировки сведены к минимуму и занимают не более 15-20 минут.
Need a consultation on packaging equipment?
CONTACT US → English
 Русский
Leave a Reply