
Как сибирский солерудник выстраивает вторичную упаковку соли без разрывов потока
Когда на линии растёт выпуск, проблема почти никогда не сидит в самом дозировании. Узкое место появляется дальше — там, где фасованная соль должна быстро пройти через накопление, укладку, сжатие, сшивку и уже в виде устойчивой грузовой единицы уйти на склад или отгрузку.
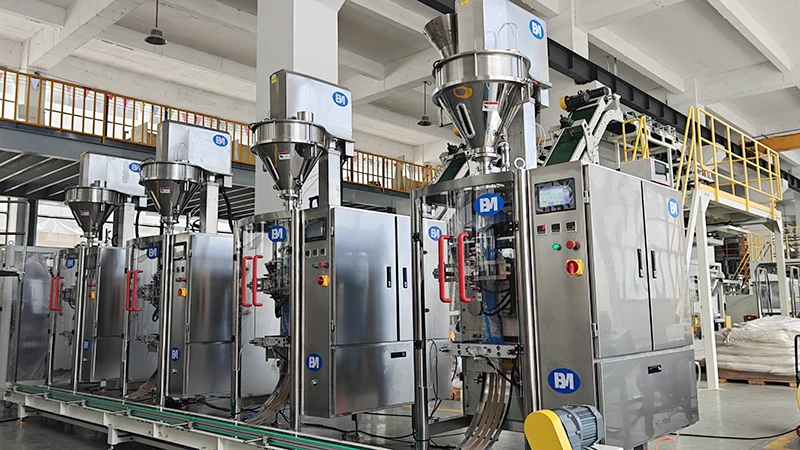
У соляного производства слабые места повторяются из раза в раз: мешок приходит с перекосом, в партии появляется лишний воздух, наружная оболочка тянет влагу, а ручная подача между узлами съедает часы сменного времени. Именно поэтому на практике выигрывает не самый быстрый отдельный аппарат, а связка, которая держит стабильный поток от верхнего дозирования до выхода на паллету.
Почему поток начинается не с мешка, а с устойчивого дозирования
Для соли важны сразу три вещи: равномерная подача, устойчивость к коррозии и предсказуемая герметизация. В этой точке BIBPU работает не как набор разрозненных машин, а как согласованный блок. Верхние узлы дозирования и несущие колонны, показанные на фото, позволяют удерживать повторяемость подачи при большом суточном объёме, а контактные элементы из UNS S31603 (316L) снижают риск точечной коррозии в среде с хлоридами.
Это особенно заметно на линиях, где смена материала или рост влажности сразу отражаются на стабильности шнека и на геометрии дозы. Здесь важно не просто отсыпать продукт, а не допустить ступенек в потоке. Когда дозирование остаётся ровным, вся нижняя логистика получает запас по времени и меньше работает в режиме догоняния.
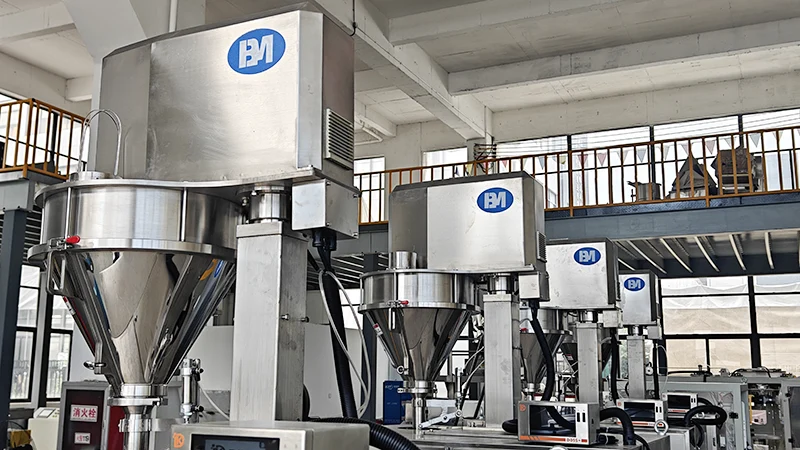
BPM Engineering Insight: для соли важна не только скорость, но и закрытый по времени цикл. Если верхний узел держит повторяемую дозу, а нижний узел удерживает форму пакета и не даёт воздуху раздувать мешок, то линия перестаёт «рваться» на каждой передаче. В этом и состоит практическая ценность BIBPU: сократить ручное вмешательство без потери контроля над продуктом.
Как вторичная упаковка удерживает форму мешка перед отгрузкой
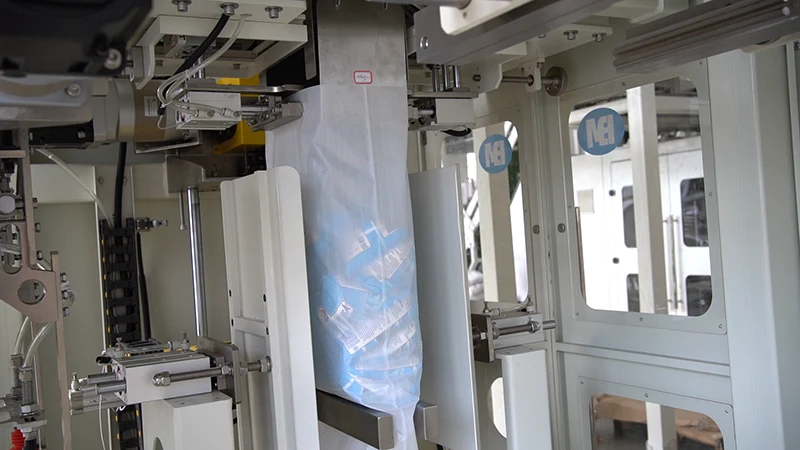
Следующий критичный участок — приём и укрупнение фасованной соли в транспортную единицу. На фото видно, как небольшие пакеты переходят в белый полипропиленовый мешок, зажатый пневматическими захватами. Для завода это означает, что продукт не идёт на склад россыпью, а сразу получает транспортную геометрию, удобную для штабелирования, строповки и учёта.
После заполнения мешок дополнительно стабилизируется сжатие боковыми цилиндрами. Такая схема полезна именно для соли: продукт может быть тяжёлым, но оболочка всё равно стремится деформироваться, если внутри остался лишний воздух. Сжатие перед окончательной зашивкой помогает убрать выпуклость, снизить риск смятия углов и сделать паллету ровной по высоте.
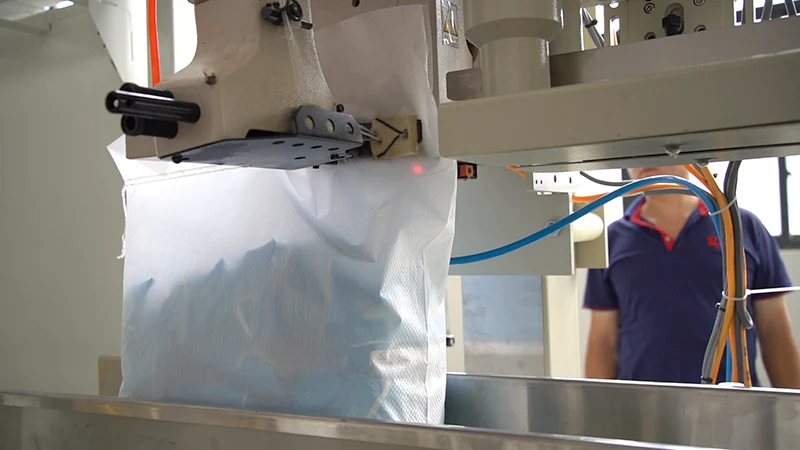
Финальная сшивка закрывает весь цикл. На участке с промышленной швейной головкой мешок уже не нужно выравнивать вручную: он подан, сжат и готов к фиксации. Это и есть та точка, где линия начинает экономить не только время, но и брак. Чем меньше повторной правки руками, тем меньше повреждений кромки, тем стабильнее внешний вид готового места и тем проще перевести его на стандартизированную паллету.
| Что часто делают вручную | Что даёт BIBPU |
|---|---|
| Перекидывают мешки между фасовкой, укрупнением и зашивкой по одному, теряя ритм линии. | Связывает этапы в один поток, чтобы продукт не копился в ожидании следующего узла. |
| Доправляют перекошенные и раздутые мешки перед складированием. | Использует пневматическое удержание и сжатие, чтобы пакет сразу выходил ровным и пригодным к штабелированию. |
| Пытаются компенсировать влажность и коррозионную нагрузку обычной «стальной» компоновкой. | Применяет 316L на контактных поверхностях, что лучше подходит для соляной среды и долгой эксплуатации. |
Что важно проверить перед запуском такой линии
Можно ли ставить её на соль с высокой влажностью? Да, если в контактных зонах используется коррозионностойкая нержавеющая сталь и есть нормальная настройка натяжения плёнки и зажима мешка. На соли проблема чаще не в самом продукте, а в том, как быстро начинает стареть и клинить периферия.
Нужен ли отдельный ручной пост перед отгрузкой? Обычно нет. Если линия уже держит дозирование, укладку и зашивку в одном ритме, ручной пост превращается в источник сбоев. Именно поэтому BIBPU ценят не за отдельную операцию, а за связанный участок, который убирает лишнюю подгонку.
Если на вашем участке фасовка, вторичная упаковка и отгрузка до сих пор живут разными ритмами, можно собрать их в один поток и убрать лишнюю ручную передачу.
Запросить компоновку линии English
 Русский