
Почему последний метр перед паллетой решает ритм соляной линии
Почему последний метр перед паллетой решает ритм соляной линии
На соляных площадках чаще всего ломается не сама фасовка, а переход между фасовкой, ориентированием мешка и выдачей на паллету. Пока продукт идет стабильным потоком, линия выглядит простой. Но как только мешок начинает уходить под углом, этикетка смещается, а оператору приходится подправлять посадку руками, темп сразу падает. Именно поэтому последний метр нужно проектировать как отдельный инженерный участок, а не как «хвост» основной машины.
На одной южнороссийской соляной площадке мы смотрим на этот узел именно так: не как на место, где мешок просто покидает машину, а как на зону, где удерживаются ориентация, плотность потока и готовность к дальнейшей укладке. Для этого в схеме ppline важны не только фасовочный модуль, но и стыковка платформы, конвейера, прижима мешка и отгрузочного тракта.
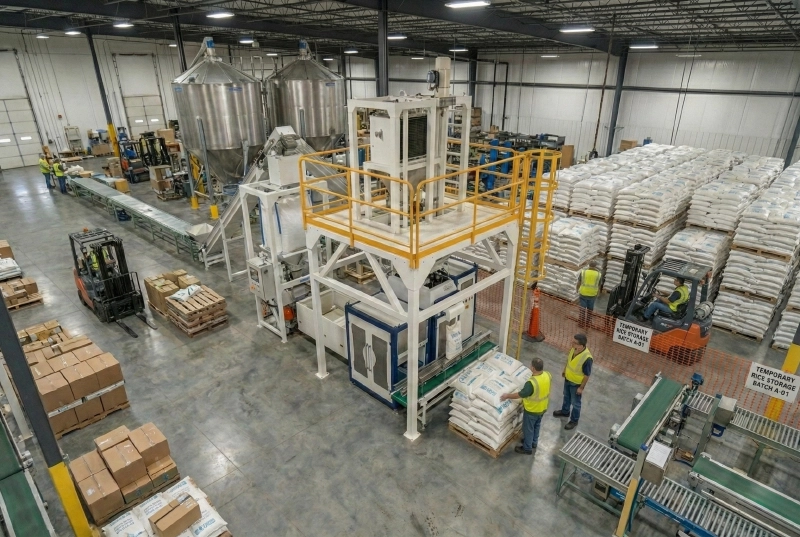
Что видно на общей схеме
На обзорном фото хорошо читается логика линии QZK-1200: верхние силосы подают сырье, конвейеры держат ритм, а паллетная зона работает без конфликтов с транспортом. Для солевого продукта это особенно важно, потому что мешок должен выходить уже в понятной ориентации, без лишних остановок и без ожидания свободного места на полу.
Когда проектируется такая компоновка, цель простая: уменьшить количество «мертвых» секунд между упаковкой и складом. Чем меньше ручной перенос и промежуточных касаний, тем меньше риск повредить мешок, сместить маркировку или потерять темп отгрузки.
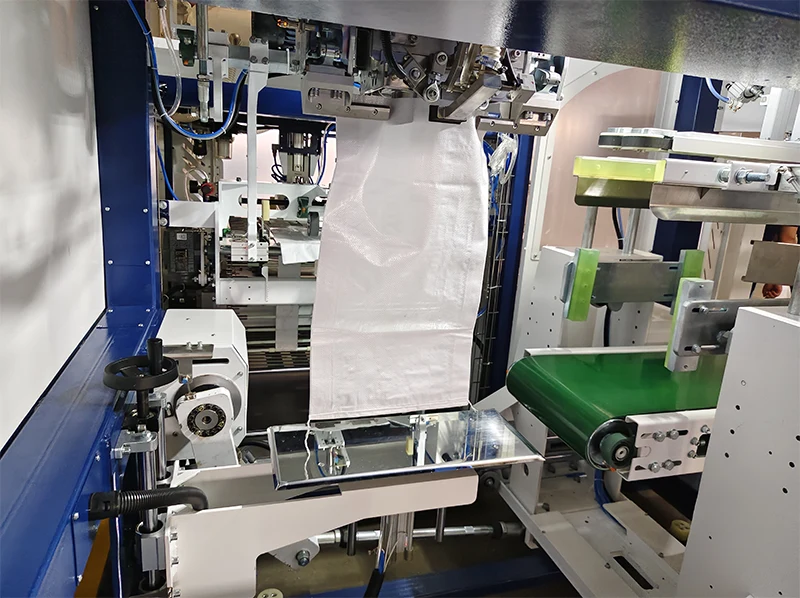
Почему узел захвата мешка нельзя недооценивать
Если мешок берется неточно, дальше начинается цепочка мелких проблем: смещается горловина, нарушается плоскость закрытия, увеличивается нагрузка на оператора и возрастает шанс брака. Поэтому в фасовочном модуле важны не только подача и дозирование, но и сам прижим мешка, вакуумный захват и понятная регулировка высоты.
На close-up видно, что этот участок устроен как рабочая механика, а не как декоративная оболочка. Присоски, пневматика, направляющие и ручная тонкая настройка нужны не ради сложности, а ради повторяемости. Для соли это критично: продукт тяжелый, мешок часто жесткий, а любая неточность в геометрии сразу заметна на шве и на следующей укладке.
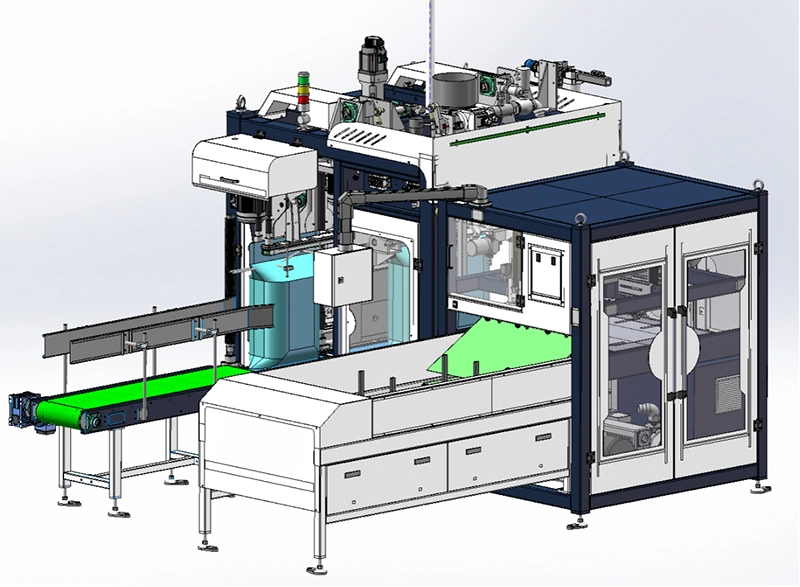
Как ppline удерживает поток после фасовки
Схема вторичной упаковки показывает главный принцип: мешок не должен «падать» из одного процесса в другой. Ему нужен буфер, понятная траектория и место для выравнивания. Накопительный конвейер разгружает фасовочный узел, мешкодержатель стабилизирует позицию, а отгрузочный транспортер не дает току упаковки расползаться по полу.
Именно на этом участке обычно экономят меньше всего времени в нормальном проекте, потому что здесь экономия почти всегда возвращается в виде брака. Если мешок уходит неровно, операторы начинают ловить его руками. Если удержание слишком слабое, мешок разворачивается. Если слишком жесткое, возрастает износ и растет риск повреждения упаковки. Поэтому вторичная упаковка должна быть рассчитана как часть единого цикла, а не как дополнительный модуль «по желанию».
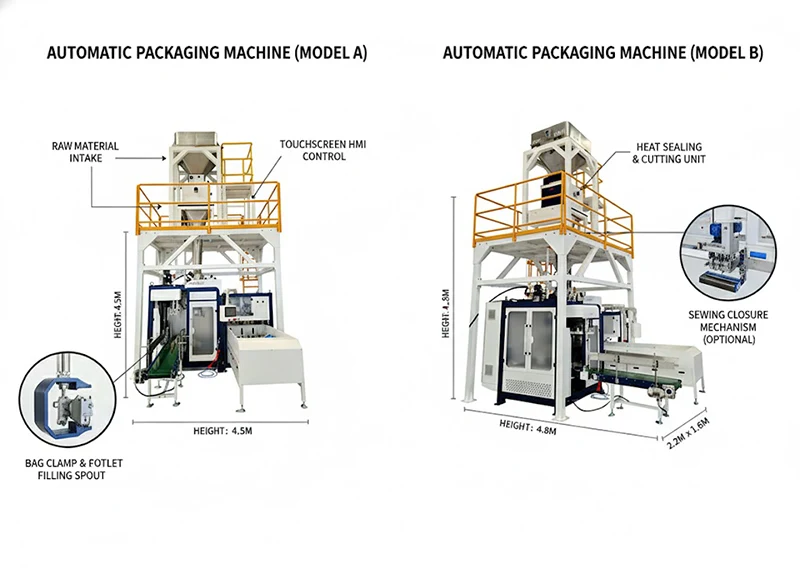
Чем отличается правильный конец линии от просто работающей линии
На практике хороший конец линии узнается по двум признакам: оператору не приходится подправлять мешок, а упаковка выходит с предсказуемым закрытием. На изображении видно, что современные модели ppline сразу закладывают HMI-управление, тепловое закрытие и опцию шовного узла. Это важно, потому что один и тот же соляной продукт может идти в разном мешке и с разным требованием к закрытию.
Если мешок плотный и требуется механически надежная фиксация, шовный узел дает понятную технологию. Если задача больше связана с герметичностью и аккуратным верхом, нужен другой сценарий закрытия. Смысл не в том, чтобы «добавить опцию», а в том, чтобы связать выбор закрытия с материалом мешка, скоростью потока и конечной логистикой.
- Стабильная фасовка начинается с правильного захвата мешка.
- Последний метр должен иметь буфер, а не только выгрузку.
- Выбор закрытия мешка нужно привязывать к материалу и скорости линии.
- Чем меньше ручной подправки, тем выше ритм и ниже риск брака.
Что нужно задать перед запуском
Перед проектированием достаточно трех ответов: какой мешок используется, какое закрытие требуется и какой ритм отгрузки нужен на складе. После этого уже можно подбирать компоновку ppline, высоту платформы, схему конвейеров и логику закрытия. Для соли это особенно чувствительно, потому что любое лишнее движение на последнем участке превращается в потерю темпа.
Если вам нужно собрать линию под реальную площадку, лучше сразу прислать тип мешка, массу, способ закрытия и требуемую производительность. Тогда можно собрать не абстрактную схему, а рабочую компоновку, в которой фасовка, передача и паллетирование держат один ритм.
Свяжитесь с нами, если нужно обсудить компоновку линии, подобрать узел захвата и определить правильный сценарий закрытия для вашей соляной упаковки.
Need a consultation on packaging equipment?
CONTACT US → English
 Русский