
Как BIBPU убирает ручной хвост на вторичной упаковке соли на сибирском солеруднике
BIBPU / автоматизация вторичной упаковки
Как BIBPU убирает ручной хвост на вторичной упаковке соли на сибирском солеруднике
Когда первичная фасовка уже работает стабильно, слабое место часто остаётся на последнем метре линии. Мешок нужно выровнять, уплотнить, убрать лишний воздух и подать к сшивке без рывков. Именно эту задачу решает BIBPU.
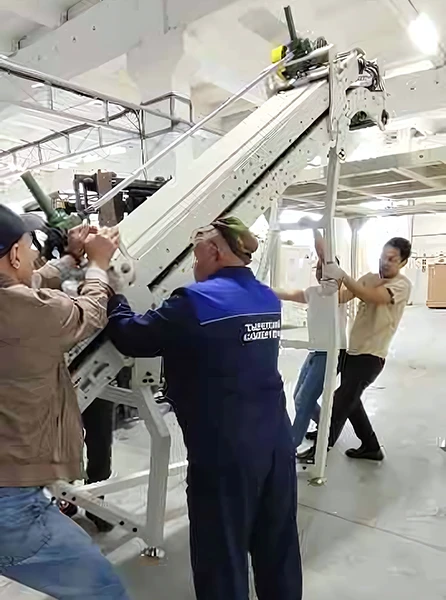
Сценарий: фасовка уже есть, но поток у сшивки всё ещё идёт вручную
На соляном предприятии автоматизация редко начинается с нуля. Обычно первичная фасовка уже даёт мешки с нормальным весом, но дальше появляется ручной хвост: оператор ловит мешок, разворачивает его, подравнивает, подаёт на сшивку и следит, чтобы он не перекосился. На малой скорости это ещё можно терпеть, но на промышленной линии такая схема быстро становится узким местом.
Проблема не только в людях и трудозатратах. Если мешок идёт рыхлым, в нём остаётся воздух, штабель получается нестабильным, а при перевозке упаковка хуже держит форму. Для соли это особенно заметно: товар должен выходить плотным, собранным и пригодным к уверенной паллетизации.
Почему одна только швейная голова проблему не закрывает
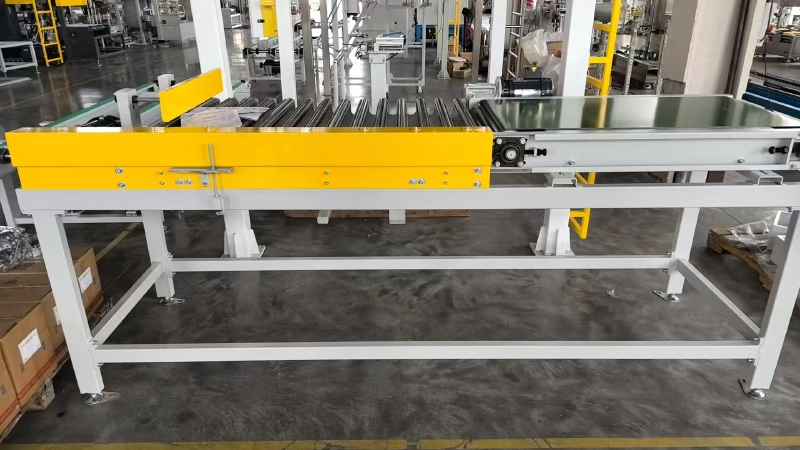
Если автоматизировать только шов, а подачу оставить ручной, нестабильность никуда не исчезает. Мешок всё равно приходит с разным шагом, по-разному ориентированным и с разным остаточным воздухом. В результате швейный узел работает не как финальная точка качественного потока, а как попытка исправить уже кривую подачу.
На практике это означает разброс по качеству упаковки, лишнюю нагрузку на персонал и более слабую паллету на выходе. Для производственной линии соли такой компромисс обычно слишком дорогой: он съедает и ресурс людей, и стабильность логистики.
Почему BIBPU подходит именно для этого участка
BIBPU закрывает как раз ту зону, где поток чаще всего ломается. В схеме используются переходный конвейер с пневматическим толкателем, модуль группировки мешков с настройкой шага и двухрядные рифлёные транспортеры. Вместе они переводят мешок из хаотичной подачи в управляемую траекторию.
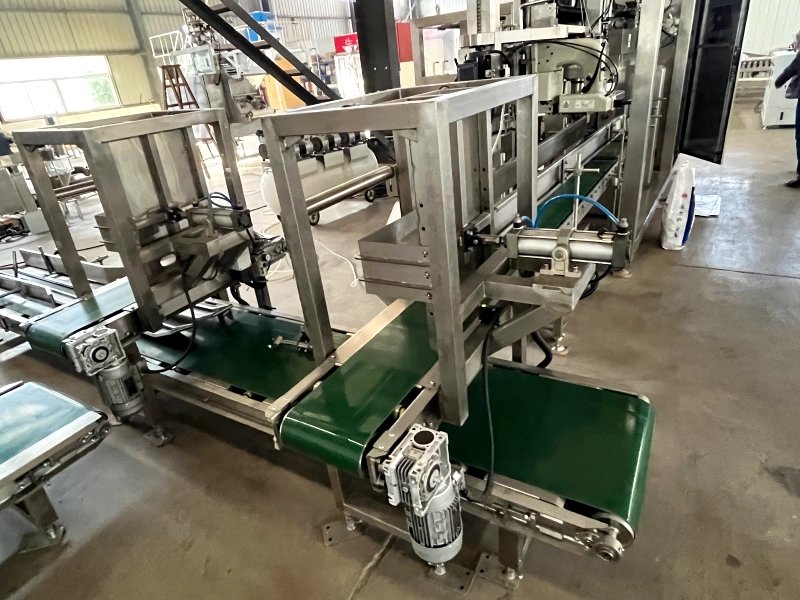
Логика проста: мешок нужно не просто довезти, а довести до сшивки уже собранным и выровненным. Пневматический толкатель помогает поставить его в нужную позицию, модуль группировки убирает хаос в шаге, а рифлёные конвейеры удерживают траекторию перед швейной станцией. Для соли это особенно важно, потому что плотный мешок лучше держит форму и лучше работает на паллете.
Именно поэтому BIBPU хорошо подходит для предприятий, где первичная фасовка уже есть, но вторичная упаковка всё ещё зависит от ручной подстройки.
Что в конструкции влияет на результат
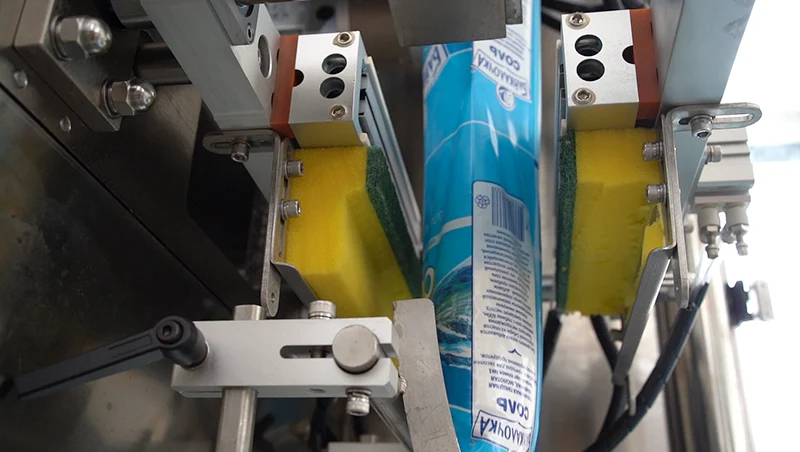
На соляном участке важны не красивые слова, а жёсткая инженерная дисциплина. Контактные поверхности должны быть устойчивы к коррозии, а силовые узлы — работать в пыльной и влажной среде без постоянных остановок. Поэтому в таких линиях закладываются защищённые шкафы управления, промышленная рама, надёжные направляющие и прижимные механизмы.
Отдельно стоит уплотнение мешка перед швом. Прижимная плита убирает лишний воздух заранее, чтобы упаковка не оставалась рыхлой. Это напрямую влияет на плотность готового мешка, на качество штабеля и на то, как паллета переживает транспортировку. Если воздух не убрать до сшивки, потом исправить форму уже почти невозможно.
Для клиента это не теоретическая выгода, а практический эффект: меньше ручной работы, меньше разброс по качеству и более предсказуемый выход на паллету.
Какой результат даёт линия на выходе
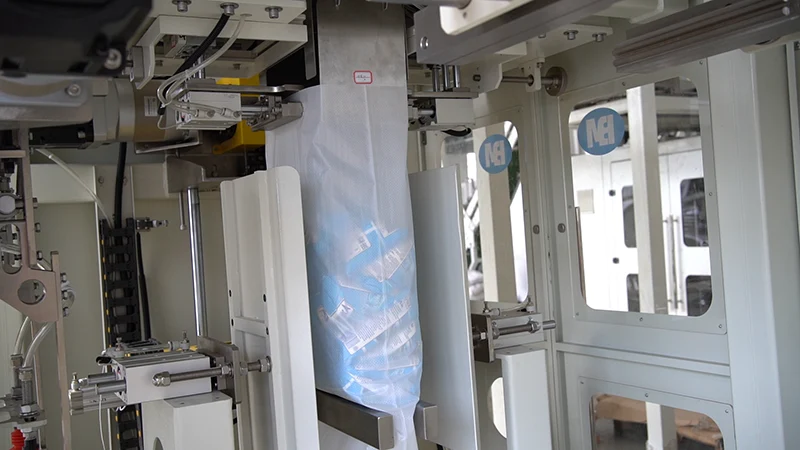
Когда подача выровнена и мешок уже уплотнён до сшивки, эффект виден сразу. Персонал перестаёт ловить мешок руками, уменьшается разброс качества, а готовая вторичная упаковка становится плотнее и аккуратнее. Это особенно важно для соли, где упаковка должна не только доехать, но и сохранить форму на складе и в пути.
Для предприятия это обычно означает сразу три практических улучшения: меньше людей на конце линии, меньше воздуха внутри мешка и более стабильная паллета на отгрузке. Именно в этом и заключается смысл автоматизации вторичной упаковки — не в «роботизации ради роботизации», а в снятии ручного узкого места там, где оно реально тормозит выпуск.
Когда такой проект особенно уместен
Если фасовка уже стабильна, но на участке между фасовкой и сшивкой остаются ручные действия, это прямой кандидат на BIBPU. Особенно если мешок приходит неровно, воздух не выходит, упаковка теряет форму, а паллета становится менее устойчивой. В такой ситуации автоматизировать только швейную голову недостаточно — нужно привести в порядок весь последний метр линии.
BIBPU как раз и делает этот участок управляемым: мешок идёт по заданной траектории, выравнивается, уплотняется и подаётся к сшивке уже в рабочем состоянии.
Если вам нужно убрать ручной хвост на вторичной упаковке соли, начните с данных по мешку, скорости линии и месту установки. На этой базе уже можно собрать рабочую схему подачи, выравнивания и сшивки без лишних компромиссов.
Need a consultation on packaging equipment?
CONTACT US → English
 Русский