Automatic Bagging Machine & Palletizing Systems Manufacturer

Author: liuxvyou@qq.com

  • Габариты и чертежи линии по фасовке сыпучих продуктов 10-50 кг

    Габариты и чертежи линии по фасовке сыпучих продуктов 10-50 кг

    Вторичная Упаковочная Машина

    Your VFFS machines are running at full speed, but the end of your line is a bottleneck of manual labor, airborne dust, and unstable pallets. You’re not just losing efficiency; you’re giving away profit with every oversized bag. It’s time to see the blueprint for a truly automated, end-to-end packaging solution.

    The Bottleneck at the End of the Line: The Real Cost of Manual Bagging for Bulk Solids

    In the world of bulk solids processing—be it flour, starch, salt, or chemical powders—the real challenge often begins after the primary packaging. Your plant may have high-speed vertical form-fill-seal (VFFS) machines, but the downstream process is a chaotic mix of manual handling. This leads to several critical, profit-draining problems:

    * **The “Puffy Bag” Problem:** Freshly packed bags of powder are full of air (aeration). These “puffy” bags are difficult to handle, impossible to stack neatly, and create wobbly, unstable pallets that are a nightmare for logistics and often rejected by customers.
    * **Inaccurate Counts & Giveaways:** Manually counting and packing 20, 30, or 50 small bags into a larger sack is prone to error. To avoid complaints, operators often add an extra bag “just in case,” a direct loss of product.
    * **Dust and Contamination:** The constant handling, dropping, and adjusting of bags in an open environment creates significant dust (пыление), posing health risks to workers and creating a messy, inefficient workspace.
    * **Labor Dependency:** Your entire production output is limited by the speed and availability of 8-10 people at the end of the line. In a tight labor market, this is an unsustainable liability.

    A Blueprint for Efficiency: Deconstructing the 10-50 kg Automated Line

    Instead of simply adding more people, a fully integrated Линия для групповой упаковки re-engineers the entire workflow. Here’s a breakdown of the core modules and their dimensions.

    Overall Layout and Key Dimensions

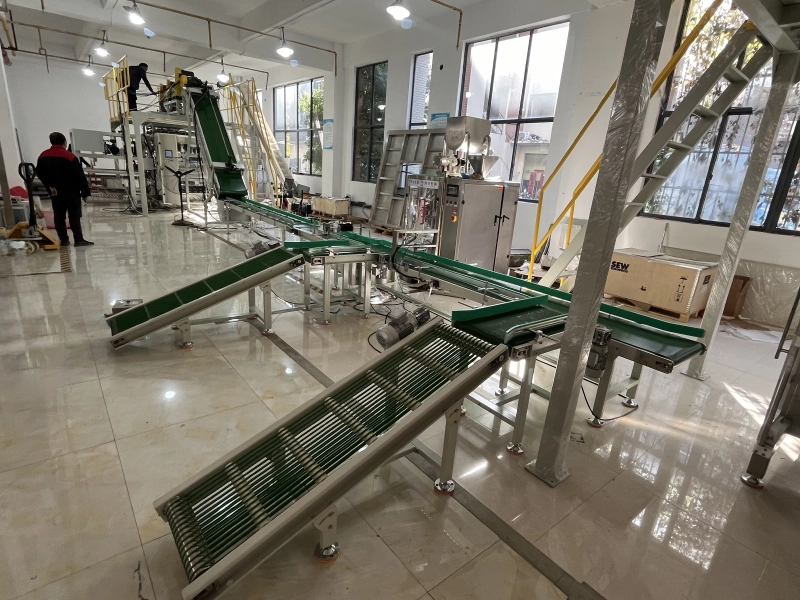
    A typical line is a multi-stage system designed to fit within standard industrial facility layouts. The process flows from primary bag collection, through elevation and conditioning, to the final secondary bagging and palletizing.

    ModuleFunctionTypical Dimensions (L x W x H)
    Infeed & Collection ConveyorsGathers bags from multiple VFFS machines onto a central line.~ 4000 x 1200 x 800 mm
    Incline Shaping ConveyorElevates and flattens “puffy bags” for stable stacking.~ 5500 x 900 x 3500 mm
    Counting & Arranging UnitUses a servo-controlled flap gate to precisely count and batch bags.~ 2000 x 1500 x 2500 mm
    Main Secondary Bagger HostAutomatically places, opens, fills, and seals the large outer sack.~ 4500 x 2800 x 4200 mm
    Outfeed & Palletizing ConveyorsTransports finished 10-50 kg sacks to the robot cell.~ 6000 x 1000 x 700 mm
    Robotic Palletizer CellIncludes robot, gripper, pallet dispenser, and safety fencing.~ 6000 x 5000 x 3800 mm

    Note: Dimensions are approximate and can be customized based on specific bag sizes, line speed, and factory layout.

    Stage 1: Solving the “Puffy Bag” with Mechanical Shaping

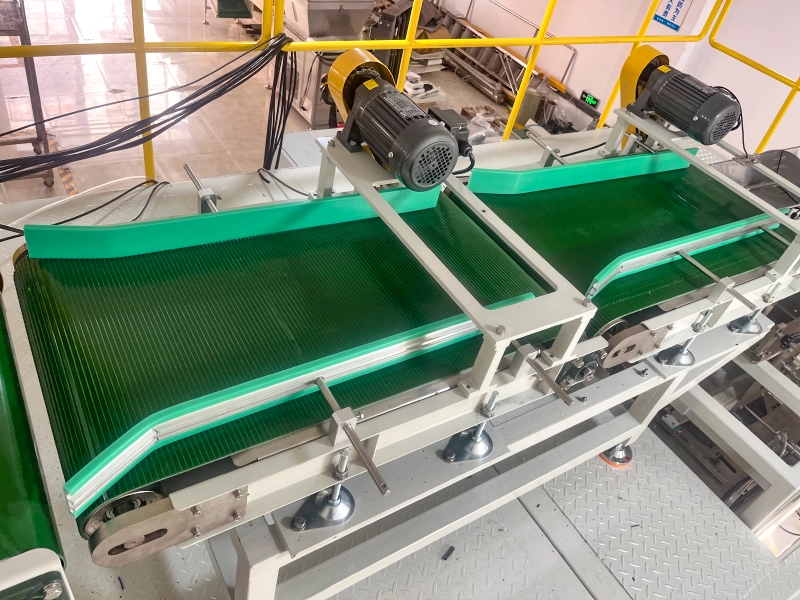
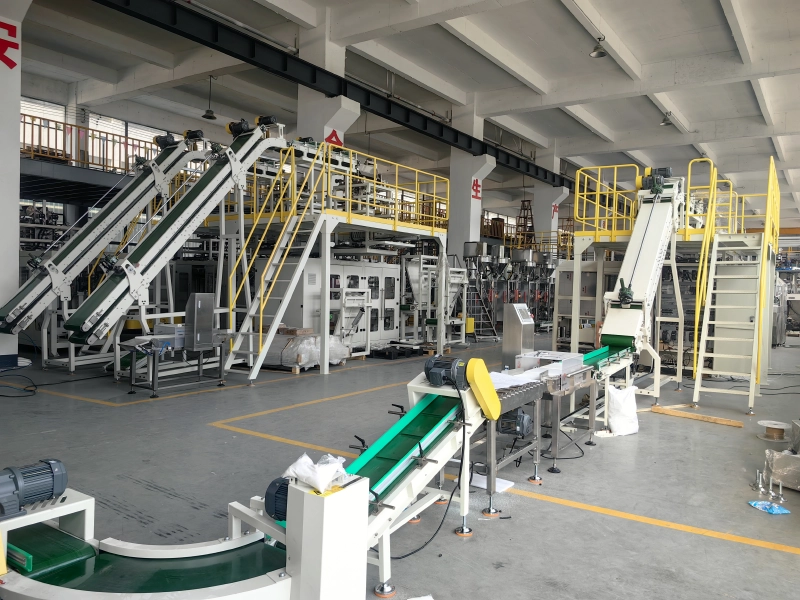
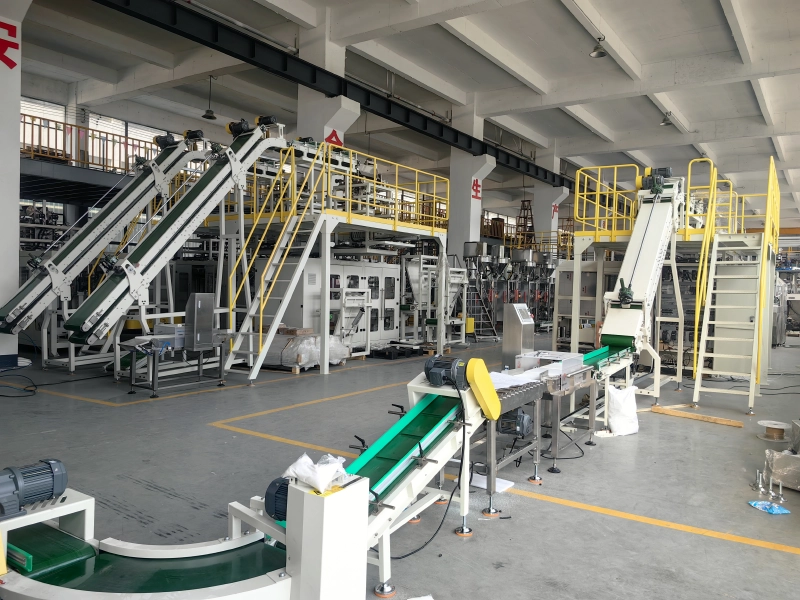
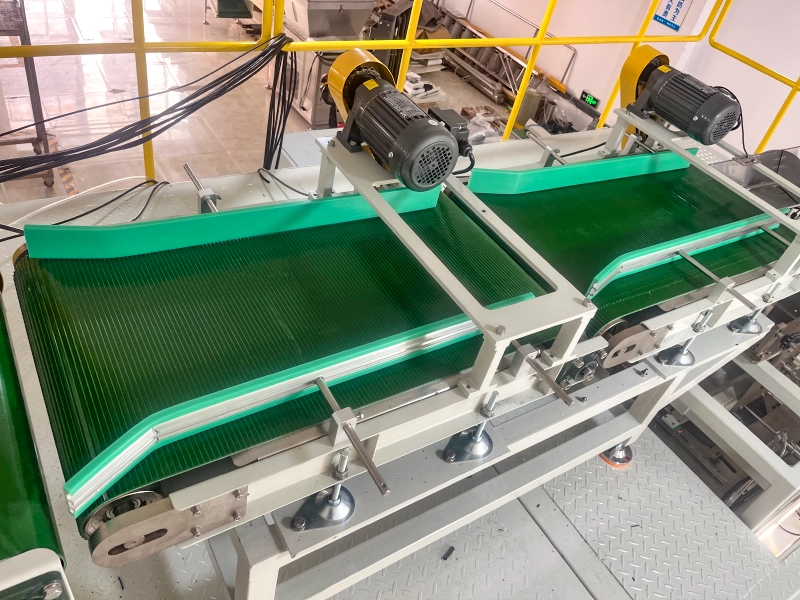
    The core of achieving a stable pallet is tackling aeration at the source. Instead of letting bags settle over time, our system uses a dual-belt incline conveyor. It gently but firmly squeezes the small bags between two synchronized belts during elevation, pressing out excess air. This transforms each soft, puffy bag into a firm, brick-like unit, ready for perfect stacking.
    Вторичная Упаковочная Машина

    The dual-belt shaping conveyor turns aerated bags into compact, stackable units.

    Stage 2: 100% Accurate Counting with Servo Control

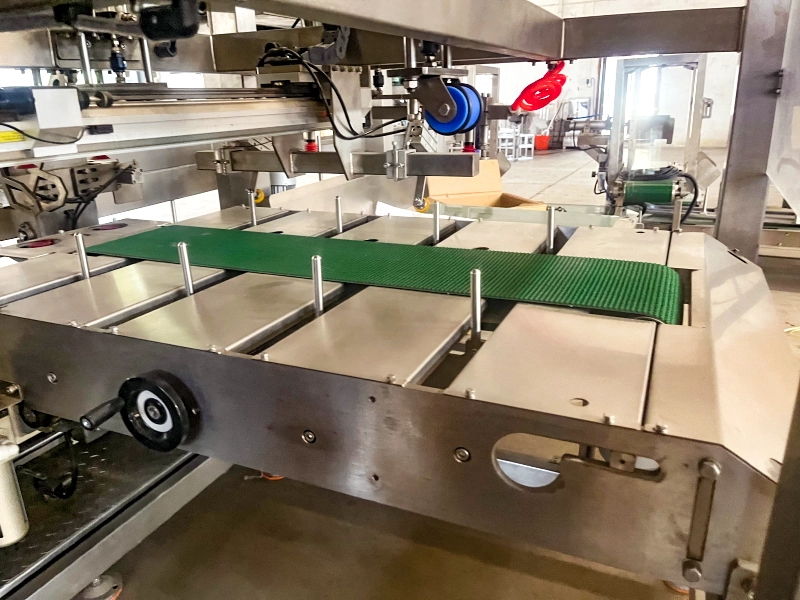
    Forget manual counting. After shaping, the bags are fed into a high-speed channel where a servo-driven flap gate system, controlled by a Siemens ПЛК (PLC), counts each bag with absolute precision. The system arranges them into the exact pre-programmed pattern (e.g., 5 rows of 4 bags) before dropping the complete batch into the waiting secondary bag. This eliminates counting errors and product giveaways entirely.
    Вторичная Упаковочная Машина

    The servo-controlled flap gate ensures every large bag contains the exact number of small bags.

    The Result: From Production Chaos to Logistic Perfection

    Implementing a complete Автоматическая вторичная пакетировочная упаковочная машина transforms your facility. The end of your line becomes a quiet, efficient, and predictable operation.

    * **Drastic Labor Reduction:** The entire process, from VFFS outfeed to the wrapped pallet, is managed by 1-2 supervisors instead of a crew of 10-15 manual laborers per shift.
    * **Perfectly Stable Pallets:** The combination of bag shaping and robotic palletizing creates dense, square, and highly stable pallets. They maximize warehouse space, reduce transit damage, and are eagerly accepted by modern retailers and logistics hubs.
    * **Increased Throughput:** The system operates consistently at high speed, matching the output of your primary packers without breaks or slowdowns, effectively de-bottlenecking your entire production process.
    * **Measurable ROI:** By eliminating giveaway, reducing labor costs, and minimizing product damage, most plants see a full return on investment in 18-24 months.
    Вторичная Упаковочная Машина

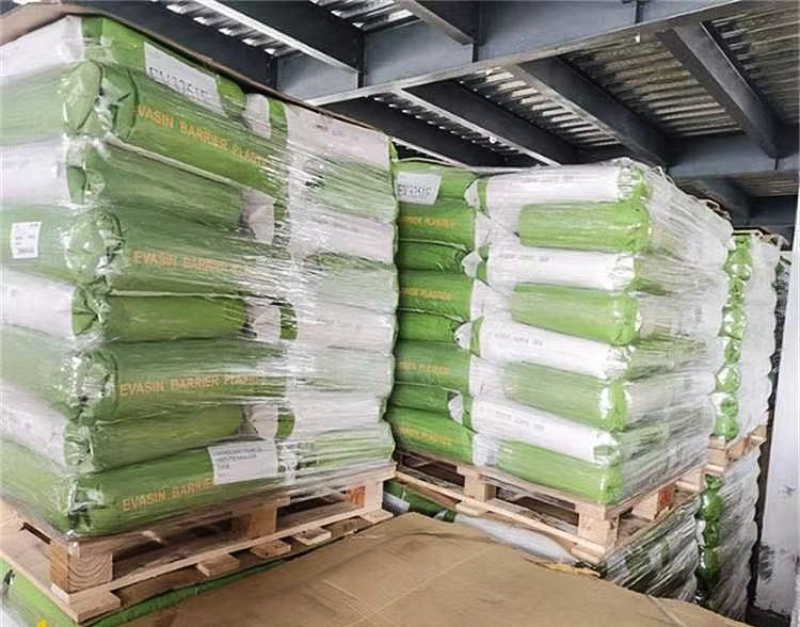
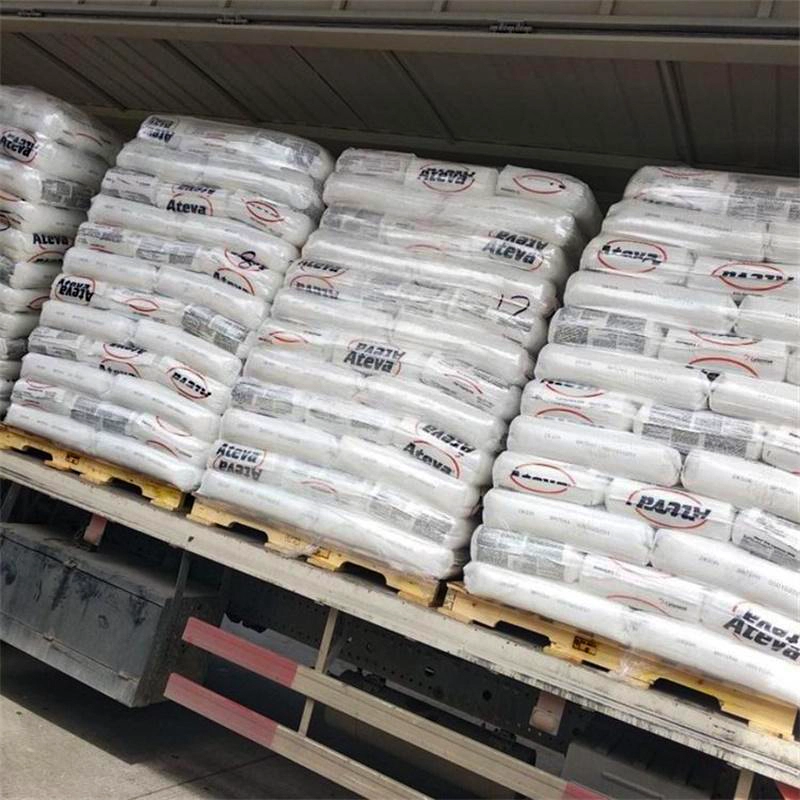
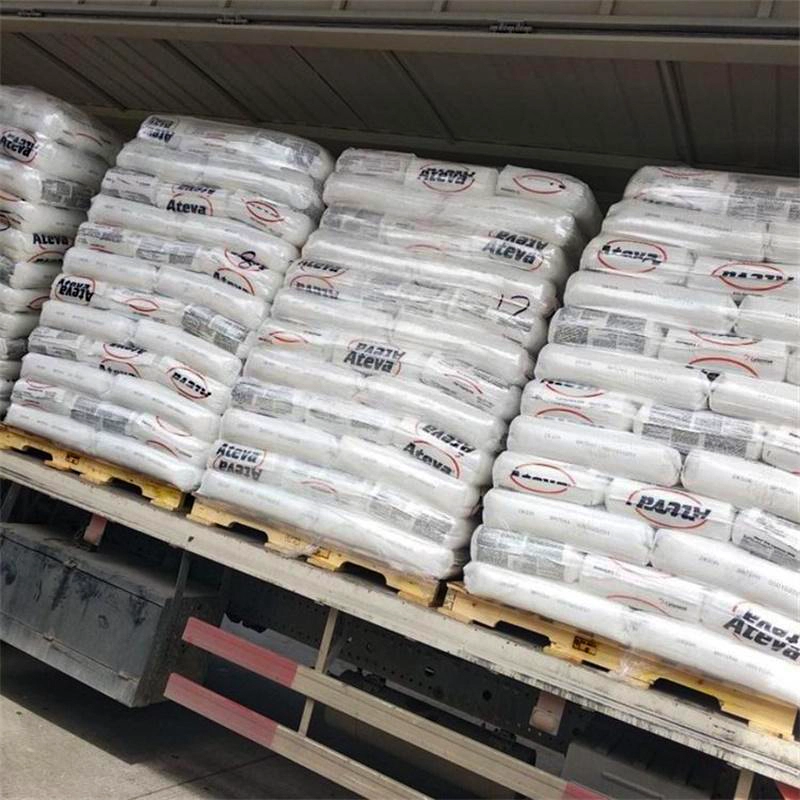
    The final result: dense, stable, and perfectly uniform pallets ready for warehousing and shipping.

    Frequently Asked Questions

    1. What is the total footprint required for a complete 10-50 kg line?

    A complete line, including the secondary bagger and a robotic palletizing cell, typically requires an area of approximately 15 meters by 6 meters (about 50 ft x 20 ft). However, the layout is modular and can be configured in L-shapes or other arrangements to fit existing plant space.

    2. How does the system handle highly dusty products like starch or fine chemical powders?

    The system is designed with dust control in mind. Key transfer points, especially the filling station, are equipped with dust collection hoods that integrate with your central dust extraction system. Furthermore, the automated, enclosed process significantly reduces the amount of ambient dust compared to manual operations.

    3. What is the changeover time when switching between different product SKUs or bag sizes?

    Changeovers are streamlined through the Siemens HMI touchscreen. Most adjustments, like the bag count per master bag or the palletizing pattern, are recipe-based and can be changed in minutes. Physical adjustments, such as changing the outer bag size, are designed for quick release and typically take less than 30 minutes.

    4. What types of secondary bags can this line handle?

    The machine is highly versatile and can be equipped to handle a wide range of materials, including PP (Polypropylene) woven sacks (Полипропиленовые мешки), multi-wall paper bags, and PE (Polyethylene) bags. The bag opening and sealing modules are adapted based on the specific material.

    5. How does the machine ensure bag weight accuracy?

    The system employs a two-stage quality control process. An inline checkweigher after the primary VFFS machines rejects any individual small bags that are out of tolerance. A second, larger checkweigher can be installed after the secondary bagger to verify the final weight of the 10-50 kg sack before it is palletized, ensuring 100% weight compliance for every unit shipped.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Лучшие ПЛК-контроллеры для автоматических линий фасовки в мешки

    Лучшие ПЛК-контроллеры для автоматических линий фасовки в мешки

    Вторичная Упаковочная Машина

    Ваша линия по упаковке соли постоянно останавливается из-за сбоев в синхронизации? Пыль от каменной соли разъедает не только металл, но и надежность вашей автоматики, приводя к ошибкам в подсчете и простоям, которые обходятся слишком дорого. Устаревшая система управления — это узкое место, которое мешает вашему производству работать на полную мощность.

    Лучшие ПЛК-контроллеры для автоматических линий фасовки в мешки

    При выборе автоматической линии фасовки для такого агрессивного продукта, как соль, инженеры и руководители производств в первую очередь обращают внимание на механическую прочность и коррозионную стойкость, например, на использование нержавеющей стали 316L. Однако “сердце и мозг” всей системы — программируемый логический контроллер (ПЛК) — часто остается в тени. Именно от его надежности и быстродействия зависит, будет ли ваша линия работать как единый слаженный механизм или превратится в источник постоянных сбоев и простоев.

    Скрытая эрозия: как устаревший ПЛК подрывает производительность линии по упаковке соли

    На предприятиях по производству соли, таких как «Тыретский солерудник», проблемы, вызванные некачественной системой управления, проявляются особенно остро. Это не просто механический износ, а комплексная деградация всей производственной цепочки.

    “Фантомные” остановки и неверный подсчет

    Старые или бюджетные ПЛК с трудом справляются с обработкой высокоскоростных сигналов от десятков датчиков на линии. Результат? Мешок неверно определяется, счетчик сбивается, и линия аварийно останавливается без видимой причины. Пока Инженер КИПиА ищет проблему, драгоценное производственное время уходит, а на выходе формируются мешки с неверным количеством пачек, что недопустимо при поставках в крупные торговые сети.

    Эффект домино: рассинхронизация и заторы

    Современная линия для групповой упаковки — это сложный оркестр. Малейшая задержка в сигнале от ПЛК к узлу раскрытия мешка приводит к затору. Этот затор моментально создает “пробку” на подающем конвейере, что, в свою очередь, заставляет остановить все вышестоящие вертикальные упаковочные машины (VFFS). Один сбой в управляющей логике парализует всю линию от фасовки до паллетирования.

    Вторичная Упаковочная Машина

    Siemens PLC: Промышленный стандарт надежности для агрессивных сред

    Мы не просто продаем оборудование; мы создаем производственные системы, в основе которых лежит бескомпромиссная надежность. Именно поэтому для управления нашими автоматическими линиями мы выбираем ПЛК Siemens — мировой эталон промышленной автоматизации.

    Высокоскоростная синхронизация: от датчика до робота

    Мощный процессор контроллера Siemens (например, серии S7-1500) способен обрабатывать тысячи операций в секунду. Это позволяет с микросекундной точностью синхронизировать работу всех узлов: от конвейеров, подающих пачки с солью, до машины вторичной упаковки, швейной машины и робота-паллетайзера KUKA. Каждый мешок подсчитывается, укладывается и зашивается в идеальном такте, исключая любые сбои.

    Интеграция и диагностика на высшем уровне

    ПЛК Siemens безупречно интегрируется с компонентами от ведущих мировых производителей, которые мы используем в наших системах: датчиками SICK, сервоприводами Inovance, пневматикой Airtac. Все это выводится на интуитивно понятный сенсорный экран (HMI), где оператор видит состояние каждого узла. В случае нештатной ситуации система не просто останавливается, а показывает точное место и причину сбоя, сокращая время на диагностику с часов до минут.

    От производственного хаоса к предсказуемой прибыли

    Инвестиции в линию, построенную на базе ПЛК Siemens, — это переход от режима “тушения пожаров” к стабильному и прогнозируемому производству.

    Гарантированное качество и идеальные паллеты

    Точный контроль со стороны ПЛК обеспечивает безупречную работу каждого механизма. Результат — идеально сформированные, ровные и прочные мешки, например, Соль в мешках 25 кг. Робот-паллетайзер укладывает их на поддон с миллиметровой точностью, формируя плотные и стабильные паллеты, которые выдерживают любую транспортировку без риска рассыпания.

    Максимальная производительность 24/7

    Надежная система управления позволяет линии работать круглосуточно с минимальным вмешательством человека. Вы больше не зависите от человеческого фактора. Ваша производственная мощность ограничивается только скоростью подачи сырья, а не постоянными сбоями на этапе упаковки. Это прямое увеличение выработки и, как следствие, прибыли вашего предприятия.

    Вторичная Упаковочная Машина

    Выбор правильного ПЛК — это не техническая деталь, а стратегическое решение, определяющее надежность и рентабельность всего вашего упаковочного цеха. Наши решения объединяют в себе лучшее “железо”, специально адаптированное для соляной промышленности, и самый надежный в мире “мозг” от Siemens, чтобы гарантировать бесперебойную работу вашего производства.

    Часто задаваемые вопросы (FAQ)

    1. Почему вы используете ПЛК Siemens, а не более дешевые аналоги?

    Надежность — наш главный приоритет. В условиях агрессивной среды соляного производства любые компромиссы в качестве управляющей электроники приводят к дорогостоящим простоям. Siemens гарантирует высочайшую отказоустойчивость, глобальную техническую поддержку и легкую интеграцию с другими компонентами премиум-класса, что обеспечивает долгосрочную стабильность работы линии.

    2. Как система управления защищена от коррозионной соляной пыли?

    Все шкафы управления имеют степень защиты не ниже IP54, оснащены уплотнителями и, при необходимости, системами контроля микроклимата. Мы уделяем особое внимание герметичности кабельных вводов и используем компоненты, рассчитанные на работу в промышленных условиях, чтобы минимизировать риск попадания пыли на чувствительную электронику.

    3. Можно ли интегрировать вашу линию с нашей существующей системой управления производством (MES/ERP)?

    Да, безусловно. ПЛК Siemens обладают широкими коммуникационными возможностями (Profinet, OPC UA), что позволяет легко интегрировать линию в общую информационную систему предприятия для мониторинга производительности, отслеживания партий и удаленной диагностики.

    4. Что произойдет, если выйдет из строя один из датчиков? Как быстро можно найти неисправность?

    На сенсорном экране HMI немедленно появится аварийное сообщение с точным указанием, какой именно датчик вышел из строя (например, “Ошибка фотодатчика на конвейере №3”). Это позволяет службе КИПиА не тратить время на поиск неисправности, а сразу приступить к ее устранению, сокращая время простоя до минимума.

    5. Является ли программное обеспечение ПЛК закрытым, или наши инженеры смогут с ним работать?

    Мы предоставляем открытый и хорошо прокомментированный программный код. Мы верим в партнерские отношения и стремимся, чтобы ваша инженерная служба могла самостоятельно обслуживать и при необходимости адаптировать программу под новые задачи, что обеспечивает вам полную независимость в долгосрочной перспективе.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Срок окупаемости линии фасовки сыпучих продуктов при 2-х сменах

    Срок окупаемости линии фасовки сыпучих продуктов при 2-х сменах

    Вторичная Упаковочная Машина

    Your VFFS machines can output 80 bags/minute, but your end-of-line is staffed by 10 people per shift struggling to keep up. You’re paying for a high-speed engine but are stuck in first gear. Every shift, you lose money to escalating labor costs, product giveaway, and production bottlenecks. The question isn’t *if* you should automate, but how fast the right system will pay for itself.

    A Sobering Look at the Numbers: The True Cost of a 2-Shift Manual Packaging Line

    For any plant manager in the bulk products sector—be it salt, seeds, or chemical fertilizers—the end-of-line packaging is often a source of hidden financial drain. Before we can calculate the payback of an automated system, we must first honestly assess the daily costs of the status quo. Let’s model a typical facility running two 8-hour shifts.

    The costs break down into three critical areas:

    1. Direct Labor Costs: This is the most obvious expense. A manual secondary packaging station, responsible for gathering small bags, counting them, placing them in a larger woven bag, and moving it to a pallet, typically requires 5-8 workers. For a 2-shift operation, that’s 10-16 people dedicated solely to this repetitive, physically demanding task.
    2. The “Invisible” Cost of Product Giveaway: To avoid penalties for underweight packages, manual operators instinctively overfill. A mere 5-10 grams extra in each 1kg bag seems insignificant. But when your Вертикальная упаковочная машина (VFFS) is producing 40,000 bags per shift, this “giveaway” adds up to 200-400 kg of free product every single shift. Annually, this translates to tens of tons of lost revenue.
    3. The Bottleneck Effect & Lost Opportunity: Your primary VFFS packers are high-performance machines. But their output is throttled by the manual pace of the secondary packaging crew. The entire production line is forced to run at the speed of its slowest link, meaning your capital investment in high-speed primary packers is never fully realized.

    When you combine these factors, the true cost of manual packing is far higher than just the payroll.

    Вторичная Упаковочная Машина

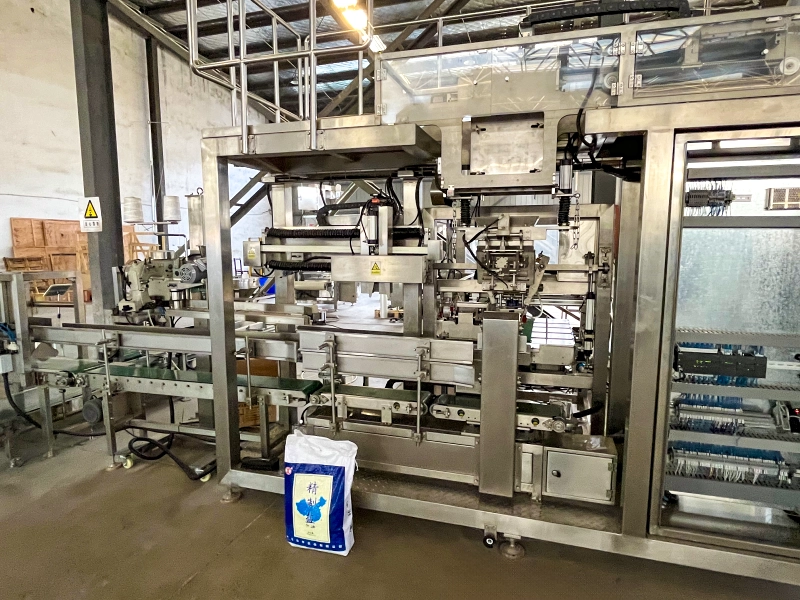
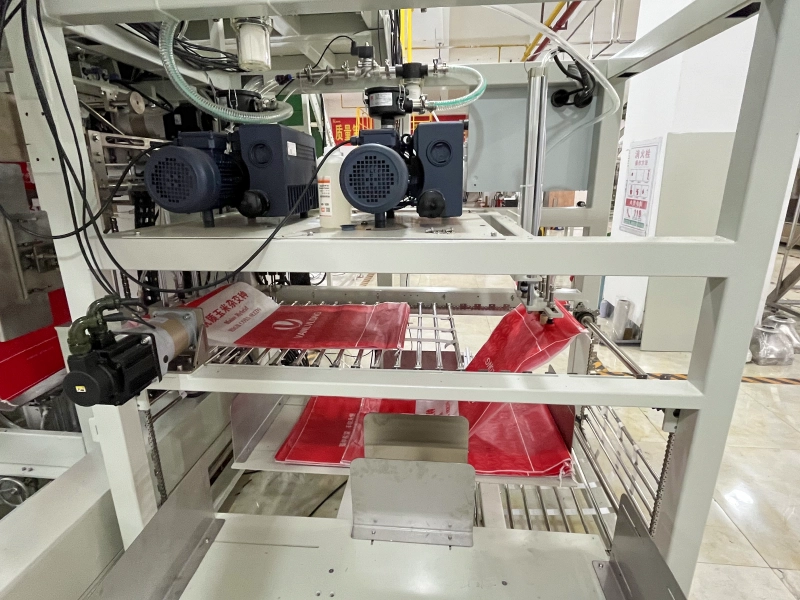
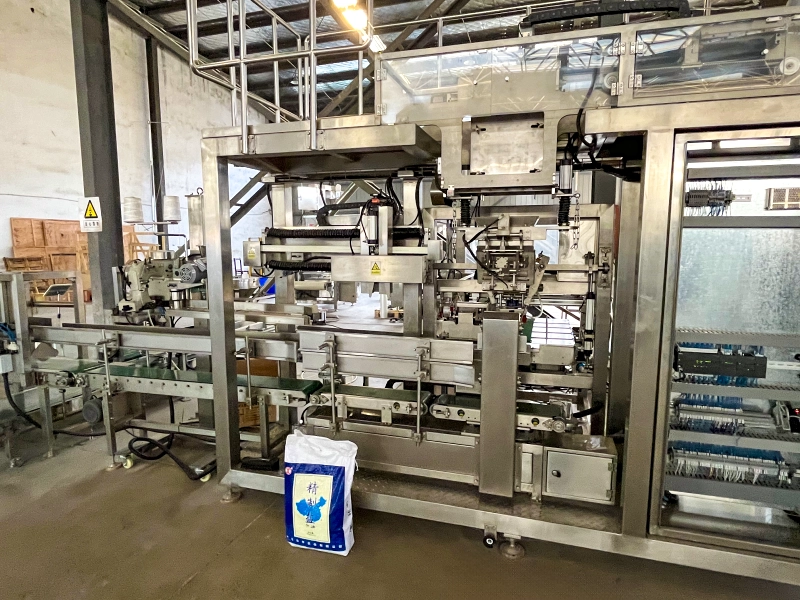
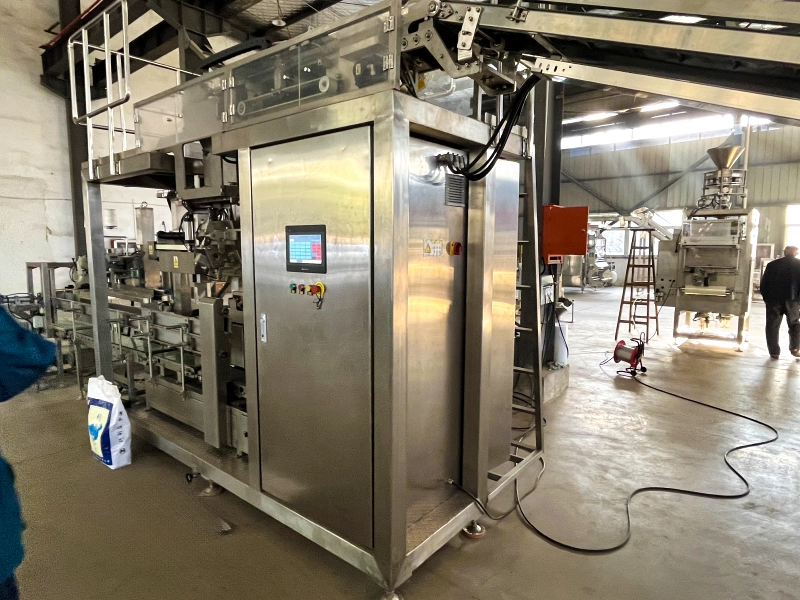
    The core of the automated system: an integrated unit that performs automatic bag placing, filling, and sewing, replacing multiple manual steps.

    The Payback Engine: Deconstructing the ROI of an Automated Line

    An Автоматическая вторичная упаковочная машина (Automatic Secondary Packaging Machine) isn’t just a piece of equipment; it’s a financial instrument designed to systematically eliminate these costs. Here’s how it directly contributes to the payback calculation:

    1. Radical Labor Reduction (From 16 Workers to 2 Supervisors)

    The most immediate and quantifiable saving. A fully automated line, from collation to palletizing, requires only one or two operators per shift. Their role shifts from manual labor to supervision—monitoring the HMI, replenishing consumables like large woven bags, and overseeing the system. This reduces your direct labor dependency by over 80%.

    2. Precision That Pays: Eliminating Giveaway with In-Line Checkweighing

    Our automated lines integrate high-speed, high-precision checkweighers. Every single small bag is weighed after it leaves the VFFS machine. Any bag outside the defined tolerance (e.g., ±2g) is automatically rejected before it can be grouped. This surgical precision stops product giveaway dead in its tracks. The savings on raw materials alone can be substantial, directly boosting your profit margin on every bag you sell.

    Вторичная Упаковочная Машина

    An integrated Checkweigher ensures every package meets exact weight specifications, eliminating costly product giveaway.

    3. Unlocking Full Production Capacity

    The Линия для групповой упаковки is engineered to match or exceed the output of your primary packers. The system acts as a perfectly synchronized buffer and accumulator, ensuring a constant, uninterrupted flow. This removes the bottleneck, allowing you to run your entire plant at its true maximum rated capacity, increasing total output and enabling you to fulfill larger orders without adding shifts.

    The Bottom Line: A Sample 2-Shift Payback Calculation

    Let’s put these savings into a simplified model. Assumptions are based on industry averages and can be adjusted for your specific operational costs.

    Cost CategoryManual Line (Annual Cost)Automated Line (Annual Cost)Annual Savings
    Direct Labor (14 workers vs 2)$420,000$70,000$350,000
    Product Giveaway (5g/bag)$150,000$0$150,000
    Increased Throughput (Value of 15% extra output)$0 (Bottlenecked)N/A$200,000
    Total$700,000

    With a total annual saving of $700,000, even a significant capital investment of $900,000 to $1,200,000 for a complete, high-quality line (featuring components like Siemens PLCs and KUKA robots) results in a payback period of just 15 to 20 months. After this point, the system transitions from a capital expense to a pure profit-generating asset.

    More Than Just Money: The Strategic Value of Automation

    The financial calculation is compelling, but the strategic benefits provide long-term competitive advantages:

    • Absolute Consistency: Every bag, every pallet, every shipment is packed with robotic precision. This consistency enhances brand perception and reduces customer complaints related to damaged or sloppy packaging.
    • Enhanced Safety: Automating the repetitive lifting and handling of 25kg or 50kg bags significantly reduces the risk of workplace injuries, lowering insurance premiums and creating a safer environment.
    • Data-Driven Production: Modern automated systems provide a wealth of data on efficiency, downtime, and output, allowing for continuous process improvement.

    Investing in a fully automated secondary packaging line is one of the highest-impact capital decisions a bulk products manufacturer can make. The payback is not a matter of years, but months, and the operational benefits will strengthen your business for the decade to come.

    Вторичная Упаковочная Машина

    The end result: perfectly uniform, stable pallets ready for warehousing and shipping, a hallmark of a professional, automated operation.

    Frequently Asked Questions

    1. How does the system handle corrosive materials like salt or fertilizer?

    This is a critical design consideration. For corrosive environments, all product-contact surfaces and key structural components are upgraded from standard 304 stainless steel to 316L stainless steel. Furthermore, the machine frame undergoes special anti-corrosion coating processes to ensure long-term durability and reliability, even when handling materials like Техническая соль (Industrial Salt).

    2. What is the typical footprint of a full line like this?

    There is no “typical” footprint. Our systems are modular and engineered specifically for your facility. We conduct a thorough analysis of your existing plant layout to design a line that optimizes floor space, material flow, and operator access, whether it’s a single-floor plan or a multi-level mezzanine structure.

    3. How many operators are truly needed per shift?

    For a complete line from secondary packing through to the Робот-паллетайзер (Palletizing Robot), the standard requirement is 1-2 personnel. Their responsibilities are supervisory: monitoring the line’s performance via the central HMI, replenishing consumables (e.g., empty bags, stretch film), and performing basic quality checks.

    4. Can the line handle different bag sizes and product recipes?

    Yes. The system is designed for flexibility. Product changeovers are recipe-driven and managed through the Siemens HMI touch screen. Adjustments for different small bag sizes, counts per large bag, or palletizing patterns can be pre-programmed and selected in minutes, minimizing downtime between production runs.

    5. What about integration with our existing VFFS machines?

    Seamless integration is a core part of our solution. We specialize in designing the “handshake” between your upstream equipment (like VFFS machines from various manufacturers) and our secondary packaging system. Through intelligent conveyor and buffering logic, we ensure a smooth, synchronized production flow that maximizes the efficiency of your entire line.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Как автоматический упаковщик мешков справляется с пылящими продуктами?

    Как автоматический упаковщик мешков справляется с пылящими продуктами?

    Вторичная Упаковочная Машина

    Ваш упаковочный цех утопает в «белом тумане» от крахмала или муки? Операторы постоянно борются с просыпанием, неточным счетом и скользкими мешками? Хватит мириться с потерями продукта и рисками для персонала. Существует решение, разработанное специально для борьбы с пылью.

    Как автоматический упаковщик мешков справляется с пылящими продуктами?

    Упаковка пылящих продуктов, таких как крахмал, мука, сухое молоко, цемент или химические порошки — это постоянная головная боль для любого производства. Проблемы здесь не ограничиваются просто беспорядком. Это целый комплекс взаимосвязанных рисков: от прямых финансовых потерь из-за просыпания и неточного веса до угроз безопасности персонала и остановки производства из-за несоответствия нормам EHS (охрана труда и окружающей среды).

    Стандартное оборудование часто пасует перед этими вызовами. Но специализированная машина для вторичной упаковки (система “мешок в мешок”) спроектирована для решения именно этих проблем. Рассмотрим три ключевых аспекта, в которых автоматизация кардинально меняет правила игры.

    Проблема №1: «Воздушные шары» вместо мешков и неустойчивые паллеты

    До (Before): Малые пакеты с крахмалом или мукой сразу после вертикального упаковщика (VFFS) содержат до 30% воздуха. Они похожи на надутые «воздушные шары». При ручной укладке в большой полипропиленовый мешок они ложатся неравномерно, образуя круглый и неустойчивый большой мешок. Сформировать из таких мешков ровный и плотный паллет практически невозможно. Результат — «пляшущие» стопки, высокий риск обрушения при транспортировке и отказы в приемке на складах розничных сетей.

    Решение (Why it works): Ключевой элемент нашей системы — это двухслойный формовочный конвейер. Он работает по принципу пресса: малый пакет зажимается между двумя широкими лентами, которые, двигаясь синхронно, оказывают равномерное давление. Этот процесс принудительно удаляет излишки воздуха, превращая рыхлый пакет в плоский и твердый «кирпич».

    Вторичная Упаковочная Машина

    После (After): На выходе получаются идеально плоские и одинаковые по форме пакеты. Они укладываются в большой мешок ровными слоями, как кирпичи в стене. Паллеты, сформированные из таких мешков, получаются монолитными, с ровными гранями. Это не только гарантирует безопасность при транспортировке, но и позволяет увеличить загрузку транспорта на 10-15%, так как вы перестаете «возить воздух».

    Вторичная Упаковочная Машина

    Проблема №2: Вездесущая пыль, разрывы пакетов и риски для персонала

    До (Before): При ручной укладке рабочие неизбежно бросают, сжимают и утрамбовывают пакеты. Каждое такое движение поднимает в воздух облако мелкодисперсной пыли. Цех постоянно находится в «белом тумане». Для таких продуктов, как крахмал, это создает риск взрывоопасной среды (класс St1). Для химикатов — это прямая угроза здоровью операторов. Кроме того, при падении пакетов в большой мешок с высоты часто происходит разрыв швов, что ведет к потерям продукта и загрязнению.

    Решение (Why it works): Наша автоматическая вторичная упаковочная машина оснащена сервоприводным подъемным лотком. Когда пакеты готовы к загрузке, лоток поднимается почти до самого верха большого мешка. По мере заполнения он плавно опускается, обеспечивая «мягкую посадку» с минимальной высотой падения. Все критические точки пересыпки оснащаются мощными аспирационными установками, которые мгновенно удаляют любую образующуюся пыль.

    После (After): Полностью закрытый процесс упаковки исключает выброс пыли в рабочую зону. Цех становится чистым и безопасным, что позволяет без проблем проходить аудиты по стандартам HACCP и охране труда. Технология «мягкой посадки» сводит к нулю риск разрыва малых пакетов, гарантируя целостность упаковки и отсутствие просыпания.

    Проблема №3: Проскальзывание на ленте и неточный счет

    До (Before): Пыль от продукта оседает на конвейерных лентах, делая их поверхность скользкой. Пакеты начинают проскальзывать, смещаться и терять ориентацию. Это приводит к заторам на линии и, что еще хуже, к ошибкам в работе счетных датчиков. В результате в большом мешке может оказаться неправильное количество малых пакетов (например, 19 или 21 вместо 20), что является серьезным нарушением качества и ведет к претензиям от клиентов.

    Решение (Why it works): Мы используем специальные конвейерные ленты из ПВХ с высокофрикционным профилем «газон». Их текстурированная поверхность, подобно протектору внедорожной шины, обеспечивает надежное сцепление с пакетом даже при наличии пыли. В сочетании с высокоточными оптическими датчиками и сервоуправляемым откидным механизмом для счета это гарантирует, что каждый пакет будет зафиксирован и отправлен в накопитель без ошибок.

    Вторичная Упаковочная Машина

    После (After): Линия работает стабильно, без заторов из-за проскальзывания. Система счета работает со 100% точностью. Вы можете быть абсолютно уверены, что в каждом большом мешке находится ровно то количество продукции, которое указано на этикетке. Это исключает рекламации и укрепляет репутацию вашей компании как надежного поставщика.

    От хаоса к порядку: Комплексный подход

    Борьба с пылящими продуктами требует не отдельных улучшений, а системного подхода. Автоматический упаковщик мешков — это не просто машина, а интегрированная линия, где каждый узел, от формовки пакета до его укладки, спроектирован для минимизации пыли, повышения стабильности и обеспечения точности. Инвестируя в такую технологию, вы инвестируете в чистоту, безопасность и эффективность вашего производства.

    Часто задаваемые вопросы (FAQ)

    1. Что если мой продукт не только пыльный, но и коррозионно-активный, как соль или удобрения?
    Для таких продуктов мы изготавливаем все контактирующие с ними части машины из нержавеющей стали марки 316L, которая обладает повышенной стойкостью к коррозии, вызванной хлоридами и другими агрессивными химическими веществами.

    2. Может ли система работать с разными размерами малых и больших мешков?
    Да, система является гибкой и может быть быстро перенастроена для работы с различными форматами упаковки. Параметры, такие как количество малых пакетов в большом мешке и схема их укладки, легко меняются через сенсорную панель управления.

    3. Насколько реально снижается запыленность в цехе?
    Благодаря полностью закрытой конструкции и точкам аспирации в ключевых узлах, уровень взвешенной в воздухе пыли снижается кардинально. Это позволяет привести рабочую среду в соответствие с самыми строгими санитарными нормами и стандартами охраны труда.

    4. Как решается вопрос с взрывоопасной пылью (мука, крахмал, сахарная пудра)?
    Для работы с взрывоопасными продуктами класса St1/St2 мы предлагаем исполнение оборудования в соответствии с директивой ATEX. Это включает в себя использование взрывозащищенных двигателей, датчиков, антистатических материалов и систем заземления для предотвращения искрообразования.

    5. Сколько человек необходимо для обслуживания одной такой линии?
    Вся линия, от подачи малых пакетов до паллетирования готовых больших мешков, работает в автоматическом режиме. Требуется всего 1-2 оператора для контроля за процессом, пополнения расходных материалов (пустых мешков, пленки) и общего надзора, в то время как на ручной линии было бы задействовано 8-10 и более человек.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Преимущества нержавеющей стали SUS304 в линиях фасовки риса

    Преимущества нержавеющей стали SUS304 в линиях фасовки риса

    Общий вид автоматической линии вторичной упаковки риса

    Ваш первоклассный рис заслуживает упаковки, соответствующей мировым стандартам. Однако рисовая пыль, прилипающая к оборудованию, и риск перекрестного загрязнения превращают каждый аудит пищевой безопасности в испытание. Оборудование из обычной стали ржавеет от постоянных моек, что приводит к простоям и браку. Пришло время перейти на систему, спроектированную с нуля для безупречной гигиены.

    Преимущества нержавеющей стали SUS304 в линиях фасовки риса

    В условиях жесткой конкуренции на мировом рынке риса качество конечного продукта определяется не только зерном, но и упаковкой. Для премиальных ритейлеров и экспортных рынков упаковка — это гарантия безопасности и визитная карточка вашего бренда. Выбор материала для фасовочной линии перестает быть технической деталью и становится стратегическим решением. И здесь нержавеющая сталь марки SUS304 — это не опция, а необходимое условие для лидерства.

    Почему обычная сталь — «тихий убийца» вашего бренда риса?

    На первый взгляд, окрашенная углеродистая сталь кажется экономичным решением. Но в реалиях рисового производства она создает три скрытые проблемы, которые напрямую влияют на вашу прибыль и репутацию.

    • Рисовая пыль и микробиологические риски: Мелкая рисовая мучка обладает высокой адгезией. Она забивается в микропоры, царапины и некачественные сварные швы на поверхностях из обычной стали. В этих труднодоступных местах она становится идеальной средой для размножения бактерий, что является прямым нарушением стандартов HACCP.
    • Коррозия от санитарной обработки: Регулярные мойки и использование агрессивных дезинфицирующих средств, обязательные для пищевых производств, быстро разрушают лакокрасочное покрытие. Появляется ржавчина, частицы которой могут попасть в продукт, что приводит к риску отзыва всей партии.
    • Проваленный аудит: Для инспектора по стандартам GMP или аудитора крупной торговой сети даже один очаг коррозии или трудноочищаемый узел на линии — это критическое несоответствие. Такой вердикт может закрыть для вас двери на высокомаржинальные рынки Европы и США.

    Сталь SUS304: Ваш пропуск в высшую лигу пищевой безопасности

    Нержавеющая сталь 304 — это не просто блестящий металл. Это пищевой аустенитный сплав, содержащий хром и никель, которые формируют на его поверхности пассивный, химически инертный слой. Именно этот слой обеспечивает три ключевых преимущества для фасовки риса.

    1. Безупречная гигиена и легкость очистки

    Абсолютно гладкая, непористая поверхность SUS304 предотвращает прилипание рисовой пыли. В наших системах все сварные швы на контактирующих с продуктом поверхностях отшлифованы до идеальной гладкости, что исключает наличие зазоров и щелей. Это означает быструю и эффективную очистку, сокращение расхода воды и моющих средств, а также минимизацию простоев между сменами или при переходе на другой сорт риса.

    Вторичная Упаковочная Машина

    2. Химическая стойкость и долговечность

    Сталь SUS304 инертна по отношению к пищевым продуктам и выдерживает воздействие большинства промышленных чистящих и дезинфицирующих средств. Она не ржавеет, не окисляется и не выделяет ионы металлов в ваш продукт, гарантируя его чистоту и безопасность. Это обеспечивает не только соответствие стандартам, но и значительно продлевает срок службы оборудования, обеспечивая высокую рентабельность инвестиций (ROI).

    3. Гарантированное соответствие мировым стандартам

    Использование нержавеющей стали для всех поверхностей, контактирующих с пищевыми продуктами, является фундаментальным требованием стандартов GMP (Good Manufacturing Practice) и системы HACCP. Автоматическая вторичная упаковочная машина, полностью выполненная из стали SUS304, превращает прохождение самого строгого аудита из лотереи в формальность. Это ваша прямая инвестиция в доступ к новым рынкам сбыта.

    Как это выглядит на практике: от безупречной линии до довольного клиента

    Инвестиции в правильный материал приносят ощутимые результаты на каждом этапе.

    • В цеху: Вы видите сияющую чистотой производственную линию без единого пятна ржавчины. Операторы тратят минимум времени на санитарную обработку и уверены в гигиеничности оборудования.
    • На выходе: Каждая пачка риса имеет идеальный, прочный шов, так как на запаечных губках не скапливается нагар из-за прилипшей пыли. Внешний вид упаковки безупречен.
    • На полке магазина: Ваш продукт стоит на полках премиальных супермаркетов в Европе, Азии или Америке. Покупатель, видя аккуратную и качественную упаковку, подсознательно доверяет качеству риса внутри.
    Вторичная Упаковочная Машина

    В конечном счете, выбор линии для групповой упаковки из нержавеющей стали SUS304 — это не дополнительные затраты. Это фундаментальная инвестиция в репутацию вашего бренда, безопасность продукта и его глобальный потенциал. Это основа современного и конкурентоспособного рисового бизнеса.

    Часто задаваемые вопросы (FAQ)

    1. Достаточно ли стали SUS304, или для риса нужна сталь 316L?
    Для большинства видов риса и стандартных условий эксплуатации сталь SUS304 является идеальным балансом производительности и стоимости. Марка 316L рекомендуется для работы с продуктами с высокой коррозионной активностью, такими как соль или некоторые химические добавки.

    2. Как рама из нержавеющей стали влияет на обслуживание машины?
    Она кардинально его упрощает. Рама выдерживает агрессивную мойку, не требует перекраски и имеет значительно более долгий срок службы. Это снижает общую стоимость владения (TCO) оборудованием.

    3. Могут ли ваши машины работать с разными видами риса (например, длиннозерным, басмати, клейким рисом)?
    Да, тракт прохождения продукта и контактные поверхности спроектированы так, чтобы обеспечить плавное движение различных сортов риса, не допуская прилипания или повреждения хрупких зерен.

    4. Обязательно ли вся машина должна быть из нержавеющей стали?
    Для максимальной пищевой безопасности все детали, контактирующие с продуктом, должны быть изготовлены из нержавеющей стали. Мы также настоятельно рекомендуем использовать раму из нержавеющей стали в зонах частых моек, чтобы полностью исключить риск попадания ржавчины в производственную среду.

    5. Как это помогает улучшить эстетику упаковки?
    Чистое оборудование предотвращает загрязнение внешней поверхности первичных пакетов и обеспечивает идеальную термосварку швов. В результате вы получаете аккуратный, профессионально выглядящий конечный продукт, готовый для выкладки на полки самых требовательных ритейлеров.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Стоимость обслуживания линии фасовки сахара рафинад в год

    Стоимость обслуживания линии фасовки сахара рафинад в год

    Вторичная Упаковочная Машина

    Задумываясь о стоимости обслуживания линии фасовки сахара, вы, вероятно, считаете затраты на запчасти и сервис. Но реальные, ежегодные расходы кроются не в плановом ТО, а в потерях от перевеса, простоях из-за коррозии оборудования от сахарной пыли и зависимости от нестабильной работы упаковщиков. Ваша текущая линия обходится вам дороже, чем вы думаете.

    Стоимость обслуживания линии фасовки сахара рафинад в год

    Когда руководитель сахарного производства задается вопросом о стоимости обслуживания упаковочной линии, он обычно имеет в виду плановые ТО и замену изнашивающихся деталей. Однако наш опыт работы с предприятиями пищевой промышленности показывает: самые большие и неочевидные затраты скрыты не в счетах от сервисной службы, а в ежедневных операционных потерях, которые многие привыкли считать «нормой».

    Давайте разберем, из чего на самом деле складывается годовая стоимость владения линией фасовки и как ее можно кардинально сократить.

    Разоблачаем скрытые издержки: реальная цена полуавтоматической фасовки

    На линиях, где финальная упаковка мелких пачек сахара в транспортные мешки зависит от ручного труда, существуют три «черные дыры», куда ежегодно утекает ваша прибыль.

    1. Потери сырья из-за «щедрого» перевеса

    Чтобы избежать претензий от торговых сетей за недовес, Оператор фасовочного оборудования на полуавтоматической линии сознательно выставляет дозатор на +5-10 грамм к номинальному весу в 1 кг. Кажется, это мелочь. Но давайте посчитаем: при производстве 50 тонн сахара в смену (50 000 пачек), ежедневные потери составляют 250-500 кг сахара. За год это выливается в десятки тонн продукции, отданной бесплатно.

    2. Коррозия и абразивный износ: вечная борьба с ремонтом

    Сахарная пыль гигроскопична. Оседая на узлах оборудования из обычной стали, она впитывает влагу из воздуха, превращаясь в агрессивный сироп, который вызывает коррозию. Кроме того, мелкие кристаллы сахара действуют как абразив, ускоряя износ подшипников, цепей и конвейерных лент. В результате вы тратите деньги не на плановое обслуживание, а на бесконечные аварийные ремонты и замену проржавевших деталей.

    Вторичная Упаковочная Машина

    3. «Человеческий фактор»: самый дорогой и непредсказуемый узел

    Участок вторичной упаковки — это узкое место всей линии. Производительность Вертикальных упаковочных машин (VFFS) высока, но они вынуждены простаивать, ожидая, пока бригада упаковщиков вручную посчитает, уложит пачки в мешок и зашьет его. Болезни, отпуска, низкая мотивация персонала в условиях пыльного производства — все это приводит к срыву производственного плана.

    Инвестиция в предсказуемость: как автоматика снижает общую стоимость владения

    Автоматическая вторичная упаковочная машина (BIBPU) от BPM — это не просто замена людей машиной. Это переход к принципиально иной экономической модели, где расходы становятся предсказуемыми и управляемыми.

    • Хирургическая точность дозирования. Наша система интегрируется с высокоточным весовым контролем. Встроенный чеквейер отбраковывает пачки с отклонением веса, а система обратной связи с дозатором VFFS корректирует его работу в реальном времени. Это позволяет работать с минимальным допуском (±1-2 грамма), сокращая потери сырья на 95%.
    • Вторичная Упаковочная Машина

    • Промышленный стандарт гигиены и надежности. Все узлы, контактирующие с продуктом, выполнены из пищевой нержавеющей стали Нержавеющая сталь 304/316. Конструкция предусматривает минимизацию застойных зон и легкий доступ для очистки, что полностью соответствует требованиям HACCP и ГОСТ. Это не просто защищает от коррозии — это гарантирует долгие годы бесперебойной работы.
    • Стабильная производительность 24/7. Линия управляется ПЛК Siemens и оснащена компонентами от ведущих мировых производителей (SMC, SEW, SICK). Она не болеет, не устает и работает с одинаковой скоростью в начале и в конце смены, синхронизируясь с производительностью ваших VFFS-аппаратов и завершаясь укладкой на паллеты с помощью Робота-паллетайзера.

    Сравнение годовых затрат: наглядный расчет

    Давайте сведем все в одну таблицу на примере завода с производительностью 100 тонн сахара в сутки (в 2 смены, 22 рабочих дня в месяц).

    Параметр затратПолуавтоматическая линия (8-10 человек)Автоматическая линия BPM (2 оператора)
    Фонд оплаты труда (с налогами)~ 8 500 000 руб./год~ 2 100 000 руб./год
    Потери сырья (перевес 5г/пачка)~ 6 600 000 руб./год (132 тонны)~ 660 000 руб./год (13.2 тонны)
    Затраты на внеплановый ремонт и простои~ 1 500 000 руб./год~ 300 000 руб./год (плановое ТО)
    ИТОГОВАЯ ГОДОВАЯ СТОИМОСТЬ ВЛАДЕНИЯ~ 16 600 000 руб.~ 3 060 000 руб.

    *Расчеты являются оценочными и могут варьироваться в зависимости от региональных зарплат и стоимости сырья.

    Как видно, реальная годовая «стоимость обслуживания» ручной линии — это не цена запчастей, а цена потерянной эффективности. Инвестиции в полную автоматизацию окупаются в среднем за 1.5-2 года только за счет прямой экономии на этих скрытых издержках.

    В конечном счете, вопрос не в том, сколько стоит обслуживание автоматической линии, а в том, сколько еще вы готовы терять, «обслуживая» неэффективный ручной труд.


    Часто задаваемые вопросы (FAQ)

    1. Какой средний срок окупаемости линии фасовки сахара?
    Исходя из нашей практики, при работе в две смены полная окупаемость инвестиций (ROI) достигается в течение 18-24 месяцев за счет экономии на ФОТ, сокращения потерь сырья и увеличения производительности.

    2. Как система работает с разными типами и размерами мешков?
    Линия является гибкой и легко перенастраивается. Она может работать как с полипропиленовыми, так и с бумажными мешками. Переход, например, с фасовки 10 пачек по 1 кг на 5 пачек по 1 кг, осуществляется через выбор рецепта на сенсорной панели управления и занимает не более 15-20 минут.

    3. Каковы реальные требования к плановому техническому обслуживанию?
    Благодаря использованию надежных компонентов, плановое ТО сводится к смазке движущихся частей, проверке натяжения ремней и очистке датчиков. Рекомендуемый график — ежеквартальный осмотр и одно расширенное ТО в год, которое можно совместить с общезаводскими плановыми работами.

    4. Возможна ли интеграция с нашими существующими вертикальными упаковочными машинами (VFFS)?
    Да, это одна из ключевых особенностей нашей системы. Мы проектируем конвейерную систему и систему управления таким образом, чтобы она могла принимать и синхронизировать потоки продукции от ваших существующих VFFS-аппаратов любых производителей.

    5. Как вы обеспечиваете пищевую безопасность и соответствие стандартам ГОСТ?
    Все материалы, контактирующие с сахаром (нержавеющая сталь 304/316L, пищевой PVC), сертифицированы. Конструкция линии исключает «мертвые зоны», где мог бы скапливаться продукт, и обеспечивает легкий доступ для санитарной обработки, что полностью соответствует принципам HACCP и требованиям российских ГОСТов для пищевых производств.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Класс защиты IP65 в оборудовании для фасовки сыпучих продуктов

    Класс защиты IP65 в оборудовании для фасовки сыпучих продуктов

    Вторичная Упаковочная Машина

    Ваша линия фасовки останавливается из-за пыли. Датчики выходят из строя, покрывшись слоем продукта. Шкаф управления пропускает едкую пыль, угрожая дорогостоящему ПЛК. Это не просто неудобство — это прямые убытки из-за простоев и замены компонентов.

    Класс защиты IP65 в оборудовании для фасовки сыпучих продуктов

    На любом производстве, где работают с солью, крахмалом, мукой или химическими удобрениями, воздух наполнен мелкодисперсной пылью. Эта пыль — не просто побочный продукт. Это агрессивная среда, которая проникает повсюду, оседает на платах, забивает вентиляторы двигателей и вызывает короткие замыкания. Стандартное фасовочное оборудование в таких условиях быстро «задыхается», что приводит к постоянным сбоям и непредвиденным расходам.

    Почему обычное оборудование выходит из строя?

    Представьте себе типичный сценарий: оптический датчик, отвечающий за подсчет мешков, покрывается слоем пыли и перестает срабатывать. Линия останавливается. Оператор тратит время на очистку, но через несколько часов проблема повторяется. Или, что еще хуже, пыль проникает в корпус частотного преобразователя, вызывая перегрев и выход из строя компонента стоимостью в несколько тысяч евро. Эти проблемы знакомы любому инженеру-автоматизатору или механику цеха фасовки.

    Вторичная Упаковочная Машина

    IP65: Что на самом деле означает эта цифра для вашей производственной линии?

    Маркировка IP (Ingress Protection) — это не просто маркетинговый ход. Это международный стандарт, который точно определяет, насколько корпус электрооборудования защищен от внешних воздействий. В контексте упаковки сыпучих продуктов, стандарт IP65 является золотой серединой, обеспечивающей надежность и долговечность.

    Первая цифра «6»: Полная пыленепроницаемость

    Это высшая степень защиты от твердых частиц. Цифра «6» означает, что корпус полностью герметичен. Ни одна частица соли, муки или химической пыли не сможет проникнуть внутрь и повредить чувствительную электронику. Для дорогостоящих компонентов, таких как ПЛК (PLC), сенсорные панели и серводвигатели, это гарантия стабильной работы без сбоев из-за загрязнения.

    Вторая цифра «5»: Защита от водяных струй

    Цифра «5» означает, что оборудование можно без опасений мыть струями воды под давлением с любого направления. Это критически важно для пищевых и химических производств, где требуется регулярная санитарная обработка. Вы можете смыть остатки продукта и пыль в конце смены, не рискуя повредить электрические компоненты. Это не только упрощает обслуживание, но и предотвращает коррозию, вызванную скоплением агрессивных веществ.

    От теории к практике: Как IP65 превращается в реальную экономию

    Инвестиции в оборудование со степенью защиты IP65 — это не дополнительные расходы, а прямое вложение в стабильность вашего производства. Вот как это работает на практике:

    • Сокращение простоев: Герметичные датчики и моторы не требуют постоянной очистки. Ваша Вторичная Упаковочная Машина работает смену за сменой без незапланированных остановок, выполняя производственный план.
    • Увеличение срока службы компонентов: Электроника, защищенная от пыли и влаги, служит в разы дольше. Вы тратите меньше средств на закупку запасных частей и вызов сервисных инженеров.
    • Простота и безопасность обслуживания: Возможность быстрой и эффективной мойки линии сокращает время на техническое обслуживание и повышает гигиенические стандарты производства, что особенно важно в пищевой промышленности.
    • Стабильность технологического процесса: Когда каждый элемент системы, от конвейера до робота-паллетайзера, надежно защищен, вы получаете предсказуемый и стабильный результат — качественную упаковку без брака и сбоев.

    Вторичная Упаковочная Машина

    В условиях агрессивных производственных сред выбор оборудования с недостаточной защитой — это гарантированные проблемы в будущем. Стандарт IP65 — это не опция, а необходимое условие для безотказной и эффективной работы вашего фасовочного цеха.

    Часто задаваемые вопросы (FAQ)


    1. Все ли компоненты вашей упаковочной линии имеют защиту IP65?

    Мы применяем дифференцированный подход. Все ключевые и наиболее уязвимые компоненты, такие как серводвигатели, датчики, шкафы управления и сенсорные панели, стандартно поставляются со степенью защиты IP65 или выше. Компоненты, находящиеся в менее загрязненных зонах, могут иметь другой класс защиты для оптимизации стоимости, но вся система проектируется для надежной работы в указанных вами условиях.

    2. Достаточно ли защиты IP65 для работы с высококоррозионной солью?

    Класс IP защищает от проникновения пыли и влаги, но не от химической коррозии. Поэтому для солевой промышленности мы сочетаем защиту IP65 с использованием конструкционных материалов, устойчивых к коррозии, в первую очередь — нержавеющей стали марки Нержавеющая сталь 316L для всех частей, контактирующих с продуктом. Это комплексный подход.

    3. В чем разница между IP65 и IP67, и что лучше для моего производства?

    IP67 предполагает защиту от кратковременного погружения в воду на глубину до 1 метра. Эта степень защиты избыточна и нецелесообразна для большинства фасовочных линий. IP65 обеспечивает надежную защиту от пыли и мойки струями воды, что является отраслевым стандартом и наиболее экономически эффективным решением для задач упаковки сыпучих продуктов.

    4. Насколько оборудование с IP65 дороже обычного?

    Первоначальная стоимость оборудования с защитой IP65 выше, чем у стандартных аналогов. Однако эта разница быстро окупается за счет резкого снижения эксплуатационных расходов: сокращения простоев, уменьшения затрат на ремонт и замену компонентов. В итоге общая стоимость владения (TCO) такого оборудования оказывается значительно ниже.

    5. Могу ли я модернизировать свое существующее оборудование до стандарта IP65?

    Частичная модернизация возможна (например, замена отдельных датчиков или установка герметичных клеммных коробок), но она не даст такого же эффекта, как изначально спроектированная система. Комплексная защита IP65 включает в себя специальную конструкцию корпусов, кабельных вводов и уплотнений. Поэтому для максимальной надежности мы рекомендуем интегрированные решения, разработанные с нуля под ваши условия.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Как часто требуется замена расходников в линии фасовки мешков 10 кг?

    Как часто требуется замена расходников в линии фасовки мешков 10 кг?

    Вторичная Упаковочная Машина

    Ваша упаковочная линия останавливается из-за износа копеечной детали? Постоянные поломки и поиск запчастей съедают бюджет и нервы ваших механиков? Хватит тушить пожары. Пришло время инвестировать в предсказуемость и надежность, заложенные в конструкцию на уровне ДНК.

    Как часто требуется замена расходников в линии фасовки мешков 10 кг?

    Этот вопрос нам задает почти каждый главный инженер или начальник цеха. И это правильный вопрос. Однако ответ на него кроется не в графике планово-предупредительных работ (ППР), а в самой философии проектирования оборудования. Дешевая линия, собранная из безымянных комплектующих, превращает весь цех в один большой «расходник». Надежная система, напротив, сводит частоту замен к минимуму, делая обслуживание предсказуемым и редким.

    Давайте разберем, как инженерный подход напрямую влияет на срок службы ключевых узлов в автоматической линии вторичной упаковки.

    Долговечность, заложенная в «скелет» и «мышцы» системы

    Частота отказов напрямую зависит от качества базовых компонентов. Мы не экономим на фундаменте, потому что знаем: в условиях промышленного производства компромиссы обходятся слишком дорого.

    • Пневматическая система: В наших линиях используются пневмоцилиндры и электромагнитные клапаны от мировых лидеров — Airtac (Тайвань) и SMC (Япония). В отличие от бюджетных аналогов, их ресурс исчисляется не тысячами, а миллионами циклов. Для узла толкателя или переворота мешка это означает годы безотказной работы, а не ежемесячные поиски ремкомплектов.
    • Приводные системы: Движение конвейеров обеспечивают надежные мотор-редукторы Shiyuan или SEW. Эти «рабочие лошадки» спроектированы для непрерывной работы 24/7. Их обслуживание сводится к плановой проверке уровня масла раз в год, а не к экстренной замене сгоревшего двигателя в разгар сезона.
    • Конструкционные материалы: Для работы с агрессивными продуктами, такими как соль или удобрения, мы используем нержавеющую сталь марок Нержавеющая сталь 304/316. Это не маркетинговый ход, а производственная необходимость. Такая станина не проржавеет через год, сохранив геометрию и прочность всей конструкции на десятилетия.

    Вторичная Упаковочная Машина

    Интеллектуальное управление: «мозг», который бережет «тело»

    Самые надежные механические узлы можно быстро износить, если ими управляет примитивная логика. Поэтому мы уделяем особое внимание системе управления.

    • «Мозг» системы: Мы используем программируемые логические контроллеры (ПЛК) от Siemens. Это гарантия стабильности и отсутствия «глюков», которые приводят к рывкам, ударам и, как следствие, к преждевременному износу механики.
    • Точность движений: За ключевые перемещения, такие как раскрытие мешка или работа узла счета, отвечают серводвигатели Inovance. Они обеспечивают плавный разгон и торможение, исключая ударные нагрузки.
    • «Глаза» системы: Оптические датчики от SICK (Германия) и Omron (Япония) имеют высокую степень защиты от пыли и влаги. Они не «ослепнут» от крахмальной пыли или солевого тумана, что предотвращает ошибки позиционирования и столкновения механизмов.

    Реальный график обслуживания: от теории к практике

    Так что же в итоге подлежит регулярной замене? На основе нашего опыта, график обслуживания для линии, работающей в 2 смены, выглядит следующим образом:

    КомпонентБренд/МатериалИнтервал обслуживания / заменыПримечание
    Вакуумные присоскиСиликон / NBRЗамена каждые 6-12 месяцевЕстественный износ. Замена занимает 15 минут.
    Ножи и иглы мешкозашивочной машиныNewlong / FischbeinЗамена каждые 3-6 месяцевЗависит от интенсивности и материала мешков.
    Конвейерная лентаПВХ / ПУЗамена каждые 3-5 летПлановая замена по состоянию износа.
    Подшипники приводных валовSKF / NSKСмазка каждые 6 месяцев, замена по состоянию (обычно >5 лет)Диагностика по уровню шума и вибрации.
    Масло в редукторахСинтетическое / МинеральноеЗамена каждые 12-24 месяцаСогласно регламенту производителя редуктора.

    В итоге, настоящие «расходники» — это предсказуемые и недорогие элементы, замена которых планируется заранее и не вызывает остановки производства.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Требования к помещению для установки автоматической линии фасовки

    Требования к помещению для установки автоматической линии фасовки

    Вторичная Упаковочная Машина

    Ваше производство соли работает на пределе, но упаковочный цех постоянно тормозит процесс? Коррозия от соляной пыли разъедает оборудование быстрее, чем вы успеваете его ремонтировать, а нестабильные, уложенные вручную паллеты создают хаос на складе и в логистике. Пришло время перестать бороться с симптомами и устранить причину.

    Требования к помещению для установки автоматической линии фасовки

    При планировании модернизации солевого производства, вопрос о требованиях к помещению часто воспринимается буквально: сколько квадратных метров нужно? Однако для успешной интеграции современной автоматической линии фасовки (вторичной упаковки) речь идет не только о площади. Речь идет о создании среды, которая защищает ваши инвестиции и максимизирует производительность в агрессивных условиях соляной промышленности.

    Скрытые издержки стандартного цеха: почему традиционный подход больше не работает

    Многие предприятия по производству каменной или пищевой соли сталкиваются с тем, что их упаковочные цеха становятся источником постоянных убытков. Причина кроется в несоответствии помещения и оборудования специфике работы с солью.

    • Хроническая коррозия: Вездесущая соляная пыль в сочетании с влажностью воздуха создает электролит, который агрессивно разрушает стандартные конструкции из углеродистой стали. Конвейеры, рамы машин и даже электрические шкафы ржавеют, требуя постоянного ремонта и приводя к незапланированным простоям.
    • Потери продукции и репутации: Ручная укладка мелких пакетов в большие полипропиленовые мешки неизбежно ведет к ошибкам в счете, просыпанию соли и нарушению стандартов, таких как ГОСТ Р 51574-2000. Это прямые финансовые потери и риск получить рекламации от ключевых клиентов.
    • «Бутылочное горлышко» производства: Ваши первичные вертикальные упаковщики (VFFS) могут работать с высокой скоростью, но если участок вторичной упаковки не справляется с потоком, вся линия вынуждена работать вполсилы.

    Проектирование под автоматизацию: ключевые требования для солевого производства

    Правильная подготовка помещения — это создание фундамента для безотказной работы автоматизированной системы. Вот на что необходимо обратить внимание.

    1. Материалы и защита от коррозии

    Это не просто рекомендация, а жизненная необходимость. Все элементы линии, контактирующие с продуктом или находящиеся в зоне повышенной концентрации соляной пыли, должны быть выполнены из нержавеющей стали. Для самых ответственных узлов, таких как дозирующие бункеры, оптимальным выбором является нержавеющая сталь 316L, обладающая повышенной стойкостью к хлоридам. Это требование закладывает основу для долгосрочной эксплуатации оборудования без постоянной борьбы со ржавчиной.

    Вторичная Упаковочная Машина

    2. Вертикальная компоновка и оптимизация потоков

    Современная линия для групповой упаковки часто использует многоуровневую компоновку. Мелкие пакеты с солью поднимаются на верхний уровень для счета, сортировки и группировки, а затем подаются в машину вторичной упаковки, расположенную ниже. Это требует достаточной высоты потолков (обычно не менее 5-6 метров) и позволяет эффективно использовать пространство, разделяя «чистые» и «грязные» зоны.

    3. Энергоснабжение и пневматика

    Автоматическая линия — это сложный комплекс с множеством приводов. Необходимо обеспечить стабильное трехфазное электропитание (380 В) с достаточным запасом мощности для работы всех узлов, включая мощные серводвигатели и главный ПЛК (PLC) контроллер. Кроме того, для работы захватов, толкателей и других исполнительных механизмов (пневмоцилиндры) требуется магистраль с осушенным и очищенным сжатым воздухом (давление 0.6-0.8 МПа).

    4. Фундамент для роботизации

    Завершающим звеном линии часто является робот-паллетайзер. Это тяжелое и динамичное оборудование. Помещение должно иметь прочный, ровный бетонный пол, способный выдерживать не только статический вес робота, но и динамические нагрузки во время его работы. Любые вибрации или просадки пола могут привести к сбоям в точности укладки.

    Результат: стабильность, качество и рост производительности

    Инвестиции в правильную подготовку помещения окупаются многократно. Вы получаете не просто набор машин, а единый производственный организм, который:

    • Работает без сбоев: Оборудование, защищенное от коррозии, служит дольше и требует меньше внимания со стороны ремонтной службы.
    • Гарантирует качество: Автоматический счет и укладка исключают человеческий фактор, обеспечивая идеальное соответствие каждого мешка спецификации.
    • Обеспечивает идеальную логистику: Робот формирует идеально ровные и плотные паллеты, которые безопасны для хранения на многоярусных стеллажах и оптимальны для загрузки в транспорт.
    Вторичная Упаковочная Машина

    В конечном счете, правильные требования к помещению — это не ограничения, а возможность создать высокоэффективный упаковочный узел, который устранит производственные барьеры и станет вашим конкурентным преимуществом на рынке соли.

    Часто задаваемые вопросы (FAQ)

    1. Какая минимальная площадь необходима для установки полной линии вторичной упаковки?

    Типовая линия, включающая конвейеры, машину вторичной упаковки и робота-паллетайзера, требует примерно 150-200 квадратных метров. Однако точная площадь зависит от конфигурации, количества первичных упаковочных машин и требуемой производительности. Мы всегда разрабатываем индивидуальный план расстановки (layout) под конкретное помещение.

    2. Может ли линия работать с мешками разного веса, например, 25 кг и 50 кг?

    Да, наши системы проектируются с учетом гибкости. Перенастройка на другой вес и размер вторичного мешка выполняется через смену программы на сенсорном экране и занимает минимальное время. Захват робота также универсален и адаптируется под разные габариты мешков.

    3. Каковы требования к полу для установки робота-паллетайзера?

    Требуется армированный бетонный пол толщиной не менее 200 мм с несущей способностью не менее 2500 кг/м². Поверхность должна быть ровной, с перепадом высот не более 5 мм на всей рабочей зоне робота. Это критично для обеспечения точности и безопасности работы.

    4. Как именно ваша система борется с агрессивной соляной пылью?

    Во-первых, мы используем нержавеющую сталь 304 и 316L для всех критически важных узлов. Во-вторых, двигатели и датчики имеют высокий класс защиты (IP65 и выше). В-третьих, конструкция конвейеров предусматривает легкую очистку, а на узлах пересыпки могут быть установлены системы аспирации для минимизации пыления.

    5. Насколько сложно интегрировать вашу линию с нашими уже имеющимися вертикальными упаковочными машинами (VFFS)?

    Наша система легко интегрируется с оборудованием большинства производителей. Мы разрабатываем систему объединяющих конвейеров, которая принимает пакеты с ваших машин и синхронизирует их поток с помощью датчиков и центрального ПЛК контроллера. Это обеспечивает бесшовную работу всей производственной цепочки.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Можно ли использовать одну линию фасовки для риса и сахара?

    Можно ли использовать одну линию фасовки для риса и сахара?

    Вторичная Упаковочная Машина

    Ваши производственные линии забиты? Одна линия простаивает, пока другая перегружена? Использование отдельных линий для риса и сахара — это двойные капиталовложения, потраченная впустую площадь и упущенная гибкость. Попытка же использовать одну и ту же универсальную машину для обоих продуктов приводит к часам простоя на очистку, риску перекрестного загрязнения и преждевременному износу оборудования. Существует более разумный способ.

    Можно ли использовать одну линию фасовки для риса и сахара?

    Короткий ответ: да. Но с важной оговоркой: только если эта линия была специально спроектирована для работы с продуктами с совершенно разными физическими свойствами. Универсальная машина, которая одинаково «средне» справляется со всем, в конечном итоге не справляется ни с чем хорошо.

    Рис — абразивный, сыпучий и образует мелкую крахмальную пыль. Сахар — гигроскопичный, кристаллический, притягивает влагу, может становиться липким и вызывать коррозию. Для руководителя производства это означает постоянную головную боль: риск того, что партия риса будет забракована из-за сладкого привкуса, или что дорогостоящее оборудование выйдет из строя из-за коррозии, вызванной сахарной пылью во влажной среде.

    Проблема: «Две линии или одна головная боль?»

    Традиционно предприятия по фасовке сыпучих продуктов сталкиваются с дилеммой:

    • Инвестировать в отдельные линии: Это надежный, но чрезвычайно дорогой путь. Он требует удвоенных капиталовложений, занимает вдвое больше производственных площадей и создает операционную неэффективность, когда одна линия простаивает в ожидании сырья, а другая не справляется с пиковой нагрузкой.
    • Использовать одну универсальную линию: Этот путь ведет к скрытым издержкам. Переналадка с сахара на рис превращается в многочасовую процедуру полной разборки, продувки и сушки, чтобы исключить попадание хотя бы одного кристалла сахара в рис. Абразивный износ от риса повреждает компоненты, не рассчитанные на такую нагрузку, а влажная сахарная пыль разъедает стандартные стальные рамы.

    В обоих случаях вы теряете либо деньги, либо время — самый ценный ресурс в производстве.

    Решение: Интеллектуальная адаптация, а не компромисс

    Настоящее решение заключается не в поиске компромисса, а в использовании системы, изначально созданной для многозадачности. Наша Вторичная Упаковочная Машина спроектирована как модульная платформа, которая адаптируется к продукту, а не заставляет продукт адаптироваться к ней. Вот как это работает на практике:

    1. Материаловедение: Броня против абразии и коррозии

    Мы понимаем, что рис «шлифует», а сахар «разъедает». Поэтому все поверхности, контактирующие с продуктом, изготавливаются из нержавеющей стали соответствующего класса. Для риса мы используем сталь с повышенной износостойкостью, а для работы с сахаром, особенно в условиях возможной конденсации, мы предлагаем узлы из Нержавеющей стали 304/316. Это не опция, а необходимое условие для долгосрочной и бесперебойной работы.

    Вторичная Упаковочная Машина

    2. Санитарный дизайн для быстрой переналадки

    Конструкция нашей линии минимизирует «мертвые зоны», где мог бы скапливаться продукт. Гладкие сварные швы, открытая рамная конструкция и быстросъемные соединения позволяют оператору провести полную очистку и смену продукта не за несколько часов, а за минуты. Интегрированные системы аспирации в точках пересыпки эффективно удаляют как рисовую, так и сахарную пыль, предотвращая ее распространение по цеху и перекрестное загрязнение.

    3. Интеллектуальное управление для разных «характеров»

    Рис и сахар ведут себя на конвейере по-разному. Наша система оснащена центральным контроллером ПЛК Siemens, который хранит в памяти отдельные «рецепты» для каждого продукта. Оператор просто выбирает на сенсорном экране «Рис» или «Сахар», и Серводвигатели автоматически настраивают скорость конвейеров, алгоритмы счета, силу вибрации и другие параметры для оптимальной обработки конкретного материала.

    Вторичная Упаковочная Машина

    Результат: Одна линия, множество возможностей

    Внедрение единой, но по-настоящему адаптируемой Линии для групповой упаковки кардинально меняет экономику вашего цеха:

    • Гибкость производства: Вы больше не привязаны к жесткому графику. Вы можете переключаться между рисом и сахаром в течение одной смены, оперативно реагируя на заказы клиентов.
    • Оптимизация площади: Высвобождается ценное пространство, которое можно использовать для склада готовой продукции или установки дополнительного оборудования.
    • Снижение капитальных затрат: Вместо двух машин вы покупаете одну, а инвестиции в ее адаптивные функции окупаются за счет отсутствия простоев и брака.
    • Гарантия качества: Вы можете быть на 100% уверены в чистоте продукта. Готовая продукция, упакованная в мешки и аккуратно сложенная на паллеты с помощью Робота-паллетайзера, имеет идеальный товарный вид.

    Так что, отвечая на вопрос, можно ли использовать одну линию для риса и сахара, мы говорим: не просто можно, а нужно. Но только если это правильная линия, которая превращает производственные вызовы в ваше конкурентное преимущество.

    Часто задаваемые вопросы (FAQ)

    1. Сколько времени на самом деле занимает переход с риса на сахар?
    На нашей линии, спроектированной с учетом легкой очистки, полный цикл, включающий продувку сжатым воздухом и смену программы на ПЛК, обычно занимает от 30 до 45 минут, а не 3-4 часа, как на стандартном оборудовании.

    2. Как вы гарантируете отсутствие перекрестного загрязнения между пыльным рисом и гигроскопичным сахаром?
    Мы используем высокоэффективные системы аспирации в ключевых точках пересыпки, которые улавливают до 99% пыли. Кроме того, все транспортные системы максимально герметичны, а конструкция без «мертвых зон» гарантирует, что после очистки в системе не остается следов предыдущего продукта.

    3. Подходит ли нержавеющая сталь одновременно для абразивного риса и потенциально коррозийного сахара?
    Абсолютно. Мы подбираем марку нержавеющей стали (от AISI 304 до 316L) в зависимости от конкретных условий вашего производства. Сталь 304 отлично противостоит абразивному износу от риса, в то время как сталь 316L обеспечивает превосходную защиту от коррозии, которая может возникнуть при контакте сахара с влагой.

    4. Может ли система работать с разными размерами первичной упаковки, например, 1 кг риса и 900 г сахара?
    Да. Переход на другой вес и размер пакета осуществляется через выбор соответствующего «рецепта» на сенсорной панели. Система автоматически корректирует параметры дозатора, скорость подачи, а также настройки счетно-сортировочного устройства для работы с новым форматом.

    5. Что происходит, если один из маленьких пакетов рвется внутри линии?
    Наша линия может быть оснащена специальным просеивающим конвейером. В случае разрыва пакета, просыпавшийся продукт (рис или сахар) отсеивается через перфорированную ленту в специальный сборник, а поврежденный пакет автоматически отбраковывается. Это предотвращает загрязнение больших мешков и остальной части линии.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →