Automatic Bagging Machine & Palletizing Systems Manufacturer

Category: Статьи

  • Сколько электроэнергии потребляет автоматическая линия фасовки в мешки?

    Сколько электроэнергии потребляет автоматическая линия фасовки в мешки?

    Вторичная Упаковочная Машина

    Вас беспокоит счет за электричество? Но настоящие деньги вы теряете не на киловаттах. Вы теряете их на простоях из-за ручной фасовки, на тоннах сырья, «подаренных» клиентам из-за перевеса, и на бесконечном поиске рабочих в самый пыльный и тяжелый цех.

    Пришло время говорить о реальной экономии, а не о показаниях счетчика.

    Сколько на самом деле «стоит» автоматическая линия: разбираем энергопотребление и скрытые расходы

    Вопрос «Сколько электроэнергии потребляет автоматическая линия фасовки в мешки?» абсолютно закономерен для любого главного инженера или начальника производства. Ответ на него прост: в зависимости от конфигурации — от производительности, наличия робота-паллетайзера и длины конвейеров — суммарная установленная мощность варьируется в диапазоне **от 15 до 35 кВт**.

    Но этот вопрос похож на оценку грузового самолета по расходу топлива, игнорируя стоимость и объем перевозимого им груза. Реальная экономическая эффективность кроется не в показаниях счетчика, а в устранении куда более серьезных «утечек» бюджета, которые происходят на вашем предприятии прямо сейчас.

    Давайте разберем, из чего складывается энергопотребление, и сравним его с теми скрытыми издержками, которые автоматизация ликвидирует раз и навсегда.

    Из чего состоит энергопотребление линии: технический расклад

    Чтобы говорить предметно, рассмотрим основные узлы, формирующие общую нагрузку на сеть. Это предсказуемые и легко просчитываемые операционные расходы (OPEX).

    КомпонентТипичная установленная мощность (кВт)Роль в системе
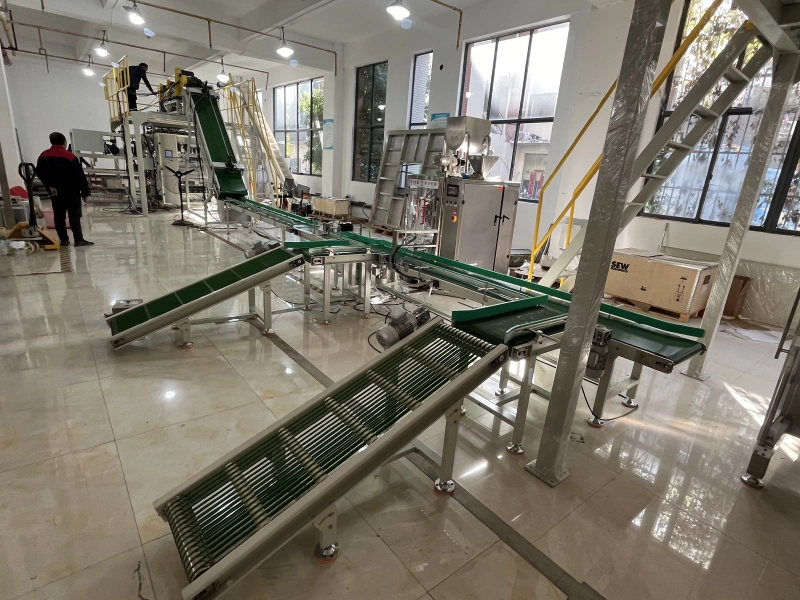
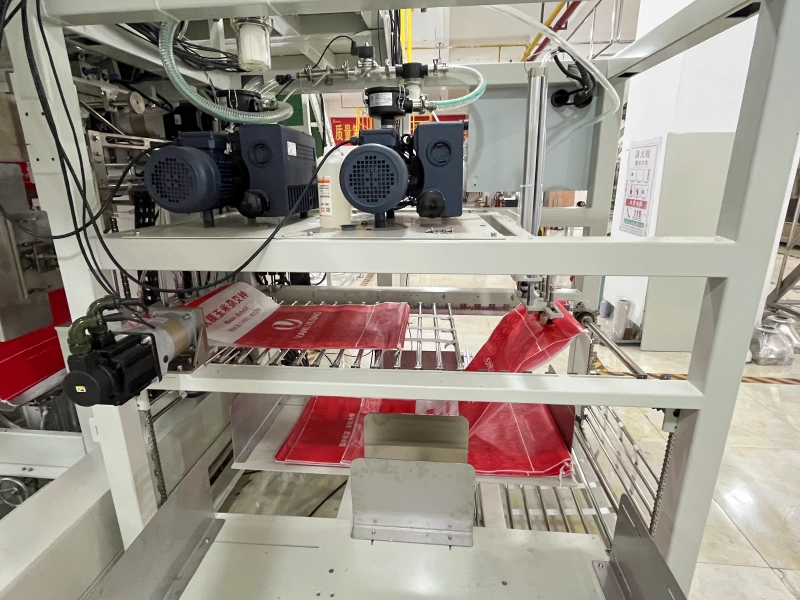
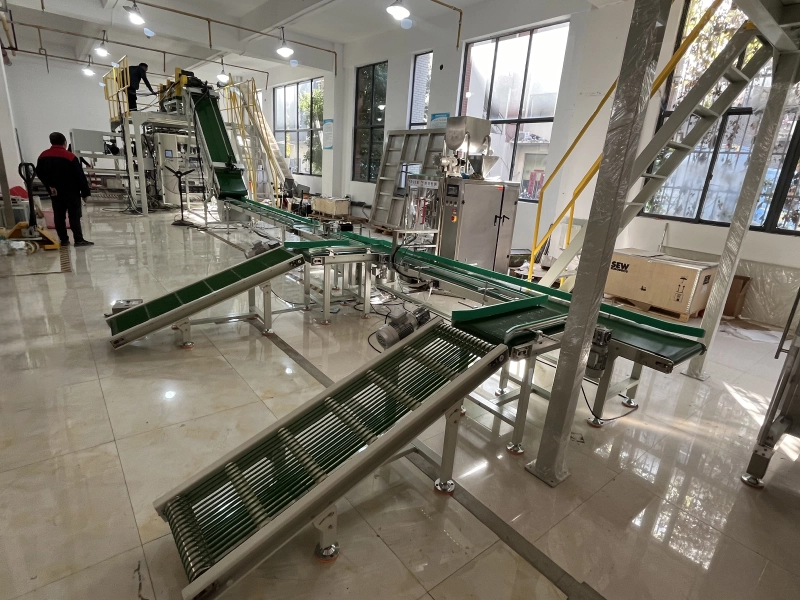
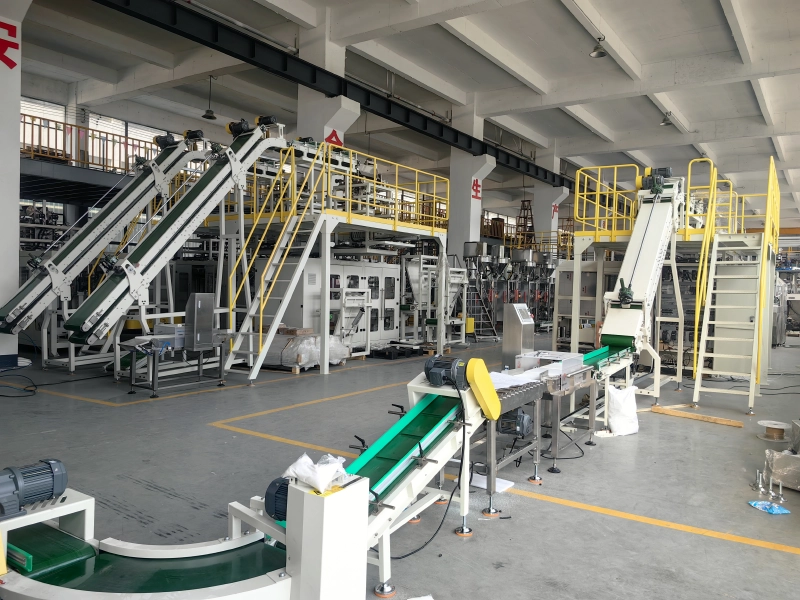
    Конвейерная система (двигатели SEW/Shiyuan)5 – 10Транспортировка, сортировка, выравнивание и подача мешков между узлами.
    Машина вторичной упаковки (включая сервоприводы)5 – 8Основной узел: автоматический захват и раскрытие большого мешка, точный счет и загрузка в него малых пакетов.
    Робот-паллетайзер (KUKA/ABB)4 – 12Высокоскоростная укладка готовых мешков на паллету по заданной схеме.
    Пневматическая система (компрессор)Зависит от общезаводской сетиПриводит в действие цилиндры (Airtac/SMC) для толкания, зажима, отбраковки и других вспомогательных операций.
    Система управления (ПЛК Siemens, HMI)~1«Мозг» всей линии, координирующий работу всех узлов с миллисекундной точностью.

    Как видите, это цифры, сопоставимые с работой нескольких стандартных промышленных станков. Но настоящая «черная дыра» для бюджета находится не здесь.

    Энергия, которую вы теряете: где на самом деле «течет» ваш бюджет?

    Ручной или полуавтоматический участок фасовки потребляет не только электричество. Он поглощает ресурсы гораздо более ценные, генерируя колоссальные скрытые издержки.

    * **Энергия простоев:** Каждый раз, когда рабочий замешкался, неправильно подал мешок или просто отошел на перекур, вся линия останавливается. В это время ваше основное оборудование — сушилки, дробилки, первичные фасовщики — либо работает вхолостую, сжигая киловатты, либо требует перезапуска, вызывая скачки напряжения. Стабильный, предсказуемый ритм, задаваемый ПЛК Siemens, устраняет эти дорогостоящие циклы «стоп-старт».

    * **Энергия, «запечатанная» в отходах:** Задумайтесь, сколько энергии было потрачено на добычу, сушку и помол тех тонн соли, семян или удобрений, которые вы ежегодно «дарите» клиентам из-за перевеса при ручной фасовке. Каждый «лишний» грамм в пакете — это прямые убытки. Встроенный чеквейер окупает себя не экономией на электричестве, а тоннами спасенного сырья.
    Вторичная Упаковочная Машина
    * **Энергия человеческого ресурса:** Самая дорогая «утечка». Постоянная текучесть кадров на тяжелом и монотонном участке, затраты на обучение новичков, больничные, ошибки из-за усталости — этот операционный хаос обходится на порядки дороже, чем годовой счет за электроэнергию для всей автоматической линии.

    Больше, чем просто экономия кВт*ч: Как интеллектуальная линия создает ценность

    Инвестиции в автоматизацию окупаются не за счет снижения счетов от энергосбыта. Они окупаются за счет кардинального повышения эффективности на всех уровнях.

    Точность вместо силы: роль сервоприводов

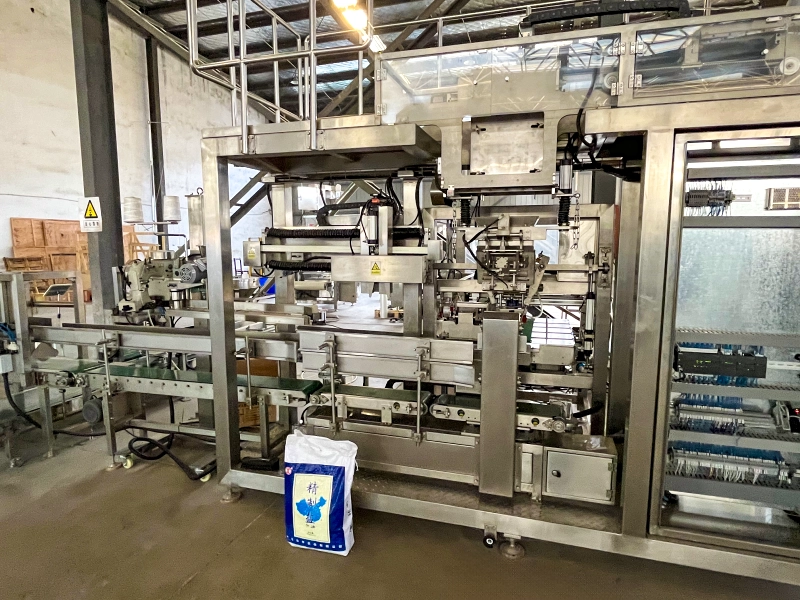
    Дело не в мощности двигателя, а в его интеллекте. Сервоприводы гарантируют, что каждый малый пакет будет точно посчитан, каждый большой мешок — идеально раскрыт и спозиционирован. Это исключает заторы, просыпи и брак. Результат — рост общей эффективности оборудования (OEE) и нулевые потери продукта.
    Вторичная Упаковочная Машина

    Логистика вместо хаоса: ценность идеальной паллеты

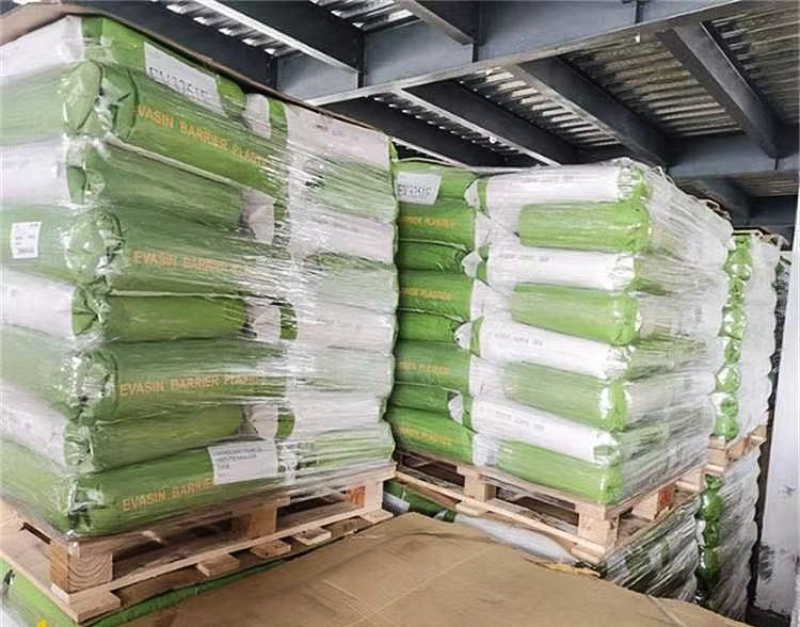
    Мощный робот-паллетайзер формирует идеально ровные, плотные и стабильные паллеты. Что это дает?

    • Экономия на транспорте: В каждую фуру помещается больше продукции. Снижается стоимость перевозки на единицу товара. Эта экономия многократно перекрывает затраты на электроэнергию робота.
    • Экономия на складе: Идеальные паллеты можно безопасно складировать в несколько ярусов, экономя драгоценное место на складе.
    • Репутация у клиентов: Аккуратная, не разваливающаяся паллета — это визитная карточка вашей производственной культуры.
    Вторичная Упаковочная Машина

    Заключение: меняйте фокус с затрат на инвестиции

    Энергопотребление автоматической линии — это малая, предсказуемая и контролируемая статья операционных расходов. Настоящие, неконтролируемые и огромные затраты кроются в хаосе, неэффективности и потерях ручного труда.

    Перестаньте считать киловатты и начните считать реальный ROI. Автоматическая линия — это не потребитель энергии. Это актив, который генерирует прибыль за счет экономии сырья, сокращения ФОТ, увеличения производительности и укрепления вашей репутации на рынке.

    Часто задаваемые вопросы (FAQ)


    1. Каков средний срок окупаемости такой линии для солевой или химической промышленности?

    Исходя из нашей практики, при двухсменной работе срок окупаемости (ROI) составляет от 1,5 до 2,5 лет. Основные факторы — экономия на фонде оплаты труда (замена 8-12 рабочих), сокращение потерь сырья из-за перевеса и увеличение общей производительности.

    2. Может ли линия работать с мешками разного размера и разными схемами укладки?

    Да, абсолютно. Система управляется через сенсорную панель Siemens HMI, где хранятся «рецепты» для разных продуктов. Переход с одного размера мешка на другой или изменение схемы паллетирования занимает минуты и не требует сложной механической переналадки.

    3. Насколько сложно обслуживать линию? Нужен ли специальный персонал?

    Мы строим наши линии на стандартных, всемирно известных компонентах (двигатели SEW, пневматика Airtac/SMC, электрика Schneider), что упрощает поиск запчастей. Мы проводим полное обучение вашего персонала — наладчиков и операторов — для самостоятельного обслуживания и диагностики.

    4. Наш продукт (например, соль или удобрения) вызывает сильную коррозию. Как ваше оборудование защищено?

    Это наш ключевой профиль. Все детали, контактирующие с продуктом, изготавливаются из нержавеющей стали марки 304 или 316L. Рама машины проходит специальную антикоррозийную обработку и покрывается порошковой краской. Линия изначально проектируется для работы в агрессивных средах.

    5. Первоначальные инвестиции достаточно высоки. Есть ли у вас программы финансирования?

    Мы понимаем, что это серьезное капиталовложение. Мы можем связать вас с нашими финансовыми партнерами, которые специализируются на лизинге промышленного оборудования, чтобы подобрать для вас оптимальные условия финансирования проекта.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Как предотвратить комкование сахара в линии фасовки рафинада?

    Как предотвратить комкование сахара в линии фасовки рафинада?

    Вторичная Упаковочная Машина

    Ваш сахарный завод работает на полной мощности, но в цехе фасовки царит хаос? Рабочие вручную пытаются уложить воздушные килограммовые пакеты в мешки, а на складе и в магазинах ваш идеальный сахар-рафинад превращается в камень? Хватит мириться с рекламациями и потерями. Проблема не во влажности, а в устаревшем процессе.

    Горькая правда о сладком бизнесе: почему комкование сахара — это проблема процесса, а не продукта

    Каждый начальник смены на сахарном заводе знает эту картину: линия VFFS выдает идеальные килограммовые пакеты сахара, но дальше начинается «бутылочное горлышко». Несколько сотрудников вручную считают и укладывают эти пакеты в большие полипропиленовые мешки. Процесс медленный, пакеты с сахаром лежат в открытых коробах, впитывая влагу прямо из воздуха цеха.

    В результате вы получаете:

    • «Сахарные кирпичи» на полках: Главный кошмар — жалобы от торговых сетей и конечных потребителей. Скомковавшийся сахар не просто неудобен, он подрывает репутацию вашего бренда, который выстраивался годами.
    • Скрытые потери: Из-за «воздушности» мягких пакетов, паллеты получаются рыхлыми и неустойчивыми. Это приводит к ограничениям по высоте складирования и повреждениям при транспортировке. Вы платите за перевозку «воздуха».
    • Производственный хаос: Скорость всей линии упирается в производительность самого медленного звена — ручного труда. Любая задержка в зоне вторичной упаковки останавливает всю производственную цепочку.

    Вторичная Упаковочная Машина

    Решение — не осушитель воздуха, а сокращение времени контакта

    Основная причина комкования — гигроскопичность сахара, его способность впитывать влагу. Но бороться с влажностью воздуха в огромном цеху — дорого и неэффективно. Ключ к решению проблемы — радикально сократить время, в течение которого сахар контактирует с окружающей средой. Именно для этого создана наша

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Какая погрешность дозатора в линии фасовки риса 10 кг?

    Какая погрешность дозатора в линии фасовки риса 10 кг?

    Вторичная Упаковочная Машина

    На вашей линии фасовки риса каждый лишний грамм в мешке — это чистые убытки. Традиционное оборудование вынуждает вас сознательно идти на «перевес», чтобы избежать штрафов от ритейлеров, и ежегодно вы теряете десятки тонн премиального продукта. Хватит платить за неточность.

    Какая погрешность дозатора в линии фасовки риса 10 кг?

    Это не просто технический вопрос, это вопрос рентабельности вашего бизнеса. На полуавтоматических линиях, чтобы избежать жалоб на недовес, операторы часто устанавливают целевой вес 10,05 кг или даже 10,1 кг. Эти 50-100 граммов «подарка» (Giveaway) в каждом мешке превращаются в сотни тонн потерянного риса в год. Современная автоматизированная линия фасовки полностью меняет эту экономику.

    Прямой ответ: высокоточный шнековый или мультиголовочный дозатор в автоматической линии BPM обеспечивает погрешность в пределах ±0.1% до 0.2%. Для мешка риса весом 10 кг это означает максимальное отклонение всего в 10-20 граммов.

    Но настоящая ценность заключается не в одной цифре, а в комплексной системе, которая гарантирует эту точность от бункера до палеты.

    Как мы добиваемся такой точности и почему это больше, чем просто дозатор

    Достижение стабильно точного веса — это результат работы трех ключевых систем, работающих в идеальной синхронизации.

    1. «Сердце» системы: прецизионный дозатор

    В отличие от объемных дозаторов, подверженных влиянию плотности и влажности риса, наши системы используют гравиметрический принцип. Мы интегрируем либо высокоскоростные мультиголовочные весовые дозаторы (комбинационные дозаторы), либо сервоприводные шнековые дозаторы. Они созданы специально для пищевых производств:

    • Материал: Все контактные части изготовлены из пищевой нержавеющей стали 304/316L, что полностью соответствует стандартам HACCP и GMP.
    • Интеллектуальный контроль: Система считывает данные с тензодатчиков сотни раз в секунду, корректируя подачу в реальном времени для компенсации любых изменений в потоке продукта.

    Вторичная Упаковочная Машина

    2. «Страж качества»: динамический чеквейер

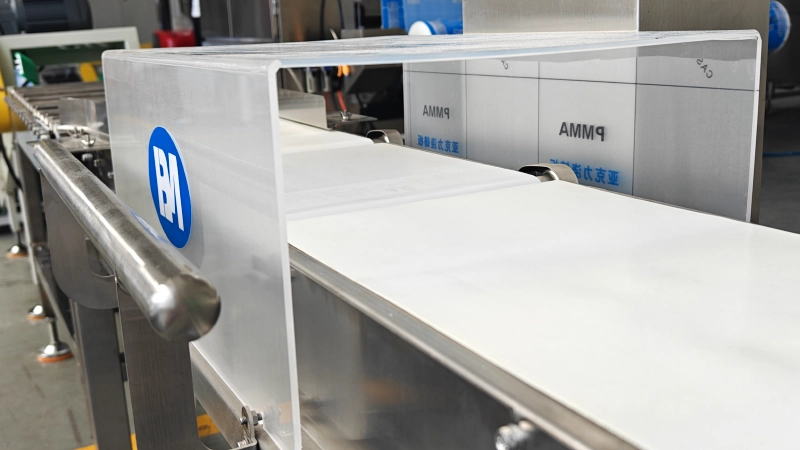
    Сразу после первичной упаковки в VFFS-машине каждый отдельный мешок проходит через высокоскоростной чеквейер (контрольные весы). Это не выборочный контроль, а 100% проверка каждого продукта.

    • Мгновенная отбраковка: Если вес мешка выходит за рамки заданного допуска (например, 10 кг ±20 г), пневматический толкатель немедленно удаляет его с линии.
    • Обратная связь: Данные с чеквейера могут передаваться на дозатор, создавая замкнутый контур автоматической калибровки для дальнейшего повышения точности.

    Вторичная Упаковочная Машина

    3. «Убийца пыли»: система аспирации в точке наполнения

    Рисовая пыль — главный враг качественной запайки. Попадая на сварочную поверхность пленки, она приводит к негерметичным швам, что сокращает срок годности продукта и портит его товарный вид. Наша система решает эту проблему в корне: в момент сброса дозы риса в формирующийся пакет мощный аспирационный кожух создает отрицательное давление, мгновенно отводя всю пыль. Результат — идеально чистая и прочная запайка каждого мешка.

    Финансовый результат: превращаем граммы в миллионы

    Давайте посчитаем. Предположим, ваше производство выпускает 20 тонн риса в 10-килограммовых мешках за смену (2000 мешков). При перевесе в 50 граммов на каждом мешке для подстраховки, ваши ежедневные потери составляют:

    2000 мешков * 50 г = 100 000 г = 100 кг риса в день.

    За 250 рабочих дней в году это выливается в 25 тонн премиального риса, который вы просто отдали бесплатно. Внедрение автоматической линии с погрешностью ±15 г сокращает эти потери более чем на 70%, превращая их в прямую прибыль.

    Точная дозировка — это первый шаг. Идеально и одинаково наполненные мешки затем поступают в машину вторичной упаковки, где они автоматически подсчитываются, укладываются в большие полипропиленовые мешки и передаются на роботизированную палетизацию. Конечный результат — идеально ровные, стабильные и готовые к экспорту палеты, которые являются лучшей визитной карточкой вашего бренда для крупных сетей и международных покупателей.

    Вторичная Упаковочная Машина

    Инвестиции в точную фасовочную линию — это не затраты на оборудование. Это инвестиции в возврат потерянной прибыли, повышение репутации бренда и масштабирование вашего бизнеса.

    Часто задаваемые вопросы (FAQ)

    1. В чем разница между линейным и мультиголовочным дозатором для риса?

    Линейный дозатор проще и дешевле, но его точность ниже, он больше подходит для больших доз (25-50 кг). Мультиголовочный (комбинационный) дозатор использует комбинаторику для подбора оптимального веса из нескольких взвешивающих головок, достигая высочайшей точности и скорости, что идеально для розничной упаковки от 1 до 10 кг.

    2. Как ваша система работает с разными сортами риса (длиннозерный, басмати, круглозерный)?

    Система настраивается под конкретный продукт. Перед запуском мы калибруем дозатор под сыпучесть и плотность вашего сорта риса. Для разных сортов в памяти ПЛК Siemens можно сохранить отдельные профили настроек и переключаться между ними за несколько минут.

    3. Может ли линия фасовать другие веса, кроме 10 кг, например, 1 кг или 5 кг?

    Абсолютно. Линия является гибкой. Перенастройка на другой вес (например, с 10 кг на 5 кг) в основном происходит через сенсорную панель управления и занимает минимум времени. При значительной смене размера пакета может потребоваться замена формовочного воротника на VFFS-машине.

    4. Каков типичный срок окупаемости (ROI) для такой упаковочной линии?

    Срок окупаемости зависит от объема производства, текущих потерь сырья и стоимости рабочей силы. За счет экономии на «перевесе» и сокращения штата упаковщиков, большинство наших клиентов в пищевой промышленности полностью окупают инвестиции в течение 1.5 – 2.5 лет.

    5. Как вы обеспечиваете соответствие стандартам пищевой безопасности, таким как HACCP?

    Все части оборудования, контактирующие с продуктом, изготовлены из нержавеющей стали 304/316L. Конструкция линии обеспечивает легкую очистку и минимизирует зоны, где может скапливаться продукт. Система аспирации также снижает уровень пыли в цеху, поддерживая гигиену производства.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Чек-лист для приемки автоматизированной упаковочной линии

    Чек-лист для приемки автоматизированной упаковочной линии

    Вторичная Упаковочная Машина

    Ваша новая линия выглядит великолепно на чертежах, но выдержит ли она коррозийную соляную пыль и круглосуточную работу без постоянных остановок? Настоящая проверка начинается после того, как инженеры покинут ваш цех. Убедитесь, что вы принимаете не проблему, а актив, который будет приносить прибыль годами.

    Чек-лист для приемки автоматизированной упаковочной линии

    Приемка нового оборудования — критический этап для любого производственного директора или главного инженера. В солевой промышленности стандартный протокол FAT (Factory Acceptance Test) — это лишь половина дела. Соль — не просто сыпучий продукт; это агрессивная химическая среда, которая выявляет все слабые места оборудования в первые же месяцы эксплуатации. Этот чек-лист поможет вам провести приемку автоматизированной упаковочной линии не как покупатель, а как опытный технолог, знающий, что такое «просыпание» и «коррозия» не понаслышке.

    Этап 1: Материаловедческая экспертиза — «Солевой тест»

    Проблема (Before): Обычная углеродистая сталь с порошковой окраской или даже сталь AISI 304 начинает покрываться ржавчиной уже через год. Мельчайшая соляная пыль проникает в подшипники, электрические компоненты и вызывает преждевременный износ. Ремонт и замена узлов становятся постоянной статьей расходов.

    Что проверять:

    • Пункт №1: Сертификаты на металл. Не верьте на слово. Запросите и проверьте сертификаты на все детали, контактирующие с продуктом. Убедитесь, что это действительно Нержавеющая сталь 316 или 316L. Хлорид-ионы в морской или каменной соли беспощадны к марке 304.
    • Пункт №2: Качество сварных швов и герметичность. Осмотрите все сварные швы. Они должны быть гладко отполированы, без пор и щелей, где может скапливаться соль. Проверьте степень защиты (IP) электрических шкафов — они должны быть полностью герметичны, чтобы предотвратить попадание едкой пыли.

    Как это работает у нас (Why it works): Мы изначально проектируем оборудование для солевой промышленности, используя сталь 316L для всех критических узлов, таких как дозирующие шнеки и бункеры. Это не опция, а стандарт, гарантирующий долговечность в агрессивной среде.

    Вторичная Упаковочная Машина

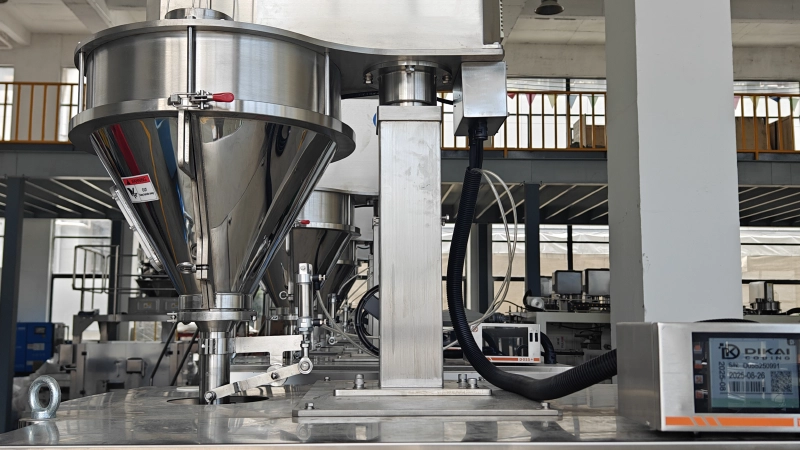
    Высокоточный шнековый дозатор из нержавеющей стали 316L, спроектированный для работы с пищевой солью.

    Этап 2: Производительность под нагрузкой — Тест на «Просыпание и пыление»

    Проблема (Before): Микроповреждения на маленьких пакетах (первичная упаковка) приводят к просыпанию соли. Эта соль не только теряется, но и загрязняет большой мешок, а также абразивно изнашивает конвейерные ленты и ролики. Пыль, образующаяся при засыпке, создает риски для здоровья персонала и приводит к отказам датчиков.

    Что проверять:

    • Пункт №3: Эффективность системы удаления просыпи. Запустите в линию несколько заведомо некачественно запаянных пакетов. Справляется ли конвейер-фильтр (Salt Filtering Conveyor) с задачей? Вся ли просыпанная соль эффективно отсеивается перед тем, как чистые пакеты попадут в машину вторичной упаковки?
    • Пункт №4: Оценка процесса формовки и наполнения. Обратите внимание, как работает система формовки. Раздутые, как шары, пакеты — причина нестабильных паллет. Наша двухъярусная система сжимает пакеты, удаляя лишний воздух. Оцените процесс наполнения большого мешка: происходит ли это с минимальным падением, чтобы избежать образования облака пыли?

    Как это работает у нас (Why it works): Наша уникальная система фильтрации с ромбовидными роликами активно «встряхивает» пакеты, гарантированно удаляя всю просыпь. А сервоприводная система подъема платформы внутри большого мешка обеспечивает «мягкую посадку» малых пакетов, минимизируя пыление и риск повреждения.

    Вторичная Упаковочная Машина

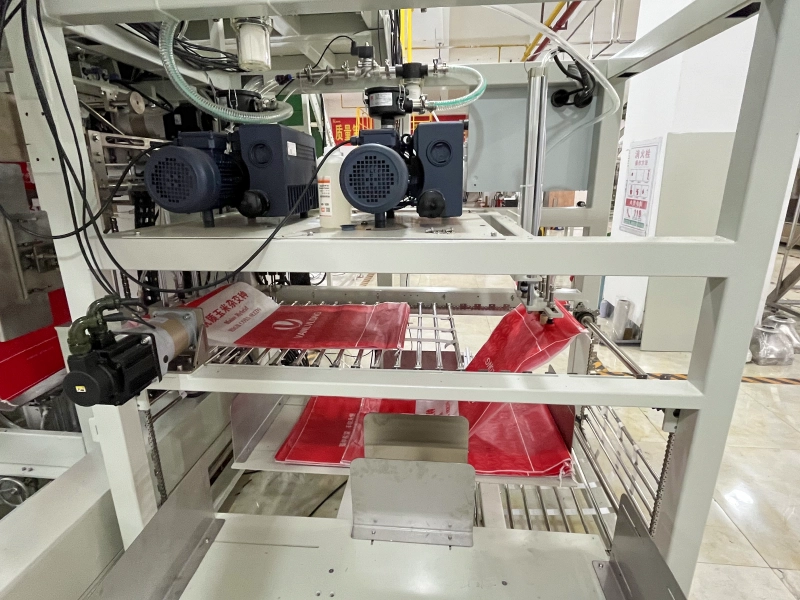
    Основной узел автоматической затарки и зашивки, обеспечивающий чистоту и точность процесса.

    Этап 3: Интеграция и стабильность на выходе — «Логистический тест»

    Проблема (Before): Нестабильные, «цветущие» паллеты, которые разваливаются при транспортировке. Логистические компании выставляют штрафы, а клиенты отказываются принимать товар. Криво сложенные полипропиленовые мешки невозможно эффективно разместить на складе.

    Что проверять:

    • Пункт №5: Полный цикл паллетирования. Запустите линию на полную мощность и дайте роботу-паллетайзеру сложить как минимум одну полную паллету. Оцените схему укладки. Она должна быть плотной, с перевязкой слоев, как кирпичная кладка.
    • Пункт №6: Геометрия и устойчивость готовой паллеты. После обмотки стретч-пленкой паллета должна представлять собой идеальный куб. Проверьте ее устойчивость. Соответствуют ли ее габариты стандартам для загрузки в еврофуру или контейнер?

    Результат (After): Правильная формовка малых пакетов на начальном этапе — залог идеальной паллеты на выходе. Плоские, похожие на кирпичи, пакеты позволяют роботу формировать монолитный, устойчивый транспортный юнит, готовый к любым логистическим испытаниям.

    Вторичная Упаковочная Машина

    Идеально сформированные паллеты, готовые к хранению на многоярусных стеллажах и дальнейшей отгрузке.

    Правильная приемка линии по упаковке соли — это инвестиция в бесперебойную работу вашего производства на годы вперед. Тестируйте не только скорость, но и выносливость, продуманность конструкции и готовность к реальным условиям вашего цеха. Линия, прошедшая такой строгий контроль, станет вашим надежным производственным активом, а не источником постоянных проблем.


    Часто задаваемые вопросы (FAQ)

    1. В чем реальная разница между сталью 304 и 316 для соли?
    Сталь марки 304 отлично противостоит общей коррозии, но уязвима для хлоридов, которые в изобилии содержатся в соли. Хлориды вызывают точечную (питтинговую) коррозию, которая разрушает поверхность. Сталь 316 содержит молибден, который придает ей исключительную стойкость именно к хлоридной коррозии, что делает ее единственным правильным выбором для солевой промышленности.

    2. Как ваша линия борется со статическим электричеством от мелкой соляной пыли?
    Мы используем несколько методов: заземление всех металлических частей машины, применение антистатических материалов для конвейерных лент и, в некоторых случаях, установку ионизирующих планок, которые активно нейтрализуют статический заряд на поверхности пакетов и пленки.

    3. Можно ли интегрировать систему управления на базе ПЛК Siemens с нашей существующей SCADA-системой?
    Да, абсолютно. Мы используем контроллеры ПЛК Siemens с открытыми протоколами, такими как Profinet или Ethernet/IP, что обеспечивает легкую и бесшовную интеграцию с большинством заводских систем верхнего уровня для сбора данных и удаленного мониторинга.

    4. Каков типичный график технического обслуживания линии в условиях высокой коррозии?
    Мы предоставляем подробный регламент ТО. Основные моменты: ежедневная очистка от соляных отложений сжатым воздухом (без воды!), еженедельная проверка натяжения ремней и состояния датчиков, а также ежемесячная смазка движущихся частей специальными солестойкими смазками. Благодаря использованию правильных материалов, график ТО не сильно отличается от стандартного.

    5. Как происходит переналадка между мешками разного веса (например, с 20 кг на 50 кг)?
    Переналадка максимально автоматизирована. Оператор выбирает нужный рецепт на сенсорной панели HMI. Система автоматически изменяет количество малых пакетов для счета, схему укладки для робота и настройки зашивочной машины. Ручные регулировки сведены к минимуму и занимают не более 15-20 минут.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Как автоматизировать процесс укладки мешков на поддоны?

    Как автоматизировать процесс укладки мешков на поддоны?

    Вторичная Упаковочная Машина

    Ваши поддоны разваливаются, транспорт уходит полупустым, а ритейлеры выставляют штрафы за поврежденную продукцию. Проблема не в вашем персонале и даже не в самом укладчике. Проблема в мешках, которые вы на него подаете — рыхлых, скользких и нестабильных. Пора устранить первопричину, а не бороться с последствиями.

    Почему ваши поддоны “цветут” и разваливаются при транспортировке?

    Каждый начальник производства или склада знаком с этой удручающей картиной: паллета, которая на складе выглядела идеально, после перевозки по российским дорогам превращается в хаос. Мешки съезжают, штабель кренится, а в худшем случае — разваливается при выгрузке. Это прямой путь к убыткам, претензиям от клиентов и удару по репутации бренда. Прежде чем винить водителя или грузчиков, давайте разберемся в трех технических причинах этой проблемы.

    Причина №1: “Воздушные” мешки

    Мелкая фасовка (например, по 1 кг соли, крахмала или удобрений), выходящая из вертикальной упаковочной машины, на 30% состоит из воздуха. Эти мешки-подушки создают нестабильное основание. При укладке друг на друга они сжимаются, смещаются и образуют пустоты. В результате вся паллета становится рыхлой и неустойчивой к вибрациям.

    Причина №2: Скользкая поверхность

    Микрочастицы продукта (соль, мучная пыль, графит) неизбежно попадают на поверхность мешков. Эта пыль действует как сухая смазка. С каждым новым слоем эффект усиливается, и верхние ряды начинают “плыть” даже при небольшом наклоне, что особенно критично для мешков из гладкой полипропиленовой пленки.

    Причина №3: Человеческий фактор

    Даже самый опытный укладчик не может обеспечить идеальную геометрию штабеля смена за сменой. Усталость, разная физическая сила, невнимательность — все это приводит к нарушению схемы перевязки слоев, неравномерному распределению веса и, как следствие, к “эффекту Пизанской башни” на вашем складе.

    Секрет идеального поддона – не в роботе, а в мешке, который вы ему подаете

    Многие считают, что покупка робота-паллетайзера решит все проблемы. Но это заблуждение. Робот-паллетайзер — это лишь исполнитель. Он может быть точным и быстрым, но если вы даете ему кривой, мягкий и скользкий мешок, он сложит из них такой же кривой и нестабильный штабель. Настоящая автоматизация начинается на шаг раньше — с подготовки “готового для роботизации” мешка.

    Шаг 1: Принудительное формование – превращаем “подушки” в “кирпичи”

    Первая задача — избавиться от воздуха. Вместо того чтобы ждать естественной усадки, мы используем двухленточный формовочный конвейер. Он бережно, но сильно сжимает каждый маленький мешок, удаляя излишки воздуха и превращая его из бесформенной “подушки” в плоский, плотный “кирпич”. Это создает идеальный строительный материал для последующей укладки.

    Вторичная Упаковочная Машина

    Шаг 2: Автоматическая групповая упаковка – ядро стабильности

    После формования отсчитанное количество “кирпичиков” поступает в Вторичную Упаковочную Машину. Здесь они плотно и в строгом порядке укладываются в один большой транспортный мешок (например, полипропиленовый). Машина автоматически раскрывает и удерживает большой мешок, заполняет его и зашивает. На выходе мы получаем не просто мешок с мешками, а монолитный, предсказуемый по форме и весу блок, идеально подходящий для роботизированной укладки.

    Вторичная Упаковочная Машина

    Результат: Плотные, ровные паллеты, готовые к отправке в любую точку мира

    Когда на укладчик мешков на поддоны поступают такие идеальные “блоки”, результат превосходит все ожидания. Робот с миллиметровой точностью выстраивает идеально ровные слои с правильной перевязкой. Итог — паллета, которая выглядит как монолит.

    • Максимальная загрузка транспорта: Благодаря плотной укладке и отсутствию пустот, в каждую фуру или контейнер помещается на 15-25% больше продукции. Вы экономите на каждой перевозке.
    • Нулевой процент повреждений: Стабильные паллеты не боятся тряски и дальних расстояний. Вы перестаете терять деньги на возвратах и порче товара.
    • Идеальный товарный вид: Аккуратные, ровные паллеты на складе вашего клиента — это лучшая реклама вашего профессионализма и качества.
    Вторичная Упаковочная Машина

    Автоматизация укладки мешков на поддоны — это не покупка отдельного станка. Это выстраивание комплексного процесса, где каждый предыдущий этап работает на идеальный конечный результат. Именно такой подход позволяет превратить хаос в конце линии в предсказуемый, эффективный и прибыльный процесс.

    Часто задаваемые вопросы (FAQ)

    1. В чем разница между простым паллетайзером и интегрированной линией, которую вы предлагаете?

    Простой паллетайзер лишь укладывает то, что вы ему подаете. Если мешки рыхлые и скользкие, паллета будет такой же. Наша интегрированная линия сначала готовит продукт: убирает воздух из мелких пакетов, формирует из них плотный транспортный мешок и только потом передает этот идеальный “блок” на паллетизацию. Мы устраняем причину проблемы, а не маскируем симптомы.

    2. Сможет ли эта система работать с моим продуктом (например, с коррозионными удобрениями или пылящим крахмалом)?

    Да. Мы проектируем каждую линию под конкретный продукт. Для коррозионных материалов, таких как соль или удобрения, мы используем нержавеющую сталь марки 316L. Для пылящих продуктов, как крахмал или мука, мы интегрируем системы аспирации и используем специальные конвейерные ленты, предотвращающие проскальзывание.

    3. Сколько рабочих может заменить такая линия?

    В зависимости от конфигурации и производительности, одна автоматическая линия от формовки до паллетирования может заменить от 8 до 12 рабочих в смену, которые были заняты на ручной укладке, зашивке и перемещении мешков.

    4. Каков типичный срок окупаемости проекта?

    С учетом экономии на фонде оплаты труда, сокращения потерь продукции из-за повреждений и увеличения загрузки транспорта, средний срок окупаемости для предприятий в России составляет от 18 до 24 месяцев.

    5. Вы осуществляете монтаж и сервисную поддержку в России?

    Да, мы предоставляем полный комплекс услуг “под ключ”, включая доставку, шеф-монтаж, пуско-наладочные работы и обучение вашего персонала. У нас есть русскоязычные инженеры и налаженная система поставки запасных частей для обеспечения бесперебойной работы оборудования.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Ресурс работы роботов KUKA в тяжелых промышленных условиях

    Ресурс работы роботов KUKA в тяжелых промышленных условиях

    Вторичная Упаковочная Машина

    В цехах по производству соли обычное оборудование “умирает” за год. Соляная пыль и хлоридная коррозия разрушают металл, электронику и подшипники. Вы меняете конвейерные ленты чаще, чем спецодежду, а бригада упаковщиков постоянно срывает план из-за усталости и текучки. Проблема не в роботе KUKA, а в том, что его окружает.

    Ресурс работы роботов KUKA в тяжелых промышленных условиях

    Когда речь заходит об автоматизации на солевом производстве, инженеры часто задают один и тот же вопрос: “Сколько проживет Робот-паллетайзер KUKA в нашей агрессивной среде?”. Это правильный вопрос, но он не полон. Сам по себе робот KUKA — это образец немецкой инженерии, с высоким классом защиты IP и герметичными соединениями. Он спроектирован для тяжелых условий. Однако, реальный срок его службы зависит не от его собственной прочности, а от интеллектуальной экосистемы, в которую он интегрирован.

    В условиях, где обычная углеродистая сталь превращается в ржавчину за месяцы, мы строим производственные линии, которые служат десятилетиями. Вот как мы обеспечиваем долговечность каждого узла, включая робота-паллетайзера.

    Этап 1: Ликвидация первопричины коррозии — соляной пыли

    Главный враг любого оборудования в вашем цеху — это не сама пищевая соль, а ее мелкая, вездесущая пыль от просыпей и поврежденных мешков. Прежде чем малые пакеты с солью попадут в зону вторичной упаковки, они проходят через нашу уникальную систему фильтрации.

    • Материаловедение: Все контактные поверхности, включая рамы конвейеров и ролики, выполнены из нержавеющей стали 316L. В отличие от стандартной 304-й стали, марка 316L содержит молибден, что делает ее исключительно устойчивой к хлоридной коррозии — главному бичу солевых производств.
    • Процессная инженерия: Специализированный конвейер с ромбовидными роликами (Salt Filtering Conveyor) встряхивает каждый пакет, эффективно отсеивая любую просыпь. Это не только гарантирует чистоту вторичной упаковки, но и радикально снижает количество абразивной соляной пыли в воздухе, защищая механические и электронные компоненты всей линии.

    Вторичная Упаковочная Машина

    Этап 2: Подготовка “идеального” мешка для роботизированного захвата

    Робот может быть сколь угодно умным, но если он пытается уложить нестабильные, “надутые” мешки, результат будет плачевным: развал паллеты, бой мешков и простои. Наша Вторичная Упаковочная Машина решает эту проблему до того, как мешок попадет в зону паллетизации.

    • Автоматическое формирование и уплотнение: Прежде чем запечатать большой полипропиленовый мешок, система встряхивает и уплотняет его, удаляя излишки воздуха.
    • Двухслойное выравнивание: Готовый мешок проходит через двухслойный прижимной конвейер, который превращает его из бесформенного тюка в плотный, ровный “кирпич”.

    Именно такие стандартизированные, плоские мешки позволяют роботу KUKA работать с максимальной скоростью и точностью, формируя идеально ровные и устойчивые паллеты, готовые к отправке на склад или напрямую в автотранспорт.

    Вторичная Упаковочная Машина

    Этап 3: Робот KUKA как финальный аккорд надежности

    Только после того, как мы создали чистую, предсказуемую и безопасную среду, в дело вступает Робот-паллетайзер. Он работает в оптимальных условиях, что и является залогом его долгой и бесперебойной службы.

    • Специализированный захват: Мы разрабатываем захваты, которые бережно, но надежно удерживают скользкие полипропиленовые мешки, исключая их повреждение и падение.
    • Интеграция с системой управления: Робот является частью единой системы конвейеров для мешков на базе ПЛК Siemens. Любое отклонение в работе линии выше по потоку мгновенно корректируется, предотвращая аварийные ситуации в зоне паллетизации.

    Вывод: Долговечность робота KUKA в условиях солевого производства — это не вопрос его собственной конструкции, а результат комплексного инжинирингового подхода. Мы не просто продаем робота; мы строим для него “бронированную” экосистему, которая защищает ваши инвестиции и обеспечивает бесперебойную работу всей упаковочной линии на долгие годы. Это переход от постоянной борьбы с отказами оборудования к стабильному, прогнозируемому и высокоэффективному производству.

    Часто задаваемые вопросы (FAQ)

    1. Как система справляется с агрессивной соляной пылью?

    Ключевые элементы, контактирующие с продуктом, изготовлены из нержавеющей стали марки 316L, устойчивой к хлоридной коррозии. Кроме того, на начальном этапе установлен специальный фильтрующий конвейер, который отсеивает просыпи соли, минимизируя количество пыли в рабочей зоне и защищая механические узлы.

    2. Каков реальный срок службы робота KUKA в условиях солевого производства при использовании вашей системы?

    Сам робот KUKA рассчитан на десятки тысяч часов работы. В нашей системе, где он защищен от прямого воздействия соляной пыли и работает с подготовленными, стабильными мешками, его ресурс приближается к максимальным заводским показателям. Мы проектируем систему так, чтобы робот стал одним из самых надежных ее элементов, а не расходным материалом.

    3. Наши нынешние полипропиленовые мешки довольно скользкие. Как ваш робот захватывает их, не разрывая?

    Мы проектируем и производим роботизированные захваты индивидуально под каждый проект. Для скользких мешков используется специальный вилочный или прижимной захват с большой площадью контакта и оптимизированным усилием, который надежно удерживает мешок, не повреждая его структуру.

    4. Каков типичный график технического обслуживания для такой линии?

    Благодаря использованию высококачественных компонентов (Siemens, KUKA, SEW) и защите от агрессивной среды, плановое ТО сводится к регулярным осмотрам, смазке движущихся частей и проверке натяжения ремней согласно регламенту. Это значительно сокращает внеплановые простои по сравнению со стандартным оборудованием.

    5. Можно ли интегрировать вашу линию с нашими уже имеющимися вертикальными упаковочными машинами (VFFS) другого производителя?

    Да, абсолютно. Наша система является модульной и гибкой. Мы можем спроектировать систему конвейеров и буферных накопителей для синхронизации с вашими существующими машинами VFFS, создав единую, бесшовно работающую автоматическую линию от первичной упаковки до паллеты.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Программное обеспечение для мониторинга упаковки в реальном времени

    Программное обеспечение для мониторинга упаковки в реальном времени

    Вторичная Упаковочная Машина

    Ваш ПЛК Siemens показывает, что машины VFFS работают на 100%, но рампа отгрузки заполнена лишь наполовину. Проблема не в производительности, а в ручном хаосе на конечном этапе упаковки. Каждую минуту вы теряете пропускную способность из-за просыпи, неточного счета и усталости операторов.

    Программное обеспечение для мониторинга упаковки в реальном времени

    В солевой промышленности мониторинг в реальном времени — это не просто просмотр цифр на экране. Это нервная система вашего производства. Вы знаете, что соляная пыль агрессивна, а мешки с Каменная соль тяжелые и нестабильные. Традиционные упаковочные линии, зависящие от ручного труда, создают «слепые зоны», которые ежедневно истощают вашу прибыль. Давайте рассмотрим, как интеллектуальная система автоматизации превращает данные в реальном времени в ощутимую экономию.

    Проблема: «Невидимые» утечки на вашем солевом производстве

    На первый взгляд, ваша линия работает. Но при ближайшем рассмотрении выявляются три ключевые проблемы, которые не отслеживаются стандартными системами мониторинга:

    • Коррозийный кошмар: Соляная пыль проникает повсюду, разъедая стандартное оборудование из углеродистой стали. Это приводит к частым незапланированным простоям и высоким затратам на техническое обслуживание, которые сложно прогнозировать.
    • Проблема «перевеса»: Ручной подсчет и укладка мелких пакетов в большие мешки неизбежно приводят к ошибкам. Операторы, чтобы избежать претензий по недовесу, сознательно кладут лишний пакет или допускают перевес при первичной фасовке. Эти «подаренные» граммы в масштабах годового производства превращаются в тонны потерянной продукции.
    • Нестабильные паллеты: Ручная укладка мешков на паллеты никогда не будет идеальной. Результат — «цветущие» паллеты, которые деформируются, рассыпаются при транспортировке по железной дороге и приводят к отказам в приемке со стороны клиентов.

    Решение: От сырых данных к реальному контролю с помощью интеллектуальной автоматизации

    Настоящий мониторинг в реальном времени заключается не в пассивном наблюдении, а в активном управлении процессом. Наша Линия для групповой упаковки — это не просто набор машин, а единая система, управляемая центральным контроллером, которая решает специфические проблемы солевой отрасли.

    1. «Цифровое рукопожатие»: Синхронизированная пропускная способность

    Мозг всей системы — это центральный контроллер ПЛК Siemens. Он в реальном времени получает данные о производительности каждой из ваших первичных упаковочных машин (VFFS) и динамически регулирует скорость всей последующей линии: от Система конвейеров для мешков до машины для счета и укладки. Это полностью исключает узкие места и гарантирует, что конечный этап упаковки всегда соответствует скорости производства.

    Вторичная Упаковочная Машина

    2. Контроль качества в реальном времени, а не после факта

    Система не просто упаковывает; она непрерывно контролирует. Встроенный высокоскоростной чеквейер взвешивает каждый малый и большой мешок, а программное обеспечение регистрирует каждое отклонение. Специальный конвейер для фильтрации соли автоматически отсеивает пакеты с просыпью. Все узлы, контактирующие с продуктом, выполнены из Нержавеющая сталь 316L, что обеспечивает долговечность в агрессивной среде. Вы получаете не только качественную упаковку, но и ценные данные для анализа проблем на предыдущих этапах.

    Вторичная Упаковочная Машина

    3. Алгоритм паллетирования: Идеальная укладка, каждый раз

    Робот-паллетайзер — это не просто механическая рука. Его программное обеспечение выполняет сложные схемы укладки (например, с перекрестным наложением слоев) в зависимости от размера и веса мешка. В результате получается плотная, геометрически правильная и устойчивая паллета, готовая к самым суровым условиям транспортировки.

    Вторичная Упаковочная Машина

    Ощутимая окупаемость: Что мониторинг в реальном времени дает вашему бизнесу

    Инвестиции в интеллектуальную Вторичная Упаковочная Машина приносят конкретные финансовые результаты:

    • Максимальная производительность: Устранение узких мест позволяет полностью раскрыть потенциал ваших производственных мощностей, переводя его в дополнительные тонны отгруженной продукции в сутки.
    • Резкое сокращение потерь: Экономия всего 50 граммов на каждом 50-килограммовом мешке при производительности 400 тонн в день возвращает вам 400 кг продукта ежедневно. Это более 140 тонн чистой прибыли, возвращенной в ваш бюджет за год.
    • Нулевой процент отказов при отгрузке: Стабильные, аккуратно упакованные паллеты гарантируют, что ваша продукция дойдет до конечного потребителя в идеальном состоянии, укрепляя вашу репутацию надежного поставщика.
    Вторичная Упаковочная Машина

    Часто задаваемые вопросы (FAQ)

    1. Как ваша система справляется с высококоррозионной соляной пылью?

    Все детали, контактирующие с продуктом, изготовлены из нержавеющей стали марки 316L. Электронные компоненты и двигатели размещены в герметичных шкафах со степенью защиты IP65, а конструкция конвейеров минимизирует скопление пыли и облегчает очистку.

    2. Каков типичный срок окупаемости для линии упаковки соли?

    Исходя из нашего опыта, срок окупаемости (ROI) обычно составляет от 18 до 24 месяцев. Это достигается за счет экономии на фонде оплаты труда (линия заменяет 8-10 операторов в две смены), сокращения потерь продукта из-за перевеса и минимизации простоев.

    3. Может ли система работать с мешками разного размера, например, 25 кг и 50 кг?

    Да, система является гибкой. Переход на другой размер мешка или изменение количества малых пакетов внутри большого мешка осуществляется через выбор заранее сохраненного «рецепта» на сенсорной панели HMI. Механическая переналадка минимальна и занимает не более 15-20 минут.

    4. На нашем заводе ограниченное пространство. Насколько адаптируема компоновка линии?

    Мы используем модульный принцип проектирования. Линия может быть сконфигурирована с использованием поворотных, наклонных и спиральных конвейеров, чтобы вписаться в существующую планировку вашего цеха, в том числе

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Габариты компактных линий автоматической упаковки

    Габариты компактных линий автоматической упаковки

    Вторичная Упаковочная Машина

    Ваш производственный цех уже работает на пределе? Каждый квадратный метр на счету, а планы по увеличению выпуска требуют новой упаковочной линии. Вы опасаетесь, что автоматизация потребует дорогостоящей перестройки здания и длительной остановки производства. Но что, если можно удвоить производительность на существующей площади?

    Габариты компактных линий автоматической упаковки: Больше, чем просто цифры

    Для главного инженера или начальника производства вопрос «габариты» — это не просто длина и ширина оборудования. Это вопрос стратегического планирования: как интегрировать новую Линия для групповой упаковки во вторичный мешок в уже существующую, плотно застроенную производственную среду, не жертвуя при этом проходами для персонала и техники. Традиционный подход, требующий длинных горизонтальных конвейеров, часто приводит к выводу: «нам не хватает места».

    Мы подходим к этому вопросу иначе. Компактность — это не миниатюризация машин, а интеллектуальная оптимизация всего процесса и пространства.

    Проблема: Горизонтальная ловушка и «воздушные» паллеты

    На многих предприятиях, производящих сыпучие продукты, будь то Каменная соль, удобрения или химические порошки, картина схожа:

    • Раздутые «подушки»: Пакеты после вертикальной упаковочной машины (VFFS) наполнены воздухом. При ручной укладке они занимают много места, а паллета получается рыхлой и неустойчивой.
    • Неэффективная логистика: Из-за нестабильности паллеты приходится загружать в грузовик не доверху, буквально «перевозя воздух». Это прямые убытки на каждой отправке.
    • Разрозненное оборудование: Машины первичной упаковки, зона ручной укладки и паллетайзер разбросаны по цеху, соединены длинными напольными конвейерами, которые «съедают» ценное пространство.

    Решение: Вертикальная интеграция и уплотнение продукта

    Наш подход к проектированию компактных линий основан на двух ключевых принципах: использование вертикального пространства и максимальное уплотнение продукта перед укладкой.

    1. Принудительное формование: Превращаем «подушки» в «кирпичи»

    Вместо того чтобы позволять пакетам оставаться рыхлыми, мы интегрируем в линию двухслойный формовочный конвейер. Пакет зажимается между двумя лентами и в процессе транспортировки подвергается равномерному давлению. Это вытесняет излишки воздуха, превращая каждый пакет в плоский, плотный «кирпич».

    Вторичная Упаковочная Машина

    Результат: Плоские пакеты укладываются в мешок гораздо плотнее. Это не только улучшает внешний вид конечного продукта, но и является первым шагом к созданию идеально стабильной паллеты.

    2. Интеллектуальная компоновка: Освобождаем пространство на полу

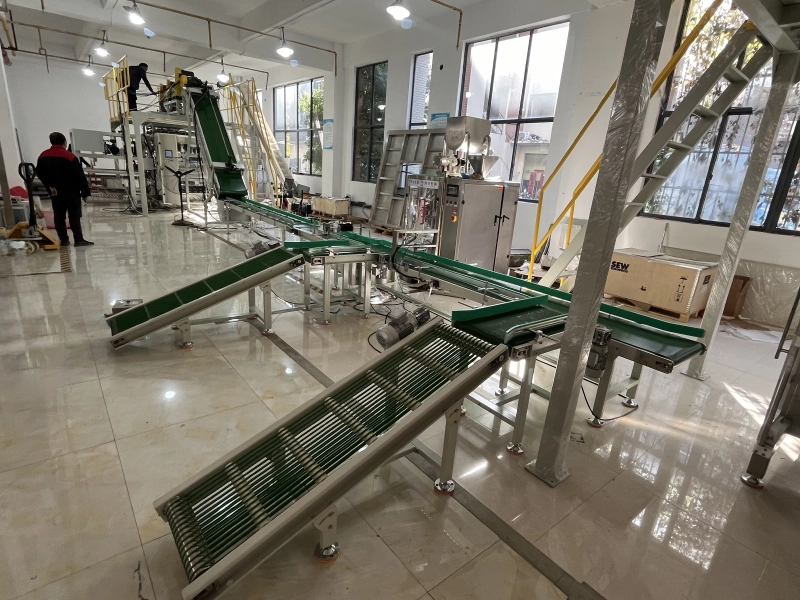
    Мы проектируем многоуровневые системы. Машины первичной упаковки (VFFS) могут располагаться на первом уровне, а сама Вторичная Упаковочная Машина — на втором, на мезонинной платформе. Продукция подается наверх с помощью наклонных или спиральных конвейеров, которые занимают минимальную площадь.

    Вторичная Упаковочная Машина

    Готовые мешки затем по спиральному спуску подаются непосредственно в зону работы Робот-паллетайзер. Такая компоновка освобождает до 50% площади по сравнению с традиционной горизонтальной линией.

    Ваша выгода: Эффективность на каждом квадратном метре

    Инвестиции в компактную автоматическую линию — это не просто покупка оборудования, это реинжиниринг вашего производственного потока.

    • Увеличение загрузки транспорта на 15-25%: Идеально ровные и плотные паллеты позволяют загружать транспорт до максимальной высоты и веса, снижая стоимость логистики на единицу продукции.
    • Оптимизация складского хранения: Стабильные паллеты можно безопасно хранить в несколько ярусов, максимально используя высоту склада. Больше не будет «заваленных» стопок и поврежденного товара.
    • Надежность в агрессивных средах: Для таких продуктов, как Карбамид (мочевина) или соль, мы используем нержавеющую сталь 304/316L для всех контактирующих с продуктом частей. Это гарантирует долговечность линии и предотвращает коррозию.
    • Сокращение ФОТ: Вся линия, от подачи мешков до паллетирования, обслуживается 1-2 операторами, что кардинально снижает зависимость от ручного труда.

    Вторичная Упаковочная Машина

    Габариты — это отправная точка диалога. Настоящая цель — спроектировать решение, которое не просто «впишется» в ваш цех, а преобразит его, сделав более производительным, безопасным и экономически эффективным.

    Часто задаваемые вопросы (FAQ)

    1. Какова минимальная требуемая площадь для установки полной линии?

    Минимальная площадь зависит от конфигурации, но благодаря вертикальной компоновке и спиральным конвейерам мы можем разместить линию, включая зону паллетирования, на площади от 60-80 квадратных метров, что значительно меньше традиционных линий.

    2. Как система справляется с коррозийными материалами, такими как соль или удобрения?

    Все части, контактирующие с продуктом (конвейерные ленты, бункеры, формовочные пластины), изготавливаются из нержавеющей стали марки 304 или 316L. Рама оборудования проходит специальную антикоррозийную обработку. Это обеспечивает длительный срок службы даже в самых агрессивных средах.

    3. Можно ли интегрировать линию с нашими существующими машинами VFFS?

    Да, абсолютно. Наша система является модульной и легко интегрируется с оборудованием первичной упаковки от любых производителей. Мы проектируем систему сбора и подачи продукции, которая объединит ваши существующие машины в единый автоматизированный поток.

    4. Сколько времени занимает переналадка на другой размер мешка или количество пакетов?

    Благодаря использованию сервоприводов и интуитивно понятному интерфейсу на базе ПЛК Siemens, большинство настроек сохраняется в виде рецептов. Переход на новый формат занимает не более 15-20 минут и не требует сложных механических регулировок.

    5. Как вы решаете проблему пыли, особенно при работе с мелкодисперсными порошками?

    Все точки пересыпки продукта, особенно на входе в мешок, оснащаются аспирационными патрубками для подключения к заводской системе пылеудаления. Кроме того, плавное опускание продукта в мешок и минимизация свободного падения значительно снижают образование пыли.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Преимущества упаковки “мешок в мешке” для экспортных товаров

    Преимущества упаковки “мешок в мешке” для экспортных товаров

    Вторичная Упаковочная Машина

    Your rock salt is top-grade, but is it arriving at the destination port as a solid, caked block inside a broken bag? Unstable pallets don’t just waste container space; they destroy profit margins and your brand’s reputation with every collapsed stack during transit. The manual labor involved in your downstream packaging isn’t just slow—it’s the weakest link in your entire export operation.

    Преимущества упаковки “мешок в мешке” для экспортных товаров

    For large-scale producers of Каменная соль (rock salt) and Пищевая соль (food-grade salt), the journey from the mine to the international market is fraught with challenges. The primary obstacle isn’t production, but packaging. Manual and semi-automated downstream packaging processes are a constant source of “invisible” losses that directly impact your bottom line.

    The Export Nightmare: Common Pain Points in Salt Packaging

    1. Corrosive Wear and Tear: Salt dust is relentless. It settles on machinery, causing premature corrosion on standard carbon steel frames and components. For the Механик цеха фасовки (Packaging Workshop Mechanic), this means constant downtime, frequent parts replacement, and a struggle to maintain operational efficiency.

    2. Moisture Caking & Product Spoilage: During long sea voyages, temperature and humidity fluctuations are inevitable. An inconsistently sealed bag, a common issue with manual sealing, allows moisture to penetrate. This turns your free-flowing, high-quality salt into a solid, unsellable “brick,” leading to costly customer claims and damaging your brand’s reputation for quality.

    3. The “Slippery Stack” Problem: Primary 1kg salt bags are often filled with air, making them puffy and unstable. When manually packed into a larger Полипропиленовые мешки (PP woven bag), the result is a rounded, unstable master bag. These are notoriously difficult to palletize, often leading to 滑垛 (pallet collapse) inside shipping containers or warehouses. This not only results in product loss but also means you’re paying to ship air, as the low pallet density drastically underutilizes expensive container space.

    Вторичная Упаковочная Машина

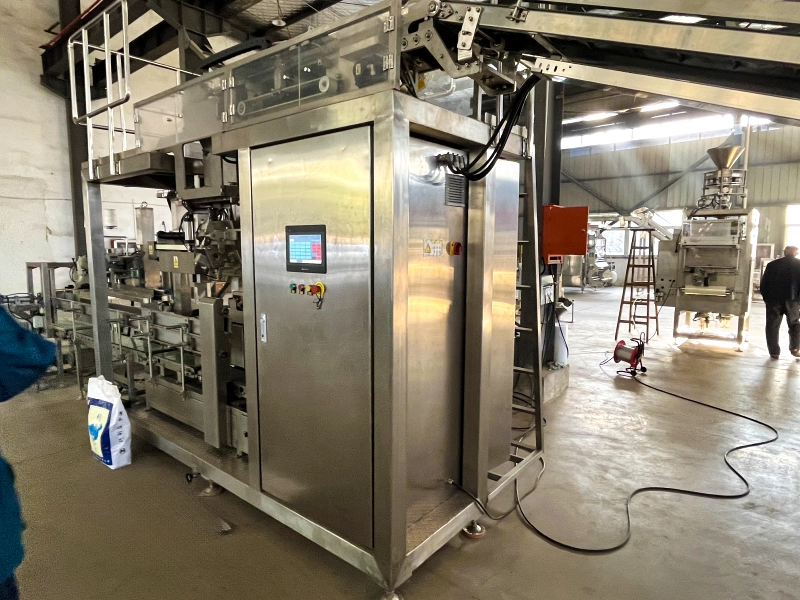
    The core automatic bag-in-bag unit, shown here handling refined salt.

    From Manual Chaos to Automated Precision: The Engineered Solution

    A true export-grade packaging solution must be engineered to master salt’s unique properties. Our Автоматическая вторичная пакетировочная упаковочная машина (automatic secondary bagging machine) is not a generic packer; it’s a purpose-built system designed for the salt industry.

    Key Feature 1: The Anti-Corrosion Fortress

    We understand the aggressive nature of chloride ions. That’s why all surfaces in direct contact with the salt are constructed from Нержавеющая сталь 316 (316 Stainless Steel). This isn’t just an upgrade; it’s a fundamental design choice that guarantees equipment longevity, minimizes maintenance, and ensures the purity of your product, a critical factor for food-grade salt exports.

    Key Feature 2: The “Brick-Making” Magic for Ultimate Stability

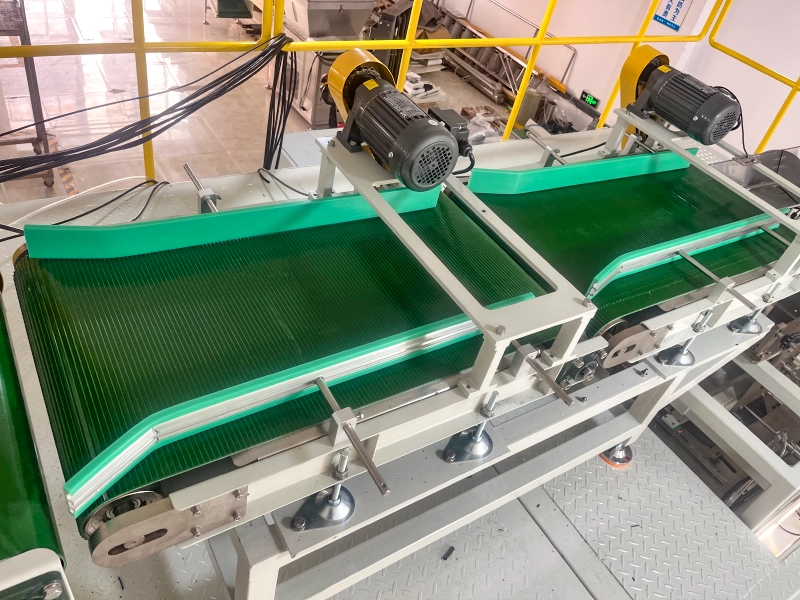
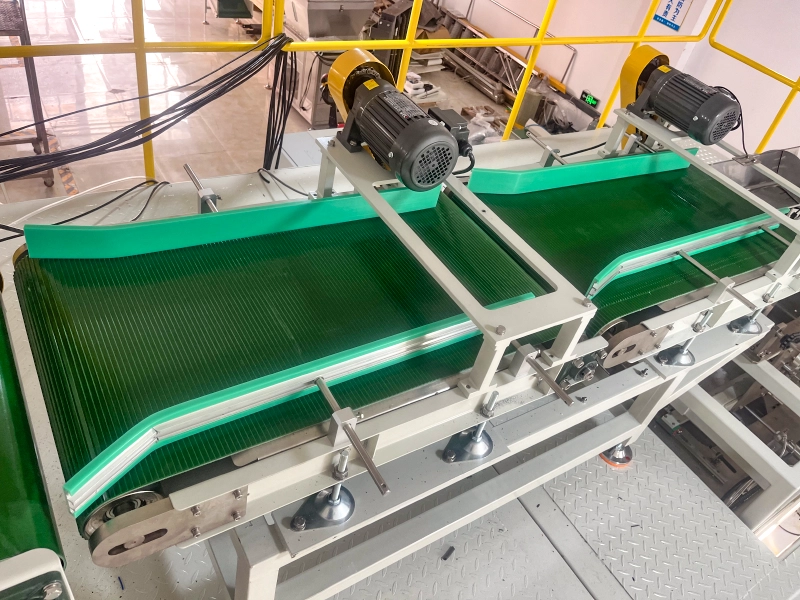
    To solve the “slippery stack” problem, we don’t just pack the bags; we condition them. Our unique double-deck shaping conveyor gently but firmly presses the puffy 1kg bags, expelling excess air and transforming them into flat, dense “bricks”. This crucial step is the secret to creating perfectly square, interlocking patterns within the master bag.

    Вторичная Упаковочная Машина

    The dual-belt shaping system flattens individual bags for dense, stable packing.

    Key Feature 3: Intelligent Grouping and Flawless Sealing

    The entire process is orchestrated by a Siemens ПЛК (PLC). The system automatically counts the flattened bags, arranges them into the precise configuration (e.g., 5×5 for a 25kg bag), and gently places them into the automatically opened woven bag. The final step is a strong, consistent industrial stitch from a Newlong sewing head, which provides a seal far superior to manual methods, locking out moisture for the entire journey.

    The Tangible ROI: Your Competitive Edge in the Global Market

    Investing in a fully automated bag-in-bag system moves your packaging from a cost center to a strategic asset.

    1. Ship Product, Not Air: By creating dense, stable master bags, our system allows for higher, more stable palletization. This can increase your pallet load from a typical 750kg to a robust 1.2 tons. For exporters, this is a game-changer: you can ship up to 50% more product in the same container, drastically reducing your cost-per-ton and increasing your profit margins.

    2. Zero Customer Complaints: The combination of integrated checkweighers, optional broken bag filtering, and superior sealing virtually eliminates the risk of underweight products or moisture damage. This protects your brand and ends the costly cycle of handling customer claims and returns.

    3. Full-Scale Production, Unlocked: The downstream packaging is no longer your bottleneck. A Линия для групповой упаковки (group packaging line) that runs 24/7 allows your upstream milling and drying operations to perform at their full capacity, enabling you to meet peak season demand and capture larger export contracts without hesitation.

    Вторичная Упаковочная Машина

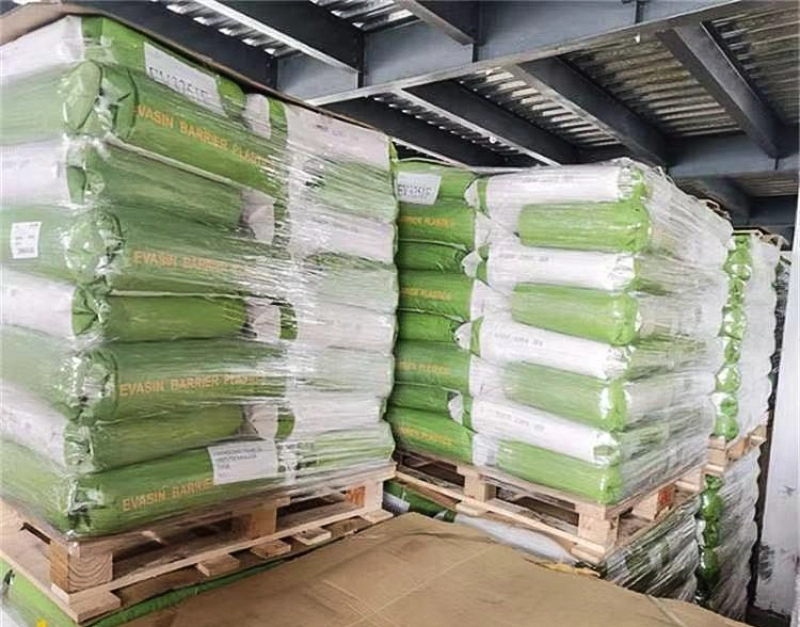
    The final result: perfectly stable, container-ready pallets that maximize shipping efficiency.


    Frequently Asked Questions

    1. How does the system handle the highly corrosive nature of salt dust?

    The system is specifically designed for corrosive environments. All critical components that come into contact with the salt, including conveyors, hoppers, and framing, are constructed from 316L stainless steel, which offers superior resistance to chloride corrosion compared to standard 304 stainless steel or carbon steel.

    2. Our 1kg salt bags are often puffy with air and hard to stack. How do you solve this?

    This is a common and critical problem we solve with our integrated double-deck shaping conveyor. After primary packaging, the small bags pass through this unit, which applies gentle, even pressure to expel excess air. This transforms the “puffy” bags into uniform, flat “bricks” that are ideal for dense, stable stacking inside the larger secondary bag.

    3. What is the typical Return on Investment (ROI) for a salt packaging line like this?

    While the exact ROI depends on local labor costs and production volume, most of our clients see a full return on investment within 18-24 months. The savings come from three main areas: drastic reduction in manual labor (the line can replace 8-10 workers per shift), elimination of product “giveaway” through precise checkweighing, and significantly lower freight costs due to increased pallet density.

    4. Can this machine handle different secondary bag sizes, like 25kg and 50kg PP woven bags?

    Yes, the system is designed for flexibility. It can be configured to handle various secondary bag sizes and materials, including the most common 25kg and 50kg PP woven bags. Changeovers for different bag counts and arrangement patterns can be easily managed through the Siemens HMI (touch screen interface).

    5. We need to comply with export regulations and traceability. How does your system support this?

    The line can be fully integrated with upstream and downstream traceability systems. We can incorporate thermal transfer printers (TTO) to print unique codes, production dates, and batch numbers on each primary bag. The PLC system logs all production data, and the final palletized load can be labeled for complete “mine-to-port” traceability, ensuring compliance with international food safety and import standards.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Какие датчики лучше всего работают в условиях высокой запыленности?

    Какие датчики лучше всего работают в условиях высокой запыленности?

    Вторичная Упаковочная Машина

    Ваша линия снова остановилась, потому что датчик ослеп от пыли? Это не проблема датчика, это проблема проектирования системы. В цехах по производству соли, крахмала или удобрений пыль — это не исключение, а правило. Мы создаем оборудование, которое создано для работы в таких условиях, а не для борьбы с ними.

    Какие датчики лучше всего работают в условиях высокой запыленности?

    На любом производстве сыпучих материалов — будь то Пищевая соль, крахмал, мука или минеральные удобрения — постоянная запыленность является главным врагом автоматизации. И чаще всего первой жертвой становится самый маленький, но самый важный элемент: датчик. Обычный фотоэлектрический датчик, идеально работающий в чистой среде, здесь превращается в источник постоянных проблем. Слой пыли на линзе приводит к ложным срабатываниям, пропуску мешков и, как следствие, к остановке всей линии. В результате Оператор упаковочной линии вынужден каждые полчаса вооружаться сжатым воздухом, вместо того чтобы контролировать производственный процесс.

    Выбор правильных «глаз» для вашей линии: датчики, которые не боятся пыли

    Проблема решается не поиском «идеального» датчика, а выбором правильной технологии для конкретной задачи. Для сред с высокой запыленностью стандартные решения не работают. Мы строим наши системы на компонентах, которые доказали свою надежность в самых суровых промышленных условиях.

    • Ультразвуковые датчики: Эти датчики используют звуковые волны, а не свет, для обнаружения объектов. Пыль, цвет мешка, прозрачная пленка — для них это не имеет значения. Они надежно определяют наличие мешка, гарантируя точный подсчет и позиционирование, даже если вокруг стоит «белый туман» из крахмальной пыли.
    • Фотоэлектрические датчики с избыточным усилением (SICK, Omron): Мы используем промышленные датчики от ведущих мировых производителей, таких как SICK и Omron. Их ключевое преимущество — огромный запас мощности сигнала и интеллектуальные алгоритмы, которые автоматически компенсируют постепенное загрязнение линзы. Датчик сам «понимает», что его обзор ухудшился из-за пыли, и корректирует чувствительность, продолжая работать без сбоев.
    • Высокий класс защиты (IP67 и выше): Корпус любого датчика на наших линиях имеет класс защиты не ниже IP67. Это означает, что он полностью герметичен и защищен от проникновения мелкодисперсной пыли и влаги, что исключает внутреннее повреждение электроники.

    Правильный выбор и расположение датчиков на таких критически важных узлах, как высокоскоростные контрольные весы, — это залог точности и бесперебойной работы всей линии.

    Вторичная Упаковочная Машина

    Системный подход: почему надежная линия — это больше, чем просто хороший датчик

    Однако даже самый лучший датчик будет бесполезен, если вся система не спроектирована для борьбы с пылью. В этом заключается ключевое отличие нашего оборудования. Мы не просто устанавливаем дорогие компоненты; мы создаем экосистему, в которой они могут работать эффективно и долго.

    Наша Автоматическая вторичная упаковочная машина — это комплексное решение, где каждый узел вносит свой вклад в борьбу с запыленностью:

    • Локальные системы аспирации: В ключевых точках пересыпки продукта, например, в зоне наполнения мешка, установлены мощные вытяжные колпаки. Они улавливают пыль в момент ее образования, не давая ей распространиться по цеху и осесть на оборудовании.
    • Продуманная конструкция конвейеров: Для продуктов, склонных к просыпанию, как соль, мы используем специальные конвейеры с ромбовидными роликами, которые отсеивают просыпавшиеся частицы. Для скользких продуктов, как крахмал, — ленты с высоким коэффициентом трения, которые надежно удерживают мешки даже при наличии пыли.
    • Герметичные узлы и материалы: Все шкафы управления, в которых находится ПЛК (PLC) и другая чувствительная электроника, полностью герметичны. В зонах контакта с агрессивными продуктами, такими как соль или удобрения, мы используем нержавеющую сталь марок Нержавеющая сталь 304/316, которая не только противостоит коррозии, но и легко очищается.

    Вторичная Упаковочная Машина

    В итоге вы получаете не просто набор машин, а единый производственный комплекс, который предсказуемо и стабильно работает 24/7. Вы перестаете терять прибыль из-за простоев и можете быть уверены, что ваша производственная линия не остановится в самый ответственный момент.


    Часто задаваемые вопросы (FAQ)

    1. Как часто нужно проводить техническое обслуживание датчиков на ваших линиях в условиях сильной запыленности?

    Благодаря выбору промышленных датчиков с функцией самоочистки и компенсации пыли, а также системной защите от запыления, интервал обслуживания значительно увеличен. Вместо ежедневной или ежесменной очистки, как на стандартном оборудовании, достаточно проводить плановую проверку и очистку в рамках ежемесячного ТО.

    2. Может ли ваша система работать со взрывоопасной пылью, такой как мучная или крахмальная?

    Да. Мы предлагаем оборудование во взрывозащищенном исполнении (ATEX). Это включает в себя использование специальных двигателей, датчиков и электрических компонентов, а также эффективные системы аспирации, которые минимизируют концентрацию пыли в воздухе, обеспечивая соответствие нормам EHS и HACCP.

    3. Как вы обеспечиваете 100% точность счета мешков, если пыль может создавать помехи?

    Мы используем дублирующие системы контроля. Помимо ультразвуковых датчиков, которые нечувствительны к пыли, мы применяем логические алгоритмы в ПЛК (PLC), которые верифицируют счет на разных этапах (например, на счетном устройстве и при прохождении контрольных весов). Это исключает ошибки, вызванные сбоем одного элемента.

    4. Какие еще компоненты, кроме датчиков, уязвимы для пыли и как вы их защищаете?

    Пыль опасна для всех движущихся частей. Мы защищаем Серводвигатель и редукторы герметичными кожухами. Пневматические системы (Пневмоцилиндр, клапаны) мы размещаем в закрытых шкафах с подводом чистого воздуха, чтобы предотвратить попадание абразивной пыли в штоки и уплотнения.

    5. Можете ли вы интегрировать датчики нашего предпочтительного бренда, если наше предприятие стандартизировано, например, на Siemens или Allen-Bradley?

    Да, безусловно. Наша система управления на базе ПЛК (PLC) Siemens является открытой платформой. Мы можем интегрировать компоненты любого ведущего производителя по вашему требованию, чтобы обеспечить унификацию с вашими стандартами и упростить работу для вашей службы КИПиА.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →