Automatic Bagging Machine & Palletizing Systems Manufacturer

Category: 27

  • Как южный российский производитель соли стабилизирует вторичную упаковку без лишней ручной перегрузки

    Как южный российский производитель соли стабилизирует вторичную упаковку без лишней ручной перегрузки

    Как южный российский производитель соли стабилизирует вторичную упаковку без лишней ручной перегрузки

    Когда соль уже расфасована в малые мешки, узкое место часто возникает не на дозаторе, а дальше — в зоне укрупнения, подачи большого мешка, выравнивания горловины и вывода готовой транспортной единицы на склад. Для одного южнороссийского производителя соли именно этот участок определял, насколько ровно цех может перейти от фасовки к паллетированию. Если вторичная упаковка работает рывками, линия начинает копить мешки на промежуточных конвейерах, операторы вынуждены постоянно вмешиваться, а склад получает нестабильный поток готовой продукции.
    Dual-view technical CAD blueprint of automatic bagging machine showing bag magazine, robot arm, and Russian component annotations.
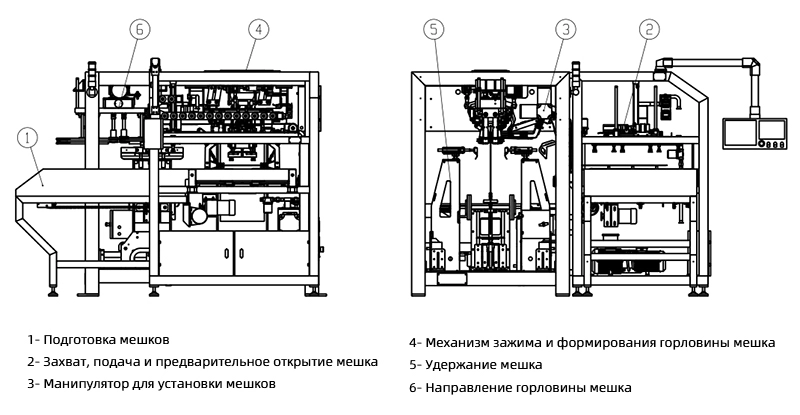
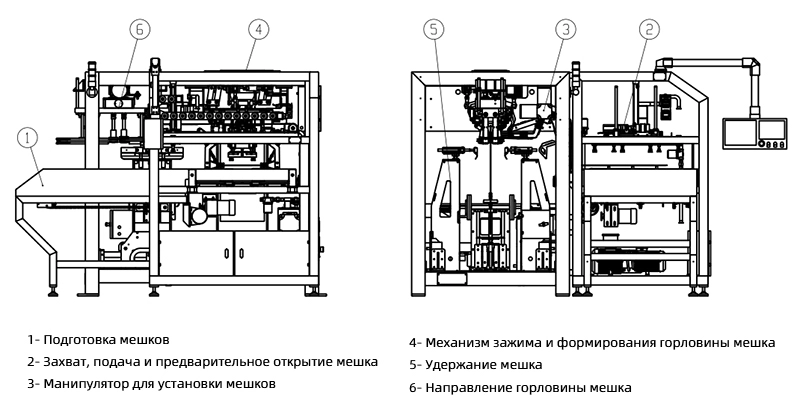
    Схема узла автоматической подачи и позиционирования большого мешка для линии вторичной упаковки.

    Для такого сценария важна не только скорость, но и предсказуемость механики. На CAD-схеме выше хорошо видно, что линия ppline строится вокруг автоматического магазина мешков, узла съема мешка, механизма раскрытия и формирования горловины, а также зоны точного совмещения с загрузочным патрубком. Для солевой продукции это критично: мешок должен открываться одинаково, вставать в рабочее положение без перекоса и выдерживать повторяемый цикл загрузки. Иначе оператору приходится постоянно поправлять тару вручную, а вся идея автоматизации теряет смысл.

    Где обычно ломается ритм на соляном производстве

    На практике проблемы начинаются в трех точках. Первая — нестабильная подача пустого большого мешка. Вторая — неточное раскрытие и удержание горловины перед загрузкой группы малых пакетов. Третья — неаккуратный вывод заполненного мешка на последующий конвейер или паллетную зону. Если хотя бы один из этих узлов не синхронизирован, линия вторичной упаковки начинает работать как набор отдельных машин, а не как единый поток.

    Именно поэтому ppline делает ставку не на абстрактную «автоматизацию», а на связку конкретных узлов: накопительный и подающий конвейер, участок группировки, автоматическую подачу большого мешка, захват и позиционирование горловины, загрузку, а затем контролируемый вывод готовой единицы. Такой подход особенно полезен на соляных предприятиях, где важно одновременно держать темп отгрузки, аккуратную геометрию мешка и безопасную работу операторов рядом с движущимися продуктопотоками.
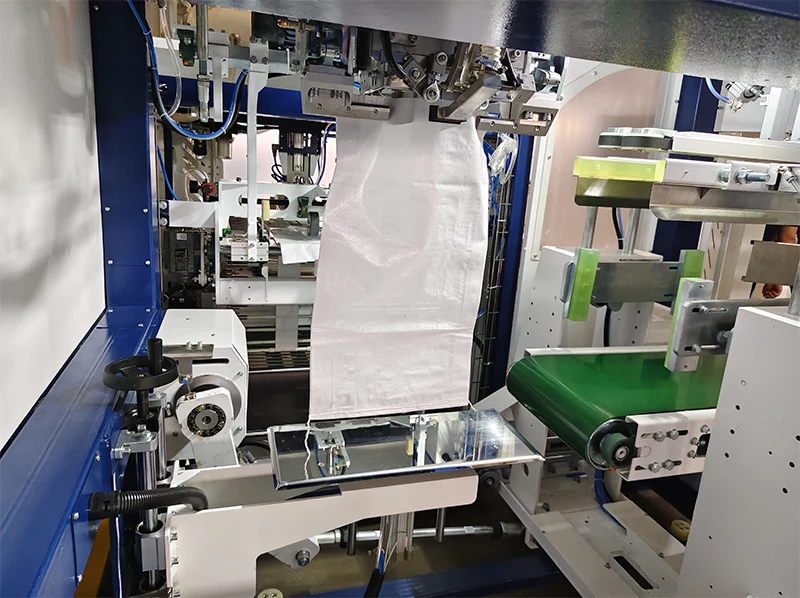
    Close-up internal photo of bagging unit with vacuum suction cups, robotic placing arm, green conveyor, and white woven bag.
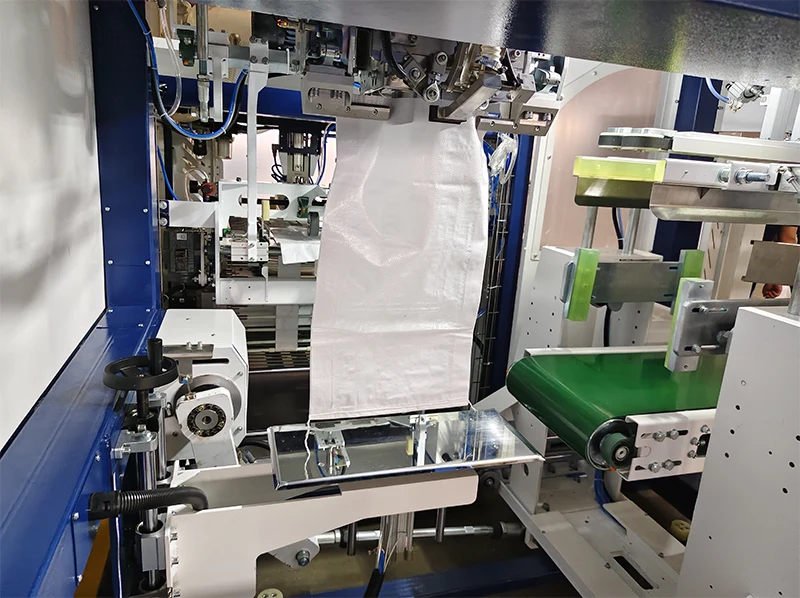
    Крупный план узла вакуумного захвата, раскрытия и удержания мешка в рабочей позиции.

    Почему узел захвата мешка важнее, чем кажется

    Внутренний рабочий узел показывает, за счет чего линия держит повторяемость цикла. Здесь видны вакуумные присоски, пневматические исполнительные элементы, направляющие и зеленый подающий конвейер. Для вторичной упаковки соли это не декоративные детали, а ключ к устойчивой работе. Вакуумный захват помогает стабильно снимать и подавать мешок, пневматика раскрывает его без грубого механического смятия, а направляющие удерживают тару в геометрии, удобной для дальнейшей загрузки. В результате уменьшается риск неполного раскрытия, перекоса мешка и остановок, когда персонал вынужден вручную исправлять положение тары.

    Для предприятия это означает более предсказуемую сменную производительность. Когда каждый цикл захвата и открытия повторяется одинаково, легче держать согласование между предыдущей фасовкой и последующим паллетированием. Это особенно заметно в периоды пикового выпуска, когда от линии ждут не рекордных цифр на бумаге, а стабильного потока без накопления продукции в проходах и около рабочей зоны.

    Что дает линия на реальном производственном участке
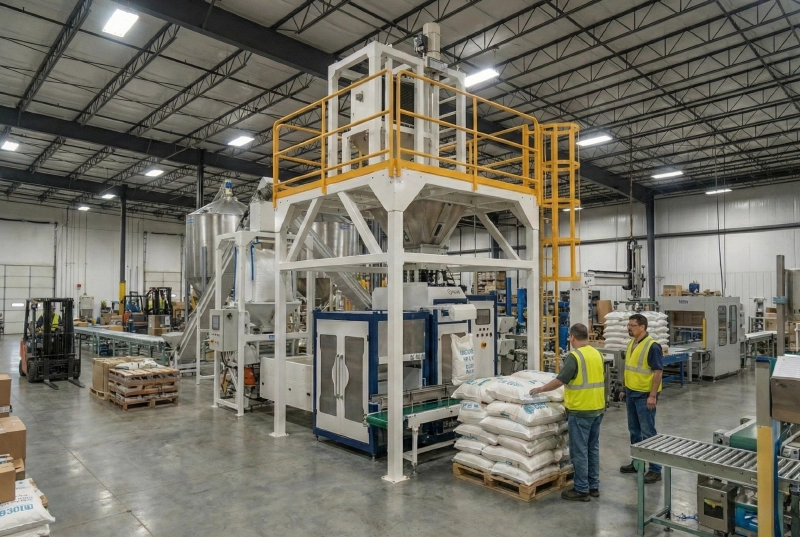
    Eye-level photo of operating QZK-1200 bagging station with steel safety cage ladder, conveyor, and operators stacking sacks.
    Работающая станция QZK-1200 с огражденной площадкой, конвейером вывода и операторами в зоне паллетирования.

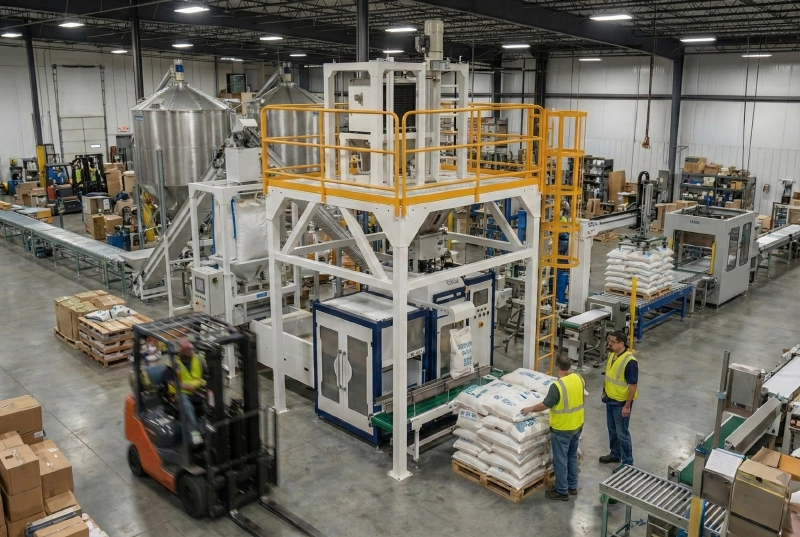
    На рабочем фото видно, что QZK-1200 — это не изолированный агрегат, а полноценный узел в составе цеховой логистики. Стальная обслуживающая рама, защищенная лестница, закрытая зона загрузки, выходной конвейер и понятная точка взаимодействия оператора с готовым мешком позволяют встроить машину в существующий маршрут продукта без хаотичной ручной перегрузки. Для производителя соли это важно по простой причине: мешок после вторичной упаковки уже должен двигаться дальше в складской ритм, а не возвращаться в «серую зону» доработок.

    Если цеху нужно убрать постоянные остановки между фасовкой и паллетой, ppline решает задачу именно на уровне механики потока. Автоматическая подача большого мешка, контролируемое раскрытие горловины, точное позиционирование, загрузка и организованный вывод на конвейер помогают сократить ручное вмешательство и сделать выпуск более ровным. Для южнороссийского соляного производства это означает не просто красивую автоматизацию, а более понятный и управляемый участок, где каждая транспортная единица формируется одинаково и уходит на склад без лишних движений.

    Если ваша линия уже научилась быстро фасовать продукт, но по-прежнему теряет темп на вторичной упаковке, стоит смотреть не только на производительность дозатора. Часто реальный резерв скрыт в узле подачи мешка, в стабильности раскрытия и в том, как готовая единица покидает машину. Именно здесь ppline помогает превратить разрозненные операции в непрерывный промышленный поток.

  • Как южнороссийский производитель соли удерживает стабильный поток от упаковки до паллеты

    Как южнороссийский производитель соли удерживает стабильный поток от упаковки до паллеты

    На соляном предприятии главный сбой не всегда начинается в дозаторе. Очень часто линия теряет темп уже после того, как мешок набран и закрыт. Если на выходе из упаковочной машины мешок идёт с перекосом, задерживается у оператора или ждёт следующего свободного участка, то вся смена быстро уходит в ручные подхваты, неровные паллеты и паузы перед отгрузкой. Для южнороссийского производителя соли это особенно чувствительно: объём стабильный, поток плотный, а склад и погрузочная техника ждут не отдельные мешки, а предсказуемую транспортную единицу.

    Именно поэтому линия ppline должна рассматриваться не как отдельная упаковочная машина, а как связанная система от подачи продукта до выхода готового мешка в зону паллетирования. Когда подача, захват, выравнивание, выпуск и логистический проход собраны в один маршрут, цех перестаёт зависеть от случайного темпа людей. Ниже — разбор того, какие узлы в такой линии реально удерживают ритм между фасовкой и складом.

    Eye-level photo of operating QZK-1200 bagging station with steel safety cage ladder, conveyor, and operators stacking sacks.

    Рабочая линия должна выпускать мешок без остановок на ручную правку
    QZK-1200 показывает связку закрытой зоны фасовки, безопасной стальной рамы и выходного конвейера, где мешок сразу уходит в понятный поток.

    Первое узкое место — это не вес, а геометрия мешка после наполнения

    Даже когда дозирование идёт стабильно, проблемы начинаются на доле секунды позже: мешок нужно принять, удержать, раскрыть, наполнить и выпустить без перекоса. Если этот цикл нестабилен, мешок выходит на конвейер уже в неудобной форме, и складской участок сразу получает лишнюю работу. Для соли это опасно ещё и потому, что мягкая тканая тара быстро показывает все слабые места линии: складки, смятие, сдвиг центра тяжести и лишние касания руками.

    Крупный внутренний узел bagging station хорошо показывает, что надёжность здесь строится на механике, а не на обещаниях. Вакуумные присоски, роботизированная подача мешка, направляющие и зелёный конвейер нужны не ради «автоматизации вообще», а ради точного повторяемого цикла. Если мешок берётся одинаково, раскрывается одинаково и передаётся одинаково, downstream-участок получает уже управляемую единицу, а не случайный мягкий груз, который придётся выправлять вручную.

    Close-up internal photo of bagging unit with vacuum suction cups, robotic placing arm, green conveyor, and white woven bag.

    Стабильный захват мешка убирает перекос ещё до выхода на конвейер
    Вакуумные присоски, направляющие и фиксированная траектория подачи помогают линии держать повторяемую форму мешка от цикла к циклу.

    Почему конструкция автомата важнее, чем просто заявленная производительность

    Для предприятия с постоянным выпуском соли недостаточно слышать, что машина «может фасовать быстро». Важнее, как она механически организована: есть ли понятный bag magazine, как устроен узел открытия и позиционирования мешка, как оператор контролирует цикл, и насколько чётко сочетаются захват, наполнение и вывод на следующую операцию. Если архитектура машины слабая, высокая скорость на паспорте не спасает от заторов на реальном объекте.

    На двойном CAD-виде ppline хорошо видно, что речь идёт не о случайной компоновке. Bag magazine, placing arm, направляющие узлы и рабочая зона оператора собраны в понятную технологическую последовательность. Для экспортных и русскоязычных проектов это особенно полезно: чертёж сразу помогает согласовать, где будет обслуживание, как пройдёт доступ к HMI, и как машина впишется в участок. Для заказчика это означает меньше переделок на монтаже и меньше сюрпризов в момент запуска.

    Dual-view technical CAD blueprint of automatic bagging machine showing bag magazine, robot arm, and Russian component annotations.

    Понятная кинематика машины снижает риск проблем на запуске
    Двухвидовой CAD помогает заранее увидеть bag magazine, placing arm и зону позиционирования мешка как единую рабочую механику.

    Отгрузка выигрывает тогда, когда упаковка уже думает как логистика

    На многих соляных площадках склад страдает не от нехватки места, а от неровного выхода готового мешка. Если погрузчик и паллетная зона получают поток рывками, техника ждёт, люди вмешиваются чаще, а поддон собирается неравномерно. В результате линия вроде бы работает, но реальная отгрузочная дисциплина падает. Поэтому хороший packaging line обязан учитывать не только фасовку, но и то, как мешок будет переходить в движение по цеху, в накопление и дальше в паллету.

    На высоком ракурсе действующего участка видно, как эта логика реализуется на практике. Работающий QZK-1200, транспортные линии, зона операторов и погрузчик образуют один маршрут. Здесь важна не красота фото, а сама организация пространства: мешок не лежит в проходе, не ждёт случайного подхвата и не создаёт хаос вокруг себя. Именно такая увязка упаковки и внутренней логистики позволяет южному соляному предприятию держать сменный ритм без просадки перед отгрузкой.

    High-angle perspective photo of running QZK-1200 packaging line with active forklift logistics and high-visibility operators.

    Поток становится устойчивым, когда упаковка связана с движением паллет
    Связка QZK-1200, операторской зоны и forklift logistics показывает, как линия работает уже в логике отгрузки, а не только фасовки.

    Что в итоге получает завод на линии ppline

    Практический эффект здесь простой: меньше ручных касаний, ровнее выпуск, предсказуемее поток к паллете и ниже риск того, что готовый мешок станет источником хаоса уже после фасовки. Для соли это критично, потому что цена ошибки редко видна в одном мешке; она проявляется в сменном темпе, стабильности поддона, скорости прохода погрузчика и в том, сколько раз участок приходится «дотягивать руками».

    Отдельно стоит отметить операторский контроль. Изометрический вид QZK-1200 показывает swing-arm HMI, закрытый рабочий модуль, выходной conveyor и безопасную платформу как одну управляемую систему. Это означает, что настройка, наблюдение и обслуживание не разнесены по случайным точкам цеха. Для заказчика это переводится в более понятную эксплуатацию, быстрее обучение персонала и более уверенный переход от одиночной машины к стабильной линии.

    Isometric product photo of QZK-1200 bagging machine showing swing-arm HMI touchscreen panel, outfeed belt conveyor, and platform.

    Оператор должен видеть и управлять критическим циклом из одной логики
    Swing-arm HMI, закрытый bagging module и outfeed conveyor помогают держать процесс под контролем без лишних перемещений по машине.

    Для южнороссийского производителя соли сильная упаковочная линия — это не вопрос «автоматизировать или нет», а вопрос дисциплины потока. Если мешок выходит из машины уже готовым к дальнейшему движению, склад, паллета и отгрузка получают стабильный ритм. Именно поэтому ppline ценна там, где нужно не просто наполнить мешок, а удержать весь участок от фасовки до погрузчика в одной рабочей логике.