
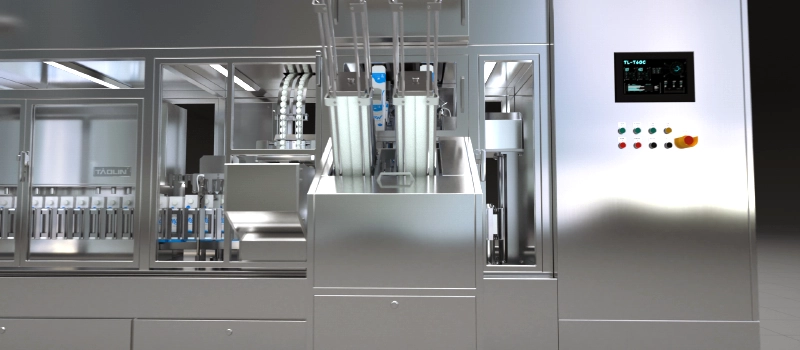
Почему ультразвуковой аппликатор крышки надежнее теплового?
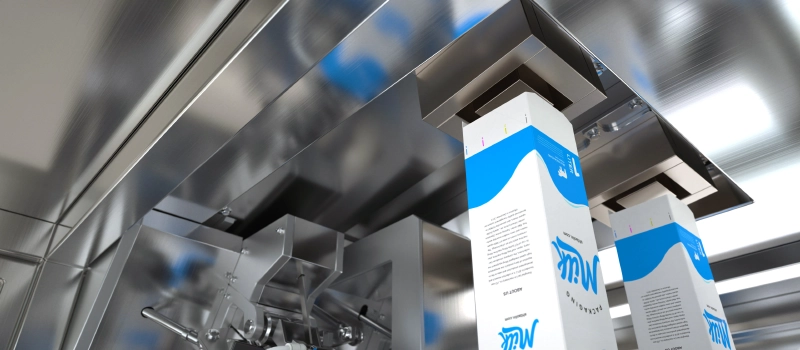
Для производителей агрохимии и жидких удобрений герметичность упаковки — это не вопрос эстетики, а основа безопасности и сохранения репутации. Утечка агрессивных или дорогостоящих составов на складе или полке магазина ведет к прямым убыткам и потере доверия клиентов. Ключевым звеном в обеспечении надежности является процесс припайки крышки. Современные технологии предлагают два основных метода: традиционный тепловой и передовой ультразвуковой. И хотя оба решают одну задачу, разница в их надежности и эффективности колоссальна.
Почему традиционная тепловая запайка уязвима в агрохимическом производстве?
Тепловые методы, будь то контактный нагрев (термосварка) или индукционная запайка, работают по простому принципу: расплавить пластик на горловине упаковки и на крышке, а затем прижать их друг к другу до остывания. Этот подход десятилетиями использовался в пищевой промышленности, но для автоматической линии фасовки жидких материалов, работающих с удобрениями, пестицидами или гуматами, он имеет критические недостатки:
- Чувствительность к загрязнениям: Малейшая капля продукта, пыль или бумажное волокно на зоне сварки нарушают процесс. Нагретый элемент не может «прожечь» загрязнение, в результате чего в месте контакта образуется микроканал, ведущий к утечке. Для вязких гуматов или концентрированных удобрений это является основной причиной брака.
- Риск термического повреждения: Избыточный нагрев может деформировать тонкую горловину картонной упаковки или повредить печатный слой, ухудшая товарный вид. Для некоторых химических составов локальный перегрев может быть недопустим.
- Высокая инерционность и энергопотребление: Нагревательным элементам требуется время для выхода на рабочую температуру и для остывания. Это увеличивает время цикла, а постоянное поддержание высокой температуры ведет к значительным расходам электроэнергии.
Принцип работы ультразвукового аппликатора: «холодная сварка» на молекулярном уровне
В отличие от нагрева, ультразвуковая технология работает по принципу преобразования электрической энергии в механические колебания высокой частоты (обычно 20-40 кГц). Эти колебания передаются через специальный инструмент (сонотрод) на пластиковую крышку, прижатую к горловине упаковки.
Что происходит в зоне контакта?
- Интенсивное трение: Высокочастотные вибрации заставляют молекулы пластика в точке соприкосновения крышки и упаковки интенсивно тереться друг о друга.
- Мгновенный локальный нагрев: Это межмолекулярное трение генерирует тепло непосредственно внутри материала, без внешнего источника. Пластик плавится только в тончайшем слое на границе двух деталей.
- Создание монолитного шва: После прекращения вибраций (процесс занимает доли секунды) расплавленные слои под давлением смешиваются и застывают, образуя гомогенный, герметичный шов. Фактически, две отдельные детали становятся единым целым.
Ключевые преимущества ультразвука для фасовки агрохимии
Именно физический принцип работы ультразвука дает ему решающие преимущества в надежности, особенно при работе со сложными и дорогостоящими жидкостями.
1. Невосприимчивость к загрязнениям в зоне сварки
Это главное отличие. Высокочастотная вибрация буквально «выталкивает» или инкапсулирует микроскопические инородные частицы (капли продукта, пыль) из зоны сварки. Ультразвук способен создать прочный шов даже там, где тепловая запайка гарантированно даст сбой. Для производителей жидких комплексных удобрений (ЖКУ) или средств защиты растений (СЗР) это означает резкое снижение процента брака из-за негерметичности и, как следствие, предотвращение потерь дорогостоящего продукта.
2. Исключительная прочность и герметичность шва
Ультразвуковая сварка создает молекулярную связь, а не поверхностное склеивание. Шов получается настолько прочным, что при попытке разрыва материал скорее порвется рядом со швом, чем по самому шву. Это обеспечивает 100% гарантию от протечек при транспортировке, штабелировании и даже при падении упаковки, что критически важно для агрессивных химикатов.
3. Энергоэффективность и высокая производительность
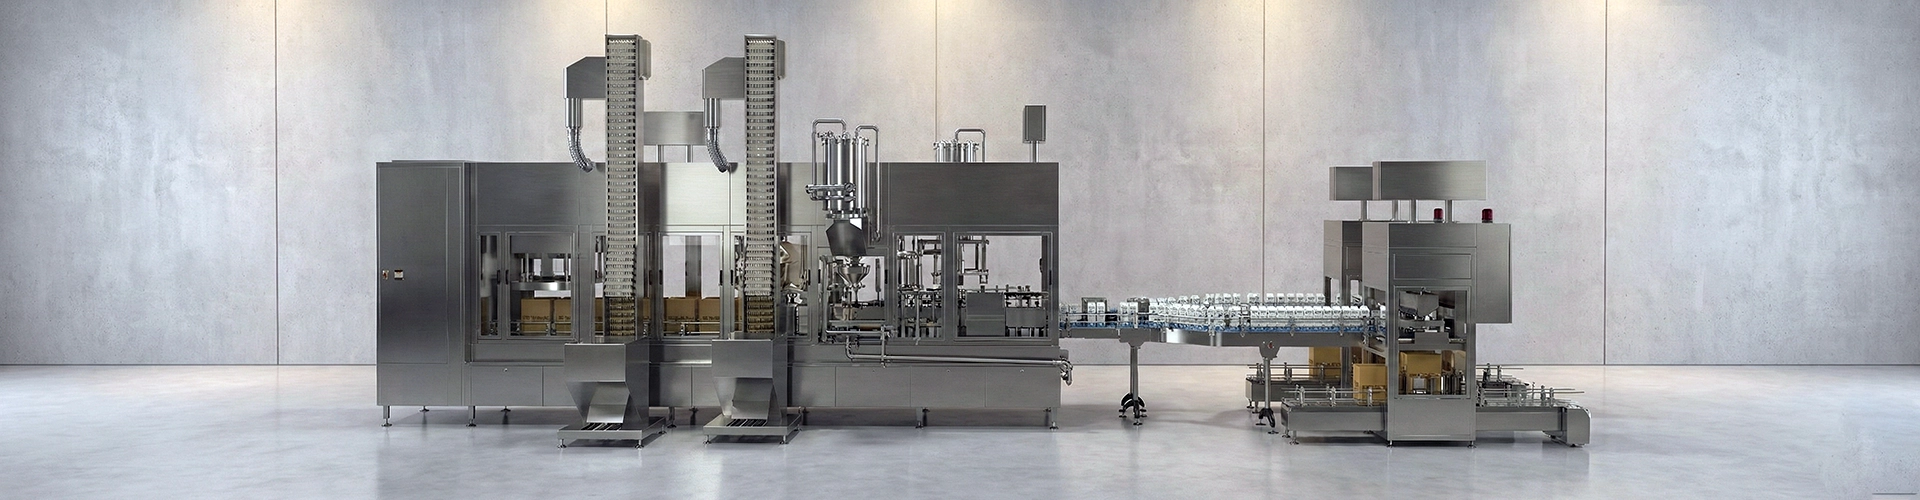
Ультразвуковой генератор потребляет энергию только в момент сварки, который длится 0.1-0.5 секунды. В остальное время он находится в режиме ожидания с минимальным потреблением. В отличие от него, тепловые системы потребляют энергию постоянно для поддержания температуры. Экономия электроэнергии при использовании ультразвука может достигать 25-50% в зависимости от режима работы. Кроме того, мгновенность процесса позволяет достигать более высоких скоростей на линии розлива удобрений.
Сравнительная таблица: Ультразвуковой vs. Тепловой аппликатор
| Параметр | Ультразвуковой аппликатор | Тепловой аппликатор |
|---|---|---|
| Принцип действия | Механические вибрации, создающие молекулярное трение | Внешний нагрев и давление |
| Надежность при загрязнении зоны сварки | Высокая. Вытесняет инородные частицы, создавая герметичный шов | Низкая. Любое загрязнение ведет к риску непровара и утечки |
| Качество шва | Монолитный, гомогенный, очень прочный | Поверхностное склеивание, прочность зависит от чистоты и давления |
| Энергопотребление | Низкое (энергия потребляется только в момент сварки) | Высокое (постоянное поддержание рабочей температуры) |
| Время цикла | Очень короткое (0.1-0.5 сек) | Более длительное (требуется время на нагрев и остывание) |
| Воздействие на продукт/упаковку | Минимальное, без риска перегрева и деформации | Есть риск деформации упаковки и термического повреждения продукта |
Вывод: почему для агрохимии выбор очевиден
Для производства, где цена ошибки высока, а требования к надежности упаковки максимальны, ультразвуковой аппликатор крышки перестает быть просто технологической опцией и становится необходимостью. Он напрямую решает главную проблему тепловой запайки — уязвимость к загрязнениям, которая на линиях розлива агрохимии является неизбежным фактором. Внедрение ультразвуковой сварки — это не просто улучшение одного узла на линии, а стратегическая инвестиция в стабильность качества, снижение потерь и защиту репутации вашего бренда на рынке.
Часто задаваемые вопросы (FAQ)
1. Что произойдет, если капля удобрения попадет на горловину упаковки перед запайкой?
В случае с ультразвуковым аппликатором, высокочастотная вибрация с большой вероятностью «выбьет» эту каплю из зоны сварки, и герметичный шов все равно будет сформирован. При тепловом методе в этом месте почти гарантированно образуется дефект, который приведет к утечке.
2. Подходит ли ультразвуковая технология для агрессивных жидкостей, таких как пестициды?
Абсолютно. Ультразвуковая сварка создает шов из того же материала, что и сама упаковка, без применения клеев или дополнительных материалов. Это означает, что химическая стойкость шва будет такой же высокой, как и у основной упаковки.
3. Насколько ультразвуковая сварка быстрее тепловой?
Сам процесс сварки занимает доли секунды, что значительно быстрее цикла нагрева-охлаждения в тепловых системах. Это позволяет увеличить общую производительность автоматической линии розлива без ущерба для качества.
4. Требует ли ультразвуковой аппликатор сложного обслуживания?
Основное обслуживание сводится к периодической очистке сонотрода и наковальни и контролю их износа. В целом, система считается очень надежной и требует меньше вмешательства по сравнению с системами с нагревательными элементами, которые могут перегорать.
5. Влияет ли ультразвук на химический состав продукта внутри упаковки?
Нет, не влияет. Процесс происходит очень быстро и локально на внешней стороне упаковки. Вибрации и тепло не проникают внутрь и не оказывают никакого воздействия на сам продукт, сохраняя его исходные свойства.
Need a consultation on packaging equipment?
CONTACT US → English
 Русский
Leave a Reply