
Автоматизация вторичной упаковки соли: как BIBPU стабилизирует последний метр линии
На участке вторичной упаковки соли основная проблема редко находится в самом мешке. Чаще всего она возникает на стыке фасовки, накопления, выравнивания и подачи к сшивке: пакетики выходят с остаточным воздухом, внешний мешок идет неровно, а поток рвётся на каждом переходе. В результате оператор вынужден подхватывать мешок вручную, подправлять геометрию и тратить время на то, что должно идти без остановок.
Для такого режима BPM BIBPU подходит именно как система потока, а не как отдельная машина. Она связывает подачу, формирование, наполнение и сшивку в одну последовательность, где каждый узел убирает конкретную причину простоя.
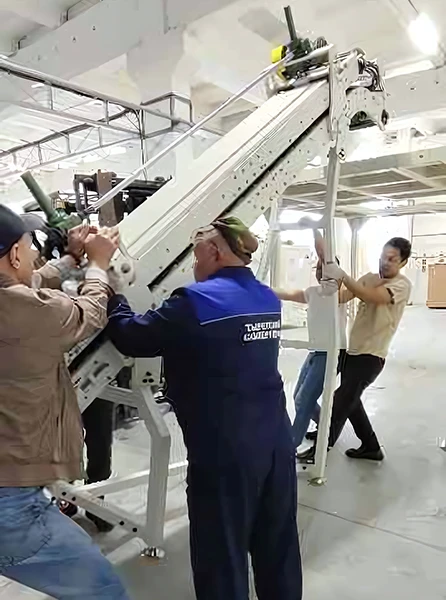
Где именно ломается старый сценарий
На солевых линиях вторичная упаковка обычно выглядит так: небольшие первичные пакеты падают в внешний мешок, затем мешок поджимают, выравнивают и отправляют на сшивку. Если на этом участке нет стабильной механики, появляется сразу несколько потерь. Пакеты ложатся в мешок неравномерно, мешок вздувается, кромка уходит в сторону, а сшивка начинает «догонять» уже испорченную геометрию.
Для оператора это ощущается как мелкая проблема. Для линии — как регулярная потеря темпа. Именно поэтому BIBPU нужно оценивать не по одной операции, а по тому, насколько спокойно она удерживает продукт на всём последнем метре.
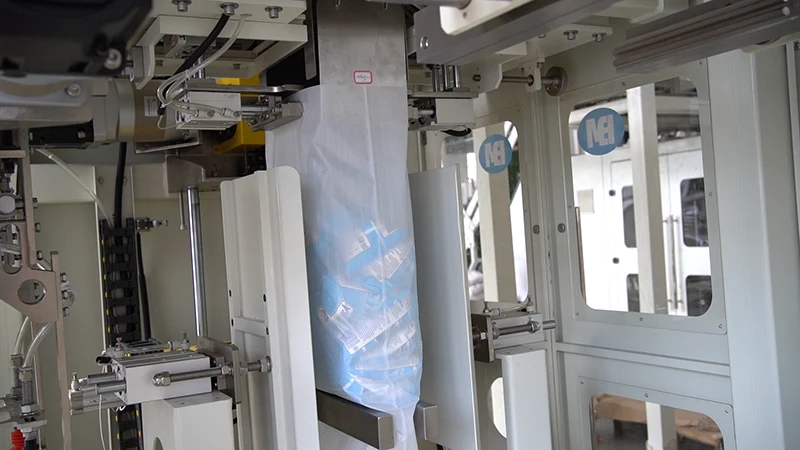
Почему BIBPU здесь работает лучше
Система собрана вокруг повторяемости. В узле подготовки потока используются наклонные и распределительные транспортеры, поэтому мешок не получает хаотичный импульс. Дальше линия опирается на VFFS-узел с верхними бункерами из нержавеющей стали, а это уже даёт стабильную подачу и более предсказуемую геометрию пакета.
На самом чувствительном участке помогает формующее плечо с dimple-поверхностью: плёнка меньше залипает, а материал идёт ровно даже в условиях влажной солевой среды. Для вторичной упаковки это особенно важно, потому что здесь любое налипание превращается в перекос, а любой перекос — в лишнюю ручную подправку.
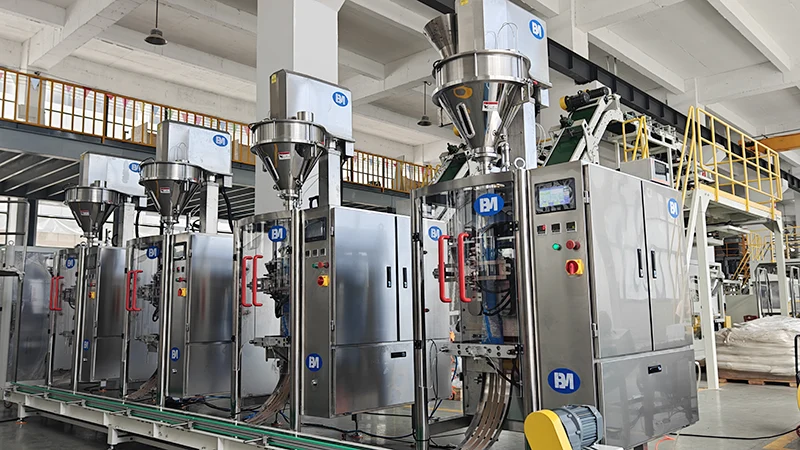
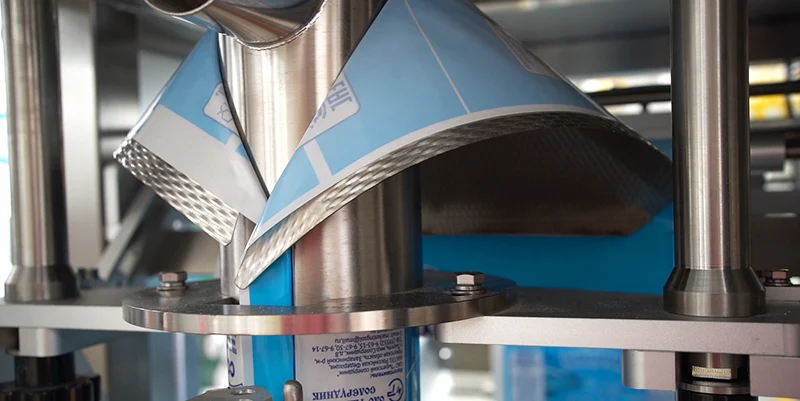
Какие узлы дают технический результат
Вторичная упаковка соли чувствительна к трем вещам: коррозии, остаточному воздуху и стабильности геометрии мешка. Поэтому в конструкции применяются коррозионностойкие материалы на контакте с продуктом, в том числе 316L, а в зоне формирования и запечатывания работают узлы, которые не просто закрывают пакет, а сначала выводят его в нужную форму.
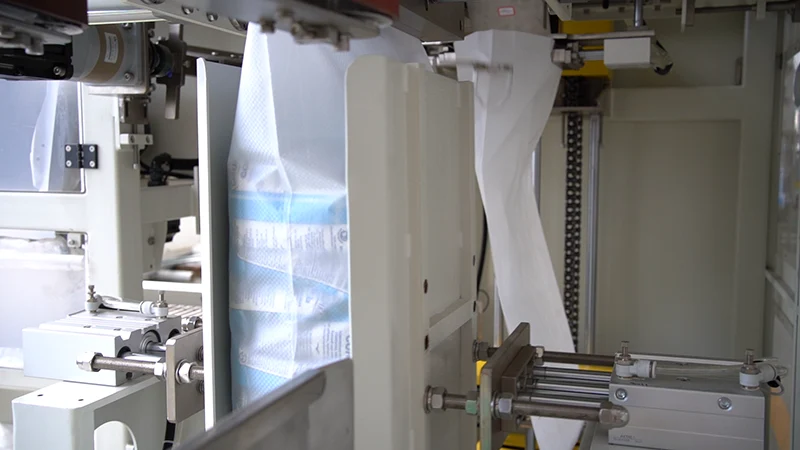
Перед сшивкой заполненный мешок проходит через пневматические прижимные пластины. Они не давят грубо, а выравнивают и дегазируют мешок, чтобы к швейной головке он подходил уже спокойным и собранным. Это снижает риск выпирания, смещения кромки и лишней нагрузки на шов.
Что изменяется в конце линии
Когда поток выровнен, оператор перестает «собирать» линию руками. Пакетики соли переходят во внешний мешок, мешок уплотняется, из него выходит лишний воздух, и на сшивку приходит уже правильная форма. На практике это даёт более ровную подачу к закрытию мешка, меньше сбоев на переходах и более чистую организацию последнего метра упаковки.
BIBPU здесь ценен не тем, что делает один этап быстрее, а тем, что убирает колебания между этапами. Для солевого предприятия это обычно и есть главный выигрыш: меньше остановок, меньше ручной корректировки, меньше риска испортить уже упакованный продукт на самой последней операции.
Если на вашей линии вторичной упаковки соли мешок всё ещё приходится править вручную, BIBPU стоит рассматривать как узел стабилизации потока. Это тот случай, когда правильная механика экономит больше, чем любая попытка ускорить один отдельный этап.
Need a consultation on packaging equipment?
CONTACT US → English
 Русский