
Вторичная упаковка для соляного участка
Как BIBPU удерживает мешок в геометрии до сшивки
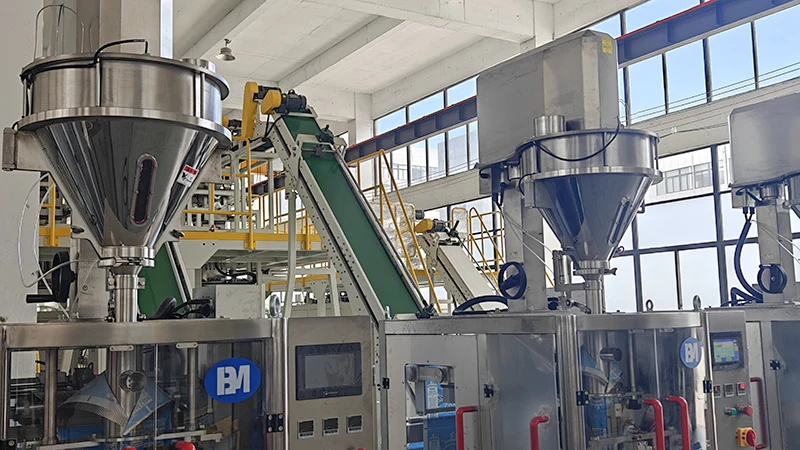
На российской соляной линии основная задача вторичной упаковки проста только на словах: мешок должен прийти к шву ровным, без вздутия, без перекоса и без лишней нагрузки на кромку. Для этого BIBPU работает не как отдельный узел, а как связанная цепочка: подача, стабилизация, выравнивание, прижим и аккуратная передача на сшивку.
Что обычно ломает вторичную упаковку на соляном участке
Первое — мешок приходит к следующему узлу с остаточным воздухом и теряет форму. В итоге кромка идёт в шов неровно, а оператору приходится компенсировать перекос вручную.
Второе — контакт с абразивной и влажной солью быстро выводит из строя слабые узлы. Там, где нет коррозионной дисциплины, появляются заусенцы, нестабильный ход и лишние остановки.
Третье — обычная подача мешка слишком жёсткая. Она не помогает пакету стать ровнее, а только тащит его вперёд, усиливая смещение перед сшивкой.
Почему BIBPU подходит именно для этого сценария
В этом проекте BIBPU ценен не громкими обещаниями, а тем, как собрана механика. По материалам линейки, все контактные с продуктом поверхности выполнены из UNS S31603 (316L), то есть оборудование рассчитано на агрессивную и влажную среду, где обычная сталь быстро начинает сдавать позиции. Для соляного продукта это не декоративная опция, а базовое условие стабильной смены.
На входе линия работает как организованная транспортная система: дозирующие бункеры подают продукт, затем узлы упаковки и стабилизации удерживают форму мешка, после чего пакет проходит через прижим и шов. Такой порядок важен потому, что вторичная упаковка соли чаще всего страдает не на этапе заполнения, а на переходе между узлами. Если мешок не выровнен до сварки или сшивки, брак уже почти неизбежен.
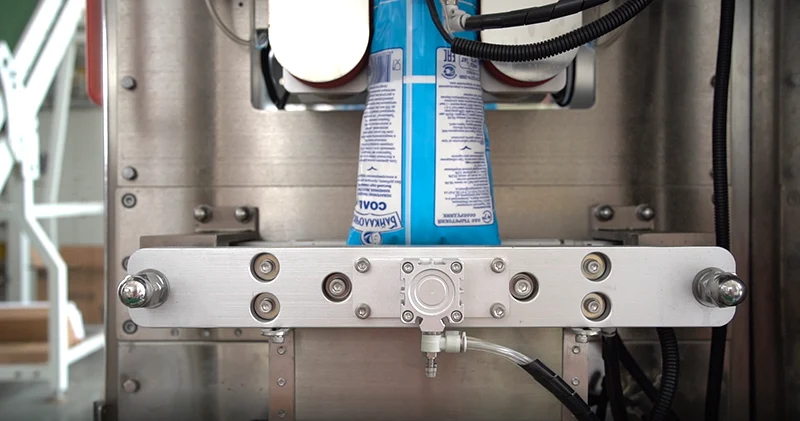
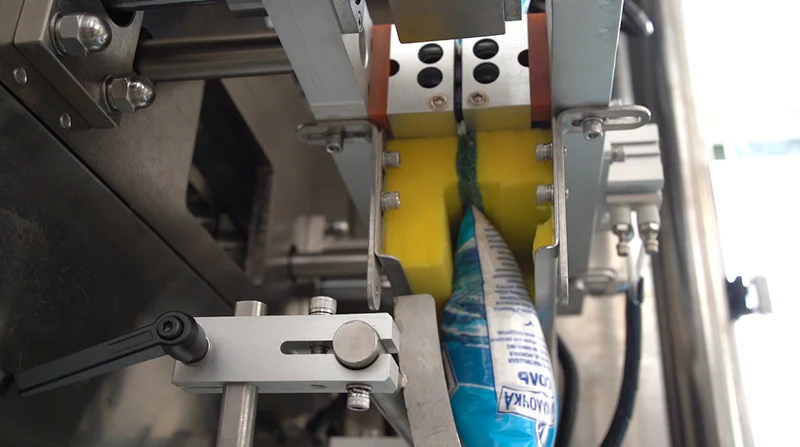
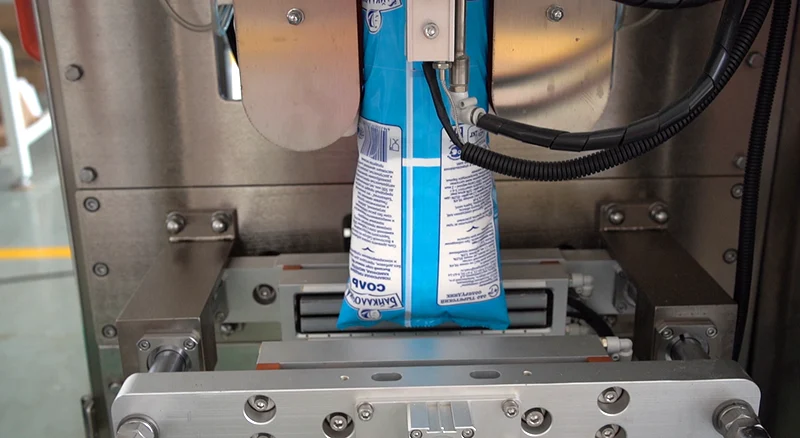
Здесь хорошо видно, почему в подборе оборудования нельзя смотреть только на производительность. Для соляного участка важны и механика, и геометрия пакета, и устойчивость к влаге. Dimple-обработанная формующая горловина помогает уменьшить прилипание полотна, пенный прижим выравнивает мешок перед швом, а термосварочный узел поддерживает стабильную линию запайки. Именно это и даёт нужный результат: мешок доходит до упаковочного закрытия в рабочей форме, а не в деформированном состоянии.
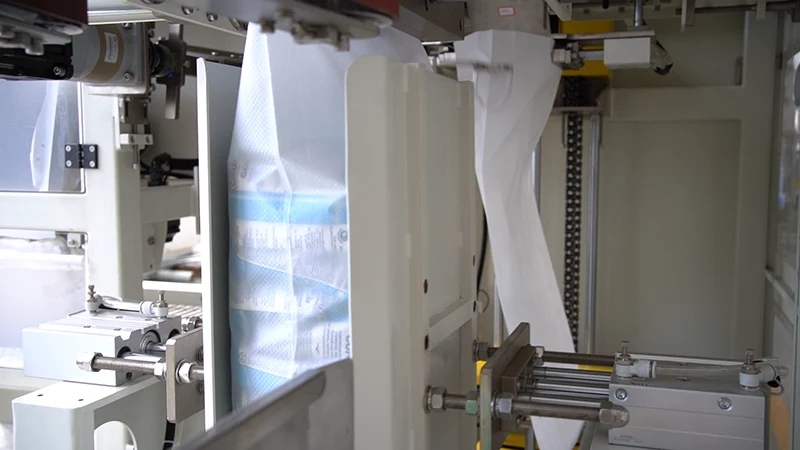
Структура и действие: почему это закрывает проблему
| 环节 | 结构证据 | 对应解决的问题 |
|---|---|---|
| 接触件 | UNS S31603(316L)防腐级不锈钢 | 应对盐雾、潮气和氯离子环境,减少腐蚀性停机 |
| 成型 | 防粘处理的成型肩膀与稳定导向 | 降低薄膜粘附和拉扯,帮助袋型保持规整 |
| 排气 | 泡棉压平与侧向整形机构 | 把余气从袋体里挤出去,避免鼓包、松垛和偏口 |
| 封口 | 稳定热封/缝包节拍 | 让袋口在正确姿态下完成闭合,降低漏粉和返工 |
从现场逻辑看,真正有效的二次包装不是“把袋子送过去”这么简单,而是让袋子在到达最终封口前完成姿态修正。BIBPU 做到的正是这一点:它把运输、压平、排气和闭合变成连续动作,客户得到的是更稳的节拍、更少的人工干预,以及更一致的成品外观。
结果
对于这类俄罗斯盐厂场景,最终结果不是“设备能跑”,而是“袋子能稳定到位”。BIBPU 让二次包装从一个容易出错的中间段,变成一个可控的工艺段:袋型更正,封口更稳,搬运更顺,人工纠偏更少。对工厂来说,这意味着更低的返工率,更少的停线,以及更适合长期连续生产的包装秩序。
Запросить решение English
 Русский