
Как автоматизация вторичной упаковки соли выровняла поток между фасовкой и отгрузкой
Почему вторичная упаковка на соляном участке тормозит линию
На одном сибирском соляном предприятии основная проблема возникала не в фасовке, а на последнем участке перед отгрузкой. Пакеты уже были готовы, но дальше начинались паузы: мешок приходилось выравнивать вручную, горловину ловить на глаз, а швейный пост ждать, пока поток снова соберется в ровный ритм. В такой схеме вторичная упаковка перестает быть «добавочным» узлом и становится местом, где линия либо держит темп, либо теряет его.
Именно поэтому здесь понадобилась не точечная доработка, а полноценная автоматизация вторичной упаковки: с понятной логикой перемещения, с прижимом перед зашивкой, с защитой зоны передачи и с узлами, которые не требуют постоянного ручного вмешательства.
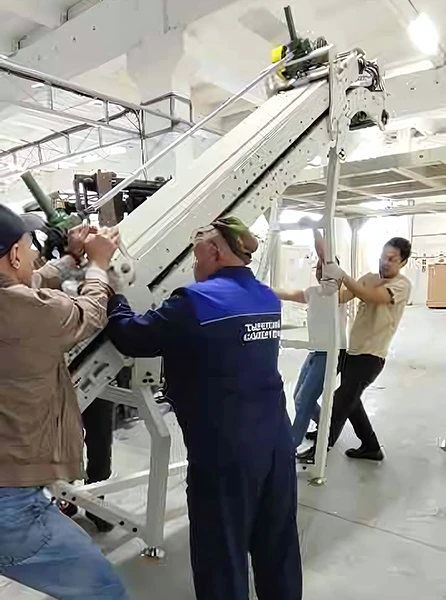
Что ломало старую схему
Старая схема обычно дает одинаковый набор симптомов: мешок идет неровно, место передачи забивается, оператору приходится подправлять горловину, а между фасовкой и зашивкой накапливается «мертвое время». Для соли это особенно неприятно: материал сыпучий, пыльный, а любая лишняя задержка сразу отражается на чистоте зоны и на стабильности шва.
На конвейерном участке нельзя надеяться только на скорость. Нужна предсказуемая геометрия движения. Если мешок не удержан, если подача не выровнена, если нет нормального поджима перед швейной станцией, то линия начинает работать рывками. Именно рывки и создают ощущение, что оборудование производительное, а участок все равно «не тянет».
Почему этот продукт подошел именно сюда
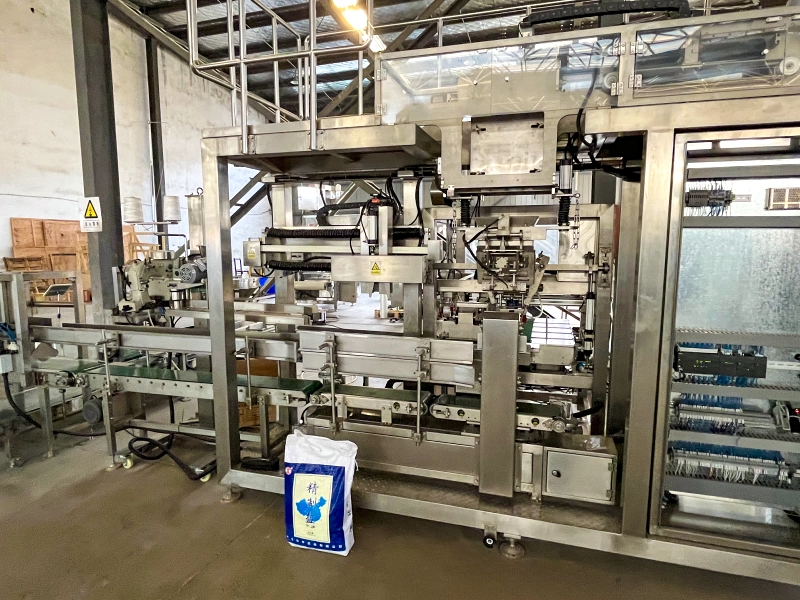
Для соляной линии важны не абстрактные «автоматизация» и «цифровизация», а конкретные узлы: жесткая рама, защищенные зоны перемещения, пневматические прижимы, направляющие и внятная логика передачи мешка между операциями. Здесь продукт хорошо лег в задачу именно потому, что вторичная упаковка была собрана как модульный участок с контролируемой механикой и понятным доступом к узлам.
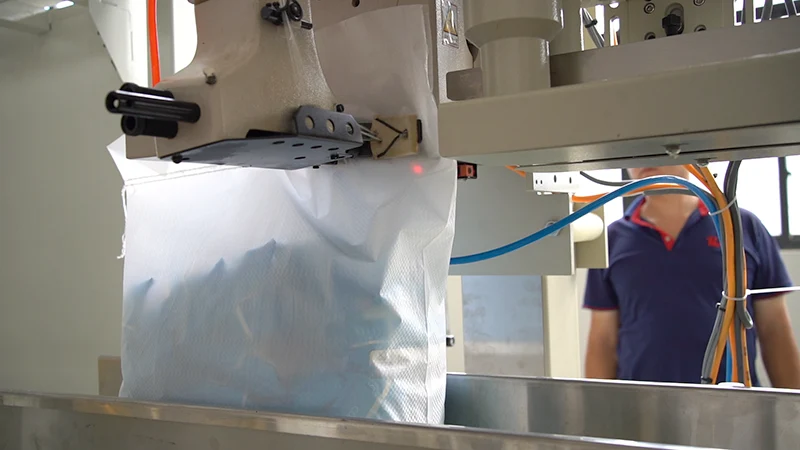
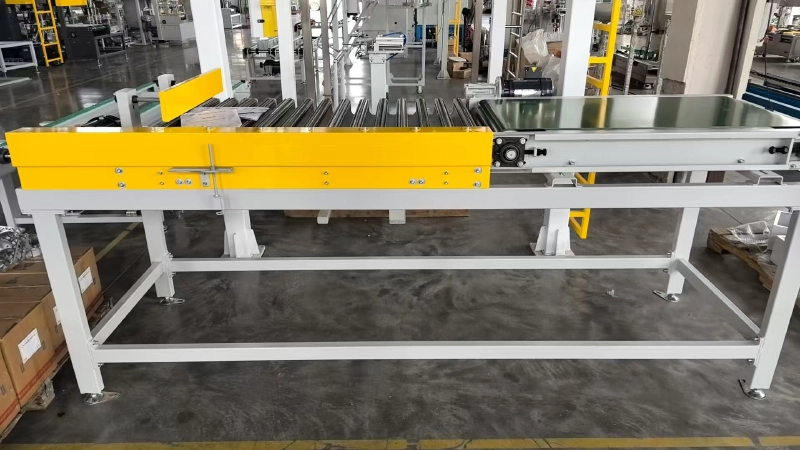
На изображениях видно, что конструкция опирается на стальную раму, отдельные направляющие и закрытые зоны движения. Для соляной среды это важно по двум причинам. Во-первых, уменьшается риск случайного вмешательства оператора в рабочую зону. Во-вторых, проще держать ритм, когда мешок не «гуляет» по столу и не смещается перед зашивкой. Такой подход снимает лишнюю нагрузку с персонала и делает участок устойчивым к пиковым сменным нагрузкам.
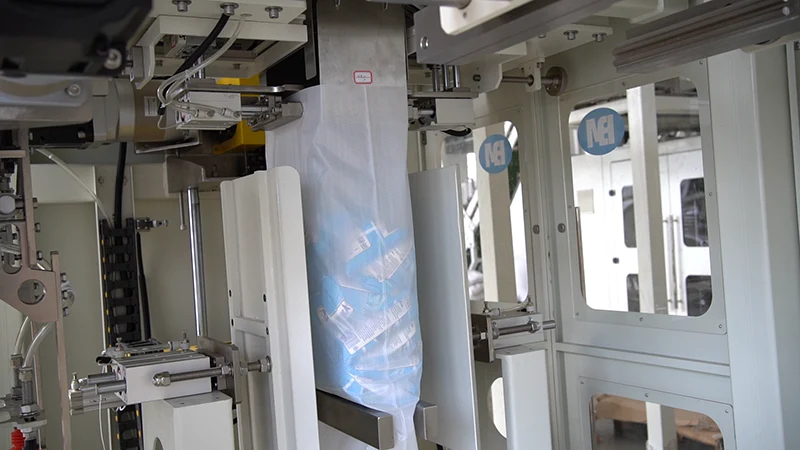
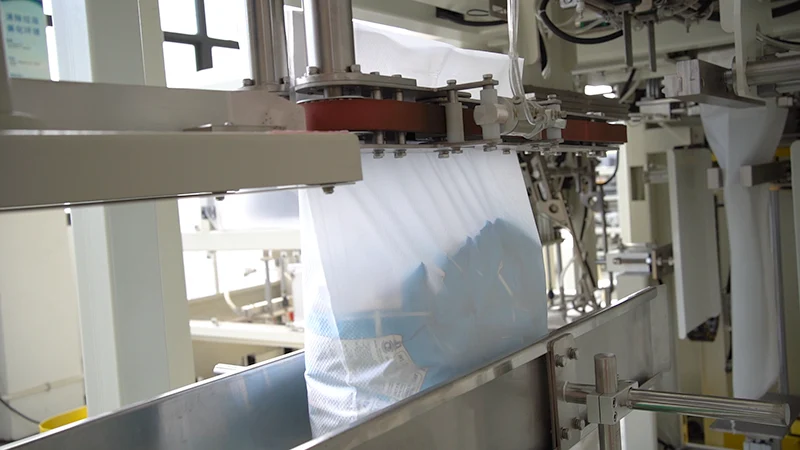
Какие узлы дали результат
Решающим оказался не один узел, а связка сразу из нескольких элементов. Конвейерная передача убрала лишние остановки. Пневмозахваты удержали мешок в нужной позиции. Узел подачи горловины избавил оператора от постоянного подравнивания. Швейная головка закрыла процесс без лишних пауз. В итоге вторичная упаковка перестала «ломать» ритм фасовки и стала продолжением одной линии, а не отдельным ручным этапом.
Для предприятия это означает более ровную отгрузку, меньше смятых мешков, меньше возвратов на переделку и более предсказуемую сменную производительность. На соляном участке такой эффект особенно заметен: чем меньше ручных поправок и чем стабильнее подача, тем чище зона, тем проще контроль качества и тем спокойнее идет работа в течение всей смены.
Если на вашем объекте вторичная упаковка соли все еще зависит от ручного выравнивания, можно начать не с абстрактной модернизации, а с разметки конкретных точек потери ритма: подача, удержание, прижим, зашивка, передача на следующую операцию. Именно на этих точках и строится практичная автоматизация вторичной упаковки.
Итог
Когда вторичная упаковка собрана правильно, она не тормозит фасовку и не требует постоянной ручной коррекции. На практике это дает ровный поток, аккуратную подачу, стабильную зашивку и понятный результат для отгрузки. Для соляного предприятия именно это и нужно: не эффектная картинка, а участок, который каждый день держит темп.
Получить схему вторичной упаковки для вашего соляного участка
Need a consultation on packaging equipment?
CONTACT US → English
 Русский