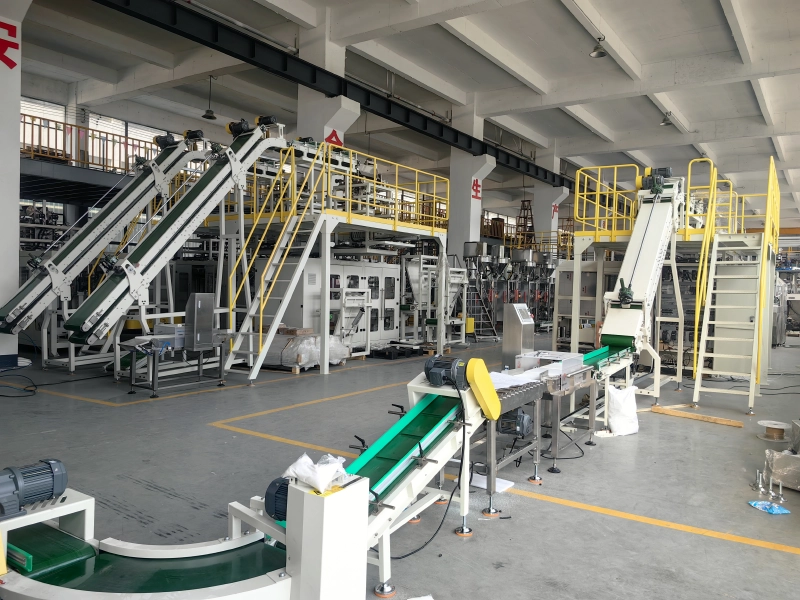
Automatic Bagging Machine & Palletizing Systems Manufacturer

Category: Статьи

  • машина для вторичной упаковки пакетов в мешок купить

    машина для вторичной упаковки пакетов в мешок купить

    Вторичная Упаковочная Машина

    Is your salt turning into “bricks” before it even leaves the warehouse?

    Handling hygroscopic bulk solids like sea salt, urea, or fertilizers isn’t just about packaging—it’s a war against moisture, corrosion, and gravity. If your pallets are “flowering” (leaning outward) during transport because manual laborers can’t squeeze the air out of 1kg bags, you are shipping 30% air and losing money on every truckload. It’s time to stop the manual struggle.

    Talk With An Expert

    The “Balloon Bag” Crisis: Why Your Pallets Are Collapsing

    In the salt and chemical industry, the enemy isn’t just the market competition; it’s the air trapped inside your primary packaging. When you run a VFFS machine at 60 bags per minute, the 1kg salt bags often drop onto the conveyor looking like inflated balloons.

    Manual packers cannot apply consistent pressure to flatten these bags without risking breakage. The result? You stuff rounded, air-filled bags into a woven sack. When these sacks are stacked on a pallet, they act like rollers. The moment the truck hits the first bump, your pallet stability is compromised.
    Вторичная Упаковочная Машина

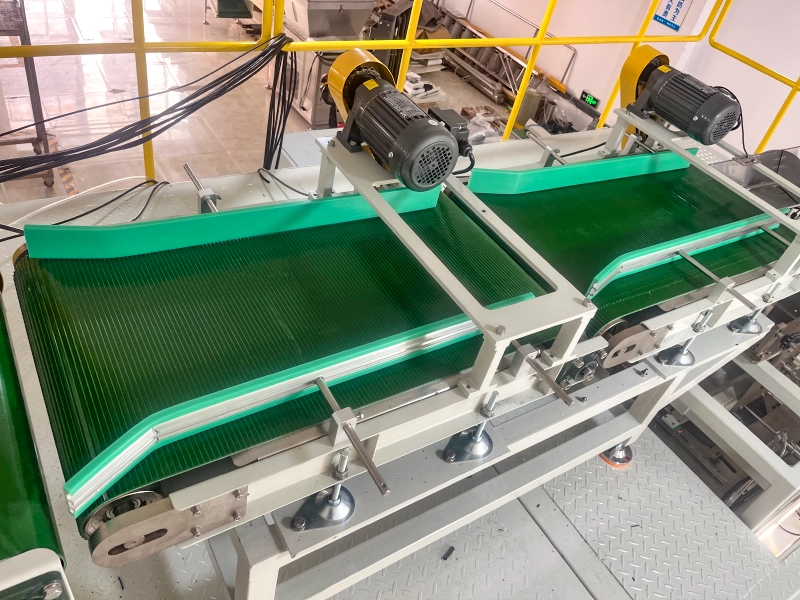
    The Double-Deck Shaping Conveyor physically forces air out, turning “balloons” into stackable “bricks.”

    Our Engineering Logic: We integrate a specialized Double-Deck Shaping Conveyor into our машина для вторичной упаковки пакетов в мешок system. This isn’t just a belt; it’s a mechanical press that grips the bag from top and bottom as it ascends.

    The Result: The trapped air is forced out through the micro-perforations or valves. Your 1kg salt bags arrive at the grouping station flat, dense, and brick-hard. This allows for a tighter pack in the master bag and a pallet that is rock-solid stable, increasing your truck loading efficiency by up to 20%.

    Surviving the Chloride Attack: 316L or Nothing

    Standard carbon steel packaging lines in a salt plant are a ticking time bomb. The saline dust combined with ambient humidity creates a highly corrosive atmosphere. We have seen generic packaging machines rust and seize up within 12 months, leading to contamination of the final product (rust spots in white salt) and catastrophic downtime.
    Вторичная Упаковочная Машина

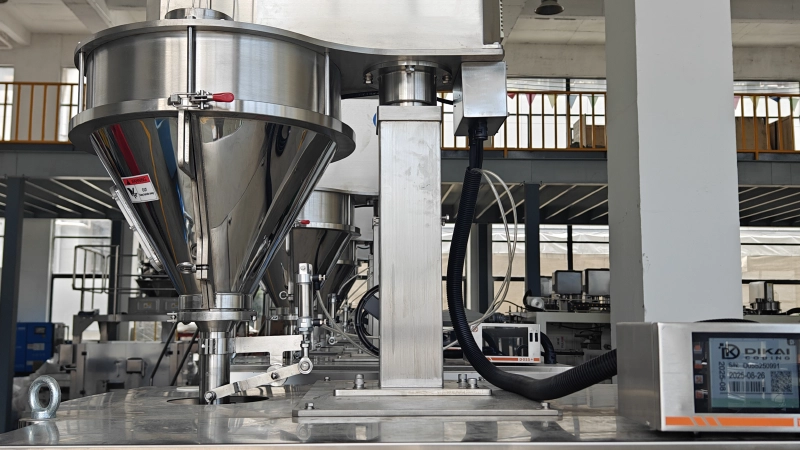
    316L Stainless Steel Dosing and Contact parts ensure hygiene and longevity against corrosion.

    Our Solution: We don’t just paint over the problem. For salt and corrosive chemical applications, the core contact parts of our system are upgraded to 316L Medical-Grade Stainless Steel. Furthermore, we employ a unique “Salt Filtering Conveyor” with diamond-pattern rollers.

    Why diamond rollers? Because salt bags break. When they do, the granules usually accumulate on flat belts, grinding into the motors and gears. Our design allows the spilled salt to fall through the conveyor for collection, keeping the line clean and the bags dust-free before they enter the master sack.

    Eliminating the “Giveaway” and Human Error

    In manual secondary packaging, counting errors are rampant. If a worker puts 21 bags into a 20-bag sack to be “safe,” you are giving away 5% of your product for free. Over a year, that is tons of salt lost.
    Вторичная Упаковочная Машина

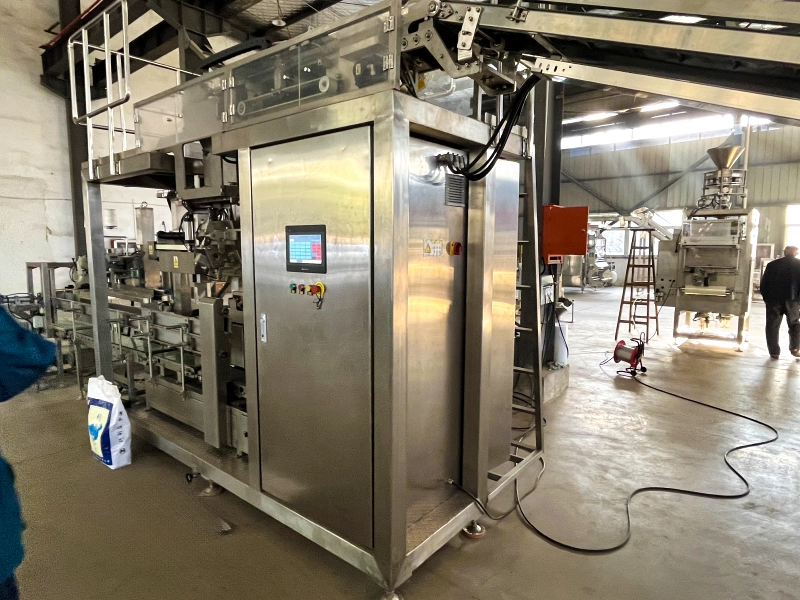
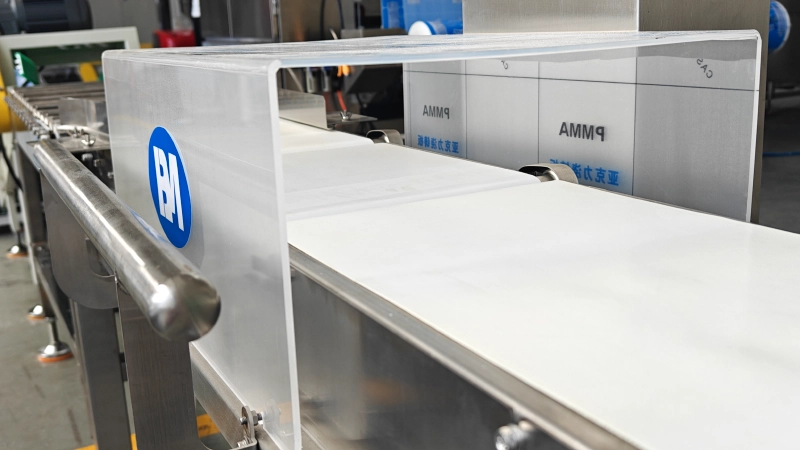
    High-speed Checkweigher automatically rejects off-weight packs before they reach the master bag.

    The Automation Advantage: Our line integrates high-speed Checkweighers (like the ZX300) and precise servo-driven counting systems.

    1. Weight Verification: Every single small bag is weighed. Underweight or overweight bags are kicked off the line instantly.
    2. Precise Grouping: The machine counts exactly 20 or 25 units (depending on your setting) before dropping them into the master bag.
    3. Zero Waste: You sell exactly what you promise. No more customer complaints about missing packets, and no more profit loss from overfilling.

    End-of-Line: From Bagging to Robot Palletizing

    The bottleneck often isn’t the filling; it’s the master bagging. A human operator struggles to open a stiff PP woven bag, hold it under a chute, and wait for 20kg of product to drop. It’s slow, dusty, and dangerous.
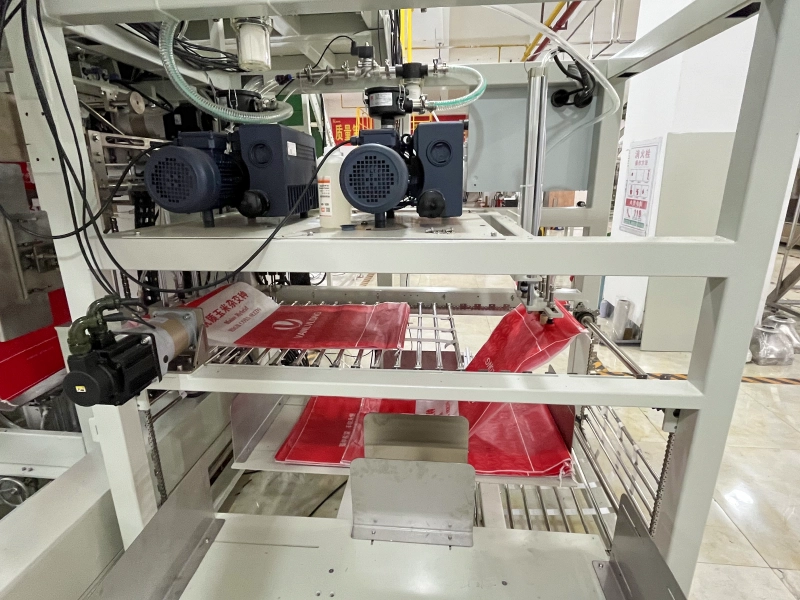
    Вторичная Упаковочная Машина

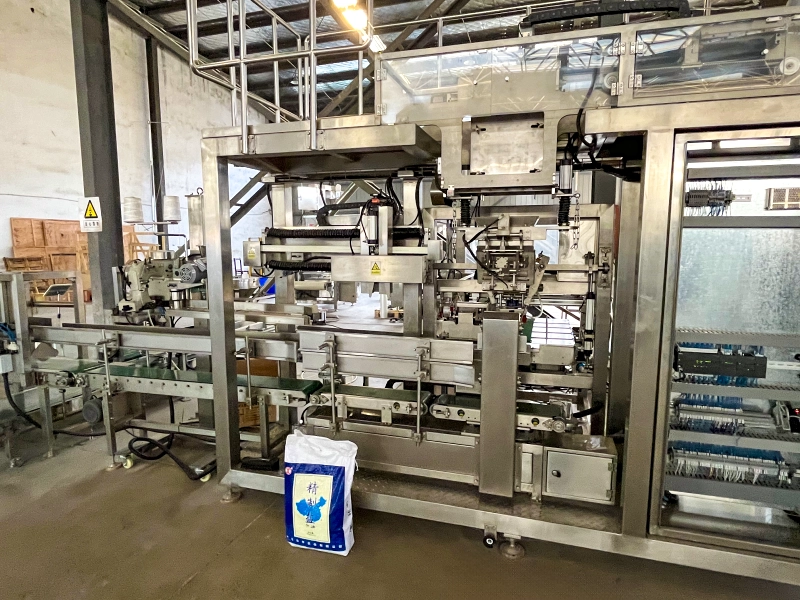
    Automatic Bag Feeding and Opening mechanism replaces the most labor-intensive manual task.

    Our машина для вторичной упаковки пакетов в мешок automates the entire sequence: bag fetching, opening, filling, and sewing. Once sewn, the heavy bag is tipped horizontally and conveyed to a Robotic Palletizer.
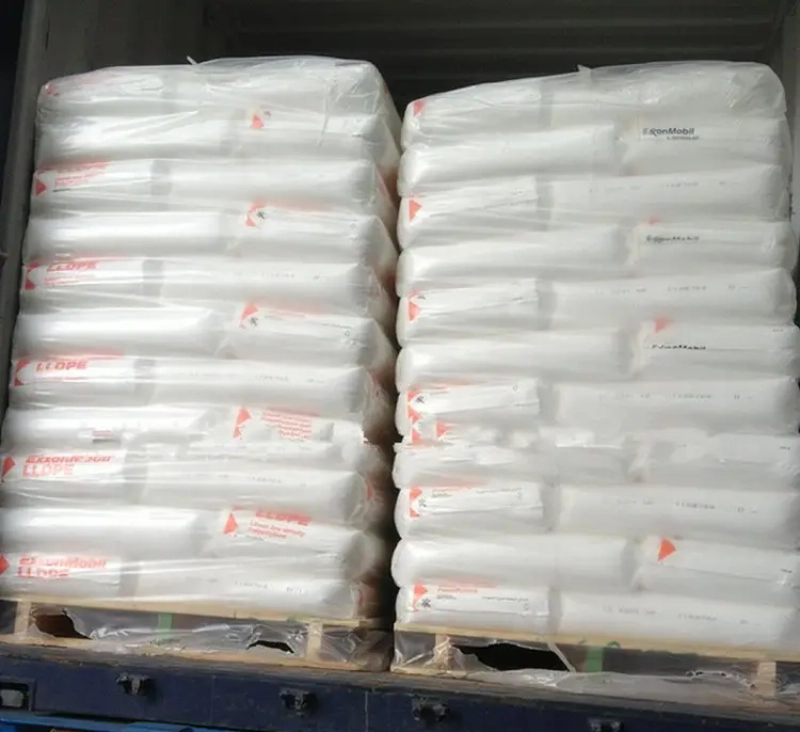
    Вторичная Упаковочная Машина

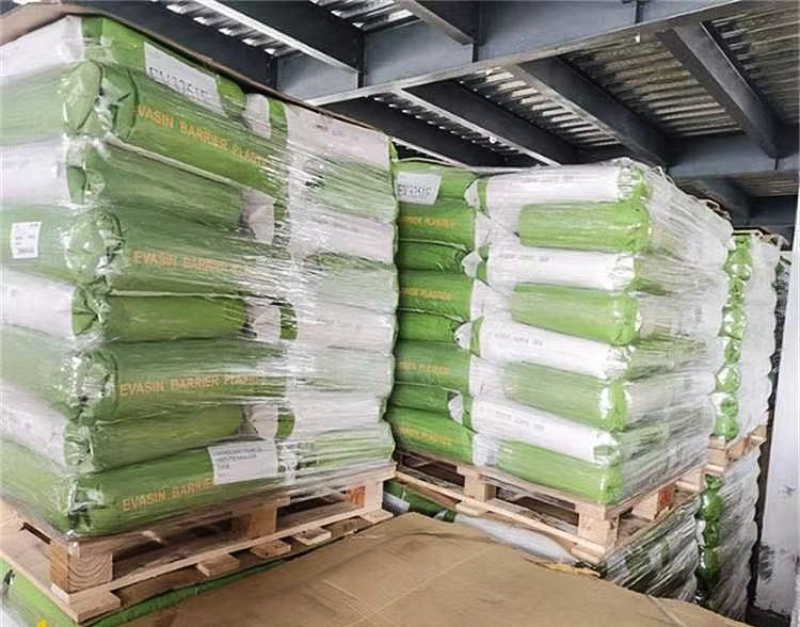
    Final result: High-density, stable pallets ready for global shipping.

    Using KUKA or ABB robotics, we create interlocking stacking patterns that lock the load together. This means you can stack pallets higher in your warehouse without fear of them toppling over, maximizing your storage density per square foot.


    Frequently Asked Questions

    Q1: Can this machine handle highly corrosive sea salt?
    Yes. We offer a “Salt Industry Edition” where all contact parts are manufactured from 316L Stainless Steel, and the frame is treated with a specialized anti-corrosion coating to withstand high-salinity environments.

    Q2: What types of master bags does the system support?
    The system is versatile and handles PP (Polypropylene) woven bags, Kraft paper laminated bags, and heavy-duty plastic sacks. It includes automatic sewing or heat-sealing modules depending on your bag material.

    Q3: My salt bags often have dust on the outside. Will this affect the machine?
    We integrate a dust extraction system at the sewing station and use “Salt Filtering Conveyors” with diamond rollers that allow loose dust to fall through into a collection tray, preventing build-up on the drive belts.

    Q4: What is the maximum speed for 1kg salt packets?
    For a standard configuration, the secondary packaging line can handle up to 120 primary bags per minute (depending on the grouping pattern), outputting approximately 4-5 master bags (25kg) per minute.

    Q5: Do I need a skilled engineer to operate the robot palletizer?
    No. The system is controlled via a user-friendly Siemens Touch Screen HMI. Operators can switch between pre-programmed palletizing patterns (e.g., 5-layer, 8-layer) with a single touch, without needing to write code.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Автоматическая вторичная упаковочная машина окупаемость

    Автоматическая вторичная упаковочная машина окупаемость

    Вторичная Упаковочная Машина

    Ваша соль разъедает обычное оборудование за 6 месяцев, а грузчики отказываются работать в соляной пыли?

    Пока вы читаете это, на вашем складе очередной поддон с «Натрий Хлор» накренился, потому что мешки «надуты» воздухом. Хватит возить воздух и терять прибыль на ручном труде. Узнайте, как автоматизация окупается быстрее, чем ржавеет сталь.

    Автоматическая вторичная упаковочная машина окупаемость: Математика соляного бизнеса

    В соляной промышленности (будь то пищевая «Экстра» или технический галит) маржинальность формируется не в шахте, а на участке упаковки. Ручная фасовка 1-килограммовых пакетов в мешки по 25 кг или 50 кг — это «черная дыра» вашего бюджета.

    Почему? Потому что соль гигроскопична, агрессивна и тяжела. Человеческий фактор здесь стоит слишком дорого. Давайте разберем реальную экономику внедрения системы Автоматическая вторичная упаковочная машина (Secondary packaging machine) на вашем производстве.

    Проблема №1: «Эффект воздушного шара» и логистические потери

    Главная боль при фасовке соли — воздух внутри первичной упаковки. Когда рабочий вручную закидывает пакеты с солью в полипропиленовый мешок, он не может их утрамбовать. В итоге вы получаете объемный, рыхлый мешок.

    Последствия для кошелька:

    • Нестабильность паллет: Рыхлые мешки скользят. При транспортировке по российским дорогам паллеты рассыпаются. Торговые сети возвращают бой и выставляют штрафы.
    • Переплата за логистику: Из-за воздуха вы грузите в фуру на 15-20% меньше реального продукта. Вы платите за перевозку пустоты.
    Вторичная Упаковочная Машина

    Наше решение: Двухуровневый конвейер принудительно «выдавливает» воздух и формирует плотный брикет перед укладкой.

    Решение: Технология «Кирпич» и защита от коррозии

    Наша линия вторичной упаковки (Bag-in-Bag) разработана специально для агрессивных сред. Мы не просто перекладываем пакеты, мы меняем физику процесса.

    Как мы это делаем:

    1. Вибро-фильтрация (Salt Filtering Conveyor): Перед упаковкой пакеты проходят через специальные ромбовидные ролики. Если первичный пакет порвался (что часто бывает с солью), соль просыпается сквозь ролики, а не попадает в групповой мешок. Клиент получает чистый продукт.
    2. Принудительное формование: Система двойных лент прессует пакеты, превращая их в плоские «кирпичики». Это позволяет роботу-паллетайзеру формировать идеальный куб.
    3. Защита 316L: Все узлы, контактирующие с продуктом, выполнены из нержавеющей стали AISI 316L, устойчивой к хлоридам. Обычная “нержавейка” 304 в условиях соляного тумана сдается через год.
    Вторичная Упаковочная Машина

    Автоматический захват и раскрытие мешка: исключает человеческий фактор и контакт оператора с соляной пылью.

    ROI: Когда окупится автоматизация?

    Давайте посчитаем на примере линии производительностью 10-12 тонн в час.

    • Сокращение ФОТ: Линия заменяет 8-10 упаковщиков в смену. При работе в 2-3 смены экономия на зарплатах, налогах и больничных (соль вредна для кожи и легких) колоссальна.
    • Экономия на мешках: Автомат работает с рулонным рукавом или стандартными плетеными мешками (Woven bag), но укладывает их плотнее. Экономия длины мешка на 5-10 см дает тонны сэкономленного полипропилена в год.
    • Исключение штрафов: Система Checkweigher (контроль веса) не допустит недовеса или перевеса. Вы перестанете дарить клиентам лишние граммы «на всякий случай».

    Средний срок окупаемости (Payback Period) для соляных производств составляет 12-18 месяцев.

    Вторичная Упаковочная Машина

    Результат: Идеально сформированные паллеты, готовые к отправке в любую точку мира без риска развала.

    Заключение

    В соляном бизнесе побеждает тот, кто лучше контролирует издержки. Автоматическая вторичная упаковочная машина — это не расходы, это инвестиция в стабильность вашей логистики и независимость от рынка труда.

    Часто задаваемые вопросы (FAQ)

    1. Справится ли машина, если соль слежалась или окаменела?
    Наша система оснащена модулем предварительного “разбивания” комков (De-clumping) перед дозированием, а мощные сервоприводы захвата мешка рассчитаны на работу с тяжелым, плотным продуктом.

    2. Как оборудование защищено от коррозии в условиях высокой влажности?
    Мы используем нержавеющую сталь 316L для контактных частей, специальные антикоррозийные покрытия для рамы и герметичные шкафы управления (IP65/IP67) для защиты электроники Siemens от соляной пыли.

    3. Можно ли использовать обычные плетеные полипропиленовые мешки?
    Да, наша машина (“Bag-in-Bag”) специально разработана для работы со стандартными плетеными мешками (Woven bags), которые наиболее экономичны и прочны для транспортировки соли.

    4. Какова точность взвешивания при упаковке соли?
    Благодаря интегрированной системе чеквейеров (Checkweigher) и вибрационной подаче, мы обеспечиваем точность до ±10-20 грамм на мешок 50 кг, исключая “подарки” в виде перевеса.

    5. Насколько сложно перенастроить линию с 25 кг на 50 кг?
    Система управления на базе PLC Siemens позволяет менять рецептуру одной кнопкой на сенсорном экране. Механическая переналадка захватов занимает не более 15-20 минут без использования спец инструмента.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Вторичная Упаковочная Машина цена под ключ

    Вторичная Упаковочная Машина цена под ключ

    Вторичная Упаковочная Машина

    Ваша соль превращается в «камень» еще до прибытия к клиенту? Коррозия съедает оборудование за сезон, а грузчики не выходят в смену?

    Для соледобывающих предприятий вопрос не в цене станка, а в стоимости простоя. Узнайте, как автоматическая линия превращает хаос фасовки в системную прибыль.

    Talk With An Expert

    Цена «под ключ»: Почему в солевой промышленности скупой платит трижды

    Когда вы ищете [Вторичная Упаковочная Машина цена под ключ], вы, вероятно, видите разброс цен от бюджетных китайских моделей до дорогих европейских линий. Но в солевом бизнесе (будь то пищевая «Экстра», таблетированная соль или галит) цифра на ценнике — это верхушка айсберга.

    Соль — агрессивный, «живой» продукт. Она впитывает влагу, разъедает металл и меняет плотность. Обычная упаковочная машина, предназначенная для пластиковых гранул или зерна, на солевом заводе «умрет» через 6 месяцев. Мы не просто продаем железо, мы решаем три главные проблемы, которые сейчас убивают вашу маржинальность.

    Проблема №1: Агрессивная среда и «Рыжая смерть» оборудования

    Хлорид натрия в сочетании с влажностью в цеху создает электролит, который беспощадно атакует углеродистую сталь. Если ваша Вторичная Упаковочная Машина не защищена, вы столкнетесь с заклиниванием пневмоцилиндров, отказом датчиков и ржавчиной, попадающей в чистый продукт.

    Наше решение (The Logic): Мы используем «спецназ» среди материалов. Все контактные части изготовлены из нержавеющей стали 316L (с добавлением молибдена), которая устойчива к точечной коррозии в хлористой среде. Шнеки дозирования, бункеры и направляющие спроектированы так, чтобы соль нигде не задерживалась и не слеживалась.

    Вторичная Упаковочная Машина

    Специализированная шнековая система подачи из нержавеющей стали 316L, исключающая коррозию и попадание ржавчины в продукт.

    Проблема №2: Эффект «Воздушного шара» и логистический воздух

    При фасовке соли мелкого помола в 1 кг пакеты, продукт насыщается воздухом. Вручную уложить такие «надутые» пакеты в мешок 50 кг плотно невозможно. Результат? Рыхлый, неустойчивый мешок. При транспортировке соль оседает, и клиент получает мешок, заполненный на 70%, что выглядит как недовес или брак. Плюс, такие паллеты «плывут» и разваливаются в фуре.

    Наше решение (The Logic): Наша линия интегрирует систему вибро-дегазации и механического выравнивания. Перед укладкой в групповой мешок, каждый пакет 1 кг проходит через двухленточный формирователь, который принудительно выдавливает воздух и придает пакету форму «кирпича».

    Вторичная Упаковочная Машина

    Двухленточный транспортер для принудительного удаления воздуха и формирования плотного «брикета» перед групповой упаковкой.

    Проблема №3: Человеческий фактор и «пересып»

    Ручная фасовка вторичной упаковки (мешков по 25-50 кг) — это тяжелый труд. Люди устают, ошибаются в счете пакетов (положили 19 или 21 вместо 20?), плохо прошивают мешок, что ведет к просыпанию соли. Соль на полу — это прямые убытки.

    Наше решение (The Logic): Полная автоматизация цикла «Bag-in-Bag».

    • Автоматический счетчик: Группирует ровно 20 пакетов (или другое заданное число).
    • Авто-подача мешка: Машина сама берет пустой полипропиленовый мешок, раскрывает его и надевает на горловину.
    • Герметичная зашивка: Промышленная швейная головка делает идеальный шов, исключая просыпание.
    Вторичная Упаковочная Машина

    Сердце системы: узел автоматического надевания мешка, наполнения и зашивки. Полностью исключает ручной труд оператора.

    Результат: Идеальная паллета, готовая к экспорту

    Инвестиция в Вторичную Упаковочную Машину окупается не только за счет сокращения зарплатного фонда (минус 10-15 грузчиков). Вы получаете монолитный, геометрически правильный паллет.

    Такой груз можно смело отправлять РЖД на дальние расстояния или грузить в морские контейнеры без риска, что паллета развалится («раскроется розочкой») при качке. Это открывает для вас экспортные рынки Китая и СНГ.

    Вторичная Упаковочная Машина

    Стабильность груза: Плотная укладка мешков позволяет использовать высоту склада на 100% и гарантирует безопасность при транспортировке.

    Сравнение эффективности: Ручной труд vs BPM BIBPU

    ПоказательРучная упаковкаАвтоматическая линия BPM
    Персонал (на смену)8-12 человек1-2 оператора
    Скорость (мешков 50кг/мин)Нестабильная (усталость)До 12-15 мешков/мин (стабильно)
    Потери продукта (перевес/просыпание)Высокие (до 2-3%)Близкие к 0%
    Тип мешкаЛюбойПП плетеный, Бумажный, Ламинированный

    Часто задаваемые вопросы (FAQ) для солевых производств

    1. Справится ли машина с влажной солью, которая склонна к комкованию?
    Да. Мы устанавливаем специальные ворошители в бункере и используем вибрационные конвейеры, которые разбивают мелкие комки перед фасовкой, обеспечивая сыпучесть.

    2. Какие типы мешков поддерживает ваша Вторичная Упаковочная Машина?
    Оборудование универсально. Оно работает с полипропиленовыми плетеными мешками (зеленые/белые, стандарт для соли), бумажными крафт-мешками и ламинированными мешками. Переналадка занимает минимум времени.

    3. Насколько надежна электроника в условиях соляной пыли?
    Мы используем шкафы управления с классом защиты IP65/IP67 и системой избыточного давления, чтобы соляная пыль физически не могла попасть внутрь к контроллерам Siemens.

    4. Входит ли в цену «под ключ» монтаж и пусконаладка?
    Да, понятие «под ключ» включает доставку, шеф-монтаж на вашем заводе, интеграцию с вашими текущими фасовочными автоматами (VFFS) и обучение вашего персонала.

    5. Какова реальная производительность линии при упаковке пакетов по 1 кг в мешок 50 кг?
    Линия способна обрабатывать до 600-800 мешков (по 50 кг) в час, в зависимости от конфигурации и скорости подачи первичных пакетов.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Линия розлива молока в бутылки или картонная упаковка: что лучше для продления срока годности

    Линия розлива молока в бутылки или картонная упаковка: что лучше для продления срока годности

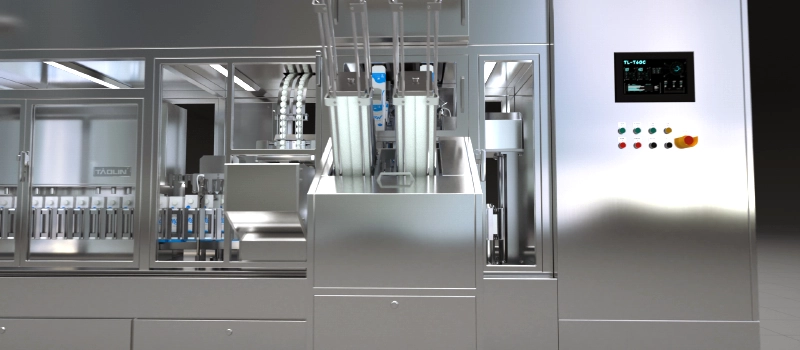
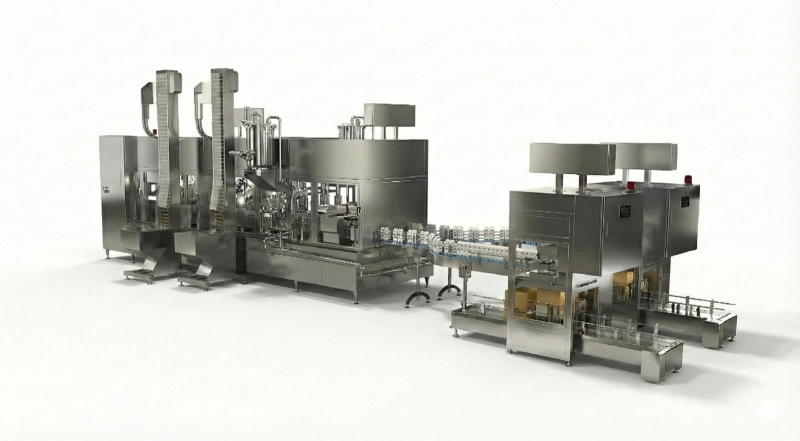
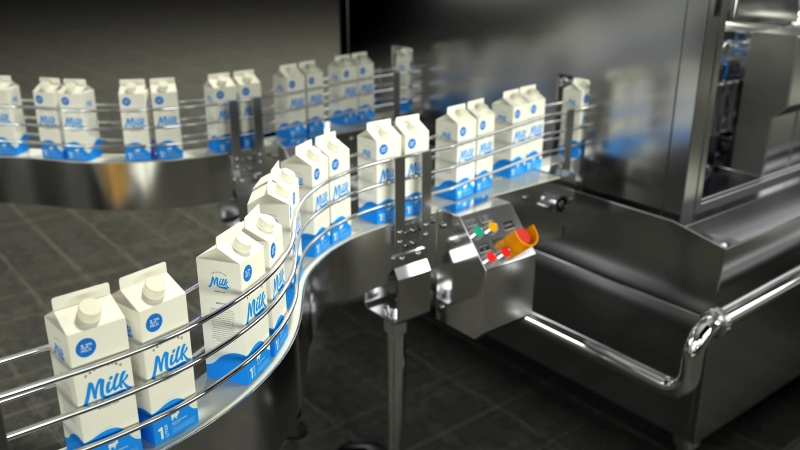
    Линия розлива молока в картонную упаковку на молочном заводе

    Выбор между традиционными бутылками и современной картонной упаковкой — это не просто вопрос эстетики. Это стратегическое решение, которое напрямую влияет на срок годности вашего продукта, логистические издержки и восприятие бренда потребителем. Особенно остро этот вопрос стоит для производителей молока и молочных продуктов, где каждый дополнительный день на полке — это увеличение прибыли и снижение потерь. Мы глубоко изучили технологии, лежащие в основе обоих подходов, чтобы предоставить вам факты, необходимые для принятия взвешенного решения.

    Линия розлива молока в бутылки или картонная упаковка: что лучше для продления срока годности

    Для производителей молочной продукции увеличение срока годности — ключевая задача. Это позволяет расширить географию продаж, снизить процент возвратов от торговых сетей и оптимизировать производственные циклы. Выбор упаковки играет в этом процессе решающую роль. Сравним два фундаментальных подхода: розлив в ПЭТ/стеклянные бутылки и использование картонной упаковки типа Gable Top (Pure-Pak).

    Сравнительный анализ: Бутылка против Картонной упаковки

    Чтобы понять, какой вариант обеспечивает лучшую сохранность продукта, необходимо рассмотреть ключевые факторы, влияющие на срок годности: барьерные свойства, технология стерилизации и герметичность укупорки.

    ПараметрПЭТ / Стеклянная бутылкаКартонная упаковка Gable Top (ESL)
    Барьерные свойства (защита от света и кислорода)Стекло обладает отличными барьерными свойствами, но прозрачно и пропускает УФ-лучи, которые разрушают витамины и вызывают окисление жиров. ПЭТ-бутылки проницаемы для кислорода и УФ-лучей, что ограничивает срок хранения пастеризованного молока 7-10 днями.Многослойная структура (картон, полиэтилен, иногда алюминиевая фольга) создает практически абсолютный барьер для света и кислорода. Это предотвращает окисление и сохраняет питательную ценность продукта на протяжении всего срока годности.
    Технология стерилизации упаковкиБутылки требуют ополаскивания и дезинфекции перед розливом. Достижение высокого уровня стерильности в промышленных масштабах является сложной и энергозатратной задачей.Современные автоматическая линия фасовки жидких материалов класса ESL (Extended Shelf Life) использует комплексный подход: обработка картонной заготовки аэрозолем 35% перекиси водорода (H₂O₂) с последующей сушкой стерильным горячим воздухом. Это обеспечивает уровень стерильности, близкий к асептическому.
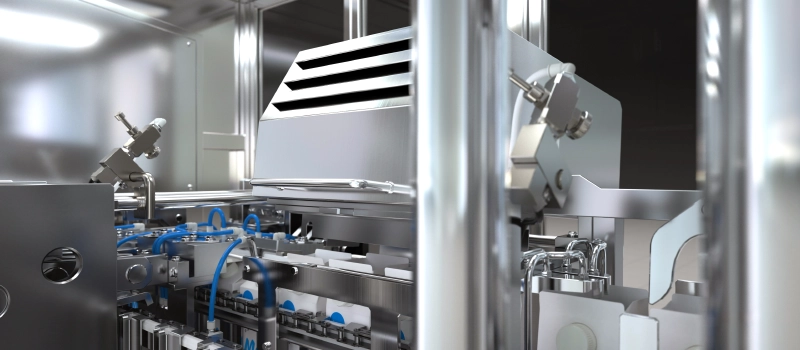
    Среда розливаРозлив часто происходит в открытой или полуоткрытой среде, что создает риск вторичного обсеменения продукта микроорганизмами из воздуха.Розлив осуществляется в изолированной камере с избыточным давлением, куда подается стерильный воздух через фильтры класса HEPA (ISO Class 5). Это создает сверхчистую среду (Ultra-Clean), исключающую попадание бактерий в продукт после пастеризации.
    Герметичность и целостность укупоркиВинтовая крышка на бутылке может пропускать микродозы воздуха, особенно при перепадах давления во время транспортировки. Загрязнение резьбы горлышка продуктом при розливе может нарушить герметичность.Верхний гребешок запаивается термосваркой (горячим воздухом Leister), а пластиковая крышка припаивается ультразвуком (Branson). Ультразвуковая сварка создает монолитное соединение, нечувствительное к микрокаплям продукта на поверхности, обеспечивая абсолютную герметичность.
    Итог по сроку годности (при хранении в холоде)7-14 дней для пастеризованного молока.21-60 дней для ESL-молока.

    Технологии, которые меняют правила игры

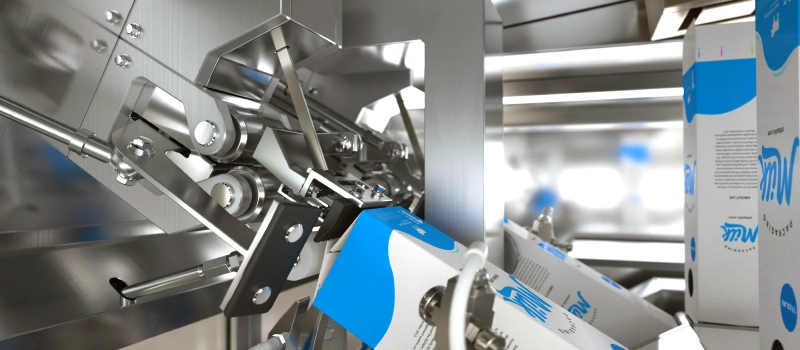
    Продление срока годности в картонной упаковке — это не магия, а результат применения конкретных инженерных решений. Современное оборудование для розлива в пакеты Gable Top кардинально отличается от простых разливочных машин.


    автоматическая линия фасовки жидких материалов

    Сверхчистая среда розлива (Ultra-Clean Filling System)

    Ключевое отличие ESL-линий — это создание замкнутой зоны розлива класса чистоты ISO 5 (или “класс 100”). В эту зону под избыточным давлением непрерывно подается воздух, прошедший через ULPA/HEPA фильтры, которые задерживают 99,999% всех микроорганизмов. Это полностью исключает риск попадания бактерий из цехового воздуха в продукт в самый уязвимый момент — между пастеризацией и герметичной укупоркой. Это физический барьер, который невозможно создать при розливе в бутылки на стандартном оборудовании.

    Комбинированная стерилизация и “холодная” сварка

    Эффективность ESL-технологии заключается в двойном ударе по микроорганизмам. Сначала внутренняя поверхность пакета обрабатывается мелкодисперсным аэрозолем перекиси водорода, которая эффективно уничтожает споры и бактерии. Затем остатки H₂O₂ полностью удаляются потоком горячего стерильного воздуха. Для крышек применяется дополнительная УФ-стерилизация. Финальным аккордом становится ультразвуковая припайка крышки. В отличие от термосварки, ультразвук создает молекулярное соединение пластика крышки и картона, “пробиваясь” сквозь возможные микрозагрязнения на поверхности, что гарантирует 100% герметичность и предотвращает утечки, которые являются одной из главных причин преждевременной порчи продукта.


    автоматическая линия фасовки жидких материалов

    Вывод

    Отвечая на главный вопрос: для радикального продления срока годности пастеризованного молока и других чувствительных жидких продуктов (от 7 до 30-60 дней) картонная упаковка в сочетании с технологией розлива ESL является однозначно более эффективным решением, чем традиционный розлив в бутылки. Это достигается за счет синергии трех факторов: превосходных барьерных свойств многослойного картона, высокого уровня стерильности упаковки и продукта благодаря сверхчистой среде розлива, а также абсолютной герметичности, обеспечиваемой современными методами запайки.

    Переход на такую технологию позволяет региональным производителям выходить на новые рынки, сокращать логистические издержки и предлагать потребителю продукт с гарантированно высоким качеством на протяжении всего срока хранения.

    Часто задаваемые вопросы (FAQ)

    1. Что такое технология ESL и чем она отличается от пастеризации?

    ESL (Extended Shelf Life — Увеличенный Срок Годности) — это не метод обработки самого продукта, а комплексный технологический процесс упаковки. Он включает в себя пастеризацию молока при несколько более высокой температуре, а затем его розлив в стерилизованную упаковку в сверхчистой среде. Сама пастеризация убивает бактерии в молоке, а ESL-технология предотвращает повторное заражение продукта извне, что и позволяет увеличить срок хранения с 7-10 дней до 21-60 дней.

    2. Насколько картонная упаковка защищает от света по сравнению с темной бутылкой?

    Даже темное стекло пропускает определенный спектр света, который может негативно влиять на продукт. Многослойная картонная упаковка Gable Top, состоящая из картона и полиэтилена, обеспечивает практически 100% защиту от всего светового спектра, включая УФ-лучи. Это гарантирует лучшую сохранность витаминов (особенно рибофлавина) и предотвращает появление “солнечного” привкуса в молоке.

    3. Можно ли использовать ESL-линии для розлива других продуктов, кроме молока?

    Абсолютно. Технология ESL идеально подходит для любых жидких и вязких продуктов, чувствительных к микробиологической порче: соков прямого отжима (NFC), растительного молока (овсяного, соевого), питьевых йогуртов, кефира, жидких яичных продуктов (меланжа) и даже некоторых супов и соусов. Главное преимущество — сохранение свежести продукта без использования консервантов.

    4. В чем преимущество ультразвуковой запайки крышки перед другими методами?

    Традиционная термосварка или приклеивание крышки могут быть неэффективны, если на кромку упаковки попала капля продукта. Ультразвук же вызывает вибрацию на молекулярном уровне, которая “вытесняет” любые загрязнения из зоны сварки и создает прочное, монолитное соединение пластика с пластиком. Это практически полностью исключает риск микропротечек и обеспечивает максимальную герметичность.

    5. Требует ли переход на картонную упаковку Gable Top полной замены производственной линии?

    Да, розлив в картонную упаковку Gable Top требует специализированного оборудования — фасовочного автомата. Он выполняет весь цикл операций: формирование пакета из плоской заготовки, стерилизацию, дозирование, припайку крышки и герметизацию верхнего гребня. Однако современные линии розлива интегрируются с существующим пастеризационно-охладительным оборудованием и могут быть встроены в действующее производство.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • На какие технические характеристики обратить внимание, прежде чем купить линию розлива воды и молока?

    На какие технические характеристики обратить внимание, прежде чем купить линию розлива воды и молока?

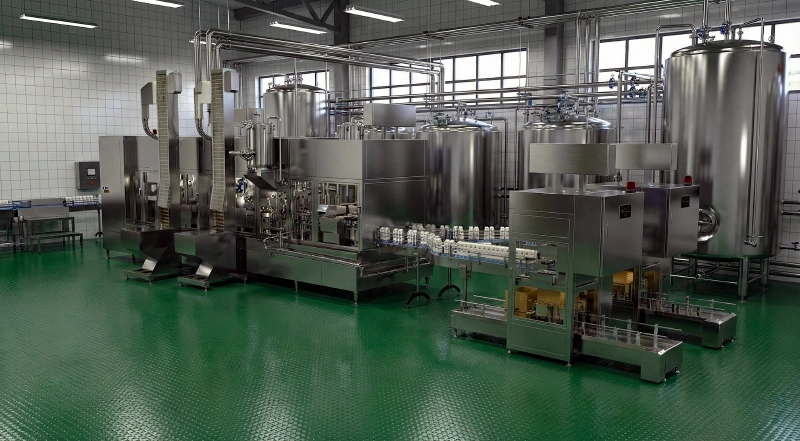
    Стандартизированная линия розлива на молочном заводе

    Выбор линии розлива — это стратегическая инвестиция, определяющая эффективность, рентабельность и гибкость вашего производства на годы вперед. Независимо от того, разливаете ли вы молоко, воду, соки или более сложные продукты, такие как жидкие удобрения или агрохимию, фундаментальные инженерные принципы остаются неизменными. Ключ к правильному выбору лежит в глубоком понимании технических характеристик, которые напрямую влияют на производительность и надежность.

    На какие технические характеристики обратить внимание, прежде чем купить линию розлива воды и молока?

    Приобретение автоматическая линия фасовки жидких материалов — это не просто покупка оборудования. Это решение, которое должно учитывать не только текущие задачи, но и будущие возможности расширения ассортимента. Хотя название статьи упоминает воду и молоко, мы рассмотрим универсальные критерии, которые особенно важны для производителей с высокими требованиями к точности, гигиене и надежности, включая производителей агрохимии и жидких удобрений.

    Ключевой параметр №1: Конструкция и материалы – Защита от коррозии и долговечность

    Первое, на что следует обратить внимание, — это материалы, из которых изготовлена линия, особенно те части, что контактируют с продуктом. Для нейтральных продуктов, как молоко или вода, стандартной нержавеющей стали SUS304 может быть достаточно. Однако, если вы планируете разливать жидкие удобрения, гуматы или средства защиты растений (СЗР), которые могут иметь агрессивную кислотную или щелочную среду, необходимо химостойкое исполнение.

    • Контактирующие части: Ищите оборудование, где насосы, клапаны, дозаторы и уплотнения изготовлены из нержавеющей стали AISI 316L или других коррозионностойких сплавов. Это предотвращает не только разрушение машины, но и загрязнение вашего продукта частицами металла.
    • Рама и конструкция: Тяжелая и жесткая станина (весом 6-8 тонн) — это не излишество, а необходимость. Она эффективно гасит вибрации при работе на высоких скоростях (6000-7000 упаковок в час), что обеспечивает долгосрочную стабильность работы точных механизмов и предотвращает расшатывание узлов.

    автоматическая линия фасовки жидких материалов

    Ключевой параметр №2: Система дозирования – Точность, определяющая вашу прибыль

    Для недорогих продуктов погрешность дозирования в 1% может показаться незначительной. Но при розливе концентрированных микроудобрений, дорогих биопрепаратов или премиального молока каждый миллилитр имеет значение. Традиционные пневматические системы часто не могут обеспечить стабильную точность.

    Современное решение — это поршневой дозатор с сервоприводом (Servo driven piston filler). В таких системах каждый дозирующий поршень управляется отдельным серводвигателем (например, Mitsubishi), что дает полный контроль над процессом.

    • Точность: Сервопривод позволяет достичь точности дозирования до ±0.2%, что в 5 раз точнее пневматики. На объеме в миллионы упаковок в год это выливается в экономию десятков тонн дорогостоящего сырья.
    • Работа с вязкими жидкостями: Для продуктов вроде йогурта или концентрированных гуматов сервосистема позволяет настроить S-образную кривую скорости розлива (“медленный старт – быстрое наполнение – медленный финиш”). Это предотвращает вспенивание и разбрызгивание.
    • Функция обратного всасывания (Suck-back): После завершения дозирования сервопривод делает микро-движение назад, мгновенно отсекая поток жидкости. Это полностью исключает образование капель на сопле, что критически важно для чистоты зоны запайки и предотвращения брака.

    Ключевой параметр №3: Гибкость и адаптивность к таре – От ПЭТ-флаконов до канистр

    Рынок требует разнообразия. Сегодня вы разливаете продукт в литровые картонные пакеты, а завтра — в ПЭТ бутылки или 5-литровые канистры. Устаревшее оборудование требует многочасовой механической переналадки.

    Ищите линию, построенную на модульной платформе с сервоуправлением. Технология “One-Touch Changeover” позволяет переключаться между разными объемами и форматами тары за минуты через HMI-панель (сенсорный экран). Оператор просто выбирает сохраненный рецепт, и все сервоприводы (подача тары, подъем дозаторов, укупорка) автоматически перестраиваются на нужную высоту и объем. Это дает возможность производить несколько видов продукции (SKU) в одну смену, быстро реагируя на запросы рынка.

    автоматическая линия фасовки жидких материалов

    Ключевой параметр №4: Система укупорки и герметизации – Гарантия от утечек

    Протекающая упаковка — это не только потеря продукта, но и удар по репутации бренда. Особенно это критично для химической продукции. Надежность запайки зависит от используемой технологии.

    • Для картонной упаковки (Gable Top): Ультразвуковая запайка крышек (например, с использованием генераторов Branson) является золотым стандартом. В отличие от термосварки, ультразвук создает молекулярное соединение пластика, которое не боится микроскопических загрязнений или капель продукта на зоне сварки. Двойной верхний шов (первичная и вторичная запайка) обеспечивает дополнительную прочность.
    • Для ПЭТ-тары и канистр: Индукционная запайка алюминиевой фольги под крышкой — это обязательная опция для агрессивных или летучих жидкостей. Она создает герметичный барьер, предотвращая протечки и защищая продукт от контакта с воздухом.

    Правильный выбор технологии укупорки гарантирует, что ваш продукт дойдет до конечного потребителя в том виде, в котором был произведен, сохраняя его качество и безопасность.

    Заключение: Как сделать правильный выбор?

    При выборе линия розлива молока бутылка или любой другой жидкости, не ограничивайтесь поверхностным сравнением скорости и цены. Анализируйте оборудование как инженерную платформу. Оцените качество материалов на предмет химической стойкости, точность дозирующей системы на предмет экономии сырья, гибкость переналадки на предмет производственной эффективности и надежность системы укупорки на предмет безопасности вашего продукта. Такой подход позволит инвестировать в решение, которое будет приносить прибыль и служить надежной основой вашего бизнеса долгие годы.

    Часто задаваемые вопросы (FAQ)

    Можно ли использовать линию розлива молока для жидких удобрений?
    Только в том случае, если она имеет химостойкое исполнение. Это означает, что все контактирующие с продуктом части (насосы, клапаны, уплотнения) изготовлены из специальных материалов, таких как нержавеющая сталь AISI 316L, которые устойчивы к коррозии от агрессивных химических составов. Стандартная пищевая линия быстро выйдет из строя.
    В чем главное преимущество сервоприводного дозатора перед пневматическим для вязких жидкостей?
    Главное преимущество — полный контроль. Сервопривод обеспечивает высочайшую точность (±0.2%), позволяет настраивать скорость розлива для предотвращения вспенивания и разбрызгивания, а также реализует функцию обратного всасывания, которая исключает образование капель и загрязнение тары. Пневматика таких возможностей не имеет.
    Насколько важен вес станины оборудования?
    Очень важен. Тяжелая, жесткая станина (6-8 тонн и более) эффективно поглощает вибрации, возникающие при работе на высокой скорости. Это обеспечивает долгосрочную точность работы всех механизмов, снижает износ движущихся частей и является признаком промышленного, надежного оборудования.
    Что на практике означает “химостойкое исполнение”?
    Это означает, что все компоненты, которые соприкасаются с вашим продуктом — насосы, клапаны, сопла, уплотнительные кольца — изготовлены из материалов, которые не вступают в реакцию и не разрушаются под воздействием вашей конкретной химической формулы. Чаще всего это нержавеющая сталь марки AISI 316L, титан или специальные полимеры (PTFE, Viton).
    Возможно ли на одной линии разливать продукцию в тару разного размера, например, в бутылки 1 л и канистры 10 л?
    Да, на современных модульных линиях с сервоприводами это возможно. Переналадка с одного формата на другой выполняется быстро через сенсорную панель управления (HMI) без длительных механических регулировок. Это делает линию чрезвычайно гибкой для производства широкого ассортимента продукции.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Требует ли решение купить линию розлива воды и молока раздельных трубопроводов для разных продуктов?

    Требует ли решение купить линию розлива воды и молока раздельных трубопроводов для разных продуктов?

    Линия розлива молока и воды в производственном цеху

    Ключевой вопрос при расширении производства — это оптимизация капитальных затрат. Вместо покупки отдельных машин для каждого продукта, производители все чаще рассматривают универсальные решения. Однако переход от розлива пищевых продуктов, таких как молоко и вода, к более сложным составам, например, жидким удобрениям или агрохимии, поднимает серьезные вопросы о перекрестном загрязнении, совместимости материалов и эффективности очистки. В этой статье мы разберем, когда одна линия может справиться с несколькими задачами и какие технологические решения делают это возможным и безопасным.

    Прямой ответ: Да, для молока и воды нужны раздельные системы. Но есть более глубокий вопрос.

    Если говорить строго о пищевых продуктах, таких как молоко и вода, то использование одной и той же системы трубопроводов без надлежащей стерилизации категорически не рекомендуется. Молоко содержит жиры, белки и сахара, которые являются идеальной средой для размножения бактерий. Даже малейшие остатки могут привести к быстрой порче всей партии воды и создать риски для здоровья потребителей. Кроме того, существуют строгие нормативы по аллергенам. Поэтому в пищевой промышленности для продуктов с разным составом принято использовать либо полностью раздельные линии, либо внедрять сложнейшие системы безразборной мойки и стерилизации (CIP/SIP) между сменами продуктов.

    Однако настоящий вызов для производителя заключается не в переключении между водой и молоком, а в возможности использования одной автоматическая линия фасовки жидких материалов для кардинально разных по своей природе жидкостей. Например, можно ли сегодня разливать пастеризованное молоко, а завтра — партию жидких комплексных удобрений (ЖКУ) или гуматов?

    Здесь вопрос переходит из плоскости гигиены в плоскость инженерной подготовки оборудования. Ответ — можно, если линия изначально спроектирована с учетом трех ключевых факторов.

    1. Химическая стойкость материалов: защита от коррозии

    Стандартное пищевое оборудование, как правило, изготавливается из нержавеющей стали марки SUS304. Она отлично подходит для нейтральных сред, таких как молоко или вода. Однако многие агрохимические продукты, например, средства защиты растений (СЗР) или микроудобрения на основе хелатов, имеют агрессивный pH (кислотный или щелочной). При контакте с обычной нержавеющей сталью они вызывают быструю коррозию, что приводит не только к разрушению оборудования, но и к загрязнению продукта частицами металла.

    Решение: Промышленная линия, предназначенная для многоцелевого использования, должна иметь химостойкое исполнение. Это означает, что все контактирующие с продуктом части — трубопроводы, клапаны, дозирующие поршни, уплотнения — выполнены из более стойких материалов, таких как нержавеющая сталь AISI 316L или даже сплавы с добавлением титана. Тяжелая станина весом 6-8 тонн не только гасит вибрации при работе на скорости 6000 упаковок в час, но и обеспечивает долгосрочную структурную целостность в агрессивных производственных условиях.


    автоматическая линия фасовки жидких материалов

    2. Эффективность системы безразборной мойки (CIP)

    Возможность быстрой и гарантированно полной очистки — это ключ к гибкости производства. Просто промыть систему водой недостаточно. Современная линия розлива должна быть интегрирована с централизованной станцией CIP (Clean-in-Place). Этот процесс управляется с помощью ПЛК контроллера и включает в себя несколько стадий:

    • Ополаскивание: Удаление основных остатков продукта.
    • Щелочная мойка: Горячий щелочной раствор эффективно расщепляет жиры и белки (критично после молока).
    • Кислотная мойка: Кислотный раствор удаляет минеральные отложения и остатки щелочи (важно для нейтрализации системы после розлива удобрений).
    • Финальное ополаскивание и стерилизация: Промывка чистой водой и, при необходимости, обработка паром или дезинфицирующим раствором.

    Правильно спроектированная CIP-система с гладкими сварными швами, отсутствием застойных зон и мощными насосами гарантирует, что после цикла очистки линия становится стерильной и готовой к работе с абсолютно другим продуктом без риска перекрестного загрязнения.


    автоматическая линия фасовки жидких материалов

    3. Адаптивность системы дозирования к разной вязкости

    Вода и молоко — жидкости с низкой вязкостью. Однако гумат калия, концентрированные стимуляторы роста или некоторые органические удобрения могут быть значительно гуще. Пневматические системы дозирования, часто используемые в бюджетном оборудовании, плохо справляются с вязкими жидкостями, давая большую погрешность.

    Решение: Сервоприводный поршневой дозатор (сервопривод розлива). В отличие от пневматики, серводвигатель (например, Mitsubishi) контролирует движение поршня с микронной точностью. Это позволяет:

    • Достигать точности дозирования ±0.2%, что критически важно при работе с дорогими концентрированными продуктами, снижая потери сырья.
    • Реализовывать функцию “обратного всасывания” (Suck-back): после завершения дозирования поршень делает микро-движение назад, моментально обрывая струю и предотвращая образование капель. Это исключает загрязнение зоны запайки упаковки.
    • Использовать технологию розлива со дна (Bottom-up filling): для пенящихся продуктов (например, некоторые биопрепараты или протеиновые напитки) сопло опускается на дно тары и поднимается по мере наполнения, всегда оставаясь под уровнем жидкости. Это полностью исключает пенообразование.

    Заключение: Инвестиция в гибкость, а не в количество линий

    Итак, решение о покупке линии розлива воды и молока действительно требует раздельных трубопроводов, если речь идет о простейшем оборудовании. Однако, если рассматривать этот вопрос как стратегическую инвестицию в гибкое производство, то ответ меняется. Современная автоматическая линия фасовки жидких материалов, построенная на базе химостойких компонентов, оснащенная эффективной системой CIP и управляемая сервоприводами, способна безопасно и эффективно работать с кардинально разными продуктами — от пищевых до агрохимических. Это позволяет одному комплексу оборудования закрывать потребности в розливе в ПЭТ-бутылки, канистры или даже пакеты Pure-Pak, быстро адаптируясь к меняющимся требованиям рынка без необходимости покупки дополнительных машин.

    Часто задаваемые вопросы (FAQ)

    1. Сколько времени занимает процесс CIP-мойки при переходе с одного продукта на другой?

    Полный цикл CIP, включая щелочную, кислотную мойку и финальное ополаскивание, обычно занимает от 60 до 90 минут. Точное время зависит от сложности системы, степени загрязнения и требуемого уровня стерильности. Процесс полностью автоматизирован и не требует вмешательства оператора.

    2. Можно ли на одной линии разливать жидкости с разной вязкостью, например, воду и густой гель?

    Да, если линия оснащена сервоприводной системой дозирования. В отличие от пневматики, серводвигатель позволяет программно настраивать скорость и усилие поршня, адаптируясь к вязкости продукта. Для очень густых или содержащих частицы продуктов могут потребоваться специальные клапаны и сопла.

    3. Какие материалы считаются наиболее устойчивыми для работы с агрессивной агрохимией?

    Для большинства жидких удобрений и пестицидов достаточно нержавеющей стали марки AISI 316L. Для особо концентрированных кислот или щелочей могут применяться компоненты из титана или полимерных материалов, таких как PTFE (тефлон) для уплотнений и прокладок.

    4. Что такое “мертвые зоны” в трубопроводах и почему они опасны?

    “Мертвые зоны” — это участки в системе (например, тройники, изгибы, застойные участки у клапанов), где жидкость движется медленно или не движется вовсе. В этих зонах могут скапливаться остатки продукта и моющих средств, что создает идеальные условия для роста микроорганизмов и делает качественную очистку невозможной. Современное гигиеническое проектирование полностью исключает такие зоны.

    5. Влияет ли частая смена продуктов на износ оборудования?

    При правильном проектировании и использовании качественных материалов — нет. Основной износ происходит от механического трения и химической коррозии. Линии, изначально рассчитанные на работу с агрессивными средами и оснащенные автоматической системой смазки и CIP, выдерживают частые переналадки без снижения ресурса. Ключевым фактором является соблюдение регламента технического обслуживания.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Как минимизировать потери дорогостоящего продукта на линии розлива молока?

    Как минимизировать потери дорогостоящего продукта на линии розлива молока?

    Линия розлива молока в действии на молочном заводе

    Каждая капля дорогостоящего молока, потерянная на линии розлива, — это прямые убытки для вашего производства. Неточные дозаторы, вспенивание продукта и негерметичная упаковка могут незаметно «съедать» значительную часть прибыли, особенно при работе с премиальными продуктами, такими как ESL-молоко, органические йогурты или растительные напитки. Современные технологии позволяют устранить эти проблемы в корне, превращая потенциальные потери в ощутимую экономию.

    Точность дозирования: как сервопривод экономит каждую каплю

    В производстве молочных продуктов премиум-класса, где стоимость сырья высока, даже минимальное отклонение в объеме наливаемой продукции приводит к значительным финансовым потерям в масштабах месяца или года. Традиционные пневматические системы розлива часто имеют погрешность до ±1%, что кажется незначительным, но на миллионах упаковок превращается в тысячи литров потерянного продукта. Решение этой проблемы лежит в использовании передовых систем дозирования.

    Сервопоршневая система: точность до ±0.2%

    В отличие от пневматики, работающей по принципу «включено/выключено», сервоприводы Mitsubishi обеспечивают абсолютный контроль над движением поршня дозатора. Оператор может задать точный объем с высочайшей повторяемостью через HMI-панель. Это дает несколько ключевых преимуществ:

    • Микрорегулировка объема: Система позволяет настраивать объем с шагом до 0.1 мл, гарантируя, что в каждую упаковку попадет ровно столько продукта, сколько указано. Погрешность снижается до ±0.2%, что в 5 раз точнее стандартных систем.
    • Функция обратного всасывания (Suck-back): Для вязких продуктов, таких как йогурт или кефир, характерно образование капли на сопле после завершения розлива. Эта капля попадает на зону запайки, нарушая герметичность. Сервопривод в конце цикла выполняет микроскопическое движение поршня назад, мгновенно отсекая поток и втягивая каплю обратно в сопло. Зона запайки остается идеально чистой.
    • Адаптивные профили скорости: Сервопривод позволяет создавать S-образные кривые скорости налива («медленно-быстро-медленно»), что особенно важно для продуктов, склонных к расслоению или вспениванию.

    Таким образом, переход на серводозирование — это не просто техническое обновление, а прямой инструмент сокращения издержек за счет прекращения перелива и минимизации брака из-за загрязнения упаковки.

    Борьба с пеной: технология розлива снизу вверх для деликатных продуктов

    Растительное молоко (овсяное, соевое), молочные коктейли с высоким содержанием белка и некоторые виды свежего молока чрезвычайно склонны к пенообразованию при розливе на высокой скорости. Пена — это не только эстетический дефект. Она занимает объем, приводя к недоливу, и, что более критично, попадает на верхний гребень упаковки, делая качественную запайку невозможной. Результат — протекающие пакеты и возврат продукции из магазинов.

    Технология розлива снизу вверх (Bottom-up Filling) решает эту проблему на физическом уровне, без использования химических пеногасителей. Процесс выглядит следующим образом:

    1. Наполнительное сопло опускается на дно картонной упаковки.
    2. Розлив начинается, при этом сопло синхронно поднимается вместе с уровнем жидкости, его кончик всегда остается погруженным в продукт или находится в непосредственной близости к его поверхности.
    3. Продукт поступает в тару плавно, без турбулентности и контакта с воздухом, что полностью исключает образование пены.

    Когда эта технология сочетается с S-образной кривой скорости от сервопривода, достигается максимальный эффект: розлив начинается и заканчивается на пониженной скорости, а основной объем наливается быстро. Это позволяет поддерживать высокую производительность линии (6000-7000 уп./час) даже для самых «капризных» жидкостей, гарантируя точный объем и чистую зону запайки.

    Герметичность — это не случайность: интеллектуальная система запайки

    Даже при идеальном дозировании и отсутствии пены, финальным рубежом защиты от потерь является герметичность упаковки. Протечка на полке магазина — это не только потеря одной единицы товара, но и удар по репутации бренда. Современная автоматическая линия фасовки жидких материалов использует многоступенчатую систему для обеспечения 100% надежности швов.

    Выборочный нагрев LEISTER и двойная запайка

    Традиционные системы нагрева часто перегревают всю верхнюю часть упаковки, что может повредить печать и деформировать картон. Швейцарские нагреватели LEISTER используют технологию «выборочного нагрева»: узконаправленный поток горячего воздуха подается исключительно на полиэтиленовые полосы, предназначенные для склеивания. Это обеспечивает:

    • Сохранность дизайна: Внешний вид упаковки остается безупречным, без следов «ожогов».
    • Эффективность: Вся тепловая энергия концентрируется там, где она нужна, создавая прочное и однородное соединение.
    • Двойной контроль: Процесс запайки состоит из двух этапов (First Seal + Second Seal), что гарантирует максимальную прочность шва, способного выдержать давление при транспортировке и штабелировании.

    Ультразвуковая сварка крышки Branson

    Для упаковок с крышкой самым уязвимым местом является стык пластикового основания крышки и картона. Термоклей или горячая запайка могут быть неэффективны, если на эту область попала даже микроскопическая капля продукта. Ультразвуковая система Branson решает эту проблему кардинально. Высокочастотная вибрация (20 кГц) генерирует тепло непосредственно между двумя свариваемыми поверхностями, буквально сплавляя их на молекулярном уровне. Этот метод «холодной сварки» способен проникать сквозь мелкие загрязнения, обеспечивая абсолютную герметичность соединения.

    В итоге, комплексный подход, включающий прецизионное дозирование, антипенную технологию розлива и интеллектуальную многоступенчатую запайку, позволяет свести потери дорогостоящего продукта практически к нулю, повышая рентабельность производства и укрепляя доверие потребителей.

    Часто задаваемые вопросы (FAQ)

    1. Способна ли эта линия разливать вязкие продукты, такие как греческий йогурт с кусочками фруктов?

    Да, безусловно. Благодаря сервоприводной системе дозирования и специальным резиновым соплам с большим проходным сечением, линия может аккуратно разливать высоковязкие продукты (до 700 сПз), не повреждая структуру и сохраняя целостность крупных включений, например, кусочков фруктов или ягод.

    2. Сколько времени занимает переналадка линии с одного формата упаковки на другой (например, с 1 л на 0.5 л)?

    Одним из ключевых преимуществ является быстрая переналадка. Так как все основные движения (транспортировка, подъем, дозирование) контролируются независимыми сервомоторами, переход на другой объем или размер упаковки осуществляется выбором соответствующего рецепта на сенсорной панели HMI. Механическая замена оснастки минимальна и занимает всего несколько минут, а не часов.

    3. Обеспечивает ли оборудование условия для производства ESL (Extended Shelf Life) молока?

    Да, машина в конфигурации Ultra-Clean (ультрачистая) предназначена для производства продуктов с увеличенным сроком хранения (ESL). Она оснащена системой стерилизации упаковки 35% раствором перекиси водорода (H₂O₂), зоной розлива с ламинарным потоком воздуха класса чистоты ISO 5 (HEPA-фильтры) и УФ-стерилизацией крышек. Это позволяет увеличить срок годности пастеризованного молока до 21-45 дней при хранении в холоде.

    4. Существует ли привязка к конкретному поставщику картонной упаковки?

    Нет, оборудование работает по принципу «открытой экосистемы». Оно совместимо со стандартными заготовками картонной упаковки типа Gable Top (Pure-Pak) от различных мировых и местных производителей. Это дает вам свободу выбора поставщика и возможность оптимизировать затраты на расходные материалы.

    5. Можно ли на этой линии разливать не только молоко, но и другие жидкости, например, агрохимию?

    Да, можно. Базовые технологии — точное серводозирование, работа с различными вязкостями, надежная герметизация и прочная конструкция из нержавеющей стали — делают эту платформу универсальной. Для розлива агрессивных химических продуктов, таких как жидкие удобрения или пестициды, предлагаются специальные конфигурации с использованием химически стойких материалов (например, нержавеющая сталь марки 316L, специальные уплотнения) для всех контактирующих с продуктом частей.

    Нужна консультация по упаковочному оборудованию?
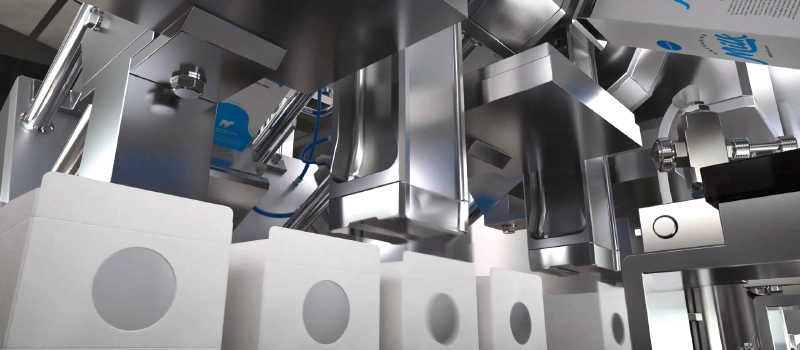
    СВЯЗАТЬСЯ С НАМИ →

  • Каковы наиболее частые вопросы технического обслуживания линий розлива молока в ПЭТ?

    Каковы наиболее частые вопросы технического обслуживания линий розлива молока в ПЭТ?

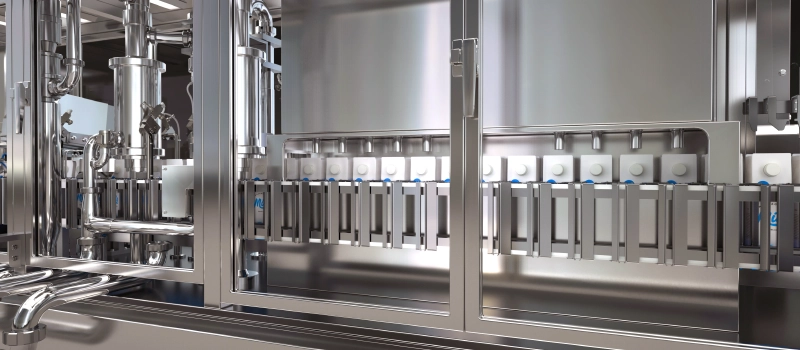
    Общий вид автоматической линии розлива

    Современные линии розлива, оснащенные сервоприводами и системами точного контроля, решают фундаментальные проблемы производства: от потерь дорогостоящего продукта до обеспечения абсолютной герметичности упаковки. Эти технологии позволяют достичь нового уровня эффективности и надежности, независимо от того, разливаете ли вы молоко, соки или сложные химические составы, такие как жидкие удобрения.

    Каковы наиболее частые вопросы технического обслуживания линий розлива молока в ПЭТ?

    Вопрос технического обслуживания линий розлива молока в ПЭТ затрагивает универсальные вызовы, с которыми сталкивается любое современное производство жидких продуктов. Проблемы, такие как обеспечение герметичности, точность дозирования, борьба с пенообразованием и долговечность оборудования, являются общими как для молочной, так и для агрохимической промышленности. Ключ к их решению кроется не столько в типе упаковки (ПЭТ или картон), сколько в базовой технологии самой линии. Рассмотрим наиболее частые эксплуатационные проблемы и их решения на примере современной автоматической линии фасовки жидких материалов с сервоуправлением.

    Вопрос №1: Как гарантировать 100% герметичность укупорки и избежать утечек?

    Утечка продукта — одна из самых серьезных проблем, ведущая к возвратам, порче товара и репутационным рискам. Часто она связана не с самой ПЭТ-бутылкой или картонной пачкой, а с процессом запайки крышки.

    Распространенная причина: Загрязнение зоны сварки и нестабильность нагрева

    При розливе на высокой скорости мельчайшие капли продукта могут попасть на горлышко упаковки. Традиционные методы термосварки (нагревом) не могут эффективно “прожечь” этот слой загрязнения, что приводит к образованию микроканалов в шве и последующей протечке.

    Современное решение: Ультразвуковая сварка, проникающая сквозь загрязнения

    В передовых системах, таких как линии Roofbox, используется ультразвуковой генератор Branson. Он создает высокочастотные вибрации, которые вызывают молекулярное трение непосредственно между пластиком крышки и упаковки. Этот процесс генерирует тепло изнутри и сваривает материалы, буквально “проходя сквозь” мелкие капли продукта или пыль. Это обеспечивает абсолютно герметичное соединение, исключая главную причину жалоб на утечки.

    автоматическая линия фасовки жидких материалов

    Вопрос №2: Как минимизировать потери продукта из-за неточного дозирования?

    Перелив даже на 1% на высокоскоростной линии выливается в огромные финансовые потери за год, особенно при работе с дорогостоящими продуктами, будь то органическое молоко или концентрированные гуматы.

    Распространененная причина: Погрешности пневматических и механических систем

    Пневматические дозаторы со временем теряют точность из-за износа уплотнений и колебаний давления в сети. Чисто механические системы сложны в перенастройке и не могут динамически корректировать дозу.

    Современное решение: Сервоприводный поршневой дозатор с обратной связью

    Использование серводвигателей Mitsubishi для управления ходом поршня позволяет достичь высочайшей точности дозирования (до ±0.2%). Система с обратной связью контролирует каждый микрон движения, гарантируя, что в каждую упаковку попадет ровно заданный объем. В конце цикла сервопривод может выполнить микро-всасывающее движение (suck-back), мгновенно обрывая струю и предотвращая образование капель, что особенно важно для вязких жидкостей.

    Вопрос №3: Как избежать пенообразования, которое мешает розливу и загрязняет линию?

    Продукты с высоким содержанием белка (молоко, соевые напитки) или поверхностно-активных веществ (некоторые агрохимикаты) сильно пенятся при розливе, что приводит к недоливу и загрязнению зоны укупорки.

    Распространененная причина: Турбулентность потока при падении жидкости

    Классический розлив “сверху вниз” заставляет жидкость падать с высоты, ударяться о дно и активно насыщаться воздухом, что и вызывает образование пены.

    Современное решение: Розлив со дна (Bottom-up) и S-образная кривая скорости

    Эта технология решает проблему физически, а не химически. Наполняющая форсунка опускается на дно пустой тары. По мере наполнения сервопривод плавно поднимает форсунку, удерживая ее выходное отверстие всегда чуть ниже или на уровне поверхности жидкости. Розлив происходит без падения и брызг. Дополнительно, сервопривод контролирует скорость потока по S-образной кривой (плавный старт, быстрый набор скорости, плавное замедление), что полностью исключает турбулентность и пенообразование.

    автоматическая линия фасовки жидких материалов

    Вопрос №4: Как продлить срок службы оборудования при работе с агрессивными средами?

    Этот вопрос выходит за рамки молочной индустрии и становится критически важным для производителей жидких удобрений, пестицидов и бытовой химии, где коррозия является главной причиной поломок.

    Распространенная причина: Использование стандартной пищевой стали

    Обычная нержавеющая сталь (например, AISI 304) не выдерживает длительного контакта с кислотными или щелочными растворами, что приводит к коррозии рамы, клапанов и трубопроводов.

    Современное решение: Химически стойкое исполнение (ХСИ)

    Промышленные линии розлива проектируются с учетом химической нагрузки. Это включает в себя:

    • Тяжелая рама из нержавеющей стали SUS304: Массивная конструкция (весом до 8 тонн) эффективно гасит вибрации и обеспечивает долгосрочную стабильность геометрии.
    • Контактные части из стали AISI 316L: Все элементы, соприкасающиеся с продуктом, могут быть выполнены из кислотостойкой стали.
    • Химостойкие уплотнения: Использование специальных полимеров (Teflon, Viton) в уплотнениях клапанов и соединений предотвращает их разрушение и утечки.

    Такой подход гарантирует, что линия розлива удобрений или других агрессивных жидкостей прослужит долгие годы без сбоев, связанных с коррозией.

    Часто задаваемые вопросы (FAQ)


    1. Как сервопривод снижает затраты на техническое обслуживание по сравнению с механикой или пневматикой?

    Сервопривод — это система с минимальным количеством изнашивающихся механических частей. В отличие от сложных систем с цепями, редукторами и кулачками, сервомотор требует практически нулевого обслуживания. Отсутствие пневматических клапанов и цилиндров избавляет от проблем с утечками воздуха, заменой уплотнений и нестабильностью давления, что значительно сокращает время простоев и затраты на запчасти.

    2. Может ли такая линия работать с вязкими жидкостями, как йогурт или концентрированные удобрения?

    Да. Мощные сервоприводы в сочетании со специально разработанными поршневыми дозаторами и клапанами большого диаметра позволяют уверенно работать с жидкостями вязкостью до 700 сПз. Программное обеспечение позволяет настраивать кривую розлива, чтобы плавно “продавливать” густой продукт без излишнего давления и нарушения его структуры.

    3. В чем главное преимущество ультразвуковой запайки крышек перед традиционными методами?

    Главное преимущество — надежность. Ультразвук сваривает пластик на молекулярном уровне, игнорируя наличие на поверхности мелких капель продукта или пыли, которые являются основной причиной брака при термосварке. Это обеспечивает практически 100% герметичность, что критически важно для продуктов с длительным сроком хранения и агрессивных химикатов.

    4. Как поддерживается чистота или стерильность в зоне розлива?

    Для пищевых продуктов, требующих продленного срока хранения (ESL), зона розлива заключается в герметичный короб, внутри которого создается избыточное давление стерильного воздуха, отфильтрованного через HEPA-фильтры класса ISO 5 (Класс 100). Это предотвращает попадание любых микроорганизмов извне. Дополнительно может применяться обработка упаковки паром перекиси водорода (H₂O₂) и УФ-лампами для крышек.

    5. Сколько времени занимает переход между розливом в упаковки разного объема (например, с 0.5 л на 1 л)?

    На линиях с полным сервоуправлением этот процесс занимает минуты. Оператору достаточно выбрать нужный рецепт на сенсорной панели HMI. Система автоматически отрегулирует объем дозы, высоту подъема стола и другие параметры. Механическая переналадка минимальна и не требует сложных инструментов, что кардинально повышает общую эффективность оборудования (OEE) при частой смене ассортимента.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Как остановить вспенивание продукта при использовании автоматической линии фасовки жидких материалов?

    Как остановить вспенивание продукта при использовании автоматической линии фасовки жидких материалов?

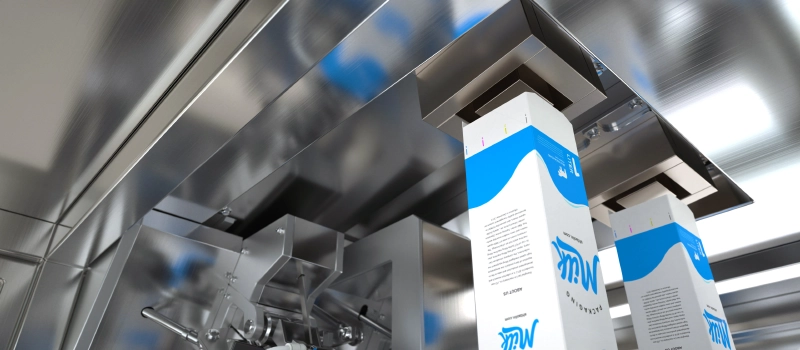
    Процесс розлива на автоматической линии без вспенивания

    Вспенивание при розливе жидких удобрений или агрохимии снижает производительность и приводит к потерям продукта. Современные технологии сервоуправления и розлива со дна тары полностью устраняют эту проблему, гарантируя точность дозирования и чистоту производственной линии.

    Почему вспенивание является критической проблемой, а не просто неудобством?

    При работе с автоматической линией фасовки жидких материалов, особенно при розливе таких продуктов, как жидкие комплексные удобрения (ЖКУ), стимуляторы роста или биопрепараты, образование пены — это не косметический дефект. Это прямой путь к финансовым потерям и снижению эффективности. Пена, занимая объем в таре, приводит к недоливу, что влечет за собой претензии от клиентов. Она загрязняет зону укупорки, что становится причиной негерметичной запайки крышки и последующих протечек. Традиционное решение — снижение скорости линии — напрямую бьет по производительности (OEE), а добавление химических пеногасителей усложняет состав продукта и увеличивает его себестоимость.

    Решение проблемы вспенивания: два ключевых инженерных принципа

    Борьба с пеной — это не вопрос химии, а вопрос точного контроля над гидродинамикой процесса. Современное оборудование для фасовки агрохимии решает эту задачу на фундаментальном уровне с помощью двух взаимодополняющих технологий.

    1. Розлив со дна тары (Bottom-Up Filling)

    Это основной физический метод предотвращения турбулентности. Вместо того чтобы лить продукт сверху, создавая брызги и перемешивая его с воздухом, дозирующая форсунка опускается на дно пустой канистры или флакона. Наполнение начинается под поверхностью жидкости. По мере заполнения тары, форсунка синхронно поднимается, всегда оставаясь погруженной в продукт. Таким образом, жидкость поступает в емкость ламинарным потоком, без ударов и завихрений, что исключает саму причину образования пены.

    ПараметрТрадиционный розлив сверху (Top Filling)Розлив со дна тары (Bottom-Up Filling)
    Контакт с воздухомМаксимальный. Струя падает с высоты, активно захватывая воздух.Минимальный. Жидкость подается под свой уровень, вытесняя воздух.
    Образование пеныВысокое, особенно у продуктов с ПАВ (поверхностно-активными веществами).Практически отсутствует.
    Скорость розливаОграничена скоростью оседания пены.Может быть значительно выше без риска вспенивания.
    Чистота горловиныВысокий риск загрязнения из-за брызг и подъема пены.Горловина остается чистой, что гарантирует качественную укупорку.

    автоматическая линия фасовки жидких материалов

    2. Сервоуправляемый профиль потока (S-образная кривая скорости)

    Если розлив со дна — это “что мы делаем”, то сервоуправление — это “как мы это делаем”. Вместо простого пневматического привода, который работает по принципу “вкл/выкл”, в современных системах используются высокоточные сервоприводы (например, Mitsubishi). Это позволяет программно задавать сложный профиль скорости для поршневого дозатора на каждом цикле розлива.

    Оптимальным для пенящихся продуктов является S-образный профиль:

    • Плавный старт: Наполнение начинается с низкой скорости, чтобы мягко вытеснить воздух из сопла и начать формировать уровень жидкости без удара.
    • Быстрое основное наполнение: Как только сопло погрузилось, скорость резко возрастает до максимальной, обеспечивая высокую производительность.
    • Плавное замедление: В конце цикла скорость снова снижается, чтобы точно довести объем до заданного значения без инерционного всплеска, который мог бы вызвать пену на финальном этапе.

    Такой интеллектуальный контроль потока, управляемый через ПЛК, полностью адаптирует процесс розлива под физические свойства конкретного продукта, будь то вязкие гуматы или текучие средства защиты растений (СЗР).

    автоматическая линия фасовки жидких материалов

    Какой реальный эффект это дает производству?

    Внедрение линии розлива с технологией динамического контроля жидкости приводит к прямым и измеримым улучшениям:

    • Повышение точности дозирования: Отсутствие пены позволяет датчикам уровня или весовым модулям работать корректно. Точность дозирования достигает ±0.2%, что критически важно при работе с дорогими концентрированными микроудобрениями.
    • Максимизация производительности: Линия работает на своей проектной скорости, не требуя пауз для оседания пены. Это напрямую увеличивает количество упакованной продукции в смену.
    • Снижение брака до нуля: Чистая горловина после розлива — залог надежной укупорки и индукционной запайки. Это исключает протечки при транспортировке и хранении, сохраняя репутацию бренда.
    • Сокращение санитарных простоев: Отсутствие разливов и загрязнения конвейера пеной означает, что требуется меньше времени на очистку оборудования между партиями.

    В итоге, решение проблемы вспенивания — это не локальная оптимизация, а комплексное улучшение всего производственного процесса, которое напрямую влияет на рентабельность и качество конечного продукта.

    Часто задаваемые вопросы (FAQ)


    1. Работает ли технология розлива со дна для очень вязких продуктов, таких как гумат калия?

    Да, абсолютно. Более того, для вязких продуктов этот метод особенно эффективен. Сервопривод обеспечивает необходимое усилие для работы с густыми жидкостями, а розлив со дна предотвращает образование воздушных карманов, которые часто возникают при розливе вязких составов сверху.

    2. Можно ли использовать эту технологию для розлива в тару разного объема, например, в флаконы 1л и канистры 5л?

    Да. Современные линии розлива являются сервоуправляемыми, что позволяет “на лету” изменять параметры цикла. Переход на другой объем тары осуществляется выбором соответствующего рецепта на панели оператора (HMI). Система автоматически корректирует глубину погружения сопла и объем дозы, что делает переналадку быстрой и не требующей сложных механических регулировок.

    3. Насколько сложно настроить S-образный профиль скорости для нового продукта?

    Это несложно. Профиль скорости является частью “рецепта” продукта, который сохраняется в памяти контроллера. Инженер-наладчик один раз подбирает оптимальные параметры (начальная скорость, ускорение, конечная скорость) для каждого типа жидкости и сохраняет их. В дальнейшем оператору нужно лишь выбрать нужный рецепт из списка.

    4. Увеличивает ли система розлива со дна сложность обслуживания и промывки линии?

    Нет. Конструкция дозирующих форсунок и подъемного механизма разработана с учетом требований CIP (Clean-in-Place). Все детали, контактирующие с продуктом, изготовлены из химически стойкой нержавеющей стали (например, AISI 316L) и имеют гладкую поверхность без “мертвых зон”. Процесс автоматической промывки эффективно очищает всю систему.

    5. Что делать, если продукт агрессивен, например, содержит кислоты или щелочи?

    Для таких продуктов линия поставляется в химостойком исполнении. Это означает, что все контактирующие с продуктом части — насосы, клапаны, форсунки, уплотнения — изготавливаются из материалов, устойчивых к коррозии (нержавеющая сталь AISI 316L, титан, специальные полимеры типа PTFE), что гарантирует долгий срок службы оборудования.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Как линия розлива молока в бутылки обеспечивает стерилизацию крышек перед укупоркой?

    Как линия розлива молока в бутылки обеспечивает стерилизацию крышек перед укупоркой?

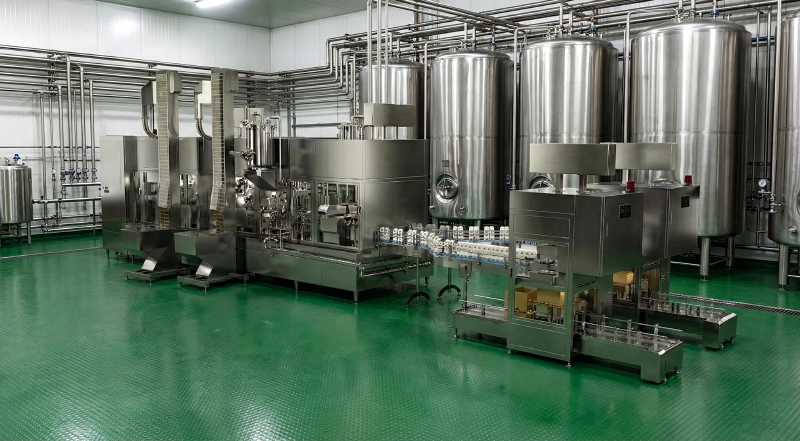
    Система нанесения крышек на линии розлива

    Надежность укупорки — это не просто финальный этап розлива, а критически важный процесс, гарантирующий безопасность продукта и репутацию бренда. Современные технологии, отточенные в молочной промышленности, сегодня обеспечивают беспрецедентный уровень герметичности для розлива сложных химических продуктов, таких как жидкие удобрения и агрохимия. Узнайте, как именно достигается стерильность и почему это напрямую влияет на эффективность вашего производства.

    Ключевые технологии стерилизации крышек на современных линиях розлива

    Вопрос, вынесенный в заголовок, напрямую касается безопасности конечного продукта. В пищевой индустрии, особенно при розливе молока и ESL-продуктов (с увеличенным сроком годности), малейшее микробное загрязнение на этапе укупорки может привести к порче всей партии. Поэтому промышленные автоматическая линия фасовки жидких материалов использует многоступенчатые системы для обеспечения стерильности каждого элемента упаковки, включая крышку.

    Этап 1: Ультрафиолетовая (UV-C) обработка в подающем канале

    Прежде чем крышка попадет на укупорочную головку, она проходит через специальный закрытый канал. Внутри этого канала установлены мощные бактерицидные ультрафиолетовые лампы (UV-C диапазона с длиной волны около 254 нм). Этот процесс выполняет несколько ключевых функций:

    • Разрушение ДНК микроорганизмов: Ультрафиолетовое излучение эффективно уничтожает до 99.9% бактерий, вирусов, плесени и дрожжей, воздействуя непосредственно на их генетический материал и лишая их способности к размножению.
    • Бесконтактная и сухая стерилизация: В отличие от химических методов, UV-обработка не оставляет никаких следов на поверхности крышки, не требует последующей сушки и не влияет на состав продукта. Это «чистый» метод, идеально подходящий для пищевых и химически чувствительных продуктов.
    • Высокая производительность: Процесс происходит непрерывно и синхронизирован со скоростью всей линии (до 6000-7000 единиц в час), не создавая узких мест в производственном цикле.


    автоматическая линия фасовки жидких материалов

    От гигиены пищевых продуктов к промышленной надежности: почему это критично для розлива агрохимии?

    Технологии, разработанные для строжайших стандартов пищевой безопасности, несут в себе огромную ценность для производителей промышленных жидкостей, таких как жидкие комплексные удобрения (ЖКУ), гуматы или средства защиты растений (СЗР). Если система способна защитить продукт от микроскопических бактерий, она с еще большей эффективностью обеспечивает защиту от протечек дорогостоящих или агрессивных химических составов. Здесь на первый план выходит не стерильность, а абсолютная герметичность, которую обеспечивает технология укупорки.

    Ультразвуковая запайка: технология «холодной сварки» для идеальной герметичности

    Ключевым элементом современных линий является использование ультразвукового сварочного аппарата (например, от мирового лидера Branson) для припайки крышки к таре. Этот метод кардинально отличается от традиционного термосваривания и решает главную проблему производителей агрохимии — микропротечки из-за загрязнения горловины.

    ПараметрУльтразвуковая запайка (Branson)Традиционная термосварка / индукционная запайка
    Принцип действияВысокочастотные вибрации (20 кГц) создают молекулярное трение между пластиковыми поверхностями, мгновенно расплавляя и сваривая их изнутри.Внешний нагревательный элемент (термоплита) или электромагнитное поле расплавляет пластик или клеевой слой фольги.
    Устойчивость к загрязнениямКлючевое преимущество: Ультразвук способен «пробиваться» сквозь микрокапли продукта, пыль или мелкие частицы на горловине, обеспечивая прочный сварной шов даже на неидеально чистой поверхности.Крайне чувствительна к загрязнениям. Любая посторонняя частица или капля жидкости на горловине приводит к неполной герметизации и риску протечки.
    ЭнергоэффективностьЭнергия потребляется только в момент сварки (доли секунды), что снижает общее энергопотребление до 25% по сравнению с постоянно нагретыми системами.Требуется постоянный нагрев термосварочных элементов или работа мощного индукционного генератора, что ведет к большим энергозатратам.
    Безопасность«Холодный» процесс, исключающий риск возгорания упаковки или деформации тары от перегрева. Это особенно важно при работе с легковоспламеняющимися жидкостями.Существует риск перегрева, повреждения печатного слоя на упаковке и, в редких случаях, возгорания при сбое в работе.

    Для производителя, чья продукция, например, линия розлива гуматов, транспортируется на паллетах на сотни километров, ультразвуковая запайка — это прямая инвестиция в снижение рисков. Одна протекшая канистра может испортить всю паллету, что приведет к финансовым потерям и репутационному ущербу. Технология, пришедшая из молочной промышленности, дает гарантию того, что каждая единица продукции дойдет до конечного потребителя в целости и сохранности.

    Интеграция в единую автоматическую линию

    Важно понимать, что узел стерилизации и укупорки является лишь частью комплексной системы. Его эффективность напрямую зависит от слаженной работы с другими модулями:

    • Система дозирования: Точный сервоприводной поршневой дозатор обеспечивает розлив без разбрызгивания и попадания капель на горловину бутылки или канистры, подготавливая идеальную поверхность для запайки.
    • Система управления PLC: Контроллер (например, Siemens или Mitsubishi) синхронизирует работу всех узлов — от подачи тары до отвода готовой продукции, обеспечивая стабильную и предсказуемую работу всей линии.
    • Отбраковка: Системы технического зрения могут автоматически проверять качество укупорки и отбраковывать любые подозрительные единицы, гарантируя 100% контроль качества.


    автоматическая линия фасовки жидких материалов

    Заключение

    Таким образом, линия розлива, изначально спроектированная для молока, обеспечивает стерилизацию крышек с помощью безвредной и эффективной UV-C обработки. Однако истинная ценность этой технологии для смежных отраслей, таких как производство удобрений, заключается в последующем этапе — применении ультразвуковой запайки. Именно эта технология гарантирует непревзойденную герметичность, устойчивость к производственным загрязнениям и, как следствие, сохранность продукта, защиту от протечек и укрепление доверия со стороны конечных потребителей.

    Часто задаваемые вопросы (FAQ)

    1. Подходит ли данная технология только для молока или ее можно применять для розлива удобрений?

    Абсолютно. Высокие гигиенические стандарты, разработанные для пищевой промышленности, являются залогом надежности и для химической. Ультразвуковая сварка, в частности, еще более важна для агрохимии, где предотвращение утечек важнее стерильности.

    2. В чем принципиальная разница между UV-стерилизацией и обработкой перекисью водорода (H₂O₂)?

    UV-стерилизация — это сухой физический метод, идеально подходящий для обработки поверхностей, таких как крышки. H₂O₂ (в виде пара) — это химический метод, используемый для стерилизации всей внутренней поверхности упаковки (например, картонных коробок Pure-Pak) перед наполнением для достижения сверхчистых (Ultra-Clean) или асептических условий.

    3. Как ультразвуковая запайка справляется с разными типами пластиковых крышек?

    Система настраивается под конкретный тип материала (обычно полипропилен или полиэтилен) и геометрию крышки. Генератор ультразвука позволяет точно регулировать амплитуду и время сварки для достижения оптимального результата с различными видами крышек.

    4. Насколько надежнее ультразвуковая запайка по сравнению с индукционной запайкой алюминиевой фольгой?

    Обе технологии обеспечивают высокую герметичность. Однако ультразвуковая сварка создает монолитное соединение пластика с пластиком и менее чувствительна к каплям продукта на горловине. Индукционная запайка требует наличия фольгированного вкладыша в крышке и чистого края тары для надежного приклеивания.

    5. Можно ли интегрировать такую систему укупорки в уже существующую линию розлива?

    Да, в большинстве случаев это возможно. Современные укупорочные модули проектируются как автономные станции, которые можно интегрировать в существующие конвейерные системы. Однако для максимальной эффективности рекомендуется проектировать всю линию как единый комплекс, чтобы обеспечить идеальную синхронизацию всех процессов.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →