Automatic Bagging Machine & Palletizing Systems Manufacturer

Category: Статьи

  • Обязателен ли HEPA-фильтр для стандартной линии розлива молока?

    Обязателен ли HEPA-фильтр для стандартной линии розлива молока?

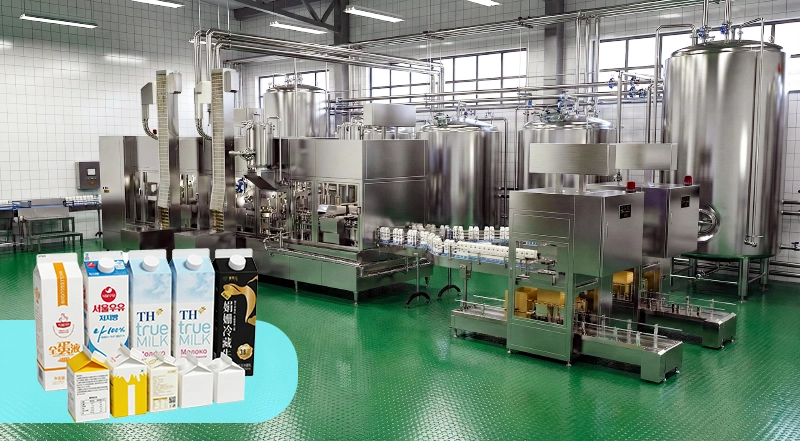
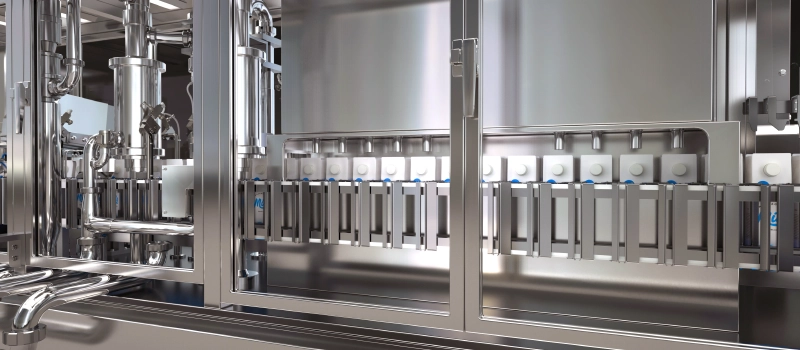
    Стандартная линия розлива молока в цеху

    Для производителей молока вопрос о необходимости HEPA-фильтрации — это не просто техническая деталь, а стратегическое решение, определяющее срок годности продукта, доступ к новым рынкам и рентабельность производства. Узнайте, когда эта технология становится ключевым фактором успеха.

    Обязателен ли HEPA-фильтр для стандартной линии розлива молока?

    Прямой ответ: нет, не для каждой. Однако этот ответ неполный. Вопрос о необходимости HEPA-фильтрации напрямую зависит от бизнес-целей молочного предприятия. Если ваша задача — производить классическое пастеризованное молоко со сроком годности 5-7 дней для реализации в пределах одного города, стандартных гигиенических мер может быть достаточно. Но как только речь заходит о расширении географии продаж, выходе в крупные торговые сети или производстве продуктов с увеличенным сроком хранения (ESL), HEPA-фильтр из опции превращается в обязательный компонент производственного цикла.

    Что такое HEPA-фильтр и какова его роль в процессе розлива?

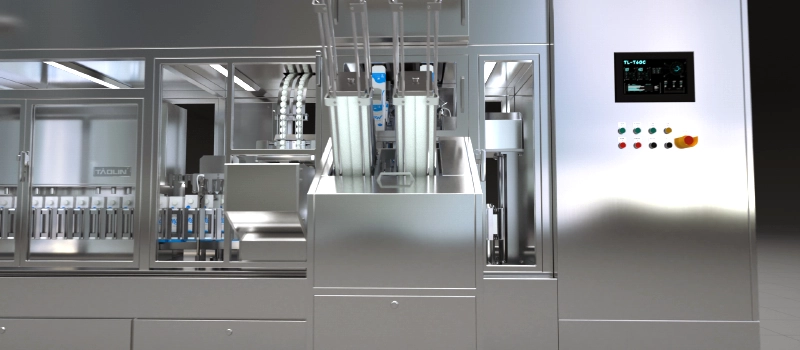
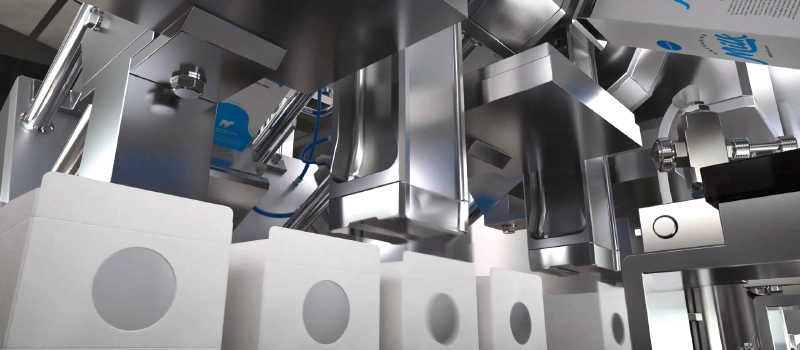
    HEPA (High-Efficiency Particulate Air) — это фильтр высокой эффективности, способный задерживать 99,99% частиц размером от 0,3 микрона, включая бактерии, споры плесени и пыль. В контексте автоматической линии фасовки жидких материалов, такой фильтр устанавливается в зоне розлива и укупорки. Его задача — создать локальную зону сверхчистого воздуха (класса чистоты ISO 5 или “Класс 100”), подавая его под избыточным давлением. Это полностью исключает попадание микроорганизмов из цехового воздуха в продукт в самый уязвимый момент — когда упаковка открыта.

    автоматическая линия фасовки жидких материалов

    Ключевой момент: Когда HEPA-фильтр становится необходимостью?

    Инвестиции в систему фильтрации оправданы, когда вы стремитесь достичь конкретных коммерческих результатов. Вот три сценария, в которых HEPA-фильтр является не просто улучшением, а фундаментальным требованием.

    1. Цель: Увеличение срока годности (ESL-технология)

    Основная причина порчи пастеризованного молока — это повторное обсеменение микроорганизмами после пастеризации. HEPA-фильтр является ядром технологии ESL (Extended Shelf Life — увеличенный срок годности). Устраняя воздушный путь контаминации, в сочетании с дезинфекцией упаковки (например, 35% раствором H₂O₂) и крышки (УФ-облучение), вы можете продлить срок хранения молока с 7 до 21-45 дней в условиях холодильника. Это позволяет выйти за пределы локального рынка, поставлять продукцию в соседние регионы и оптимизировать логистику.

    2. Цель: Выход в крупные федеральные сети

    Крупные ритейлеры предъявляют строжайшие требования к качеству и срокам годности поставляемой продукции. Продукт с коротким сроком хранения (менее 10-14 дней) часто не принимается на распределительные центры сетей из-за сложностей в логистике и рисков списания. Наличие ESL-линии с HEPA-фильтрацией — это ваш пропуск на полки федеральных супермаркетов, где стабильность качества и запас срока годности являются решающими факторами.

    3. Цель: Производство продуктов “чистая этикетка” (Clean Label)

    Современный потребитель все чаще выбирает продукты без консервантов. Для таких продуктов, особенно для растительного молока (овсяного, миндального) или функциональных напитков, микробиологическая чистота имеет первостепенное значение. HEPA-фильтрация позволяет достичь высочайшего уровня гигиены без применения дополнительных консервантов, что дает вам право заявлять о “чистом составе” и привлекать более требовательную аудиторию.

    автоматическая линия фасовки жидких материалов

    Больше, чем просто фильтр: Комплексный подход к чистоте

    Важно понимать, что HEPA-фильтр — это не панацея, а часть единой системы. Максимальный эффект достигается, когда он интегрирован в оборудование, изначально спроектированное для сверхчистого розлива. Такая линия розлива молока включает в себя:

    • Герметичную зону розлива: Полностью закрытый кожух, создающий барьер между продуктом и внешней средой.
    • Систему стерилизации упаковки: Обработка картонной пачки паром перекиси водорода (H₂O₂) для уничтожения микроорганизмов на внутренней поверхности.
    • Стерилизацию крышки: Использование ультрафиолетового излучения для дезинфекции крышек перед их запайкой.
    • CIP/SIP системы: Автоматизированная безразборная мойка и стерилизация всех продуктовых магистралей.

    В итоге, ответ на вопрос в заголовке — это выбор между производством стандартного продукта для локального рынка и созданием продукта с высокой добавленной стоимостью, способного конкурировать на национальном уровне. Если ваши амбиции выходят за рамки местного рынка, то HEPA-фильтр — это не опция, а основа вашей будущей конкурентоспособности.

    Часто задаваемые вопросы (FAQ)

    1. Влияет ли HEPA-фильтр на вкус или состав молока?
    Нет, абсолютно не влияет. HEPA-фильтр очищает только воздух, который контактирует с продуктом в зоне розлива. Он не вносит никаких изменений в физические или химические свойства самого молока.

    2. Насколько сложно обслуживать линию с HEPA-фильтром?
    Современные системы спроектированы для простоты обслуживания. Основная задача — своевременная замена самого фильтрующего элемента согласно регламенту производителя, обычно раз в 6-12 месяцев. Система сама оповестит о необходимости замены при падении давления.

    3. Можно ли модернизировать мою старую линию розлива, установив на нее HEPA-фильтр?
    Технически это возможно, но малоэффективно. Простая установка фильтра над открытой зоной не создаст необходимого избыточного давления и не обеспечит герметичность. Для достижения настоящего ESL-эффекта требуется изначально спроектированная под эти задачи машина с герметичной камерой розлива.

    4. Что такое ESL-молоко и чем оно отличается от ультрапастеризованного (UHT)?
    ESL (Extended Shelf Life) молоко — это пастеризованное молоко, которое благодаря сверхчистым условиям розлива хранится 21-45 дней в холодильнике, сохраняя вкус свежего. UHT-молоко проходит высокотемпературную стерилизацию (135-150°C) и может храниться до 6-12 месяцев при комнатной температуре, но его вкус заметно отличается от свежего пастеризованного.

    5. Какова стоимость владения системой с HEPA-фильтрацией?
    Основными эксплуатационными расходами являются стоимость сменных фильтров и незначительное потребление электроэнергии вентилятором. Однако эти затраты многократно окупаются за счет снижения потерь от порчи продукции, увеличения ее цены и расширения рынка сбыта.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Каким стандартам гигиены и стерилизации соответствуют линии розлива молока в ПЭТ?

    Каким стандартам гигиены и стерилизации соответствуют линии розлива молока в ПЭТ?

    Стандартизированная линия розлива молока на молочном заводе

    Современные потребители и регулирующие органы предъявляют высочайшие требования к безопасности и качеству молочной продукции. Срок годности, вкус и микробиологическая чистота напрямую зависят от уровня гигиены на производстве. В этой статье мы детально разберем, каким именно стандартам стерилизации и гигиены должны соответствовать передовые линии розлива молока в ПЭТ и другие виды тары, чтобы обеспечить выпуск конкурентоспособного и безопасного продукта.

    Фундамент безопасности: Что означает «гигиенический стандарт» в промышленном розливе?

    Понятие «гигиена» на линии розлива молока выходит далеко за рамки простой чистоты. Это комплексная система, нацеленная на предотвращение любого микробиологического, химического или физического загрязнения продукта на всех этапах – от пустого ПЭТ-флакона до герметично укупоренной бутылки. Ключевая цель – не просто произвести чистый продукт, а гарантировать его безопасность и стабильность в течение всего заявленного срока годности (ESL – Extended Shelf Life).

    Ключевые технологии и стандарты стерильности на современных линиях розлива

    Чтобы соответствовать строгим требованиям, автоматическая линия фасовки жидких материалов должна интегрировать несколько критически важных технологий. Рассмотрим каждую из них подробно.

    Контроль среды розлива: концепция «чистой зоны» класса ISO 5

    Наиболее уязвимый момент – это контакт продукта с окружающей средой в зоне наполнения. Передовые линии решают эту проблему путем создания изолированной «чистой зоны» с избыточным давлением.

    • Фильтрация воздуха: В эту зону подается стерильный воздух, прошедший через систему ULPA-фильтров (Ultra Low Penetration Air), которые задерживают 99,9995% частиц размером до 0,3 микрона. Это создает среду, соответствующую классу чистоты ISO 5 (или «Класс 100» по старому стандарту), где количество посторонних частиц сведено к абсолютному минимуму.
    • Ламинарный поток: Поток стерильного воздуха направляется сверху вниз, вытесняя любые потенциальные загрязнители из зоны розлива и укупорки, не давая им осесть на открытую тару или сам продукт.


    автоматическая линия фасовки жидких материалов

    Стерилизация тары и крышек: стандарт «сухой» обработки

    Даже новая ПЭТ-бутылка не является стерильной. Перед наполнением она должна пройти обязательную обработку. Наиболее эффективным и безопасным методом сегодня считается обработка парами перекиси водорода (H₂O₂).

    • Процесс: Внутрь тары впрыскивается мелкодисперсный аэрозоль 35% раствора H₂O₂, который мгновенно испаряется. Пары перекиси эффективно уничтожают все вегетативные формы микроорганизмов.
    • Сушка: Сразу после обработки тара обдувается потоком горячего стерильного воздуха, который полностью удаляет остатки перекиси, разлагая ее на безопасные воду и кислород. Остаточное содержание H₂O₂ в готовой упаковке не должно превышать 0,5 PPM, что соответствует самым строгим мировым стандартам пищевой безопасности.
    • Стерилизация крышек: Крышки, как правило, проходят обработку ультрафиолетовым (UV) излучением в специальном стерильном канале непосредственно перед подачей на укупорочный узел.

    Автоматизированные системы мойки (CIP) и стерилизации (SIP)

    Человеческий фактор – один из главных рисков нарушения гигиены. Поэтому все компоненты линии, контактирующие с продуктом (трубопроводы, клапаны, насосы, наполнительные головки), должны очищаться автоматически без разборки.

    • CIP (Cleaning-in-Place): Это запрограммированный цикл промывки всей системы щелочными и кислотными растворами определенной температуры и концентрации, который полностью удаляет органические и неорганические отложения.
    • SIP (Sterilization-in-Place): После CIP-мойки система стерилизуется горячим паром или специальными дезинфицирующими растворами, гарантируя полную микробиологическую чистоту перед началом нового производственного цикла.


    автоматическая линия фасовки жидких материалов

    Конструктивные особенности оборудования, влияющие на гигиену

    Помимо технологий стерилизации, сама конструкция линии розлива молока играет решающую роль в поддержании чистоты.

    Гигиеническое исполнение и материалы

    Все поверхности, контактирующие с продуктом, должны быть изготовлены из нержавеющей стали марки AISI 304 или 316L. Конструкция должна исключать «мертвые зоны», зазоры и щели, где могут скапливаться остатки продукта и развиваться бактерии. Все сварные швы должны быть гладкими и отполированными.

    Технология розлива «со дна» (Bottom-up Filling)

    Для продуктов, склонных к пенообразованию (например, молоко или протеиновые напитки), критически важна технология розлива. Наполнительное сопло опускается на дно ПЭТ-бутылки и поднимается по мере ее наполнения, оставаясь всегда чуть ниже уровня жидкости. Это предотвращает образование пены, разбрызгивание продукта и попадание его на горлышко бутылки, что могло бы нарушить герметичность укупорки.

    Герметичность укупорки

    Финальный этап – герметичная укупорка – является последним барьером на пути загрязнений. Современные укупорочные автоматы обеспечивают точный момент затяжки крышки, гарантируя полную герметичность без повреждения тары. Некоторые системы используют ультразвуковую или индукционную запайку мембраны под крышкой для дополнительной защиты.

    Часто задаваемые вопросы (FAQ)


    1. В чем разница между «чистым» и «ультрачистым» (ESL) розливом?

    «Чистый» розлив подразумевает соблюдение общих санитарных норм и пастеризацию продукта. «Ультрачистый» или ESL-розлив (Extended Shelf Life) – это комплексная технология, включающая стерилизацию тары (например, H₂O₂), розлив в сверхчистой среде (ISO 5) и асептические методы, что позволяет продлить срок годности пастеризованного молока с 7 до 21-45 дней в условиях холодильника.

    2. Почему для стерилизации тары используется именно перекись водорода?

    Перекись водорода (H₂O₂) является мощным окислителем, эффективным против широкого спектра микроорганизмов, включая споры бактерий. При этом она легко разлагается на абсолютно безопасные компоненты – воду (H₂O) и кислород (O₂), не оставляя вредных химических следов в продукте, в отличие от некоторых других стерилизаторов.

    3. Как розлив «со дна» (bottom-up) повышает гигиену?

    Эта технология предотвращает пенообразование и разбрызгивание продукта. Когда молоко попадает на резьбовую часть горлышка, это создает питательную среду для бактерий и может нарушить герметичность укупорки. Розлив со дна гарантирует, что горлышко бутылки остается чистым, обеспечивая надежное запечатывание и микробиологическую безопасность.

    4. Применимы ли эти высокие стандарты гигиены к другим продуктам, кроме молока?

    Абсолютно. Те же самые принципы (стерилизация тары, чистая среда, CIP/SIP, гигиеничный дизайн) являются золотым стандартом для розлива соков, растительных напитков (овсяное, соевое молоко), детского питания, жидких яичных продуктов и любой другой жидкой пищевой продукции с высокими требованиями к сроку годности и безопасности.

    5. Насколько важна система CIP для линии розлива?

    Система CIP (безразборной мойки) является критически важной. Ручная мойка оборудования не может гарантировать 100% очистку и стерилизацию всех внутренних поверхностей, особенно в труднодоступных местах. Автоматизированная CIP-мойка обеспечивает повторяемость, валидацию процесса и исключает человеческий фактор, что является обязательным требованием стандартов HACCP и GMP на современном пищевом производстве.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Включает ли автоматическая линия фасовки жидких материалов автоматическую систему CIP-мойки?

    Включает ли автоматическая линия фасовки жидких материалов автоматическую систему CIP-мойки?

    Интеграция CIP-мойки в линию розлива

    Для производителей жидких удобрений и агрохимии вопрос чистоты оборудования — это не просто соблюдение норм, а основа качества продукции и безопасности производства. Узнайте, как интегрированная система CIP-мойки трансформирует производственный процесс, снижает риски перекрестного загрязнения и повышает общую эффективность оборудования (OEE).

    Включает ли автоматическая линия фасовки жидких материалов автоматическую систему CIP-мойки?

    Короткий ответ: да, современная автоматическая линия фасовки жидких материалов высокого класса включает в себя интегрированную систему безразборной мойки (CIP – Clean-in-Place). Однако для производителей агрохимии, таких как жидкие комплексные удобрения (ЖКУ), гуматы или средства защиты растений (СЗР), ключевой вопрос заключается не в самом наличии этой системы, а в ее исполнении и адаптации к специфике агрессивных и вязких сред.

    Стандартная CIP-система, разработанная для пищевой промышленности, может оказаться неэффективной и недолговечной при работе с химическими продуктами. Поэтому важно понимать, какие конструктивные особенности превращают CIP-мойку из простой опции в незаменимый инструмент для повышения производительности и обеспечения качества в агрохимическом секторе.

    Ключевые отличия CIP-системы для агрохимии

    В отличие от молока или соков, жидкие удобрения и пестициды предъявляют особые требования к материалам и конструкции оборудования. Эффективная CIP-система для этих продуктов должна быть спроектирована с учетом следующих факторов:

    Химическая стойкость материалов

    Многие компоненты удобрений, особенно хелаты и некоторые виды пестицидов, обладают высокой коррозионной активностью. Поэтому все контактирующие с продуктом и моющими растворами части линии — трубопроводы, клапаны, уплотнения и сам дозатор — должны быть выполнены из химически стойких материалов. Стандартной нержавеющей стали AISI 304 может быть недостаточно. Оптимальным выбором является нержавеющая сталь AISI 316L или, для особо агрессивных сред, сплавы с содержанием титана. Химостойкие уплотнения (например, из Viton или Teflon) предотвращают утечки и преждевременный износ.

    Конструкция без “мертвых зон”

    Вязкие продукты, такие как гумат калия или концентрированные суспензии, имеют свойство накапливаться в изгибах труб, клапанах и соединениях. Эти “мертвые зоны” становятся источником перекрестного загрязнения при переходе с одного продукта на другой (например, с гербицида на стимулятор роста). Правильно спроектированная линия розлива имеет гладкие сварные швы, минимальное количество разборных соединений и специальную конструкцию клапанов, обеспечивающую полную промывку всей системы. Это гарантирует, что остатки предыдущей партии полностью удаляются, сохраняя чистоту и эффективность следующего продукта.

    Полная автоматизация и контроль через ПЛК

    Современная CIP-мойка полностью интегрирована в систему управления линии на базе ПЛК (программируемого логического контроллера). Оператору достаточно выбрать на сенсорной панели HMI программу мойки, и система автоматически выполнит всю последовательность действий: предварительное ополаскивание, циркуляцию щелочного раствора, кислотную обработку (при необходимости) и финальную промывку. Автоматизация исключает человеческий фактор, гарантирует повторяемость результата и ведет подробный лог процесса, что важно для контроля качества.

    Как интегрированная CIP-мойка оптимизирует ваше производство?

    Внедрение автоматической линии с продуманной CIP-системой дает производителю агрохимии прямые и измеримые преимущества, выходящие далеко за рамки простого поддержания чистоты.

    Проблема на производствеРешение с помощью CIP-системыПрямая выгода для бизнеса
    Риск перекрестного загрязнения партий (например, смешивание остатков пестицидов с биопрепаратами).Автоматизированные, валидированные циклы мойки, удаляющие 99.9% остатков продукта из системы без “мертвых зон”.Гарантия чистоты каждой партии. Снижение риска отзыва продукции и репутационных потерь. Возможность выпускать широкую линейку продуктов на одной линии.
    Длительный простой оборудования для ручной разборки, чистки и сборки дозаторов и трубопроводов.Запуск цикла мойки нажатием одной кнопки. Процесс занимает от 30 до 90 минут в зависимости от программы, без участия оператора.Значительное сокращение времени переналадки. Увеличение полезного времени работы оборудования (OEE) и, как следствие, рост объемов производства.
    Нестабильное качество ручной мойки, зависящее от квалификации и добросовестности персонала.Строгое соблюдение всех параметров мойки (концентрация раствора, температура, время, давление), контролируемых ПЛК.Стабильно высокое качество очистки. Снижение расхода воды и моющих средств за счет точной дозировки и рециркуляции.
    Прямой контакт персонала с агрессивными химическими веществами во время ручной очистки.Полностью закрытый цикл мойки. Подача и слив моющих растворов происходят автоматически без вмешательства человека.Повышение безопасности труда и полное соответствие нормам охраны труда на химическом производстве.

    Заключение

    Таким образом, для предприятия, занимающегося розливом жидких удобрений, микроудобрений или СЗР, вопрос должен стоять не “есть ли CIP-мойка?”, а “какая это CIP-мойка?”. Правильно спроектированная и интегрированная автоматическая система мойки — это не дополнительная функция, а фундаментальный элемент, обеспечивающий гибкость производства, безопасность, стабильность качества и, в конечном счете, экономическую эффективность всей линии розлива в канистры и другую тару. Это стратегическая инвестиция в надежность и конкурентоспособность вашего бизнеса.

    Часто задаваемые вопросы (FAQ)

    1. Является ли система CIP-мойки стандартной комплектацией для всех линий розлива?
    Нет, для базовых или бюджетных моделей это может быть опция. Однако для высокопроизводительных автоматических линий, предназначенных для работы с разными продуктами, интегрированная CIP-система является стандартом де-факто и неотъемлемой частью конструкции.

    2. Какие материалы необходимы для CIP-системы, работающей с удобрениями?
    Минимальным требованием является нержавеющая сталь AISI 316L для всех поверхностей, контактирующих с продуктом. Уплотнения должны быть выполнены из химически стойких полимеров, таких как EPDM, Viton или Teflon, в зависимости от конкретного химического состава ваших продуктов.

    3. Сколько времени занимает стандартный цикл автоматической CIP-мойки?
    Время зависит от степени загрязнения и типа продукта. Полный цикл, включающий несколько стадий, обычно занимает от 30 до 90 минут. Это значительно быстрее и эффективнее ручной разборки и чистки, которая может занимать несколько часов.

    4. Способна ли CIP-система эффективно очищать линию от высоковязких жидкостей, таких как гуматы?
    Да, при правильной конструкции. Для вязких продуктов используются специальные моющие программы с повышенной температурой, более высоким давлением подачи раствора и применением пульсирующего потока или специальных ротационных моющих головок (спрей-болов), которые создают мощное механическое воздействие на стенки.

    5. В чем главное преимущество автоматической CIP-мойки перед ручной?
    Главное преимущество — это гарантированная повторяемость и валидируемость процесса. Автоматика исключает человеческий фактор, обеспечивая одинаково высокий стандарт чистоты после каждой мойки, что критически важно для предотвращения перекрестного загрязнения и обеспечения стабильного качества продукции.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Как предотвратить протечки и капли на высокоскоростной линии розлива молока?

    Как предотвратить протечки и капли на высокоскоростной линии розлива молока?

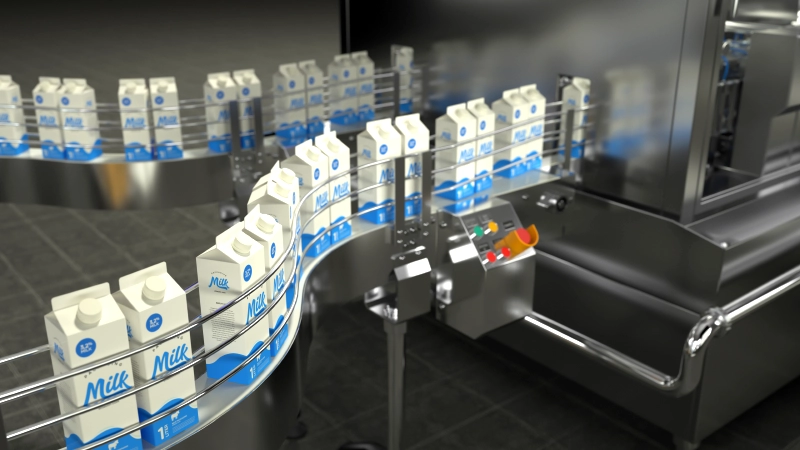
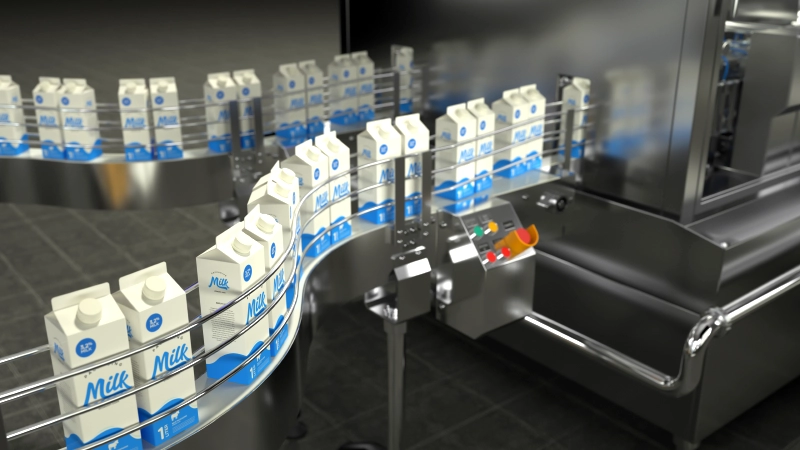
    Производственная линия розлива молока в картонные пакеты

    Протечки и капли на линии розлива — это не просто потеря продукта. Это риск микробиологического загрязнения, простои оборудования для очистки и потенциальные жалобы от ритейлеров. Современные технологии позволяют полностью устранить эти проблемы, превращая каждый миллилитр вашего продукта в прибыль.

    Почему возникают капли и протечки на высокоскоростных линиях?

    На скорости 6000 упаковок в час и выше, физика жидкостей становится ключевым фактором. Традиционные механические или пневматические системы сталкиваются с двумя основными проблемами: инерцией жидкости и несовершенством процесса запечатывания. Резкие старты и остановки конвейера вызывают всплески молока, загрязняя зону запайки. Неточный контроль температуры и давления при запайке ослабляет герметичность шва. Эти, казалось бы, мелкие недочеты приводят к систематическим потерям и снижению общей эффективности оборудования (OEE).

    Решение №1: Интеллектуальное управление движением через сервоприводы

    Ключ к устранению разливов и капель — это не борьба с последствиями, а предотвращение их первопричины. Современная автоматическая линия фасовки жидких материалов, оснащенная сервоприводами Mitsubishi, обеспечивает абсолютный контроль над каждым этапом движения продукта и упаковки.

    Устранение всплесков с помощью S-образной кривой скорости

    В отличие от резких движений пневматики, сервоприводы позволяют реализовать S-образную кривую ускорения и замедления. Конвейерная цепь и подъемный механизм налива движутся плавно: медленный старт, быстрый ход на основном участке и медленное торможение. Это полностью исключает инерционные всплески молока, даже легко пенящегося, сохраняя зону верхнего шва идеально чистой. Чистая зона запайки — это гарантия 100% герметичности.

    автоматическая линия фасовки жидких материалов

    Функция “обратного всасывания” (Suck-back) для идеального отсечения капли

    Самая частая причина появления капель — остаток продукта на кончике наполнительной форсунки после завершения дозирования. Сервопривод поршневого насоса решает эту проблему с хирургической точностью. В момент окончания налива сервомотор совершает микроскопическое обратное движение, мгновенно втягивая последнюю каплю обратно в сопло. Этот процесс, занимающий доли секунды, гарантирует, что ни одна капля не попадет на края картонной упаковки. Это особенно важно для вязких продуктов, таких как йогурт или кефир, склонных к образованию “нитей”.

    Решение №2: Безупречная герметизация швов – от нагрева до охлаждения

    Даже при чистой зоне запайки, сама технология герметизации определяет, выдержит ли упаковка нагрузки при транспортировке. Протечка часто является результатом слабого или неравномерного шва.

    Селективный нагрев LEISTER и водяное охлаждение

    Швейцарские нагреватели LEISTER используют технологию селективного нагрева. Горячий воздух подается узконаправленным потоком точно на полиэтиленовый слой (PE) в зоне запайки, не перегревая и не деформируя картон с печатью. Сразу после нагрева в дело вступают мощные запаечные губки с внутренним контуром водяного охлаждения (5°C). Этот процесс “шокового” охлаждения под давлением мгновенно кристаллизует расплавленный полиэтилен, формируя монолитный и прочный шов, способный выдержать значительные нагрузки.

    автоматическая линия фасовки жидких материалов

    Ультразвуковая сварка крышки: гарантия герметичности в самом уязвимом месте

    Зона установки крышки — традиционно слабое место упаковки Gable Top. Использование клея или термосварки может быть ненадежным, если на край отверстия попала микрокапля продукта. Ультразвуковая система Branson решает эту проблему. Она генерирует высокочастотные вибрации, которые создают молекулярное трение между пластиком крышки и картоном. Этот процесс “холодной сварки” происходит насквозь, игнорируя мелкие загрязнения, и создает абсолютно герметичное соединение. Это технология, которая исключает одну из главных причин жалоб на протечки со стороны конечных потребителей.

    Решение №3: Стабильность геометрии упаковки на всей линии

    Протечка верхнего шва может возникнуть еще до этапа запайки, если коробка деформировалась во время движения. На высокой скорости даже незначительное растяжение цепи может привести к нарушению геометрии коробки (так называемый “ромбовидный дефект”), что делает качественную запайку невозможной.

    Двойной сервопривод конвейерной цепи

    Чтобы гарантировать идеальную прямоугольную форму каждого пакета на входе в узел запайки, в системе используется двойной сервопривод для конвейерной цепи. Два независимых двигателя, синхронизированных электроникой, полностью исключают накопленную погрешность и деформацию при транспортировке. Каждая упаковка подается в запаечные губки с идеальной геометрией, что является залогом равномерного и надежного верхнего шва.

    В итоге, предотвращение протечек и капель на современной линии розлива молока — это результат комплексного инженерного подхода. Это синергия между интеллектуальным управлением движением, прецизионными технологиями герметизации и механической стабильностью всей системы. Такой подход не только экономит продукт, но и повышает гигиеническую безопасность, общую эффективность производства и репутацию вашего бренда на полке магазина.

    Часто задаваемые вопросы (FAQ)


    1. В чем принципиальное отличие сервопривода от пневматики при дозировании?

    Пневматический привод работает по принципу “вкл/выкл”, что приводит к резким движениям и ударам, вызывающим всплески. Сервопривод — это полностью контролируемый мотор, который позволяет программировать скорость, ускорение и положение с высочайшей точностью. Это обеспечивает плавность хода и возможность реализации сложных функций, таких как “обратное всасывание”.


    2. Помогает ли технология налива “со дна” (Bottom-up filling) избежать капель?

    Да, эта технология является ключевой для работы с пенящимися продуктами. Наполнительная форсунка опускается на дно пакета и поднимается по мере его заполнения, всегда оставаясь чуть ниже уровня жидкости. Это предотвращает пенообразование, которое может привести к переливу и загрязнению зоны запайки. В сочетании с функцией “suck-back” это дает максимальный контроль над процессом налива.


    3. Могут ли эти технологии справиться с вязкими продуктами, такими как греческий йогурт?

    Абсолютно. Для вязких продуктов сервопривод еще более важен. Он позволяет создать необходимое усилие для точного дозирования густой массы, а функция “обратного всасывания” эффективно предотвращает образование “нитей” и капель, что является основной проблемой при фасовке йогуртов.


    4. Как машина обеспечивает чистоту зоны запайки на протяжении всей смены?

    Это достигается комбинацией трех факторов: 1) Плавное движение S-curve предотвращает всплески. 2) Функция “обратного всасывания” исключает капли с форсунки. 3) Система налива со дна минимизирует пенообразование. В результате зона верхнего шва остается чистой в течение тысяч циклов.


    5. Какова основная причина протечек в готовой упаковке Gable Top?

    Наиболее частая причина — это слабый или негерметичный шов, вызванный либо загрязнением зоны запайки каплями продукта, либо неоптимальным процессом запайки (неправильная температура, давление или время охлаждения). Современные машины решают обе эти проблемы на уровне инженерной конструкции.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Какой материал используется для контактных частей линии розлива молока в бутылки (AISI 304/316)?

    Какой материал используется для контактных частей линии розлива молока в бутылки (AISI 304/316)?

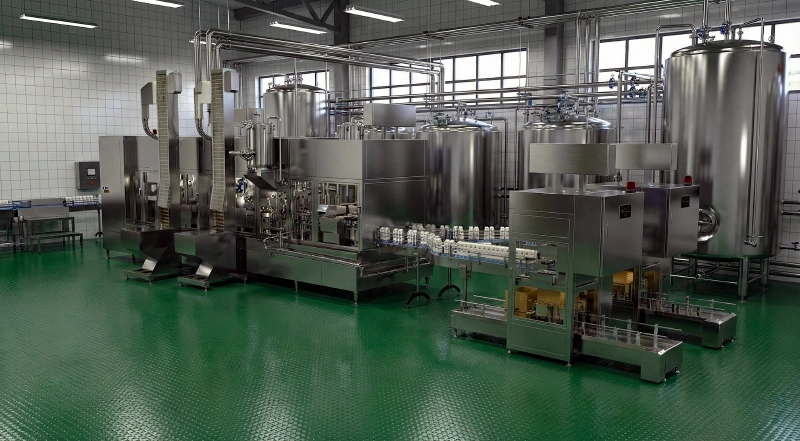
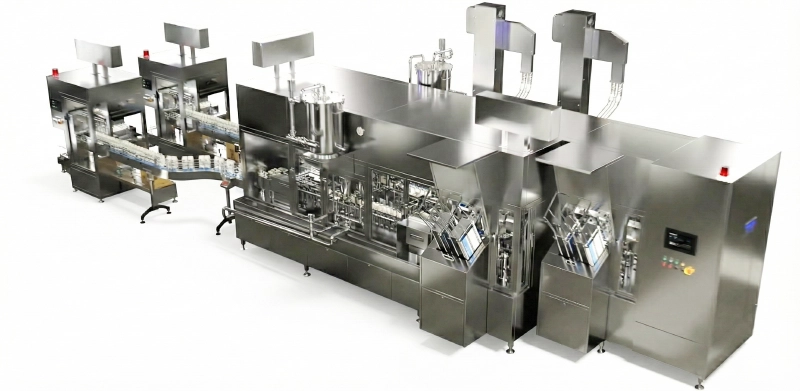
    Механическая структура линии розлива из нержавеющей стали

    Выбор правильного материала для контактных частей производственной линии — это не просто вопрос соответствия стандартам, а фундаментальное решение, влияющее на долговечность оборудования, чистоту продукта и рентабельность всего производства. Особенно остро этот вопрос стоит при розливе как пищевых продуктов, так и химически активных жидкостей, таких как удобрения. Неверный выбор стали может привести к коррозии, загрязнению продукта и дорогостоящим простоям.

    Какой материал используется для контактных частей линии розлива молока в бутылки (AISI 304/316)?

    При выборе оборудования для розлива молока и молочных продуктов ключевым фактором является материал, контактирующий с продуктом. Этот выбор напрямую влияет на безопасность, гигиену и срок годности конечного продукта. В пищевой промышленности общепринятыми стандартами являются аустенитные нержавеющие стали марок AISI 304 и AISI 316. Понимание разницы между ними имеет решающее значение не только для молочной отрасли, но и для производителей других жидких продуктов, включая агрохимию.

    Стандарт для молока: нержавеющая сталь AISI 304

    Для стандартных линий розлива пастеризованного молока, воды и других нейтральных жидкостей чаще всего используется сталь марки AISI 304. Это универсальный и экономически эффективный материал, обладающий достаточной коррозионной стойкостью в большинстве пищевых сред. Он легко поддается очистке и санитарной обработке (CIP-мойка), что делает его идеальным для молочных заводов, где гигиена стоит на первом месте.

    Когда требуется повышенная защита: сталь AISI 316

    Ситуация меняется, когда речь заходит о продуктах с повышенной кислотностью, таких как кефир, йогурт, соки, или при использовании более агрессивных моющих средств. В этих случаях предпочтение отдается стали AISI 316. Ключевое отличие этой марки — добавление молибдена (около 2-3%). Этот элемент значительно повышает устойчивость материала к хлоридной и кислотной коррозии. Именно поэтому AISI 316 является обязательным стандартом для фармацевтики и производств, где продукт особенно чувствителен к взаимодействию с металлом.


    автоматическая линия фасовки жидких материалов

    За пределами молочной фермы: выбор материала для розлива агрохимии

    Принципы выбора материала, отработанные в пищевой промышленности, становятся еще более критичными при переходе к розливу химически активных веществ, таких как жидкие удобрения, пестициды или гуматы. Здесь использование стали AISI 304 может привести к быстрой деградации оборудования. Для таких продуктов химостойкое исполнение линии, основанное на стали AISI 316 или даже 316L (с пониженным содержанием углерода), становится не опцией, а необходимостью.

    Почему для удобрений важна сталь AISI 316L?

    • Защита от точечной коррозии: Многие жидкие комплексные удобрения (ЖКУ) содержат хлориды, которые являются основной причиной точечной коррозии стали 304. Молибден в составе 316L активно противостоит этому процессу, обеспечивая долговечность насосов, клапанов и дозаторов.
    • Сохранение химической формулы продукта: Контакт с неподходящим металлом может вызвать химическую реакцию, которая изменит состав и эффективность удобрения. AISI 316L является более инертной, что гарантирует чистоту и стабильность продукта от резервуара до конечной упаковки (будь то розлив в канистры или ПЭТ-бутылки).
    • Надежность дозирующей системы: Коррозия внутренних поверхностей поршневого дозатора или расходомера ведет к нарушению точности налива. Это означает прямые финансовые потери, особенно при работе с концентрированными и дорогими препаратами. Использование химически стойких материалов обеспечивает стабильную и точную работу дозатора на протяжении всего срока службы.


    автоматическая линия фасовки жидких материалов

    Практическое руководство по выбору материала

    Чтобы упростить процесс принятия решения, мы составили таблицу совместимости материалов для различных типов жидкостей. Это поможет вам оценить, какой уровень защиты необходим для вашего производства.

    Тип жидкостиРекомендуемый материал контактных частейКлючевые соображения
    Молоко, питьевая вода, растительные напиткиAISI 304Стандарт гигиены, экономическая эффективность, простота в обслуживании.
    Кисломолочные продукты (йогурт, кефир), фруктовые сокиAISI 316Повышенная стойкость к органическим кислотам.
    Жидкие комплексные удобрения (ЖКУ), гумат калияAISI 316 / 316LУстойчивость к хлоридам и кислотным средам, предотвращение изменения состава продукта.
    Пестициды, гербициды, агрессивные средства защиты растений (СЗР)AISI 316L + специальные химостойкие уплотнения (Viton, EPDM)Максимальная химическая инертность. Уплотнения так же важны, как и сталь.

    В заключение, правильный выбор между AISI 304 и 316 — это инвестиция в стабильность вашего производственного процесса. Если для розлива молока в большинстве случаев достаточно стали 304, то при работе с более сложными или агрессивными продуктами, такими как агрохимия, переход на AISI 316/316L является единственным верным решением для обеспечения долгосрочной и безотказной работы оборудования.

    Часто Задаваемые Вопросы (FAQ)

    1. В чем основная разница между нержавеющей сталью AISI 304 и AISI 316?

    Основное отличие заключается в наличии молибдена в составе стали AISI 316 (около 2-3%). Этот легирующий элемент придает ей значительно более высокую устойчивость к коррозии, вызванной хлоридами и кислотами, по сравнению с AISI 304.

    2. Можно ли использовать линию розлива молока для розлива жидких удобрений?

    Технически возможно, но крайне не рекомендуется, если линия сделана из стали AISI 304. Агрессивные компоненты удобрений быстро вызовут коррозию, что приведет к поломке оборудования и загрязнению продукта. Для агрохимии необходимо оборудование в химостойком исполнении (AISI 316L).

    3. Насколько важен материал уплотнений и прокладок?

    Материал уплотнений (например, EPDM, Viton, Teflon) не менее важен, чем марка стали. Неправильно подобранные уплотнения могут разрушиться под воздействием химикатов, что приведет к утечкам, потере продукта и остановке линии. Для каждого типа жидкости подбирается свой тип уплотнительного материала.

    4. Как марка стали влияет на процесс CIP-мойки?

    Сталь AISI 316 более устойчива к агрессивным моющим средствам, особенно на основе кислот и щелочей, которые используются в CIP-системах. Это позволяет проводить более эффективную и быструю санитарную обработку без риска повреждения оборудования в долгосрочной перспективе.

    5. Всегда ли сталь AISI 316L лучше, чем AISI 304?

    Для химической стойкости — да. Однако она значительно дороже. Если ваш продукт имеет нейтральный pH и не содержит агрессивных компонентов (как, например, молоко или вода), то использование стали AISI 304 является более чем достаточным и экономически оправданным решением.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Использует ли автоматическая линия фасовки жидких материалов технологию налива со дна (bottom-up) для снижения пены?

    Использует ли автоматическая линия фасовки жидких материалов технологию налива со дна (bottom-up) для снижения пены?

    автоматическая линия фасовки жидких материалов

    Для производителей жидких удобрений, пестицидов и агрохимии пена при розливе — это не просто эстетическая проблема, а прямой источник неточного дозирования и загрязнения тары, что ведет к браку и финансовым потерям. Современная автоматическая линия фасовки жидких материалов решает эту задачу с помощью специализированной технологии налива со дна (bottom-up), обеспечивая высокую точность и чистоту производственного процесса.

    Да, использует, и это ключевая технология для качественного розлива агрохимии

    Ответ однозначен: да, передовые автоматические линии фасовки жидких материалов в обязательном порядке применяют технологию налива со дна (bottom-up filling). Этот метод является промышленным стандартом для работы с пенящимися, вязкими или чувствительными к турбулентности жидкостями, к которым относится большинство современных жидких удобрений, гуматов и средств защиты растений (СЗР). В отличие от простого налива сверху, который провоцирует интенсивное пенообразование из-за падения струи и захвата воздуха, налив со дна работает по принципиально иному, более деликатному и контролируемому алгоритму.

    Что такое технология налива со дна и как она работает?

    Технология налива со дна — это инженерное решение, при котором фасовочное сопло не просто позиционируется над горловиной тары (например, канистры или флакона), а активно опускается внутрь, почти до самого дна, перед началом подачи продукта. Процесс выглядит следующим образом:

    • Погружение сопла: Сервопривод опускает наполнительную форсунку в пустую тару.
    • Начало налива: Подача жидкости начинается, когда выходное отверстие сопла находится ниже уровня будущего продукта.
    • Синхронный подъем: По мере заполнения емкости сопло плавно поднимается, постоянно сохраняя свое выходное отверстие погруженным в жидкость или находясь в непосредственной близости от ее поверхности.
    • Завершение: Налив прекращается, когда сопло достигает верхнего уровня, после чего оно быстро возвращается в исходное положение.

    Такой метод полностью исключает свободное падение жидкости и ее удар о дно тары, что является основной причиной образования пены. Жидкость поступает в емкость ламинарным потоком, без завихрений и захвата пузырьков воздуха.

    автоматическая линия фасовки жидких материалов

    Ключевые преимущества налива со дна для производства агрохимии

    Для производителей агрохимической продукции, такой как жидкие комплексные удобрения (ЖКУ) или гумат калия, внедрение линии с технологией bottom-up означает решение сразу нескольких критических производственных задач.

    Предотвращение пенообразования у комплексных удобрений

    Многие стимуляторы роста и комплексные удобрения содержат поверхностно-активные вещества (ПАВ), которые при малейшем встряхивании образуют стойкую пену. Пена занимает объем, что приводит к недоливу продукта, срабатыванию датчика уровня раньше времени и, как следствие, к нарушению точности дозировки. Налив со дна минимизирует контакт продукта с воздухом, позволяя разливать даже самые “капризные” составы на высокой скорости без образования пены.

    Максимальная точность дозирования дорогостоящих препаратов

    Пена в горловине канистры не только мешает точному определению уровня, но и может загрязнять зону запайки крышки. Это особенно критично для концентрированных микроудобрений или пестицидов, где стоимость продукта высока, а точность дозировки (часто до ±0.2%) является требованием стандарта. Устраняя пену, оборудование для фасовки агрохимии с наливом со дна гарантирует, что в каждой канистре окажется ровно столько продукта, сколько задано в рецептуре, управляемой через ПЛК контроллер.

    Сохранение чистоты тары и горловины

    Брызги и пена, попадающие на внешнюю поверхность тары или на резьбу горловины, создают неопрятный вид и, что более важно, могут помешать герметичной укупорке. Для химической продукции это недопустимо, так как может привести к утечкам при транспортировке. Технология bottom-up обеспечивает абсолютно чистый налив, подготавливая тару к последующим операциям, таким как индукционная запайка фольгой или закручивание крышки с контролем вскрытия.

    автоматическая линия фасовки жидких материалов

    Не только налив: как сервопривод усиливает эффект?

    Современные линии фасовки усиливают преимущества технологии налива со дна за счет использования сервоприводов для управления движением сопел и поршневых дозаторов. В отличие от пневматики, сервопривод позволяет реализовать сложный профиль движения, известный как S-образная кривая скорости. Это означает, что процесс налива начинается и заканчивается плавно, а на основном этапе происходит с максимальной скоростью. Такой интеллектуальный контроль потока дополнительно снижает турбулентность, что особенно важно при розливе вязких продуктов, таких как концентрированные гуматы или суспензии.

    В итоге, комбинация налива со дна и сервоуправления является не просто опцией, а необходимостью для любого предприятия, стремящегося к высокому качеству, производительности и минимизации потерь при производстве жидких агрохимикатов.

    Часто задаваемые вопросы (FAQ)


    1. Подходит ли технология налива со дна для розлива в разные типы тары, например, в пластиковые канистры и ПЭТ-флаконы?

    Да, абсолютно. Технология универсальна и настраивается под любую высоту и диаметр горловины тары, будь то маленькие флаконы по 250 мл, популярные 5-литровые канистры или промышленные еврокубы. Настройки для каждого формата сохраняются в памяти ПЛК контроллера и могут быть вызваны оператором за несколько минут.

    2. Насколько эффективно эта технология работает с высоковязкими продуктами, такими как гуматы?

    Очень эффективно. Для вязких жидкостей налив со дна является предпочтительным методом. Он предотвращает образование воздушных карманов в продукте и обеспечивает равномерное заполнение. В сочетании с поршневым дозатором, управляемым сервоприводом, это позволяет точно дозировать даже самые густые суспензии без “обрыва” струи и капель.

    3. Не снижает ли технология налива со дна общую производительность линии?

    Нет. Хотя цикл налива для одной бутылки может быть немного длиннее из-за движения сопла, это компенсируется возможностью работать на более высоких скоростях потока без риска пенообразования. В итоге общая производительность (тары в час) на линии с технологией bottom-up часто оказывается выше, чем на линии с обычным наливом, где скорость приходится искусственно занижать для борьбы с пеной.

    4. Можно ли интегрировать такую линию с существующим оборудованием, например, с укупорщиком и этикетировщиком?

    Да, это стандартная практика. Автоматическая линия фасовки является модульной и легко интегрируется в единый производственный комплекс с другим оборудованием. Она оснащается стандартными конвейерами и системами управления, которые синхронизируются с автоматическим укупорщиком триггеров, этикетировщиком и групповой упаковкой.

    5. Требуются ли специальные материалы для сопел при работе с агрессивной агрохимией?

    Да, и это важный аспект. Для работы с агрессивными жидкостями, такими как пестициды или кислотные удобрения, все контактирующие с продуктом части, включая наполнительные сопла, клапаны и уплотнения, выполняются в химостойком исполнении. Как правило, используется нержавеющая сталь марки AISI 316L, титан или специальные полимеры (например, PTFE), что гарантирует долговечность и надежность оборудования.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Какова максимальная скорость производства линий розлива молока в ПЭТ?

    Какова максимальная скорость производства линий розлива молока в ПЭТ?

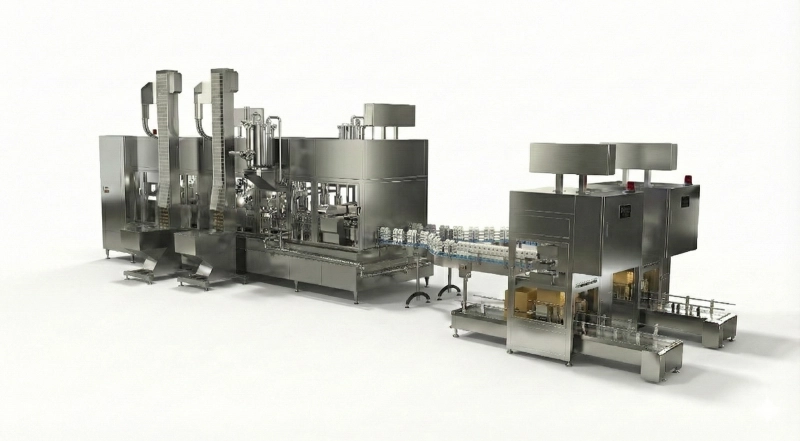
    Линия розлива молока и агрохимии на заводе

    Современные автоматические линии розлива должны обеспечивать не только высокую скорость, но и исключительную точность дозирования, особенно при работе с дорогостоящими или химически активными жидкостями. Ключевым фактором становится гибкость — способность быстро переключаться между различными типами тары, от ПЭТ-бутылок до канистр, и разными по вязкости продуктами, будь то молоко или концентрированные удобрения.

    Какова реальная максимальная скорость линии розлива молока в ПЭТ и почему для агрохимии важны другие параметры?

    Отвечая прямо на вопрос о максимальной скорости, высокопроизводительные роторные линии розлива молока в ПЭТ могут достигать показателей в 24 000 – 40 000 бутылок в час (BPH) и выше. Эти цифры впечатляют и абсолютно оправданы для массового производства напитков с низкой себестоимостью. Однако, когда речь заходит о розливе продуктов с высокой добавленной стоимостью, таких как агрохимикаты, жидкие удобрения или ветеринарные препараты, фокус смещается со скорости на три ключевых аспекта: точность дозирования, химическая стойкость оборудования и гибкость переналадки.

    Почему для агрохимии важна не только скорость, но и точность с надежностью?

    Для производителей жидких комплексных удобрений (ЖКУ) или средств защиты растений (СЗР), каждый миллилитр продукта имеет высокую цену. Потеря даже 0,5% продукта из-за неточного налива на объеме в сотни тонн выливается в значительные финансовые убытки. Именно поэтому современные линии для агрохимии делают ставку на технологии, гарантирующие максимальную эффективность.

    Точность дозирования: как сервопривод экономит ваши деньги

    В отличие от традиционных пневматических систем, где погрешность может достигать ±1% и более, линии розлива, оснащенные сервоприводами (например, от Mitsubishi), обеспечивают высочайшую точность дозирования до ±0.2%. Это достигается за счет прямого контроля над движением поршня дозатора. Система с обратной связью позволяет программно задавать точный объем и скорость налива, а также реализовывать функцию “обратного всасывания” (suck-back). Это полностью исключает образование капель после завершения дозирования — проблема, особенно актуальная при работе с вязкими продуктами, такими как гуматы или концентрированные суспензии. В результате, зона укупорки остается чистой, что гарантирует 100% герметичность, а потери дорогостоящего продукта сводятся к нулю.

    Химическая стойкость: залог долговечности и безопасности

    Агрессивные компоненты, входящие в состав многих пестицидов и удобрений, способны быстро вывести из строя оборудование, предназначенное для пищевой промышленности. Ключевое требование к линиям розлива агрохимии — это химостойкое исполнение. Все детали, контактирующие с продуктом (насосы, клапаны, форсунки, уплотнения), должны быть изготовлены из инертных материалов, таких как нержавеющая сталь AISI 316L, титан или специализированные полимеры (PTFE, PEEK). Прочная рама из нержавеющей стали SUS304 и закрытая конструкция защищают механические и электронные компоненты от коррозионного воздействия паров, обеспечивая длительный срок службы всей линии.

    Гибкость производства: от ПЭТ-бутылки до еврокуба

    Агрохимический рынок требует разнообразия упаковки. Сегодня вы разливаете стимуляторы роста во флаконы по 500 мл, а завтра — гербициды в пластиковые канистры 10л/20л. Современная автоматическая линия фасовки жидких материалов должна обеспечивать быструю переналадку без использования сложных инструментов. Благодаря сервоприводам и системе управления PLC с сенсорным экраном, переход с одного формата тары на другой занимает минуты, а не часы. Оператору достаточно выбрать сохраненный рецепт, и машина автоматически отрегулирует высоту дозаторов, положение направляющих и другие параметры.

    автоматическая линия фасовки жидких материалов

    Комплексный подход: от розлива до групповой упаковки

    Эффективность производства определяется не только скоростью работы одного узла, но и слаженностью всей цепочки. Полноценная автоматическая линия включает в себя не только модуль розлива, но и последующие операции, которые критически важны для конечного качества продукта.

    Надежная укупорка и индукционная запайка

    После розлива тара поступает на укупорочный модуль. Он может быть настроен на работу с различными типами крышек, включая стандартные винтовые, с контролем вскрытия или триггеры-распылители. Для обеспечения 100% защиты от протечек, особенно при транспортировке на дальние расстояния, применяется индукционная запайка. Этот процесс приваривает алюминиевую мембрану к горловине канистры или бутылки, создавая герметичный барьер. Это стандарт де-факто для упаковки агрессивных химических веществ.

    Этикетировка и финальная упаковка

    Далее автоматический этикетировщик наносит самоклеящиеся этикетки (фронтальные, задние, круговые) с необходимой информацией о продукте. Завершающим этапом является групповая упаковка: продукция укладывается в картонные короба или термоусадочную пленку, после чего паллетируется для отправки на склад. Интеграция всех этих этапов в единую автоматическую систему под управлением одного ПЛК минимизирует ручной труд, снижает риск ошибок и обеспечивает стабильно высокое качество конечного продукта.

    автоматическая линия фасовки жидких материалов

    Часто задаваемые вопросы (FAQ)

    1. Может ли данная линия работать с высоковязкими продуктами, такими как гумат калия или суспензии?

    Да, может. Линии комплектуются поршневыми дозаторами с сервоприводом, которые идеально подходят для точного дозирования вязких и густых жидкостей. Специальная конструкция клапанов и форсунок предотвращает повреждение структуры продукта и обеспечивает чистый отрыв потока без капель.

    2. Какие материалы используются в частях, контактирующих с агрессивными жидкостями?

    Для обеспечения максимальной химической стойкости все контактирующие с продуктом узлы изготавливаются из нержавеющей стали марки AISI 316L, а уплотнения — из химически инертных полимеров, таких как фторопласт (PTFE). Это гарантирует долговечность оборудования при работе с кислотными или щелочными средами.

    3. Возможно ли на одной линии осуществлять розлив в канистры разного объема, например, 5, 10 и 20 литров?

    Да, это одна из ключевых функций. Переход между разными объемами и типами тары осуществляется быстро через панель оператора. Система автоматически настраивает объем дозы, высоту налива и положение направляющих, что минимизирует время простоя.

    4. Насколько сложна эксплуатация и обслуживание автоматической линии?

    Современные линии проектируются с упором на простоту использования. Интуитивно понятный интерфейс на сенсорной панели (HMI) позволяет оператору легко управлять всеми процессами. Модульная конструкция обеспечивает удобный доступ ко всем узлам для проведения технического обслуживания и чистки.

    5. В чем принципиальное отличие линии для розлива агрохимии от линии для розлива молока?

    Основное отличие — в материалах и конструкции. Линии для агрохимии имеют усиленную химическую защиту (сталь 316L, специальные уплотнения) и ориентированы на работу с широким диапазоном вязкости и агрессивности продуктов. Пищевые линии, в свою очередь, соответствуют строгим санитарным стандартам (CIP/SIP мойка, асептическое исполнение), но могут быть не рассчитаны на химическую агрессию удобрений.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Как сервопривод улучшает точность дозирования на линии розлива молока?

    Как сервопривод улучшает точность дозирования на линии розлива молока?

    Линия розлива молока в действии на молочном заводе

    На современных линиях розлива, будь то молоко, соки или агрохимикаты, точность дозирования — это не просто требование качества, а прямой фактор экономической эффективности. Каждый миллилитр продукта, перелитый сверх нормы, превращается в прямые убытки в масштабах промышленного производства. Сервоприводная технология дозирования предлагает решение, которое кардинально меняет подход к контролю над розливом, обеспечивая беспрецедентную точность и гибкость.

    Как сервопривод улучшает точность дозирования на линии розлива молока?

    Вопрос точности на линии розлива молока исторически был одним из ключевых. Однако принципы, делающие эту технологию незаменимой для молочной индустрии, сегодня решают еще более критичные задачи в смежных отраслях, например, в производстве жидких удобрений, где стоимость продукта на литр может быть значительно выше. Технология остается той же, но экономическая ценность ее точности возрастает многократно. Давайте разберемся, как именно сервопривод обеспечивает этот прорыв.

    Что такое сервопривод в контексте дозирования?

    В отличие от традиционных пневматических или чисто механических систем, работающих по принципу “включено/выключено”, сервопривод — это интеллектуальная система. Он представляет собой двигатель, оснащенный датчиком обратной связи (энкодером), который в режиме реального времени сообщает контроллеру (ПЛК) о своем точном положении, скорости и ускорении. Для дозирующего насоса это означает полный, программируемый контроль над каждым движением поршня.

    • Традиционная пневматика: Поршень движется от одной крайней точки до другой под действием сжатого воздуха. Точность зависит от стабильности давления в сети, износа уплотнений и температуры. Погрешность может достигать ±1-2%.
    • Сервопривод: Контроллер задает точную траекторию движения поршня — на какое расстояние, с какой скоростью и с каким ускорением он должен двигаться. Система постоянно корректирует движение, чтобы оно в точности соответствовало заданной программе.

    Прецизионный контроль: От теории к реальной экономии

    Главное преимущество сервосистемы — это способность управлять процессом розлива на микроуровне. Это открывает возможности, недоступные для более простых систем, и напрямую влияет на рентабельность производства.

    Устранение “скрытых потерь”: точность до ±0.2%

    Для производителей дорогостоящих продуктов, таких как концентрированные жидкие удобрения, гуматы или средства защиты растений (СЗР), каждый процент погрешности дозирования выливается в серьезные финансовые потери. Если автоматическая линия фасовки жидких материалов с пневматическим дозатором дает погрешность в 1%, то на партии в 100 тонн это означает 1 тонну продукта, отданного клиенту бесплатно. Сервоприводный поршневой дозатор, благодаря цифровому контролю хода поршня, стабильно обеспечивает точность в пределах ±0.2%. Это сокращает перерасход продукта в 5 раз, и сэкономленные средства напрямую увеличивают прибыль предприятия.

    автоматическая линия фасовки жидких материалов

    Управление вязкостью: Решение проблемы “последней капли”

    Вязкие жидкости, такие как концентрированные суспензии или сиропы, склонны к образованию тянущейся нити и капель после завершения дозирования. Эти капли попадают на горловину тары, загрязняют зону запайки и приводят к браку упаковки. Сервопривод решает эту проблему двумя способами:

    1. S-образная кривая скорости: Розлив начинается плавно, затем ускоряется и в конце так же плавно замедляется. Это предотвращает гидравлический удар и разбрызгивание.
    2. Функция обратного всасывания (Suck-back): Сразу после выдачи заданной дозы сервопривод выполняет короткое движение поршня в обратном направлении. Это создает небольшое разрежение в сопле, которое мгновенно втягивает “последнюю каплю” обратно. В результате горловина тары остается идеально чистой, что критически важно для последующей герметичной укупорки или индукционной запайки.

    Гибкость и адаптация к производственным задачам

    Помимо точности, сервопривод дает производству непревзойденную гибкость, что особенно ценно для предприятий с широким ассортиментом продукции (множеством SKU) или для контрактных производств.

    Мгновенная переналадка объемов

    На традиционном оборудовании смена дозы с 500 мл на 1000 мл требует механической перенастройки упоров, что занимает время и требует квалифицированного наладчика. На линии с сервоприводом эта операция выполняется за секунды. Оператор просто выбирает нужный рецепт на сенсорной панели управления (HMI), и система автоматически изменяет ход поршня для дозирования нового объема. Это минимизирует простои и значительно повышает общую эффективность оборудования (OEE).

    автоматическая линия фасовки жидких материалов

    Оптимизация розлива для пенящихся жидкостей

    Некоторые продукты (например, на основе ПАВ или протеинов) сильно пенятся при розливе, что мешает точному наполнению и загрязняет оборудование. Сервопривод позволяет реализовать технологию донного розлива. Дозирующее сопло опускается на дно тары, и по мере наполнения сервопривод синхронно поднимает его, всегда удерживая конец сопла чуть ниже уровня жидкости. Это, в сочетании с S-образной кривой скорости, позволяет наполнять тару быстро и без образования пены, гарантируя точный объем и чистоту упаковки.

    В итоге, внедрение сервопривода в систему дозирования — это не просто техническое усовершенствование. Это стратегический шаг, который напрямую сокращает издержки, повышает качество конечного продукта и делает производство более гибким и конкурентоспособным.

    Часто задаваемые вопросы (FAQ)

    1. Почему сервопривод лучше пневматики для розлива вязких жидкостей?
    Сервопривод обеспечивает полный контроль над скоростью и ускорением поршня, а также позволяет реализовать функцию обратного всасывания. Это предотвращает образование капель и “нитей” на сопле, что является частой проблемой при работе с вязкими продуктами на пневматических системах и приводит к загрязнению тары.
    2. Какую реальную экономию дает повышенная точность серводозатора?
    При переходе с погрешности ±1% (стандарт для пневматики) на ±0.2% (стандарт для серво), вы сокращаете перерасход дорогостоящего сырья в 5 раз. Для производства, перерабатывающего сотни тонн продукта в месяц, годовая экономия может составить сумму, сопоставимую со стоимостью самого дозирующего оборудования.
    3. Как сервопривод помогает при розливе пенящихся продуктов?
    Сервопривод позволяет реализовать технологию донного розлива, при которой сопло опускается на дно тары и поднимается синхронно с уровнем жидкости. Плавное управление скоростью потока предотвращает вспенивание, обеспечивая точное наполнение и чистоту упаковки без необходимости снижать общую производительность линии.
    4. Подходит ли данная технология для работы с агрессивными химикатами?
    Да. Сама технология сервопривода универсальна. Для работы с агрессивными средами, такими как кислоты или щелочи в агрохимии, дозирующая система изготавливается из химически стойких материалов, например, нержавеющей стали AISI 316L, титана или полимеров, с использованием специальных уплотнений (Viton, EPDM).
    5. Насколько быстро можно переключиться между розливом в тару 1 л и 5 л?
    На линии с сервоприводным дозатором смена объема дозы происходит практически мгновенно. Оператор выбирает сохраненный “рецепт” на панели управления, и система автоматически корректирует параметры дозирования. Весь процесс занимает не более минуты, в отличие от механической переналадки, которая может длиться до получаса и более.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Может ли линия розлива молока в бутылки также разливать сок с мякотью?

    Может ли линия розлива молока в бутылки также разливать сок с мякотью?

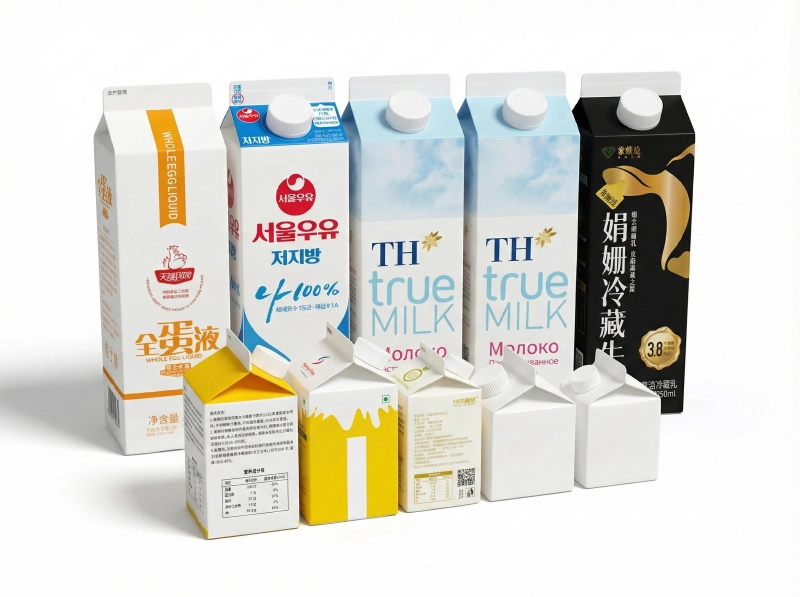
    Линия розлива молока, сока и жидкого яйца

    Современные линии розлива — это больше, чем просто упаковка молока. Они представляют собой гибкие системы, способные работать с широким спектром продуктов, от соков с мякотью до вязких удобрений. Ключ к такой универсальности лежит в передовых технологиях дозирования и розлива, которые обеспечивают точность, гигиеничность и сохранение целостности продукта.

    Может ли линия розлива молока в бутылки также разливать сок с мякотью?

    Прямой ответ: да, но только если это технологически продвинутая линия. Стандартное оборудование, предназначенное исключительно для гомогенизированного молока, столкнется с серьезными проблемами при работе с жидкостями, содержащими твердые включения, такими как сок с мякотью. Проблема заключается не столько в упаковке, сколько в сохранении первоначальной текстуры и консистенции продукта. Неправильный розлив может разрушить мякоть, вызвать вспенивание и привести к неточному дозированию.

    Современная автоматическая линия фасовки жидких материалов, такая как система Roofbox, спроектирована с учетом этих вызовов. Ее универсальность основана на нескольких ключевых технологических решениях, которые позволяют работать не только с молоком и соками, но и с гораздо более сложными продуктами, включая вязкие йогурты, жидкое яйцо и даже агрохимические суспензии.

    Ключевые технологии для розлива продуктов с включениями

    Чтобы успешно разливать сок с мякотью, не повредив его структуру, оборудование должно решать две основные задачи: предотвращать механическое разрушение частиц и минимизировать вспенивание продукта. Для этого используются специализированные системы розлива и дозирования.

    Сервоприводной поршневой дозатор с щадящим соплом

    В отличие от традиционных пневматических систем, где скорость и усилие контролируются грубо, сервоприводная система (например, на базе контроллеров Mitsubishi) обеспечивает полный контроль над циклом розлива. Это позволяет реализовать S-образную кривую скорости: плавное начало, быстрое наполнение основной части и плавное замедление в конце. Такой подход минимизирует турбулентность жидкости.

    Ключевым элементом является специальное сопло. Для продуктов с частицами, таких как сок с мякотью или йогурт с кусочками фруктов, используется сопло из эластичного каучука (Rubber Nozzle). Его конструкция с широким проходным каналом и отсутствием острых углов позволяет частицам проходить свободно, без срезания и разрушения. Это гарантирует, что конечный потребитель получит продукт с той текстурой, которую задумал технолог.


    автоматическая линия фасовки жидких материалов

    Технология донного розлива (Bottom-up Filling) для предотвращения пенообразования

    Многие продукты, особенно с высоким содержанием белка (молоко, растительные напитки) или сахара (соки), склонны к сильному пенообразованию при розливе. Пена не только ухудшает внешний вид продукта, но и приводит к неточному объему в упаковке и загрязнению зоны запайки, что чревато нарушением герметичности.

    Технология донного розлива решает эту проблему физически. Процесс выглядит так:

    1. Наполняющее сопло опускается на дно пустой упаковки (бутылки или картонного пакета).
    2. Розлив начинается, при этом сопло синхронно поднимается вместе с уровнем жидкости.
    3. Кончик сопла всегда остается погруженным в жидкость или находится в непосредственной близости от ее поверхности.

    Такой метод исключает свободное падение жидкости и ее удары о дно тары, что является основной причиной образования пены. В результате розлив происходит быстро, точно и без пены, даже для самых “капризных” продуктов.

    От сока к агрохимии: универсальность как экономическое преимущество

    Способность линии работать с соком с мякотью является индикатором ее более широких возможностей. Те же самые технологии, которые сохраняют целостность мякоти, оказываются незаменимыми при работе с другими сложными жидкостями, например, в агрохимической промышленности.

    Проблема в пищевой промышленностиАналогичная проблема в агрохимииТехнологическое решение Roofbox
    Сохранение целостности мякоти в соке или кусочков фруктов в йогурте.Розлив суспензий, таких как гуматы или биопрепараты, без разрушения взвешенных частиц.Щадящее сопло (Rubber Nozzle) и сервопривод с S-образной кривой скорости.
    Предотвращение вспенивания молока или сока.Аккуратный розлив пенящихся пестицидов или жидких удобрений.Технология донного розлива (Bottom-up Filling).
    Точное дозирование дорогих ингредиентов (например, витаминных премиксов).Высокоточный розлив концентрированных и дорогостоящих жидких комплексных удобрений (ЖКУ).Сервоприводной поршневой дозатор с точностью до ±0.2%, исключающий потери сырья.

    Таким образом, линия розлива молока, оснащенная сервоприводами, донным розливом и сменными соплами, перестает быть узкоспециализированным оборудованием. Она превращается в универсальную платформу для розлива широкого спектра жидких продуктов, позволяя производителю диверсифицировать ассортимент без капитальных вложений в несколько разных машин. Это обеспечивает быструю адаптацию к меняющимся требованиям рынка и повышает общую экономическую эффективность производства.


    автоматическая линия фасовки жидких материалов

    Часто задаваемые вопросы (FAQ)

    1. Какова максимальная вязкость жидкости, с которой может работать данная линия?

    Линия эффективно работает с продуктами вязкостью до 700 сПз (сантипуаз). Это покрывает большинство йогуртов, соусов, жидких удобрений и косметических средств. Для более вязких продуктов могут потребоваться специальные модификации насосной системы.

    2. Насколько сложно переключаться между розливом молока и сока с мякотью?

    Переход осуществляется быстро благодаря системе “one-touch changeover”. Оператор выбирает сохраненный рецепт на HMI-панели, после чего сервоприводы автоматически настраивают объем дозирования и профиль скорости. Основное время занимает процедура безразборной мойки (CIP) для обеспечения гигиенической чистоты.

    3. Устойчиво ли оборудование к коррозии при работе с агрохимией?

    Да. В стандартной комплектации рама и основные узлы изготовлены из нержавеющей стали SUS304. Для работы с агрессивными жидкостями (кислотными или щелочными удобрениями, пестицидами) все контактирующие с продуктом части, включая насос, клапаны и уплотнения, могут быть выполнены из химически стойких материалов, таких как нержавеющая сталь SUS316L.

    4. Как происходит очистка системы при переходе между разными продуктами?

    Оборудование интегрируется с центральной станцией CIP (Clean-in-Place). Процесс мойки полностью автоматизирован и запускается с панели управления. Он включает в себя циклы ополаскивания водой, промывки щелочным и кислотным растворами, а также финальное ополаскивание, что гарантирует полное удаление остатков предыдущего продукта и микробиологическую чистоту.

    5. Можно ли на этой линии разливать продукты не в картонную упаковку, а в пластиковые канистры или бутылки?

    Данная модель (Roofbox) специализируется на картонной упаковке типа Gable Top. Однако ключевые технологии, такие как сервоприводной дозатор и система донного розлива, являются модульными. На их основе мы проектируем линии розлива для работы с ПЭТ-бутылками, канистрами и другими видами тары, адаптируя их под конкретные задачи клиента.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →

  • Могут ли линии розлива молока в ПЭТ (линии розлива пэт молоко) легко переключаться между бутылками 500 мл и 1 л?

    Могут ли линии розлива молока в ПЭТ (линии розлива пэт молоко) легко переключаться между бутылками 500 мл и 1 л?

    автоматическая линия фасовки жидких материалов

    Современные молочные предприятия сталкиваются с постоянной необходимостью адаптации к меняющимся требованиям рынка. Диверсификация ассортимента, запуск промо-акций и удовлетворение спроса на разные объемы упаковки требуют от производственных линий не только высокой скорости, но и исключительной гибкости. Вопрос о том, насколько быстро и безболезненно линии розлива молока в ПЭТ могут переключаться между бутылками 0,5 л и 1 л, выходит за рамки простого технического любопытства — это ключевой фактор, определяющий операционную эффективность и рентабельность всего производства.

    Почему быстрая смена формата — это не просто удобство, а стратегическое преимущество

    В условиях жесткой конкуренции на полках супермаркетов способность оперативно реагировать на запросы ритейлеров и потребителей становится решающей. Производство сегодня 500 000 бутылок по 1 л, а завтра — 300 000 по 0,5 л, не должно приводить к многочасовым простоям. Каждый час, потраченный на механическую переналадку, — это прямые убытки, состоящие из недополученной прибыли, затрат на оплату труда инженеров и риска срыва поставок. Традиционные линии розлива пэт молоко, основанные на механических кулачках и пневматике, требуют сложной и длительной ручной регулировки: замены захватов, направляющих, регулировки высоты дозаторов и укупорочных головок. Этот процесс не только трудоемок, но и чреват ошибками, которые приводят к браку на старте новой партии.

    Технологический скачок: как сервоприводы изменили правила игры

    Ответ на вопрос, могут ли линии легко переключаться, кроется в технологии привода. Современные автоматическая линия фасовки жидких материалов, построенная на базе сервоприводов (например, от Mitsubishi), кардинально меняет подход к смене формата.

    От механической регулировки к выбору рецепта на экране

    В сервоуправляемой системе каждый ключевой узел — транспортер, дозатор, укупор — приводится в движение отдельным серводвигателем. Все параметры для каждого формата бутылки (высота, диаметр, объем дозы, усилие закручивания крышки) заранее программируются и сохраняются в памяти контроллера (ПЛК) как “рецепты”. Переход с бутылки 1 л на 0,5 л сводится к тому, что оператор на сенсорной панели HMI выбирает нужный рецепт. Система автоматически, за считанные минуты, перестраивает все сервооси в нужное положение. Ручное вмешательство сводится к минимуму — замене форматных частей, которые часто имеют быстросъемные крепления.

    Точность, повторяемость и снижение брака

    Сервоприводы обеспечивают не только скорость, но и высочайшую точность позиционирования. После смены формата система гарантирует, что объем налива будет соответствовать заданному с погрешностью до ±0.2%, крышка будет закручена с идеальным моментом, а этикетка наклеена точно по центру. Это исключает потери продукта из-за перелива и проблемы с герметичностью упаковки, которые часто возникают после ручной переналадки.

    автоматическая линия фасовки жидких материалов

    За пределами ПЭТ: как гибкость технологии открывает новые возможности в упаковке

    Хотя вопрос касается ПЭТ-бутылок, сама технология сервоприводов позволяет достичь такой же гибкости и на линиях розлива в другие типы тары, например, в картонную упаковку Gable Top (Пюр-Пак). Более того, для некоторых продуктов и рыночных сегментов переход на картон может стать мощным конкурентным преимуществом. Современные машины розлива в Gable Top, оснащенные сервоприводами, так же легко переключаются между форматами 1000 мл, 500 мл и даже 250 мл. Это позволяет производителям не только молока, но и соков, йогуртов, растительных напитков и даже жидких яиц использовать одну линию для всего ассортимента, значительно повышая OEE (общую эффективность оборудования).

    Сравнительный анализ: время и затраты на смену формата

    ПараметрТрадиционная линия (механика/пневматика)Современная сервоприводная линия
    Время переключения (0,5 л ↔ 1 л)2–4 часа15–30 минут
    Требуемая квалификация персоналаВысококвалифицированный механик-наладчикОператор, обученный работе с HMI
    Риск ошибки при наладкеВысокий (неправильная доза, кривая укупорка)Минимальный (все параметры заданы в рецепте)
    Потери продукта при запускеЗначительные, до получения стабильного результатаПрактически отсутствуют
    Гибкость для других продуктов (например, вязких)Ограниченная, требует сложной переделкиВысокая, через настройку профиля движения сервопривода (например, розлив “со дна” для пенящихся продуктов)

    Ключевые выводы для руководителя производства

    Итак, ответ однозначен: да, современные линии розлива молока могут не просто легко, а практически мгновенно переключаться между разными форматами бутылок. Однако эта “легкость” достигается не сама по себе, а является результатом внедрения передовых технологий автоматизации.

    • Инвестиции в сервоприводы — это инвестиции в гибкость, снижение простоев и повышение общей эффективности производства (OEE).
    • “Переключение одной кнопкой” — это реальность, которая позволяет производить ровно столько продукции в нужном формате, сколько требует рынок в данный момент, без создания избыточных запасов.
    • Выбор технологии привода сегодня определяет не только текущую производительность, но и способность предприятия адаптироваться к вызовам завтрашнего дня, будь то новые форматы упаковки или новые виды продуктов.

    Часто задаваемые вопросы (FAQ)


    1. Сколько времени в среднем занимает переход с формата 0,5 л на 1 л на линии с сервоприводами?

    На полностью сервоприводной линии, включая замену форматных частей (если требуется) и выбор нового рецепта на панели управления, весь процесс обычно занимает от 15 до 30 минут, в отличие от 2-4 часов на старых механических линиях.

    2. Влияет ли частая смена форматов на гигиеничность линии и срок годности молока?

    Нет, не влияет. Процесс смены формата не затрагивает замкнутые системы CIP-мойки и стерилизации. Гигиенический уровень линии (например, Ultra-Clean для ESL-молока) поддерживается независимо от используемого объема тары.

    3. Насколько дороже линия розлива на сервоприводах по сравнению с традиционной?

    Начальная стоимость (CAPEX) сервоприводной линии выше. Однако за счет резкого сокращения простоев, уменьшения брака, снижения требований к квалификации наладчиков и повышения общей производительности, окупаемость таких инвестиций (ROI) наступает значительно быстрее, а совокупная стоимость владения (TCO) в долгосрочной перспективе оказывается ниже.

    4. Может ли такая гибкая линия разливать другие продукты, кроме молока?

    Да, безусловно. Сервоприводная технология позволяет точно настраивать параметры розлива (скорость, кривую налива, отсечку) под разные продукты. Одна и та же линия может успешно использоваться для розлива соков, кефира, питьевых йогуртов, растительного молока (овсяного, соевого), которые часто пенятся и требуют особого подхода, например, розлива со дна.

    5. Какие основные моменты нужно учитывать при обслуживании линии с частой сменой форматов?

    Основное внимание следует уделять состоянию быстросъемных форматных частей (захватов, направляющих), проверке калибровки сервоприводов в рамках планового ТО и своевременному обновлению программного обеспечения контроллера для оптимизации “рецептов” и циклов работы.

    Нужна консультация по упаковочному оборудованию?
    СВЯЗАТЬСЯ С НАМИ →