
Где ломается ритм упаковки: участок передачи мешков до паллеты
BPM / ppline
Где ломается ритм упаковки: участок передачи мешков до паллеты
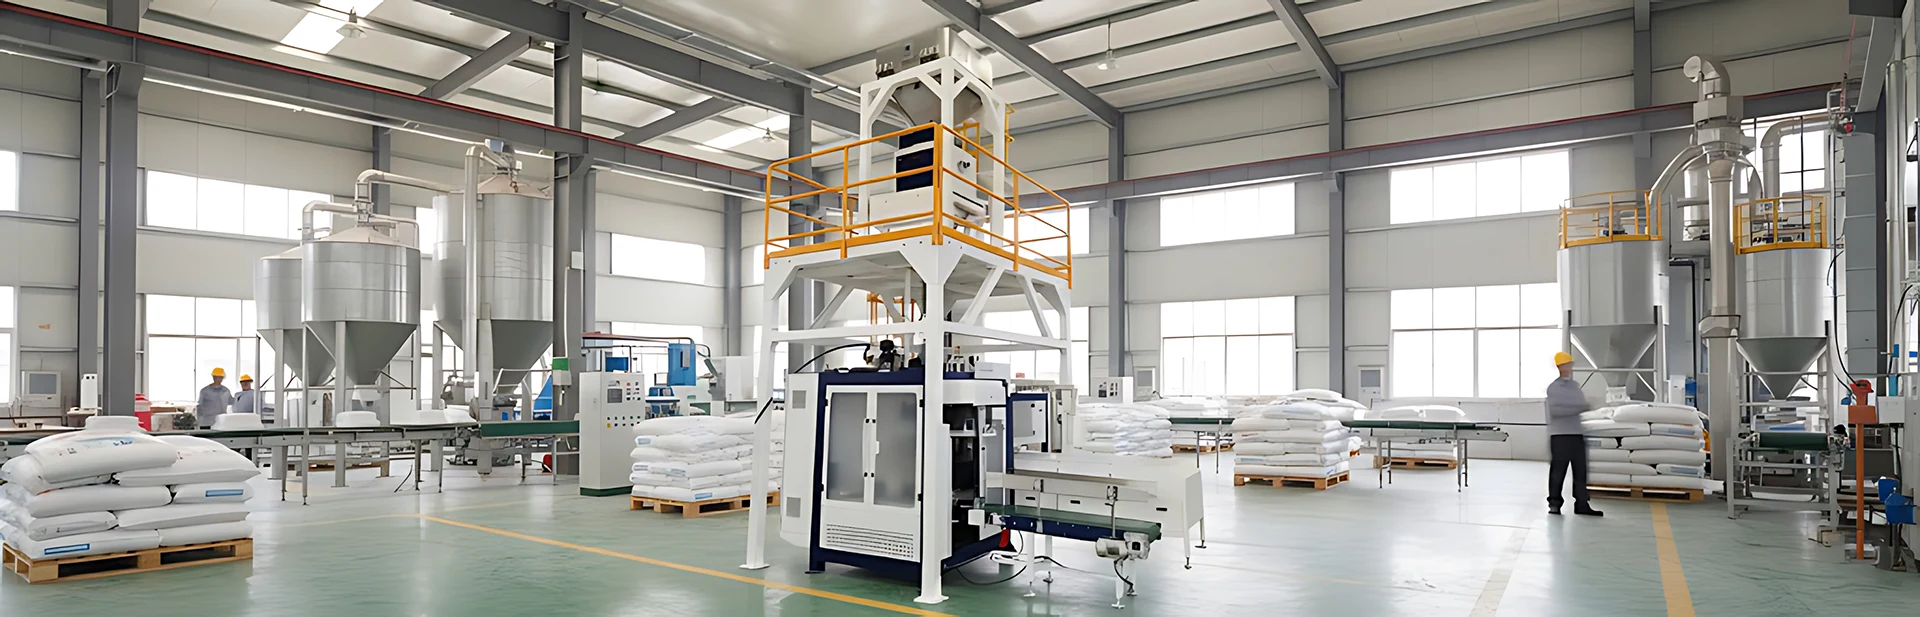
Для соляного завода фасовка сама по себе не решает задачу. Деньги и стабильность теряются позже — когда мешок выходит из фасовочной машины, идет по транспорту, попадает в зону укладки и должен без перекоса дойти до готовой паллеты. Именно на этой связке чаще всего появляются мятые мешки, смещение штабеля, лишняя ручная работа и простой линии.
Проблема обычно не в одном узле, а в разрыве между узлами
Когда упаковочная линия работает отдельно от транспортировки и паллетирования, каждый переход становится слабым местом. На практике это выглядит просто: мешок уже заполнен, но еще не готов к отгрузке. Он может разворачиваться на ленте, терять форму на повороте, цепляться за направляющие или попадать на паллету с неверным углом. Чем тяжелее и плотнее поток, тем дороже такой сбой.
Для производителя соли это особенно чувствительно. Соль абразивна, пылит, а мешок должен оставаться чистым и читаемым до самого склада. Поэтому важна не только фасовка, но и то, как линия принимает мешок после наполнения, как выравнивает его на выходе и как передает дальше без лишней механики руками.
Что дает стабильный фасовочный узел
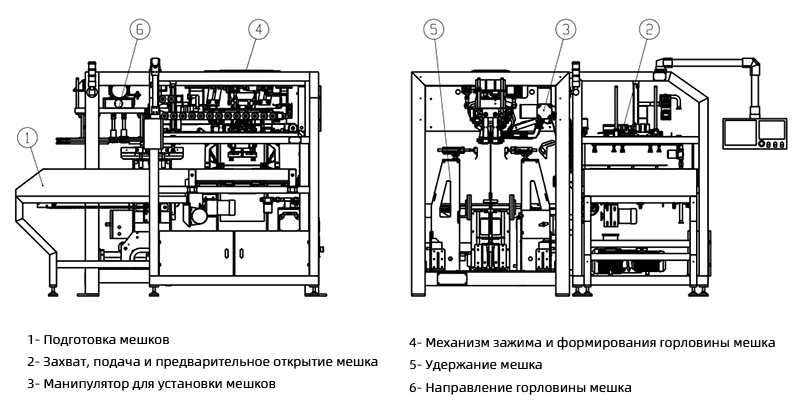
Сильная сторона ppline — это не один эффектный шкаф, а связка механики, управления и доступности для оператора. На инженерной схеме видно, что упаковочный узел строится как законченный модуль: магазин мешков, зона захвата, подача, зажим, заполнение и выход. Такой подход снижает зависимость от случайной настройки на месте и делает поведение линии предсказуемым при длительной работе.
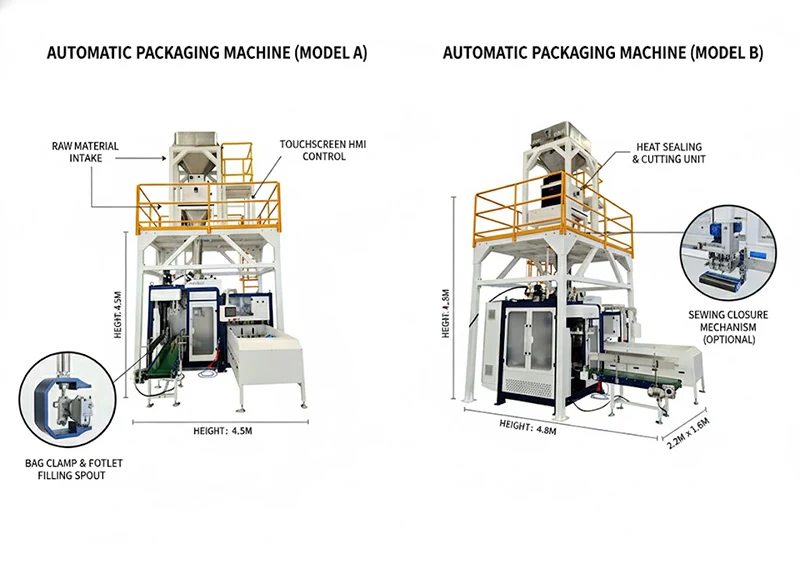
Особенно важно, что оператор видит не только сам процесс, но и логику управления. HMI-панель помогает быстро менять режимы, контролировать рабочие циклы и не держать линию на ручном догоне. Для B2B-предприятия это уже не «удобство», а способ удерживать производительность на смене без постоянных остановок.
Почему выходная передача и паллетирование решают больше, чем кажется
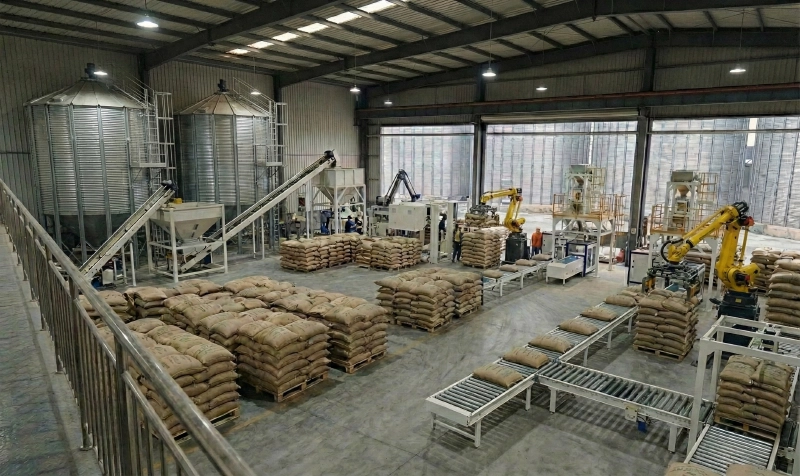
Если мешки уходят с фасовки по одному и дальше собираются вручную, предприятие теряет скорость на самой дорогой стадии — на складе и отгрузке. Когда же линия сразу выводит мешок в организованный поток, паллета получается ровнее, штабель не «плывет», а рабочие не тратят время на подравнивание каждого ряда.
Для южного или сибирского производителя соли это означает две вещи. Первая — меньше повреждений упаковки, потому что мешок не летит по импровизированным маршрутам. Вторая — стабильнее логистика, потому что готовая транспортная единица выходит уже в понятной геометрии. Это особенно заметно на партиях, которые уходят большими объемами и должны быстро перегружаться на следующем участке.
Что проверить перед выбором линии
Если предприятие смотрит не на отдельную машину, а на весь участок от фасовки до паллеты, нужно оценивать не «мощность на бумаге», а поведение системы в реальном потоке. Вот что обычно критично:
- как мешок выходит из зоны заполнения и не теряет форму на передаче;
- есть ли нормальная согласованность между фасовочным узлом и транспортом;
- может ли линия работать в одном ритме без постоянной ручной коррекции;
- насколько удобно оператору управлять сменой и быстро устранять сбои;
- как формируется паллета и сохраняется ли ее геометрия до склада.
Именно здесь ppline дает практический эффект: инженерная компоновка, понятная логика узлов, отдельные этапы подачи и организованный выход в сторону отгрузки. То есть предприятие получает не набор разрозненных станций, а одну технологическую цепочку.
Вывод
Самая дорогая ошибка в упаковке соли — считать, что все решает фасовка. На деле прибыль сохраняет тот участок, где мешок без шума проходит от машины к паллете. Если этот переход спроектирован как единая линия, предприятие получает меньше брака, меньше ручной работы и более чистую отгрузку.
Именно под эту задачу ppline и стоит рассматривать: как технологическую цепочку, где фасовка, транспортировка и паллетирование работают в одном ритме, а не спорят друг с другом за производительность.
Need a consultation on packaging equipment?
CONTACT US → English
 Русский