
Почему узел захвата мешка решает качество паллеты на линии фасовки соли
На линии фасовки соли главная проблема часто появляется не в дозаторе и не в упаковочной голове, а в самом конце цепочки — там, где мешок надо аккуратно принять, выровнять, передать на конвейер и превратить в устойчивую транспортную единицу. Если этот участок работает нестабильно, на складе быстро растут потери: мешки крутит, углы трутся, паллета получается рыхлой, а операторы вынуждены исправлять геометрию вручную.
Для одного предприятия на юге России задача была именно такой: удержать ровный поток фасованных мешков без лишних остановок, лишнего ручного вмешательства и лишней грязи вокруг узла выдачи. Поэтому мы смотрим не только на производительность, но и на то, как устроен захват мешка, поддержка снизу, высота обслуживания и согласование с внутренней логистикой склада.
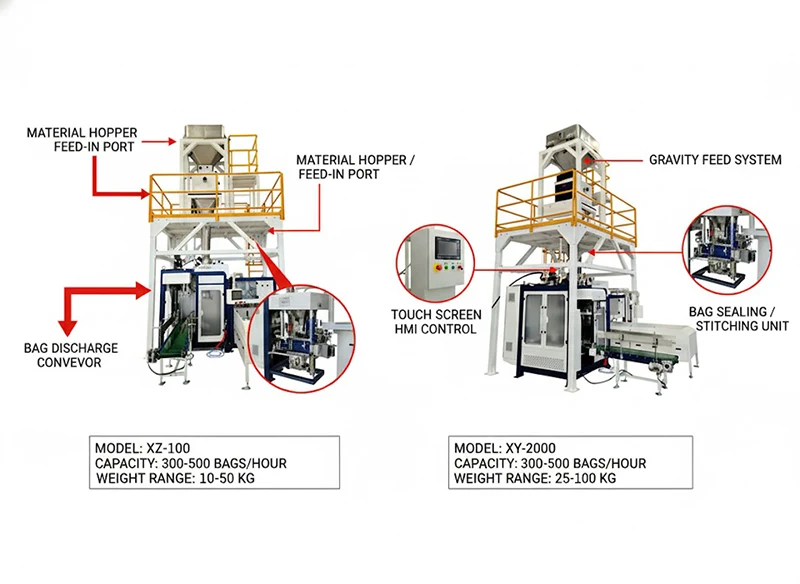
Где теряется стабильность после фасовки
Когда мешок уже заполнен, у линии остаётся совсем немного времени, чтобы не испортить результат всей предыдущей работы. Если выход из машины сделан слишком резко, мешок получает удар и теряет форму. Если подача идёт с перебоями, следующий мешок наползает на предыдущий. Если оператору приходится часто подправлять позицию руками, то скорость падает, а риск повреждения упаковки растёт.
На практике это означает простую вещь: стабильность начинается не с красивого интерфейса, а с механики. Нужны понятный приём мешка, предсказуемая траектория движения и нормальная синхронизация между выдачей, накоплением и дальнейшей передачей на транспортный конвейер. Именно поэтому на упаковочной линии важно смотреть на весь участок целиком, а не на один отдельный модуль.
Накопление и выдача должны работать как одна система
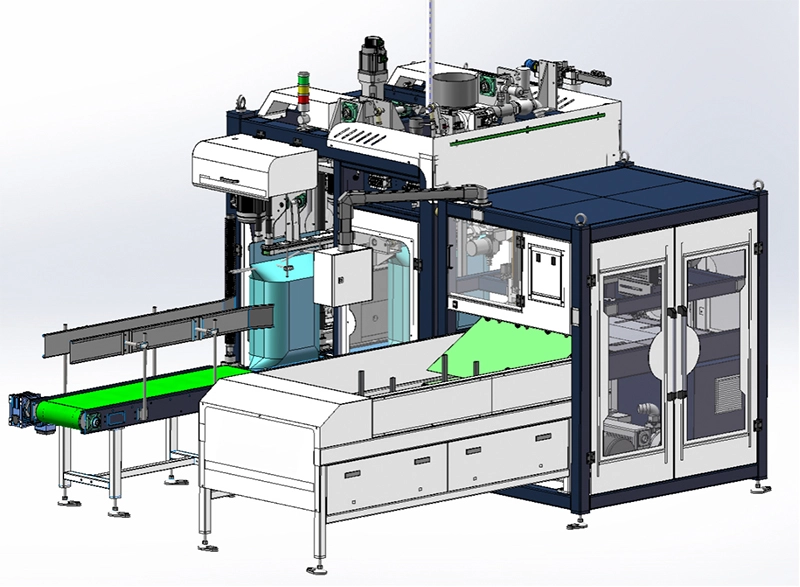
На схеме модульной линии хорошо видно, как накопительный участок и выходной конвейер связывают несколько операций в один непрерывный поток. Накопительная лента убирает рывки, а узел захвата мешка удерживает упаковку в правильной позиции до момента передачи дальше. Это особенно полезно там, где фасовка идёт без больших пауз и каждая остановка тут же отражается на складе.
Для соляного завода это важно ещё и потому, что соль даёт пыль и требует более аккуратного обращения с мешком. Чем ровнее подача, тем меньше механическое трение по швам и меньше шанс, что мешок потеряет внешний вид ещё до паллетирования.
Почему узел зажима решает качество паллеты
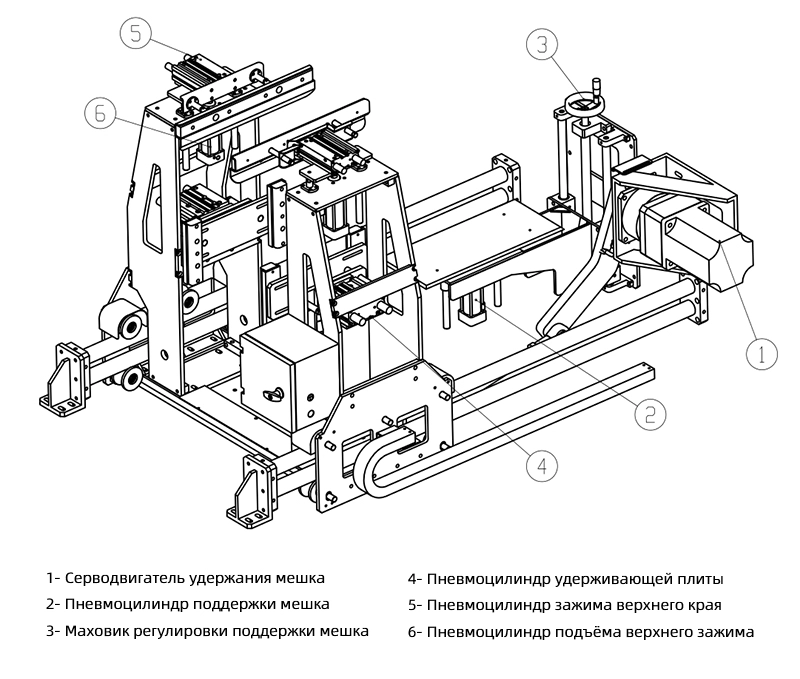
Самая недооценённая часть на подобной линии — это не сам конвейер, а узел зажима и нижней поддержки. Если мешок держится только за горловину, нагрузка внутри перераспределяется неравномерно: нижняя часть провисает, корпус мешка уводит в сторону, а при переводе на следующую операцию геометрия уже нарушена. Именно поэтому нужна жёсткая нижняя опора, пневматический прижим и точная регулировка по высоте.
Такой узел даёт сразу три эффекта. Во‑первых, мешок сохраняет форму и не «плывёт» до момента укладки. Во‑вторых, уменьшается риск защемления ткани или повреждения шва. В‑третьих, паллета получается плотнее, потому что все мешки ложатся с одинаковой ориентацией и одинаковой осадкой. Для склада это не мелочь: ровная паллета проще в штабелировании, перевозке и приёмке.
Почему доступ к обслуживанию влияет на реальную производительность
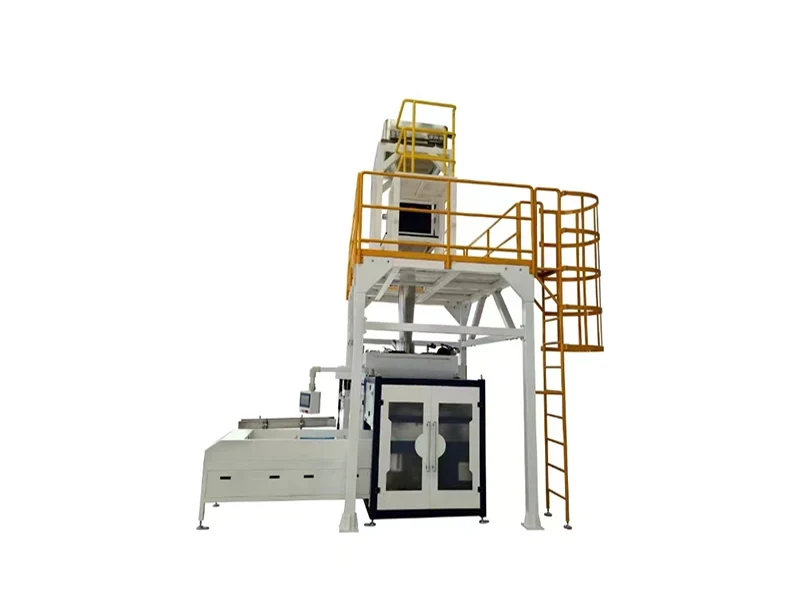
На производстве не бывает линии, которую не надо обслуживать. Меняются форматы мешков, приходится чистить пыль, проверять привод, подтягивать крепёж и смотреть, как работает узел после длинной смены. Если доступ к этим точкам неудобный, персонал начинает экономить время на мелочах, а потом линия теряет стабильность уже в самом важном месте.
Поэтому высокая платформа, лестница, ограждение и закрытый шкаф управления — это не декоративные элементы, а часть производственной логики. Когда обслуживание можно выполнить безопасно и быстро, линия меньше простаивает, а оператор не тратит лишние минуты на неудобный доступ к механике.
Как линия ведёт себя в реальной смене
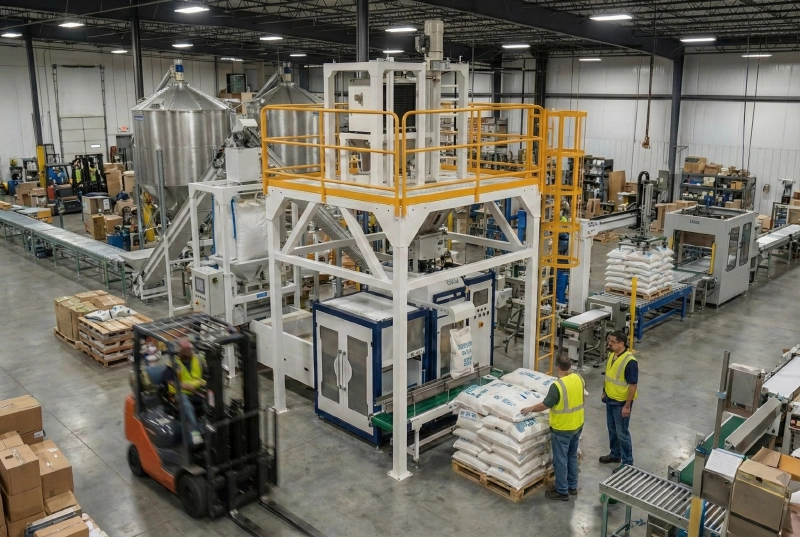
Когда упаковка, выдача и складская логистика настроены правильно, линия начинает работать как один согласованный поток. Оператор не ловит мешок вручную, склад не ждёт полчаса, пока накопится партия, а погрузчик не упирается в хаотично поставленные паллеты. Это и есть то, что на практике называют «стабильной отгрузкой»: не просто фасовка, а предсказуемый выход готовой продукции на следующий этап.
Для соляного производства такой подход особенно полезен, потому что у соли есть свои особенности по пыли, абразивности и аккуратности обращения с мешком. Если узел захвата, нижняя поддержка, выходной конвейер и обслуживание согласованы между собой, то линия не только выдаёт мешки, но и сохраняет их товарный вид до самого склада.
Если на вашей площадке нужно убрать ручные подправки, стабилизировать мешок после фасовки и собрать аккуратную паллету без лишней суеты, имеет смысл смотреть на участок выдачи как на отдельный инженерный узел. Именно там часто лежит разница между просто фасованным продуктом и действительно готовой к отгрузке транспортной единицей.
Need a consultation on packaging equipment?
CONTACT US → English
 Русский