
Как интегрировать линию по фасовке сыпучих продуктов в ERP систему?
Ваш проект по внедрению ERP «буксует»? Система не видит реальных остатков, а плановые показатели производства всегда расходятся с фактом? Проблема не в ERP. Проблема в том, что ваш цех фасовки — это «черный ящик», который отдает в систему неточные, собранные вручную данные. Невозможно построить цифровое предприятие на фундаменте ручного труда и потерь.
Как интегрировать линию по фасовке сыпучих продуктов в ERP систему?
Внедрение ERP-системы (будь то 1С:ERP, SAP или другая) — стратегическая задача для любого крупного производителя сыпучей продукции, от пищевой соли до минеральных удобрений. Руководство ожидает прозрачности, контроля над себестоимостью и точного планирования. Но часто проект разбивается о суровую реальность: данные, поступающие с производственной площадки, неполны и недостоверны. Причина проста: пока на участке вторичной упаковки царит ручной труд, любая ERP-система будет работать с «грязными» данными, превращаясь из инструмента управления в дорогой калькулятор.
Настоящая интеграция начинается не с установки программного обеспечения, а с построения надежного моста между физическим процессом и цифровой системой. Этот мост — современная автоматизированная линия, которая не просто упаковывает продукт, а генерирует точные, «ERP-ready» данные в режиме реального времени.
Этап 1: «Черный ящик» ручной фасовки — источник недостоверных данных
Давайте посмотрим на типичный участок фасовки соли, семян или стирального порошка, работающий в полуавтоматическом режиме. Операторы вручную принимают мешки с вертикальных машин (VFFS), считают их, укладывают в большие полипропиленовые мешки, зашивают и укладывают на паллету. Какие данные получает ERP из этого процесса?
- Количество продукции: Основано на устном счете или записях бригадира. Ошибки в счете, неучтенный брак — норма. В итоге на складе оказывается не то количество, которое числится в системе.
- Вес и потери: Контроль веса происходит выборочно. Систематический перевес («giveaway»), чтобы избежать жалоб на недовес, съедает тонны продукции в год, но в ERP это отражается как стандартный расход сырья.
- Причины простоев: Почему линия стояла 20 минут? Сломалась мешкозашивочная машинка? Закончились мешки? Оператор ушел на перекур? Эта информация теряется, и планирование производства превращается в гадание.
Попытка интегрировать ERP с таким процессом — это автоматизация хаоса. Система не сможет корректно рассчитать OEE (общую эффективность оборудования), управлять запасами и планировать закупки. Нужен источник правды.
Этап 2: Построение «моста данных» — как автоматическая линия генерирует информацию для ERP
Современная линия для групповой упаковки — это не просто набор железа. Это распределенная система сбора данных, где каждый узел выполняет свою функцию и генерирует цифровой след.
Точка контроля №1: Динамический чеквейер — ваш финансовый контролер
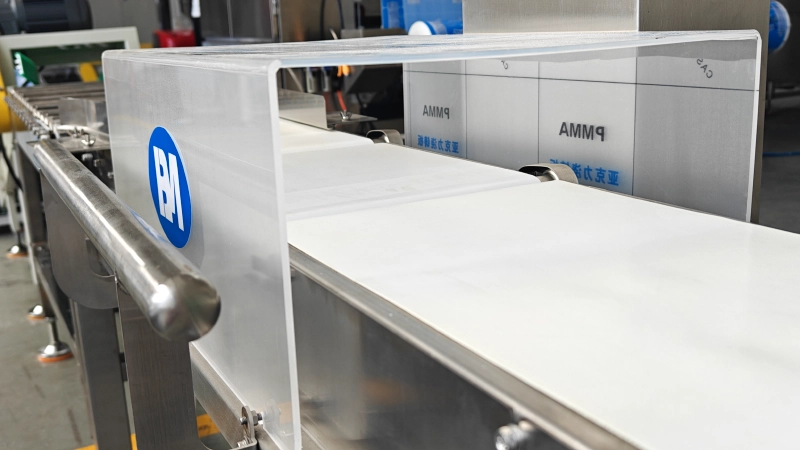
После первичной упаковки каждый мешок проходит через высокоскоростной чеквейер. Это первая и важнейшая точка сбора данных. Он не просто отбраковывает пакеты с недовесом или перевесом, он передает в систему точные цифры: средний вес, стандартное отклонение, количество отбракованной продукции. Эти данные позволяют ERP-системе рассчитать реальный расход сырья и выявить скрытые потери.
Точка контроля №2: Счетно-группирующее устройство — гарантия точного учета
Забудьте о ручном счете. Оптические датчики и сервоприводной механизм отсечки (флиппер) обеспечивают 100% точность счета малых пакетов перед укладкой в большой мешок. Каждый цикл машины — это транзакция: «20 пакетов по 1 кг упакованы в мешок №Х». Эта информация является основой для складского учета (WMS) и модуля управления производством (MES) в вашей ERP.
Точка контроля №3: Робот-паллетайзер — создание прослеживаемой транспортной единицы
Когда робот-паллетайзер KUKA или ABB формирует паллету, он завершает производственный цикл. В этот момент система может сгенерировать уникальный код паллеты (SSCC), который наносится на этикетку. Сканирование этого кода на складе или при отгрузке обеспечивает полную прослеживаемость от производственной линии до клиента.
Центральный узел: ПЛК Siemens — сердце вашей цифровой трансформации
Все эти данные собираются и обрабатываются центральным контроллером (ПЛК Siemens). Этот промышленный компьютер является тем самым шлюзом, который через стандартные протоколы (например, OPC UA) передает структурированную информацию на верхний уровень — в MES-систему, а оттуда уже в ERP. Он сообщает не только о количестве, но и о состоянии линии, кодах ошибок, времени работы и простоях, давая полную картину для анализа эффективности.
Этап 3: Результат — ERP, работающая на реальных данных
Когда ваша ERP-система начинает получать непрерывный поток точных данных с производственной линии, происходит качественный скачок в управлении:
- Прозрачный склад: Вы всегда знаете точное количество готовой продукции на складе, вплоть до паллеты.
- Точный расчет себестоимости: Система учитывает реальные потери и расход сырья, а не плановые нормативы.
- Оптимизация производства: Анализ данных о простоях и их причинах позволяет выявлять и устранять «узкие места».
- Надежное планирование: Вы можете точно прогнозировать выполнение заказов и оптимизировать график производства, опираясь на фактическую производительность линии.
Интеграция линии фасовки в ERP — это не о подключении кабеля. Это о перестройке производственного процесса таким образом, чтобы он сам стал надежным источником данных. Автоматическая вторичная упаковочная машина — это не просто замена ручного труда, это ваш первый и самый важный шаг к созданию настоящего цифрового производства.
Часто задаваемые вопросы (FAQ)
1. Ваша линия может напрямую подключаться к нашей 1С:ERP?
Наша линия не подключается напрямую к ERP, и это соответствует лучшим мировым практикам промышленной автоматизации. Линия, управляемая ПЛК Siemens, предоставляет данные по стандартным промышленным протоколам (OPC UA, Profinet). Эти данные принимает система промежуточного уровня (MES или SCADA), которая уже обменивается информацией с 1С:ERP. Такой подход обеспечивает стабильность и безопасность производственного процесса, отделяя его от корпоративной сети.
2. Какой конкретно объем данных мы можем получать с линии?
Вы сможете получать полный спектр операционных данных: количество произведенных единиц (малых пакетов и больших мешков), количество отбракованной продукции по весу, текущий статус линии (работа, остановка, авария), коды ошибок для быстрой диагностики, время циклов, общая наработка в часах. Этот набор данных является достаточным для расчета OEE и построения детальных производственных отчетов.
3. Наше производство — пищевая соль. Она очень агрессивна к металлу. Как оборудование защищено от коррозии?
Мы понимаем специфику солевой промышленности. Все части оборудования, находящиеся в прямом контакте с продуктом или подверженные воздействию соляной пыли, изготавливаются из коррозионностойкой нержавеющей стали марок AISI 304 или, по специальному требованию, AISI 316L, которая обладает повышенной стойкостью к хлоридам. Рама оборудования проходит специальную антикоррозийную обработку и покрывается порошковой краской.
4. Сколько операторов необходимо для обслуживания всей линии?
Вся линия, от подачи малых пакетов до выхода готовой паллеты, рассчитана на работу в полностью автоматическом режиме. Для ее функционирования достаточно одного-двух операторов-наладчиков в смену. Их задачи — общий контроль за работой оборудования, своевременное пополнение расходных материалов (пустых мешков, пленки для паллетайзера) и реагирование на сигналы системы.
5. Каковы сроки реализации такого проекта, от проектирования до запуска?
Каждая линия является индивидуальным проектом, адаптированным под продукт, производительность и планировку цеха заказчика. В среднем, полный цикл от согласования технического задания и проектирования до изготовления, доставки, монтажа и пусконаладочных работ занимает от 4 до 6 месяцев. Мы предоставляем детальный график проекта на начальном этапе сотрудничества.
Нужна консультация по упаковочному оборудованию?
СВЯЗАТЬСЯ С НАМИ → English
 Русский
Leave a Reply