
Когда на порошковой линии мешок движется рывками, задержка редко выглядит как крупная авария. Чаще это серия мелких пауз: мешок не встал в направляющие, зона захвата не успела, переход между роликами и лентой дал перекос, оператору пришлось поправлять положение вручную. Для белорусского молочного производителя именно такие мелкие потери нарушали ритм фасовки, хотя сама упаковка порошка была отлажена.
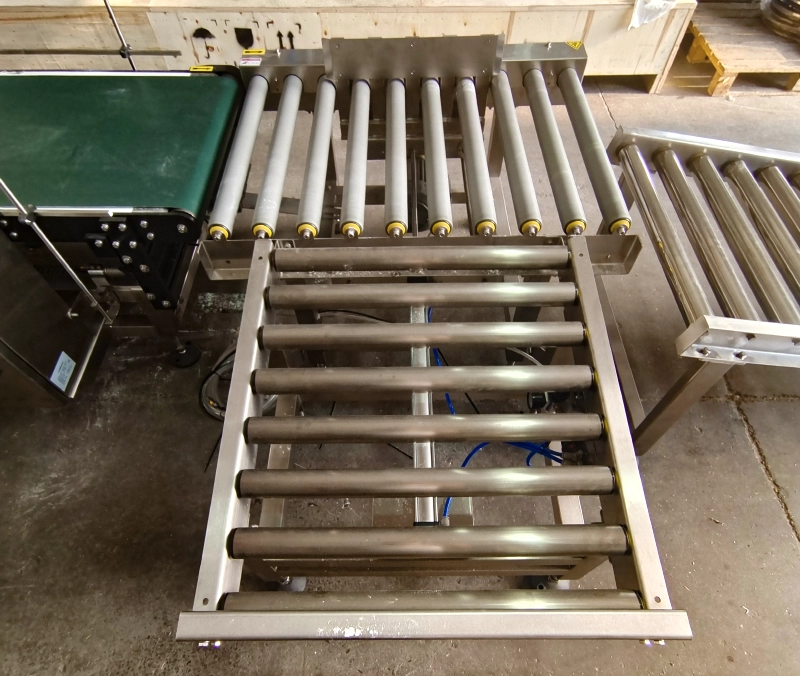
мешок с порошком нужно было стабильно подавать в рабочую зону, но старый участок не держал ровную траекторию. Из-за этого возникали перекосы, лишние остановки, ручная правка и потери сменного времени. На линии, где важен каждый мешок, даже короткая пауза быстро превращается в заметный провал по выпуску.
Почему Mipline подошла именно для этого сценария
Для такой задачи нужен не просто конвейер, а согласованный узел подачи: жесткая нержавеющая рама, стабильная геометрия перехода, защита рабочей зоны и понятная логика движения мешка от склада к захвату. В Mipline именно этот участок собран как промышленный модуль, а не как набор разрозненных механизмов. На фото видно, что линия использует роликовые переходы, направляющие, закрытую рабочую зону и аккуратную стыковку с остальными участками упаковки.
Это важно для порошковой фасовки, потому что мешок в такой среде нельзя «дожимать» вручную. Он должен идти по траектории сам: без лишнего трения, без качки, без необходимости подталкивать его в окно захвата. Когда подача мешка становится предсказуемой, вся линия начинает работать ровнее — от первого перемещения до финального вывода из зоны упаковки.
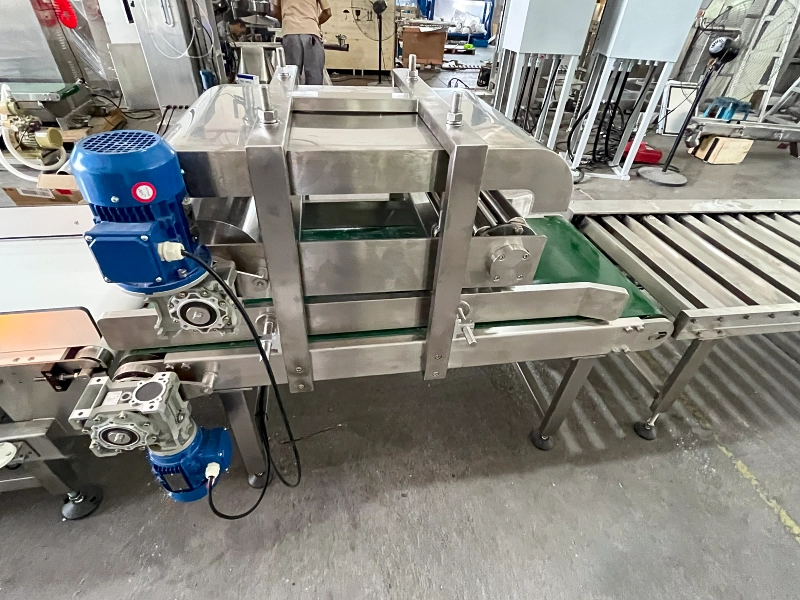
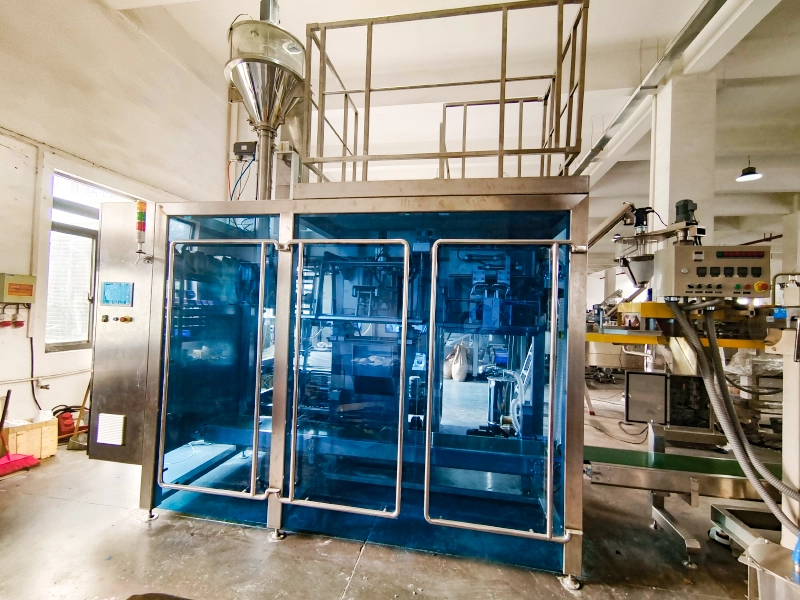
BPM Engineering Insight: в порошковой линии самый частый источник простоя — не фасовочный узел, а зона стыка между мешком, направляющей и рабочей станцией. Если эта зона сделана на жестком каркасе и с контролируемой геометрией, оператор перестает компенсировать ошибки руками, а линия начинает держать темп сама.
Что видно по конструкции и почему это важно
На практике здесь решают не абстрактные «автоматизация» и «надежность», а вполне конкретные конструктивные детали: нержавеющая рама выдерживает промышленную нагрузку, закрытая защитная зона снижает риск случайного контакта, а роликовые и ленточные участки удерживают мешок в правильной оси. Отдельно важна логика стыковки — когда подача, захват и передача идут без ступеньки, поток остается стабильным и мешок не теряет ориентацию.
На одной из фотографий видно и то, как Mipline работает с передачей между модулями: центральный защитный корпус, регулируемые боковые направляющие, двойная лента и электрошкаф управления. Это не декоративные элементы. Они нужны, чтобы мешок не «гулял» по ширине и чтобы оператор мог быстро настраивать линию под конкретную упаковку порошка без долгой переналадки.
| Что мешало на старой линии | Как это решает Mipline |
|---|---|
| Паузы при подаче мешка в зону захвата | Стабильный роликовый переход и согласованный модуль подачи держат мешок в одном потоке |
| Перекос и ручная правка положения | Направляющие, жесткая рама и кламповая зона уменьшают необходимость вмешательства оператора |
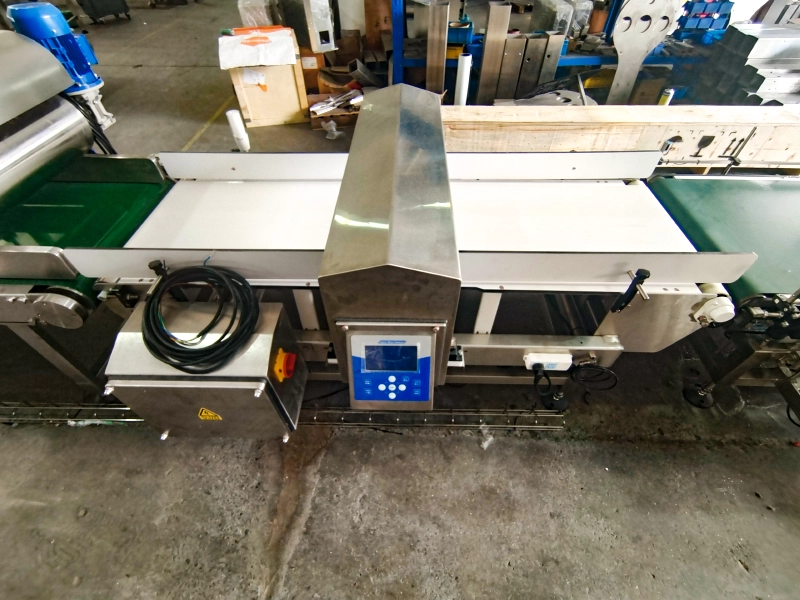
| Неровный ритм между фасовкой и выводом мешка | Закрытая автоматическая станция и синхронизированные конвейерные участки выравнивают темп всей упаковочной линии |
Итог для белорусского молочного производителя
После перехода на Mipline задача перестала быть борьбой с каждым отдельным мешком. Линия получила понятный и устойчивый сценарий: мешок подается без рывков, рабочая зона остается контролируемой, а упаковка порошка идет с меньшим количеством ручных вмешательств. Для цеха это означает не только более ровный выпуск, но и более спокойную смену: меньше остановок, меньше переработки и меньше риска испортить темп из-за одной неровной подачи.
Если коротко, Mipline здесь закрывает не только вопрос механики. Она закрывает вопрос ритма. А для порошковой упаковочной линии это часто и есть главный показатель качества проекта.
Если у вас похожая проблема на порошковой линии, мы можем подобрать схему подачи мешка под ваш продукт, формат упаковки и требуемый ритм выпуска.
 English
 Русский