
BIBPU для автоматизации вторичной упаковки соли: как стабилизировать поток до сшивки
When secondary packaging drifts out of rhythm, the problem is usually not the filler. On this Russian salt line, the stop-start losses appeared after the product had already been packed: bags arrived at the next station slightly twisted, the bag mouth wandered, and the sewing area had to absorb the variation. BIBPU was selected to rebuild that last-meter flow into one stable sequence from transfer to sewing.
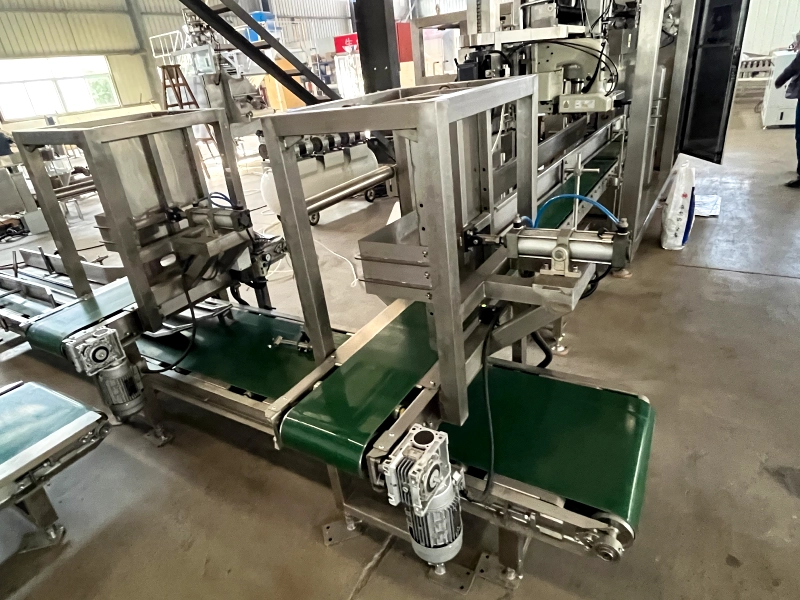
Старая схема: фасовка была стабильной, но передача — нет
Заводу не нужен был более крупный фасовщик. Ему требовалось меньше микрозадержек между упакованными мешками, их выравниванием, уплотнением и подачей на станцию сшивки. Соляная продукция здесь не прощает ошибок: если мешок слишком мягкий, пакет деформируется; если передача слишком свободная, горловина открывается неравномерно; если плёнка или тканый мешок не направляются, следующая станция тратит время на исправление ошибок предыдущей.
Вот почему концепция линии должна была сместиться от изолированных машин к связанной последовательности вторичной упаковки. Участок передачи, участок группировки, участок формования и участок подачи мешков должны были работать как один ритм, а не как четыре отдельных этапа.
Почему BIBPU подходит для этой задачи
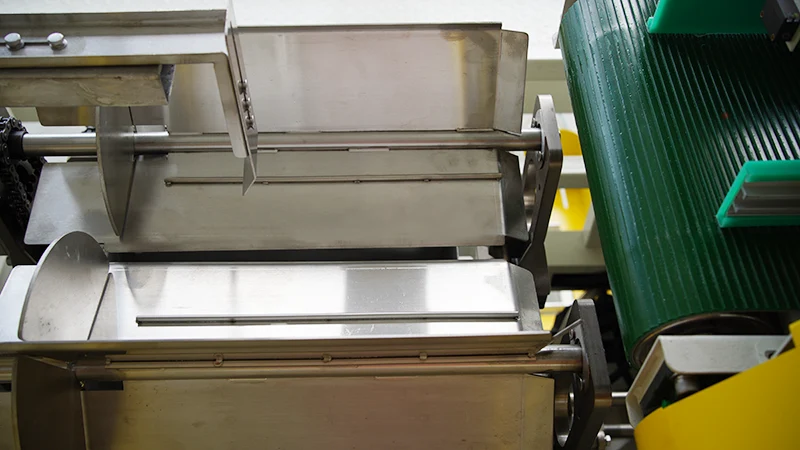
BIBPU создан именно для этой работы: принимать уже наполненные мешки и делать последующую обработку предсказуемой. Компактный транспортер передачи с пневматическим толкающим действием поддерживает движение потока мешков. Ротационный группирующий карманный загрузчик организует поток до того, как он поступит на следующий этап. На практике это означает меньше смещений, меньше ручных корректировок и более плавную подачу в зону сшивки.
Для производителя соли это ещё важнее, поскольку влага, пыль и вес продукта проявляются как механическая нестабильность. Контактирующая с продуктом сторона системы использует коррозионностойкую нержавеющую сталь в критических областях, в то время как каркас линии и узлы передачи спроектированы так, чтобы оставаться жёсткими при непрерывной работе.
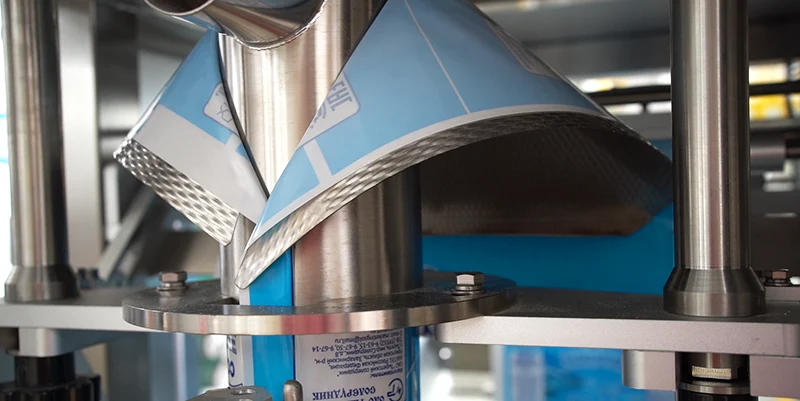
Структурное доказательство: линия построена для контроля мешка, а не просто для его перемещения
Формующий упор — хороший пример. Его рифлёная нержавеющая поверхность — не для красоты; она помогает уменьшить прилипание и поддерживать более стабильный путь мешка или плёнки во влажных условиях. Это важно, когда продукт — соль, потому что среда естественным образом способствует возникновению сопротивления, адгезии и неравномерного потока на линии.
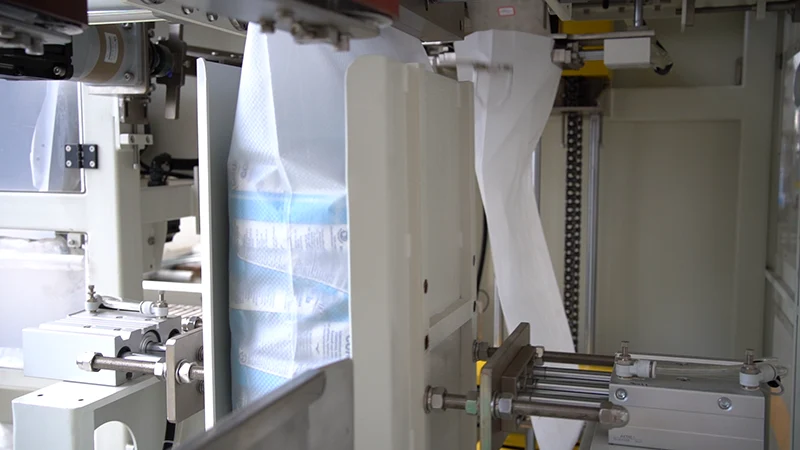
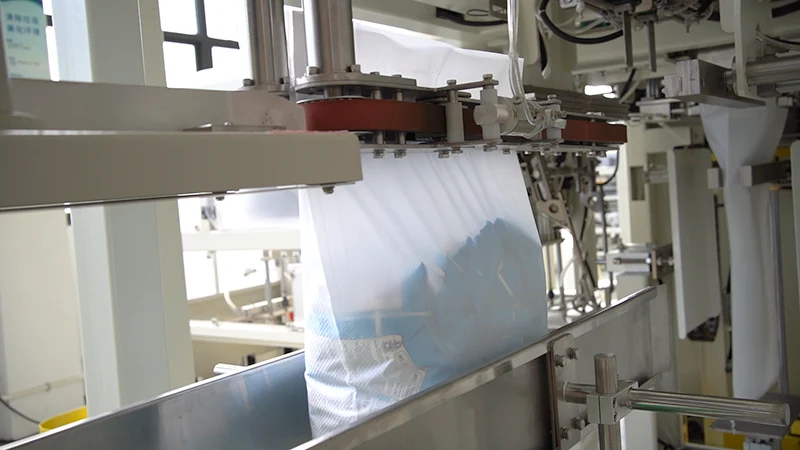
Далее по линии этап бокового сжатия решает ещё одну распространённую проблему: после загрузки мешка его всё равно нужно выровнять перед формированием шва. Пневматические боковые прижимные плиты сжимают и стабилизируют корпус мешка, чтобы последующий зашивочный аппарат не боролся с раздутым или перекошенным грузом.
Что изменилось после модернизации
Когда этапы передачи, группировки, сжатия и подачи стали рассматриваться как единая линия, оператор перестал тратить внимание на аварийные манёвры. Мешки поступали в зону сшивания в более повторяемом положении. Выравнивание горловины стало проще поддерживать. Этап сжатия удалял излишнюю форму корпуса перед окончательным закрытием. Сшивающая головка каждый раз получала более чистую и предсказуемую подачу.
Для производства это означает, что линию становится проще планировать и ей можно больше доверять. Для обслуживания — меньше времени тратится на компенсацию нестабильной геометрии мешков. Для предприятия — секция вторичной упаковки работает как процесс, а не как последовательность ремонтных операций.
Result
Заказчик перешёл от нестабильной, требующей постоянных корректировок передачи к стабильному потоку вторичной упаковки. BIBPU обеспечила соляной линии контролируемую точку передачи, лучшее выравнивание мешков, улучшенное предсшивочное сжатие и более надёжную подачу на зашивочную станцию. Практическая выгода такова: меньше прерываний на последнем метре и линия, которая может успевать за скоростью наполнителя, а не замедлять его.
Нужна консультация по упаковочному оборудованию?
СВЯЗАТЬСЯ С НАМИ → English
 Русский