
BIBPU · автоматизация вторичной упаковки
На сибирском соляном предприятии узкое место оказалось не в фасовке, а на участке между выходом готовых пакетов и их подачей к сшивке. BIBPU закрывает именно этот разрыв: выравнивает поток, удерживает мешок в геометрии и переводит ручной хвост линии в стабильный механизированный участок.
Сценарий: линия фасует нормально, а вторичная упаковка тормозит отгрузку
У клиента исходная картина была типичной для соляных площадок с высокой сменной загрузкой: продукт уже расфасован, но дальше начинается лишняя ручная работа. Пакеты нужно снимать, переносить, собирать в поток, ориентировать, поджимать, подавать к сшивке и следить, чтобы мешок не потерял форму. На бумаге это кажется простым. На практике именно здесь накапливаются остановки, перекосы и зависимость от оператора.
Для соли проблема усиливается из-за пыли, жесткой логистики и требований к чистому, повторяемому контуру. Когда подача мешка идет рывками, страдает не только производительность. Падает стабильность шва, ухудшается укладка, и вся линия начинает жить по самому слабому участку, а не по расчетной скорости фасовки.
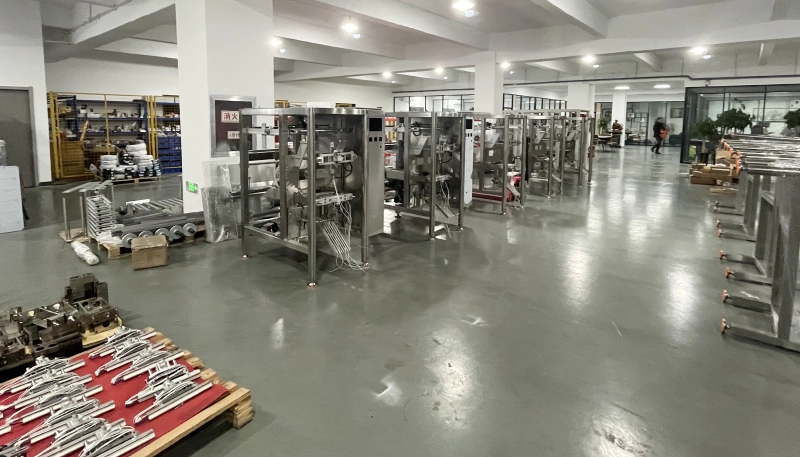
Почему BIBPU подходит именно для такого разрыва
BIBPU нужен там, где ручной хвост уже перестал быть вспомогательным участком и стал главным источником потерь. Система собирает поток после фасовки, задает направление мешку, стабилизирует его положение и доводит до узла закрытия без лишних рывков. Это важнее любой отдельной операции, потому что в вторичной упаковке выигрывает не одна машина, а связка узлов.
По смыслу это не просто транспортировка. Здесь важны три вещи: синхронизация, ориентация и контроль формы. Если мешок идет к закрытию с перекосом или раздутием, сшивка превращается в борьбу с последствиями. Если же подача выровнена заранее, узел закрытия работает ровно, а персонал не подстраивает каждый пакет вручную.
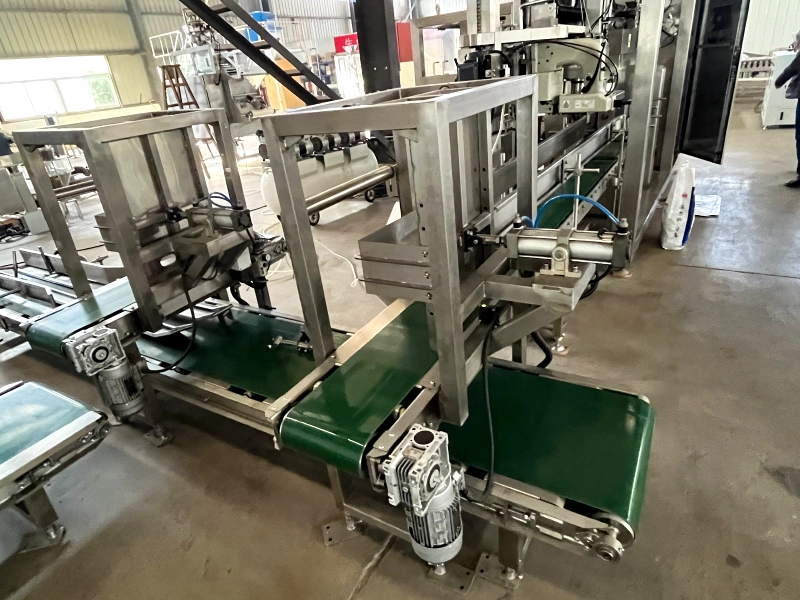
Что в конструкции помогает удержать поток
- Передача без рывков. Переходный конвейер с пневматическим толкателем упорядочивает мешок до подачи в следующий узел.
- Стабильная зона закрытия. Горячие запаивающие губки работают по уже выровненному мешку, а не пытаются исправлять геометрию пакета.
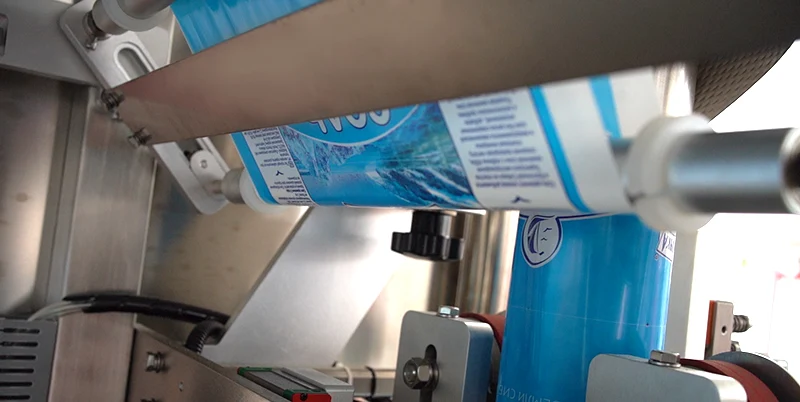
- Точная траектория пленки и пакета. Направляющие ролики и ручная регулировка соосности помогают удерживать повторяемость в серии.
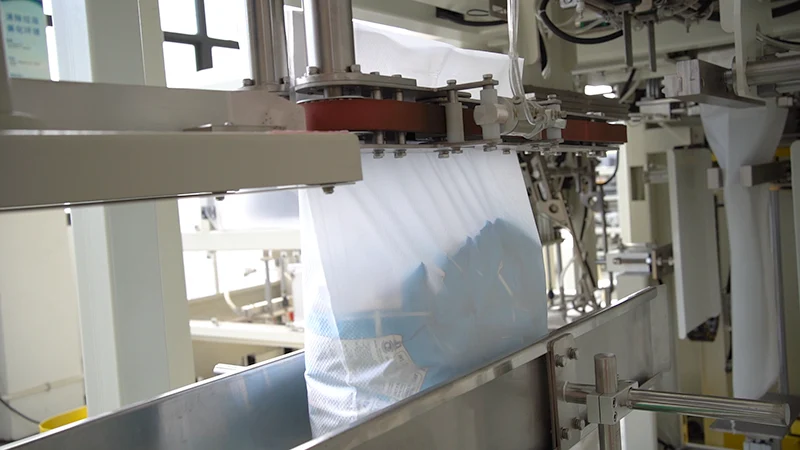
- Подача к сшивке без перекоса. Сдвоенные ременные подающие узлы держат мешок перед швейной головкой в нужном положении.
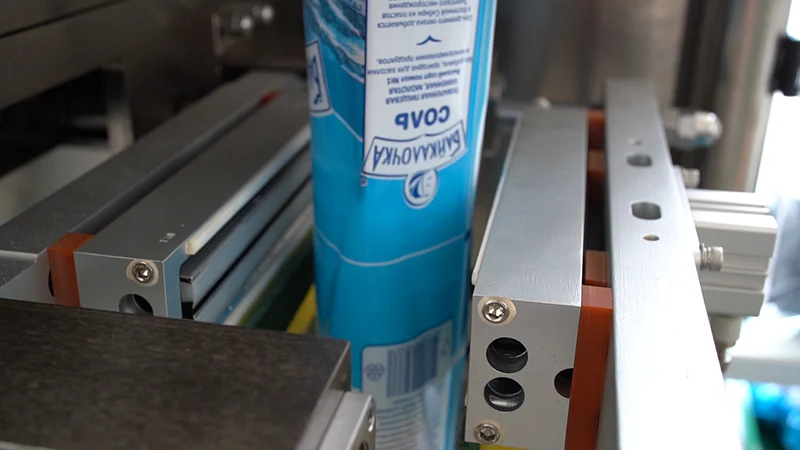
Параметры и узлы, которые действительно влияют на результат
В этой задаче клиенту был нужен не абстрактный «более автоматический» участок, а конкретный набор эффектов: меньше ручных касаний, меньше деформации мешка, стабильнее закрытие и более ровная подача в последующий цикл. Поэтому в материалах линии важны не рекламные слова, а видимые на фото признаки конструкции: направляющие, прижимы, синхронные ленты, рабочие зоны с понятной логикой движения.
Когда на участке есть возможность вручную выровнять соосность и при этом механизм уже сам удерживает мешок в правильной траектории, линия перестает зависеть от смены оператора. Для соли это особенно полезно: продукт недорогой, поток большой, и любой лишний простой быстро превращается в ощутимую потерю на смену.
Как выглядит результат для завода
После смещения акцента с ручной перегрузки на механизированный поток вторичная упаковка становится предсказуемой. Мешок меньше отклоняется по траектории, подача к сшивке становится ровнее, а участок после фасовки перестает быть местом, где теряется весь темп линии. Это и есть главный эффект автоматизации вторичной упаковки: не просто заменить оператора, а устранить сам источник хаоса.
Для производственника результат читается очень просто. Если линия фасует в одном темпе, а вторичная упаковка не успевает, значит нужно не наращивать давление на фасовку, а выровнять последний участок. Именно это BIBPU и делает — собирает разрозненный хвост в единый поток и возвращает линии нормальный ритм.
Нужен такой же расчет под вашу линию?
Если у вас фасовка уже стабильна, а вторичная упаковка сдерживает линию, мы можем разработать схему под ваш продукт, мешок, темп и планировку цеха. BIBPU особенно полезен там, где нужно убрать ручной хвост и стабилизировать подачу до закрытия и отгрузки.
 English
 Русский