
BIBPU для автоматизации вторичной упаковки соли: стабильная подача мешка на сшивку
[fusion_builder_container hundred_percent=”no” hundred_percent_height=”no” hundred_percent_height_scroll=”no” flex_align_items=”flex-start” flex_justify_content=”flex-start” flex_wrap=”wrap” class=”bpm-blog-page”]
[fusion_builder_row]
[fusion_builder_column type=”1_1″]
[fusion_text]
Когда вторичная упаковка соли на линии начинает зависеть от ручной подводки мешка, вся производительность упирается не в фасовку, а в последний метр перед сшивкой. На одном из сибирских солерудников именно этот участок и стал узким местом: мешок нужно было выровнять, подать без перекоса, убрать лишний воздух и довести до сшивной головы без рывков. Пока эта операция выполнялась руками, линия теряла стабильность, а качество укладки гуляло от смены к смене.
Для такого сценария BPM предложил BIBPU как систему, которая связывает разгрузку, вторичную подачу, ориентирование мешка и передачу на сшивку в один непрерывный поток. На первом плане здесь не один узел, а вся логика движения: от выхода фасованной соли до аккуратного попадания в мешкоукладочную зону и далее в швейный модуль. Именно так автоматизация вторичной упаковки перестает быть набором отдельных операций и становится управляемым процессом.
[/fusion_builder_column]
[/fusion_builder_row]
[fusion_builder_row]
[fusion_builder_column type=”1_2″]
[fusion_text]
Старая схема: ручной хвост перед сшивкой
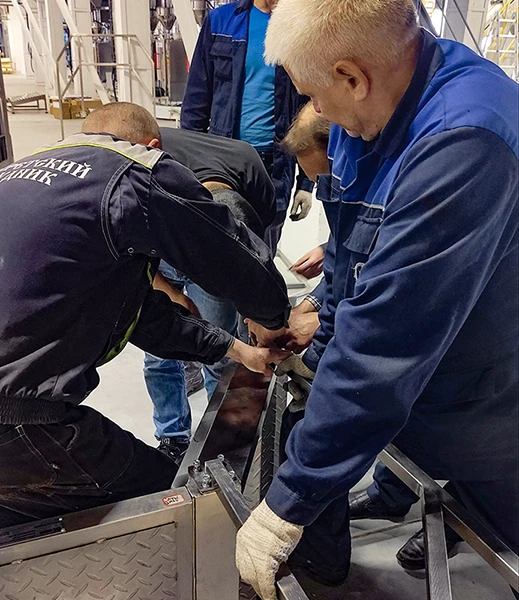
На проблемной линии мешок приходилось удерживать, смещать и центрировать вручную. Визуально это кажется мелочью, но в реальности именно здесь возникают простои: оператору нужно поймать положение, убрать перекос, не допустить зажатия кромки и успеть подать мешок дальше. Если сырье идет серией, ручной участок начинает тормозить всю линию. Для солерудника это особенно заметно: поток должен быть ровным, а упаковка — плотной и повторяемой.
На фото ниже видно, что вторая упаковка уже строится вокруг механической передачи, а не вокруг ручного контроля. Это и есть правильная точка старта для стабильной линии.
[/fusion_text]
[/fusion_builder_column]
[fusion_builder_column type=”1_2″]
[fusion_text]
[/fusion_text]
[/fusion_builder_column]
[/fusion_builder_row]
[fusion_builder_row]
[fusion_builder_column type=”1_1″]
[fusion_text]
Почему BIBPU подходит именно для этой задачи
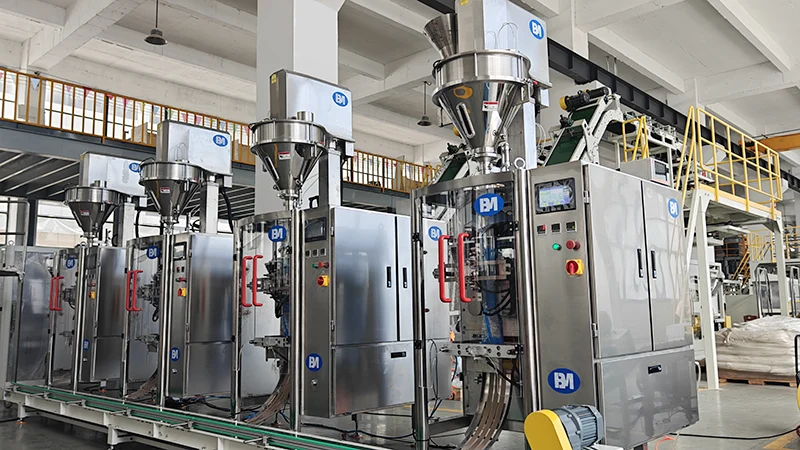
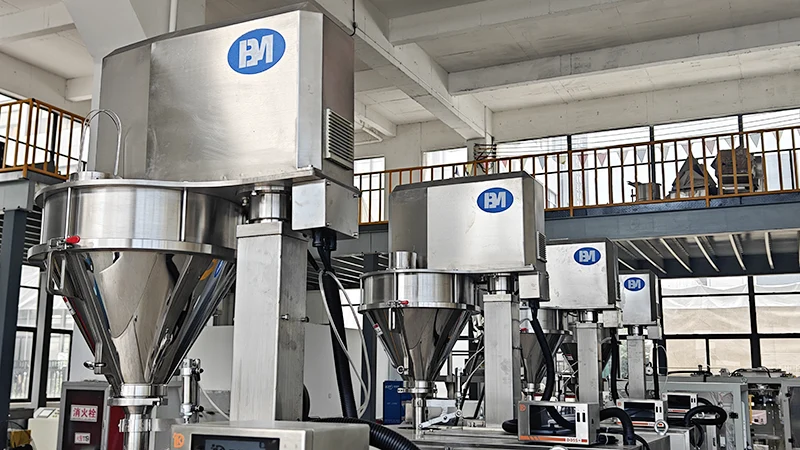
Компоновка BIBPU закрывает главную боль вторичной упаковки: она не просто двигает мешок, а выстраивает его путь по всей логике участка. Взгляд на фото с рядом VFFS-машин показывает, что платформа рассчитана на промышленную работу в серии, где важны повторяемость, доступность обслуживания и понятная компоновка. Верхние бункеры и дозирующие узлы подтверждают, что система рассчитана на поток, а не на разовые ручные операции.
Для солерудника это важно по двум причинам. Во-первых, соль требует устойчивой подачи без лишнего вмешательства оператора. Во-вторых, вторичная упаковка должна сохранять форму, чтобы мешок не расползался на транспортировке и при прошивке. Поэтому в BIBPU ключевую роль играют не только транспортёры, но и геометрия направляющих, прижимных участков и передача на швейный пост.
[/fusion_builder_column]
[/fusion_builder_row]
[fusion_builder_row]
[fusion_builder_column type=”1_3″]
[fusion_text]
[/fusion_text]
[/fusion_builder_column]
[fusion_builder_column type=”1_3″]
[fusion_text]
[/fusion_text]
[/fusion_builder_column]
[fusion_builder_column type=”1_3″]
[fusion_text]
[/fusion_text]
[/fusion_builder_column]
[/fusion_builder_row]
[fusion_builder_row]
[fusion_builder_column type=”1_1″]
[fusion_text]
Структура, которая решает проблему на практике
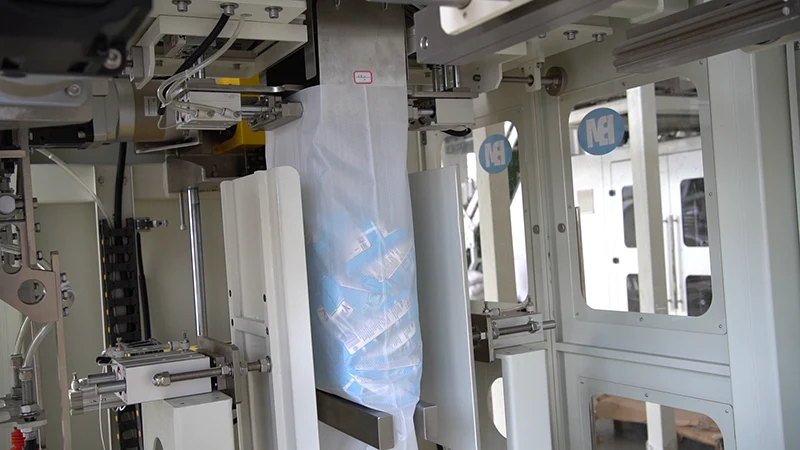
Фото с заполнением мешка показывает уже не абстрактную «автоматизацию», а конкретную механику: пакет солевых маленьких упаковок подается в большой ПП-мешок, который удерживается пневматическими зажимами. Это как раз тот момент, где ручной участок обычно ломает ритм. Здесь же нагрузка снимается с оператора, а мешок получает стабильное удержание до следующего этапа.
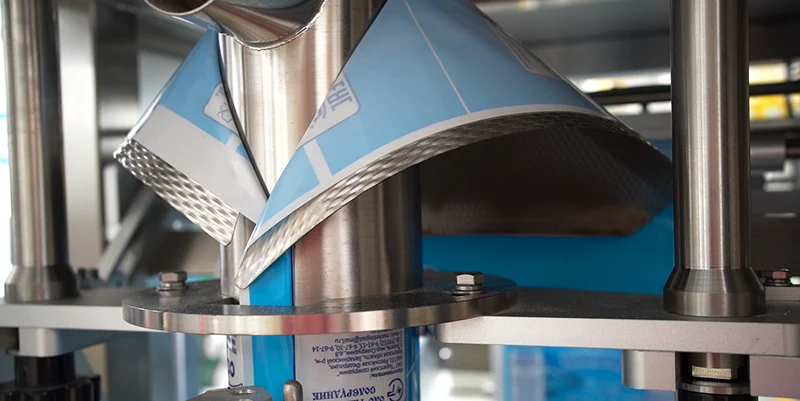
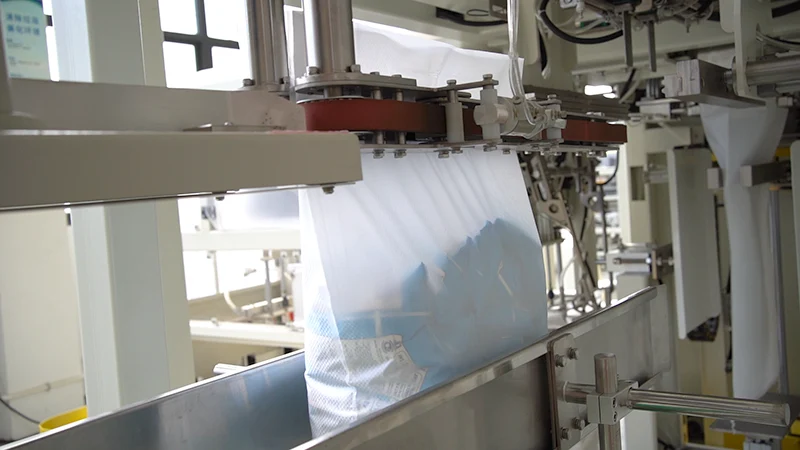
Дальше мешок передается на узел сведения кромок и подачи к швейной голове. На снимке с двойными ременными подающими лентами видно, что мешок не просто катится по ленте — он выравнивается по геометрии потока. Для вторичной упаковки соли это принципиально: если мешок уходит в шов под углом, сшивка становится нестабильной, а упаковка теряет товарный вид. Механическая подача здесь дает повторяемость, которую вручную удержать трудно.
Отдельного внимания заслуживает панель управления. Русскоязычный интерфейс MCGS нужен не для красоты, а для быстрой работы смены: запуск, сброс, скорость и контроль цикла должны быть под рукой. Для промышленного участка это значит меньше ошибок, быстрее обучение новых операторов и понятнее диагностика.
[/fusion_builder_column]
[/fusion_builder_row]
[fusion_builder_row]
[fusion_builder_column type=”1_2″]
[fusion_text]
[/fusion_text]
[/fusion_builder_column]
[fusion_builder_column type=”1_2″]
[fusion_text]
[/fusion_text]
[/fusion_builder_column]
[/fusion_builder_row]
[fusion_builder_row]
[fusion_builder_column type=”1_1″]
[fusion_text]
Что получает солерудник в итоге
После перехода на BIBPU линия перестает зависеть от «человеческого хвоста». Мешок идет по заданному маршруту, стык между фасовкой, вторичной подачей и сшивкой становится управляемым, а качество упаковки выравнивается по сменам. Для предприятия это означает меньше остановок, меньше ручной нагрузки и более предсказуемый выпуск.
Главный эффект здесь не только в скорости. Для солерудника важнее устойчивость: соль идет без лишних рисков, узлы работают в единой логике, а швейная операция получает ровный мешок, готовый к закрытию. Именно так автоматизация вторичной упаковки дает реальный результат — не на словах, а в повторяемом промышленном цикле.
[/fusion_builder_column]
[/fusion_builder_row]
[fusion_builder_row]
[fusion_builder_column type=”1_1″]
[fusion_code]
Связаться с BPM и запросить расчет вторичной упаковки
[/fusion_code]
[/fusion_builder_column]
[/fusion_builder_row]
[/fusion_builder_container]
Нужна консультация по упаковочному оборудованию?
СВЯЗАТЬСЯ С НАМИ → English
 Русский