
Как BIBPU организует вторичную упаковку соли на участке от фасовки до сшивки
BIBPU · автоматизация вторичной упаковки
Как BIBPU организует вторичную упаковку соли на участке от фасовки до сшивки
На сибирском солеруднике узким местом была не сама фасовка, а передача мешка между операциями: мешок поступал на сшивку неровно, требовал ручного труда и сбивал ритм линии. BIBPU устраняет именно этот разрыв — собирает, выравнивает, подает и стабилизирует поток перед передачей на следующий этап.
Сценарий: стык между фасовкой и сшивкой
Для предприятия, отгружающего соль в мешках, вторичная упаковка — не просто дополнительный участок. Это место, где продукт уже готов, но еще не собран в стабильную отгрузочную единицу. Именно здесь обычно начинается потеря темпа: мешок нужно подать, развернуть, сгруппировать, удержать и передать дальше без рывка. Если этот участок выполняется вручную или на разрозненных узлах, линия начинает работать рывками.
На объекте в Сибири проблема выглядела типично: мешки подходили к сшивке с разной ориентацией, оператору приходилось корректировать положение вручную, а любое отклонение быстро приводило к накоплению перед узлом. В итоге росли простои, нагрузка на персонал и риск неравномерной укладки перед транспортировкой.
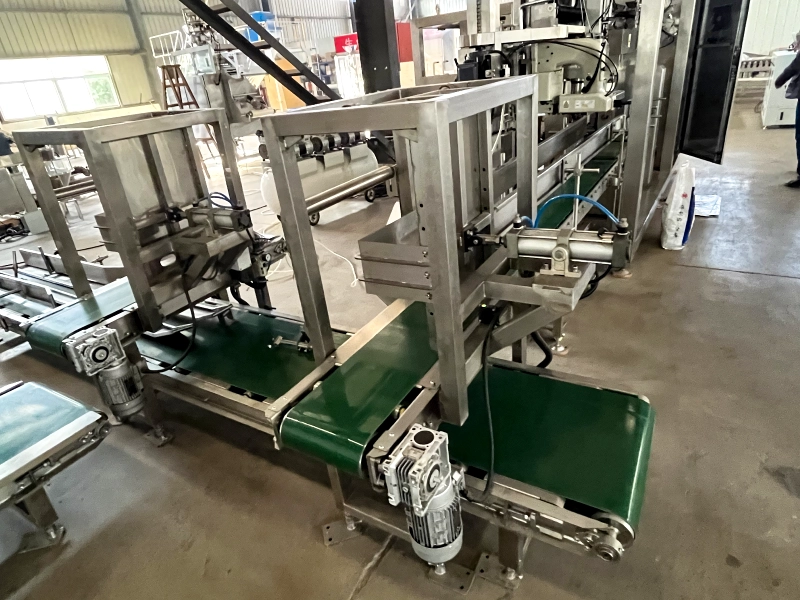
Передающий узел с пневмоподталкиванием и двухсекционной лентой демонстрирует логику всей системы: не просто перемещать мешок, а переводить его в предсказуемую траекторию для следующего шага.
Почему ручной вариант быстро упирается в предел
Когда вторичная упаковка соли строится на ручной подаче, проблема обычно не в одном операторе, а в сумме мелких потерь: мешок нужно подхватить, развернуть, подвинуть, совместить с кромкой, удержать в нужной точке и отправить дальше. На бумаге это выглядит просто, но в потоке превращается в череду микропауз. Для соляного участка это особенно критично, потому что продукт идет в режиме высокой повторяемости, а ручной участок линии каждый раз нарушает этот ритм.
Кроме того, мешок в реальных условиях редко бывает идеально одинаковым: плотность, запыленность, остаточная деформация после фасовки и кратковременные перекосы создают нестабильность. Без направляющих, накопления и принудительного выравнивания последующий узел вынужден подстраиваться под случайность.
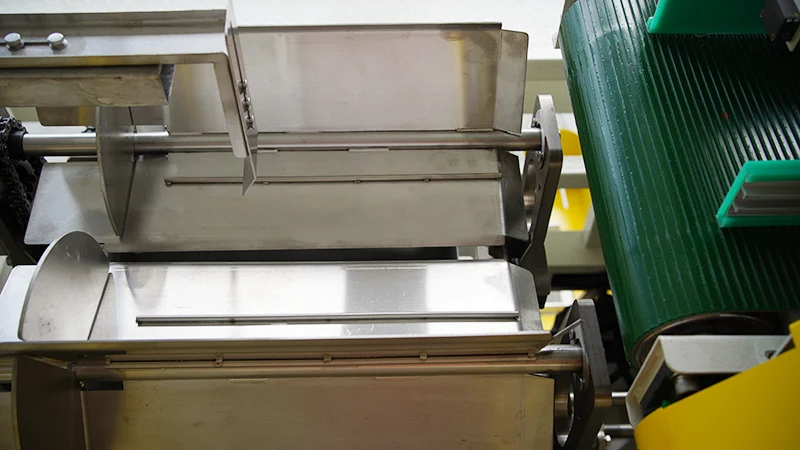
Роторный узел группировки рядом с подающим конвейером решает именно ту задачу, которая нужна вторичной упаковке: собрать мешок в заданный ритм и передать его без хаоса.
Почему BIBPU подходит именно для этого участка
BIBPU полезен там, где нужно соединить несколько операций в одну управляемую линию. Для соляного участка это означает не купить еще одну машину, а закрыть конкретную технологическую дыру: от мешка после фасовки до готовой транспортной упаковки. Система может работать как связка для подачи, группировки, выравнивания, удержания и передачи на следующий узел, без того чтобы оператор каждый раз исправлял положение руками.
Важна и сама конструктивная логика. На фото видно, что узлы собраны вокруг направляющей геометрии, металлических опор и транспортных секций. Такой подход нужен не ради внешнего вида, а ради того, чтобы мешок двигался по одному маршруту и не терял форму в процессе передачи. Для соли это критично: продукт не любит лишних задержек, а производственный участок не любит непредсказуемых остановок.
Многоручьевой участок слияния удобен для группировки и выравнивания: он собирает разрозненные упаковки в один контролируемый поток и не дает следующему этапу ждать или давиться.
Структурные доказательства: за счет чего линия держит ритм
С точки зрения механики ценность такой вторичной линии в том, что она меньше зависит от опыта оператора и больше — от самой конструкции. Секция передачи переводит мешок из случайного положения в направленное, секция группировки собирает отдельные единицы в стабильный шаг, а внутренняя защита ограничивает ошибки внутри машины, а не на всей линии.
Именно поэтому важны фото внутренних узлов. На них видны пневмоцилиндры, направляющие, входные желоба и защитные двери. Это не декоративные элементы, а реальные механизмы, которые решают задачи выравнивания, удержания и безопасной передачи мешка. Для соляного производства это означает меньше ручной корректировки и более ровный выпуск по смене.
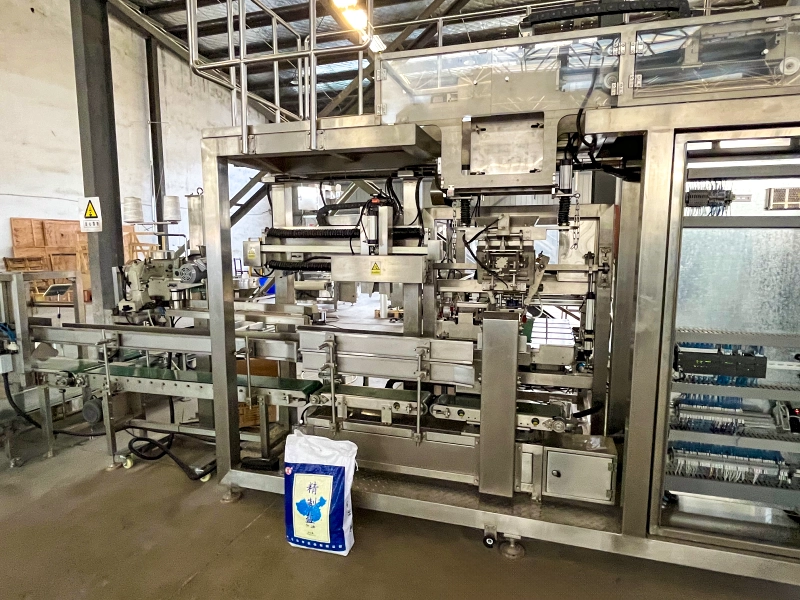
Фото внутренних механизмов показывает, что это не закрытый черный ящик, а обслуживаемый и понятный узел, рассчитанный на длительную эксплуатацию.
Итог для клиента: ручной хвост превращается в стабильный участок
Основная цель такой модернизации — не эффектная картинка, а результат: меньше людей на последнем участке, меньше мешков, которые приходится поправлять на месте, меньше потерь темпа, которые накапливаются в сменную просадку. Для соли это особенно важно, потому что стабильная вторичная упаковка позволяет передавать продукт дальше без лишних остановок и с более ровной логистикой.
Для заказчика ценность обычно в одном: самый трудный отрезок больше не требует постоянного ручного контроля. Когда вторичная упаковка отдана BIBPU, оператор перестает тушить проблемы и начинает контролировать процесс, а линия работает как цельный поток, а не как набор разрозненных действий.
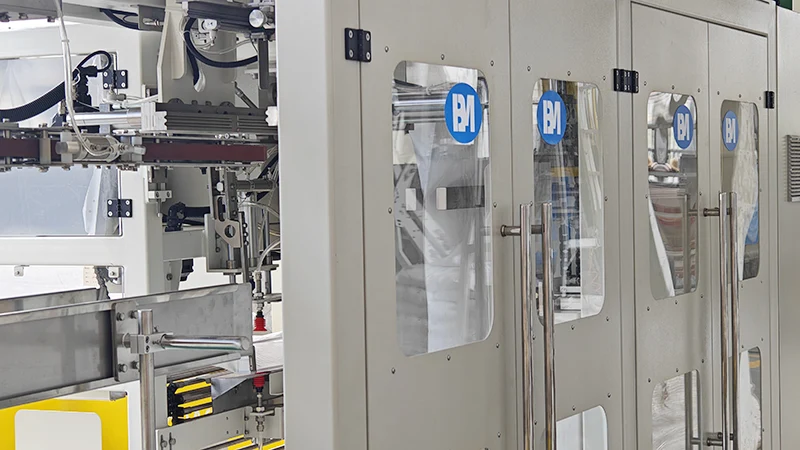
Прозрачные защитные двери и длинные рукоятки показывают баланс между безопасностью, обзором и удобством обслуживания на реальном заводе.
Если ваша соляная линия тоже тормозит на последнем участке
Когда проблема не в фасовке, а в том, что мешок после фасовки не может стабильно дойти до сшивки или следующего узла, сначала надо смотреть на подачу, группировку и выравнивание. Именно эти задачи и закрывает BIBPU.
Если убрать ручное вмешательство из последнего участка, вторичная упаковка перестает быть источником хаоса и становится частью устойчивой производственной логики.
Нужна консультация по упаковочному оборудованию?
СВЯЗАТЬСЯ С НАМИ → English
 Русский