
BIBPU для соли: как убрать ручной участок перед сшивкой
На соляной линии слабым звеном обычно является не сам фасовочный узел, а последний метр — там, где мешок нужно аккуратно подвести к сшивке. Если этот участок выполняется вручную, темп сразу начинает плавать: оператор выравнивает кромку, ловит мешок, компенсирует лишний воздух и тратит время на постоянные корректировки. Для соли это особенно заметно, потому что влажная среда быстро приводит к налипанию пленки, нестабильному шву и смещению мешка перед швейной головкой.
Когда линия упирается в переход от фасовки к сшивке
BIBPU нужен именно в этой точке. Он организует не отдельный станок, а связанный участок вторичной упаковки: подачу, удержание, уплотнение, запайку, укладку в наружный мешок и передачу к сшивке. В результате линия перестает зависеть от того, насколько ровно работает оператор в смену, и начинает выдерживать повторяемый ритм.
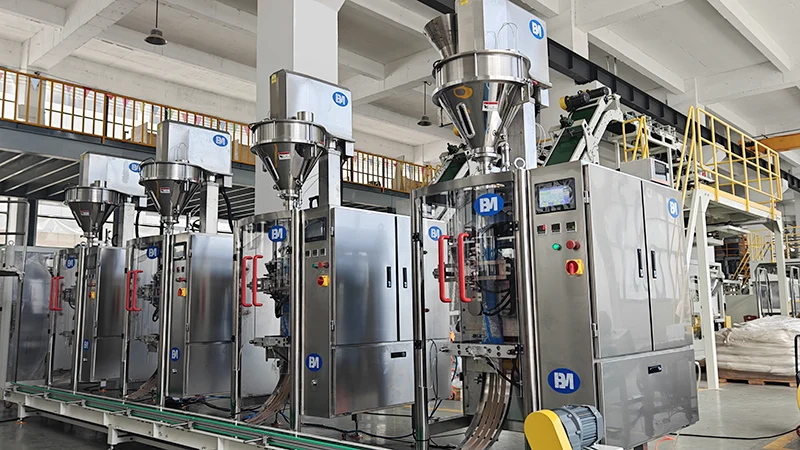 Четыре VFFS-модуля в одной линии: базовая архитектура для стабильной фасовки соли перед вторичной упаковкой.
Почему BIBPU подходит именно для соли
Для соляной среды критически важна коррозионная стойкость. В контактных узлах здесь используется UNS S31603 (316L), то есть высококоррозионно-стойкая нержавеющая сталь, рассчитанная на агрессивную среду и постоянную влажность. Это снижает риск точечной коррозии и помогает машине сохранять стабильность в реальном производстве, а не только на бумаге.
Вторая причина — контроль формы пленки. На соли пленка часто начинает подлипать и растягиваться неравномерно, особенно когда линия работает долго. Поэтому здесь применено димпельное формующее плечо из нержавеющей стали: такая поверхность уменьшает сопротивление и помогает пленке двигаться ровно, без лишнего трения и рывков.
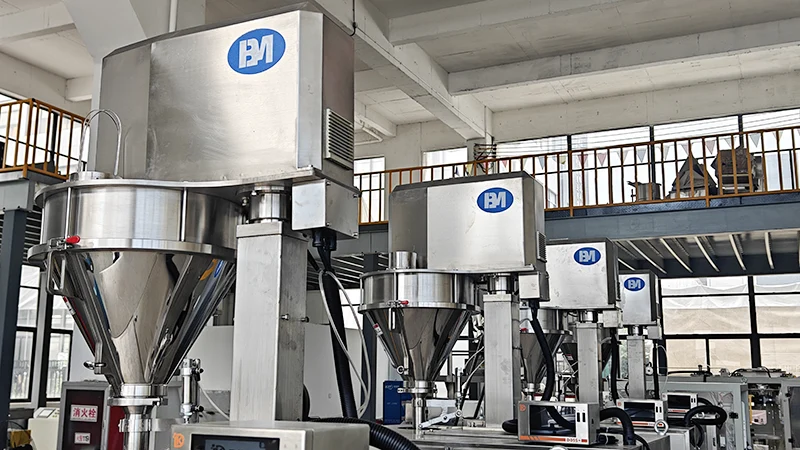 Сверху видны дозирующие узлы и несущие колонны: именно этот блок обеспечивает ровную подачу продукта на соляной линии.
Какие узлы решают основные проблемы
Первый узел — дозирование. Он должен подавать продукт без рывков, иначе вся линия начинает жить короткими остановками. Второй — формирование рукава и кромки. Третий — термосварка. Если шов гуляет, соль быстро находит слабое место, поэтому BIBPU использует нагреваемые поперечные губки с PID-контролем температуры. Это не декоративная функция: она напрямую влияет на герметичность и на то, будет ли мешок стабильно держать форму после выхода из машины.
Для соляного продукта важна и механика удержания мешка после фасовки. Когда мешок переходит к наружному PP-слою, он не должен распухать и смещаться. Поэтому линия использует пневматическое удержание и выравнивание: мешок фиксируется, уплотняется и готовится к сшивке без лишней ручной коррекции. Именно этот участок обычно и съедает время на традиционных линиях, а здесь он встроен в общий поток.
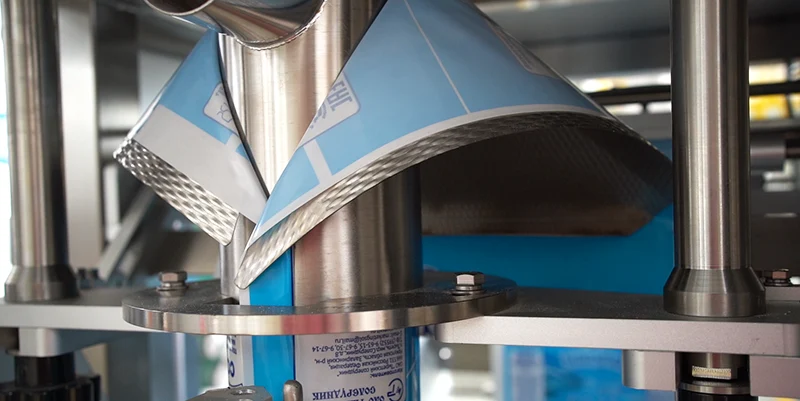 Формующее плечо с dimple-обработкой: решение против налипания пленки в более влажной соляной среде.
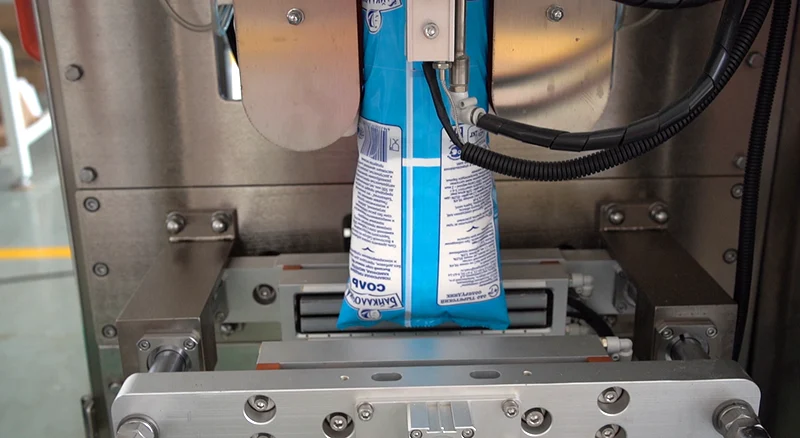 Нагреваемая губка поперечной запайки: узел, который удерживает герметичность и не дает соли выйти в шов.
Что происходит после фасовки
После заполнения мешка BIBPU переводит продукт в наружный полипропиленовый мешок с пневматическими зажимами. Это важно по двум причинам. Во-первых, мешок сохраняет правильную геометрию. Во-вторых, уплотнение перед сшивкой уменьшает лишний воздух внутри и делает работу швейной головы предсказуемой. Когда мешок идет к сшивке уже выровненным, оператору не нужно ловить его вручную и подстраивать каждый экземпляр.
Дальше в работу входит промышленная швейная голова Newlong. Она завершает весь поток, но ее стабильность уже зависит от того, насколько ровно мешок был подан на этот этап. Поэтому ценность BIBPU — не в одной операции, а в том, что он готовит мешок к сшивке без разрыва логики линии.
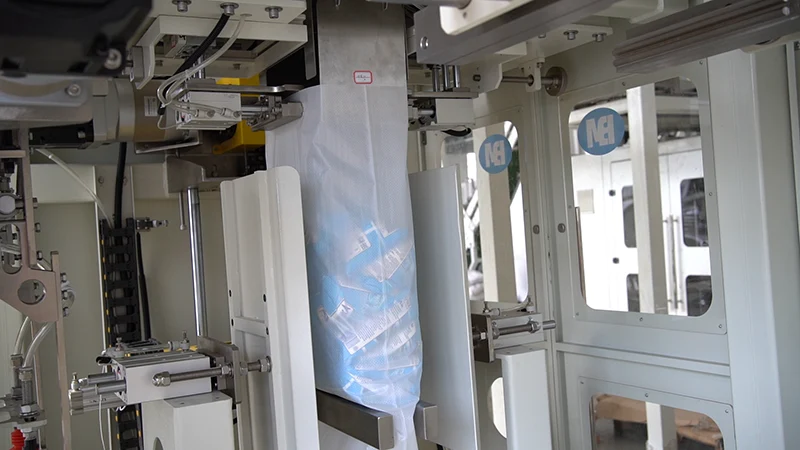 Пакеты соли входят в наружный мешок через пневматический захват: это удерживает форму и снижает ручную корректировку.
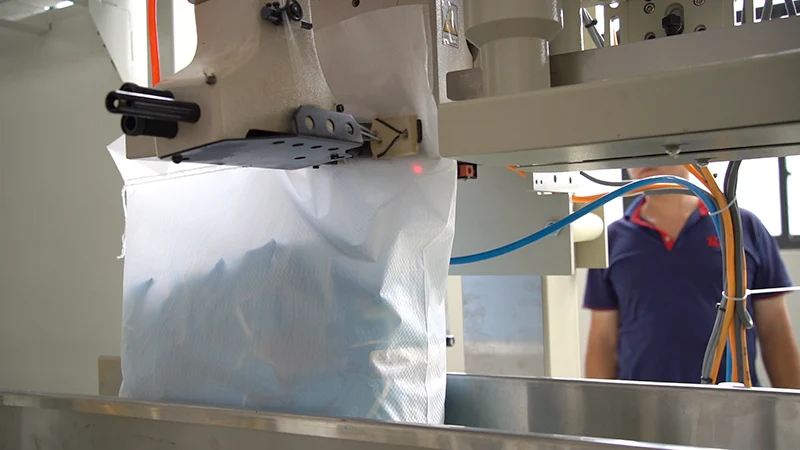 Промышленная швейная голова Newlong: финальная точка линии, где особенно важны ровная подача и стабильный край мешка.
Итог для соляного производства
BIBPU полезен там, где от линии требуется не просто фасовать соль, а держать ритм без постоянного участия оператора. Он берет на себя дозирование, формирование, герметизацию, удержание мешка и подготовку к сшивке. В результате участок становится ровнее, мешок выходит стабильнее, а последний метр линии перестает быть слабым звеном всей смены.
Если коротко: для соли важна не одна машина, а связка узлов, которые не спорят друг с другом. Именно такую связку и показывает BIBPU.
Нужна консультация по упаковочному оборудованию?
СВЯЗАТЬСЯ С НАМИ → English
 Русский