
BIBPU для автоматизации вторичной упаковки соли: переход между фасовкой и сшивкой
Как BIBPU перестраивает переход между фасовкой и сшивкой на соляной линии
На соляных линиях сбой часто возникает не в самой фасовке, а на коротком участке между выдачей мешка, его выравниванием, снятием лишнего воздуха и подачей на сшивку. Именно здесь ручной труд начинает тормозить поток: мешок идёт с перекосом, ползёт по ролику неравномерно, а швейная голова вынуждена подстраиваться под нестабильную геометрию упаковки.
BIBPU закрывает этот разрыв за счёт механически согласованного участка вторичной упаковки: от дозирующей подачи и удержания мешка до выравнивания, компрессии и шитья.
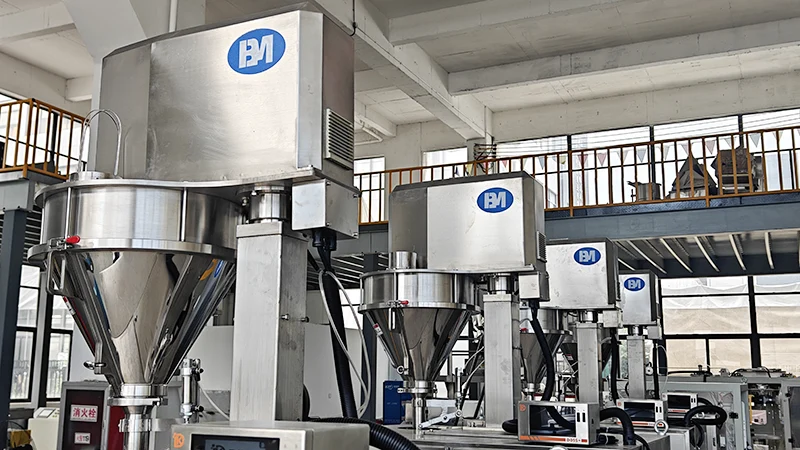
Где старый сценарий начинает ломать ритм
Для соляного производства типовая проблема выглядит одинаково: фасовка уже готова, но дальше мешок приходится вручную подхватывать, подравнивать и передавать на следующую операцию. На бумаге это кажется коротким шагом. В реальности именно он даёт разброс по времени, создаёт накопление мешков у конца линии и провоцирует лишние остановки.
Если мешок приходит на сшивку с перекосом, его приходится ловить направляющими или операторами. Если внутри остаётся воздух, пакет хуже укладывается в стопу и нестабильно проходит через прижимной участок. Если в зоне перехода нет нормального контроля полотна и удержания, то любой сбой по скорости мгновенно отражается на швейной голове.
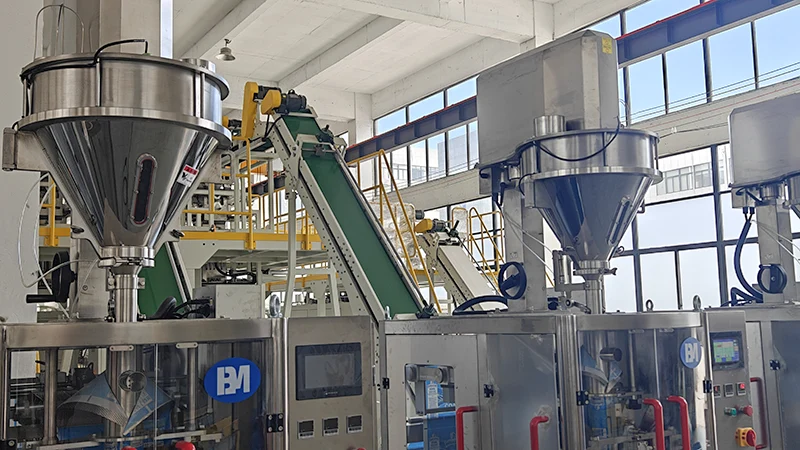
Почему именно BIBPU подходит для такой задачи
Сильная сторона BIBPU заключается не в одном узле, а в связке узлов. Контактные поверхности, работающие рядом с продуктом, опираются на нержавеющую сталь UNS S31603 (316L), что логично для солевого производства и влажной среды. Там, где плёнка и упаковка должны идти без залипания и без лишнего сопротивления, используется формующая деталь с dimple-обработкой — это помогает убрать лишнее трение на влажной линии.
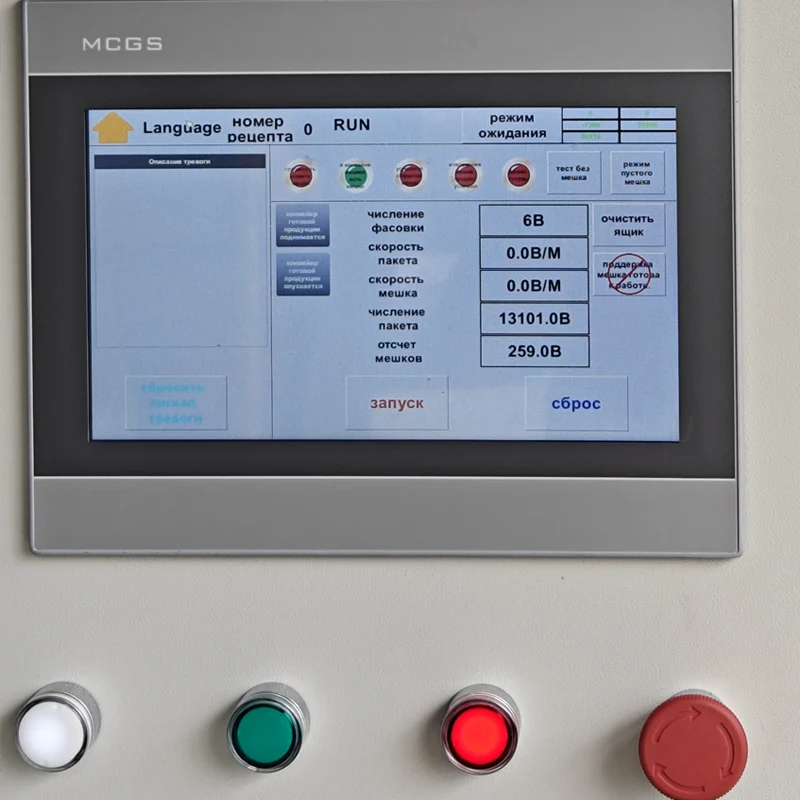
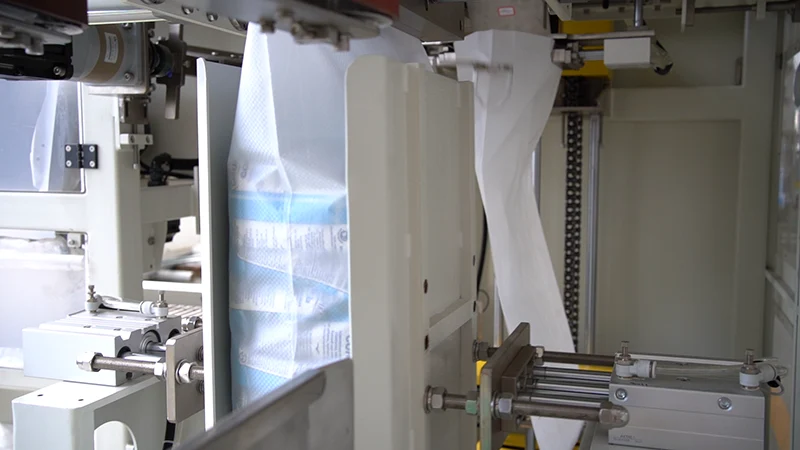
Чтобы мешок не гулял по траектории, в системе есть направляющие ролики и узел выравнивания. Чтобы операторы не подстраивали участок вручную, предусмотрен промышленный экран с русскоязычным интерфейсом и параметрами процесса. А чтобы сам мешок не шёл на швейную голову раздутым и рыхлым, BIBPU применяет боковое пневматическое сжатие перед сшивкой.
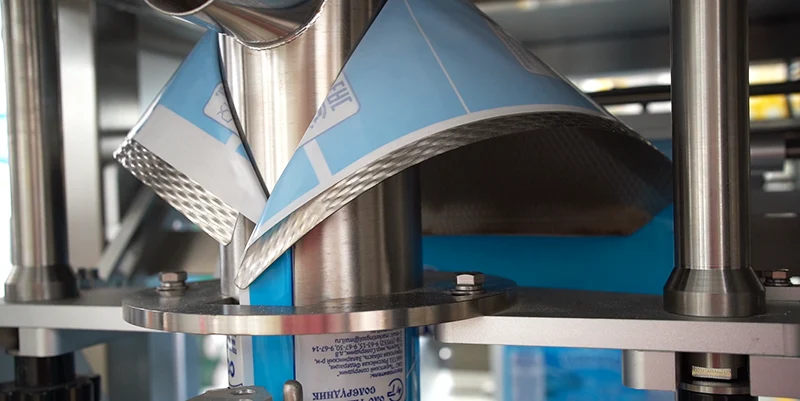
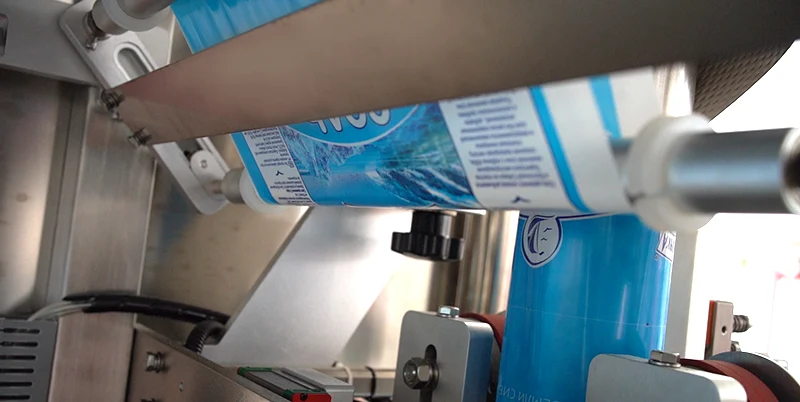
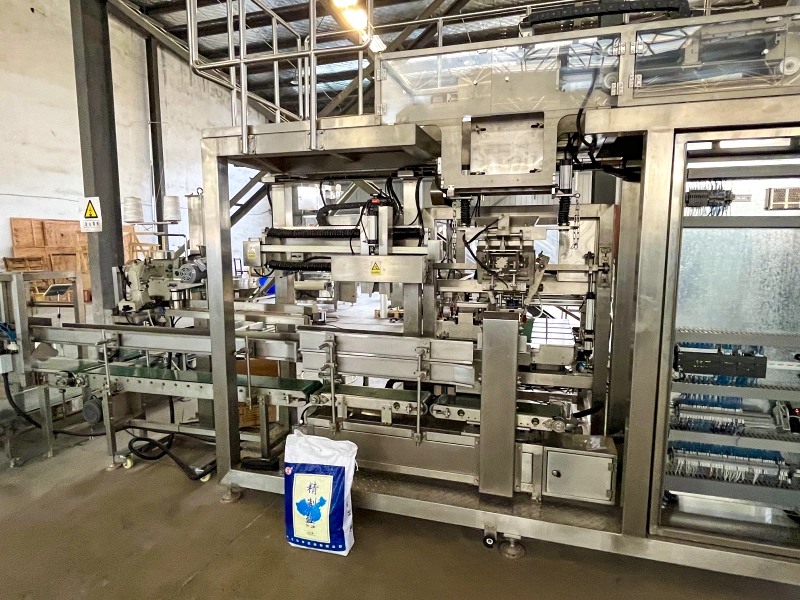
Как выглядит сам участок вторичной упаковки
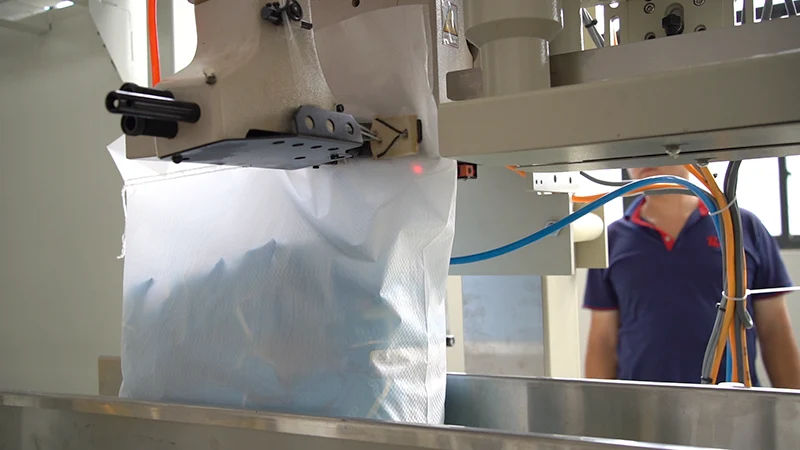
По структуре линия собрана как последовательность коротких, но точно согласованных операций. Сначала мешок попадает в узел удержания и ориентации. Затем он проходит боковое выравнивание, где пневматика убирает лишний объём и помогает придать упаковке более компактную геометрию. После этого мешок подаётся на сшивку уже в предсказуемом положении.
На практике это означает меньше рывков, меньше ручных поправок и меньше спорных моментов между передачей и швейной головой. Оператор видит процесс на экране, а не по косвенным признакам. Технологу проще удерживать один и тот же сценарий работы при смене партии, влажности и темпа фасовки.
Что получает соляное предприятие в итоге
Главный результат — не просто автоматизация ради автоматизации, а выравнивание самого слабого места линии. Когда участок между фасовкой и сшивкой становится механически стабильным, линия перестаёт зависеть от усталости оператора и случайного перекоса мешка. Соль идёт в своей логике: дозируется, удерживается, сжимается, передаётся и зашивается без лишнего хаоса.
Для предприятия это означает более ровный поток, предсказуемую укладку упаковки, аккуратную подачу на сшивку и понятный контроль процесса. Для персонала — меньше ручного вмешательства. Для инженера — меньше причин искать проблему «в швейной голове», когда на самом деле нужно было перестроить весь переходный участок.
Если ваша линия вторичной упаковки соли упирается именно в этот короткий, но дорогой по времени участок, BIBPU стоит рассматривать как готовую архитектуру, а не как набор разрозненных узлов.
 English
 Русский