
Где ломается ритм упаковки: участок передачи мешков до паллеты
BPM / ppline
Где ломается ритм упаковки: участок передачи мешков до паллеты
Для соляного завода фасовка сама по себе не решает задачу. Деньги и стабильность теряются позже — когда мешок выходит из фасовочной машины, идет по транспорту, попадает в зону укладки и должен без перекоса дойти до готовой паллеты. Именно на этой связке чаще всего появляются мятые мешки, смещение штабеля, лишняя ручная работа и простой линии.
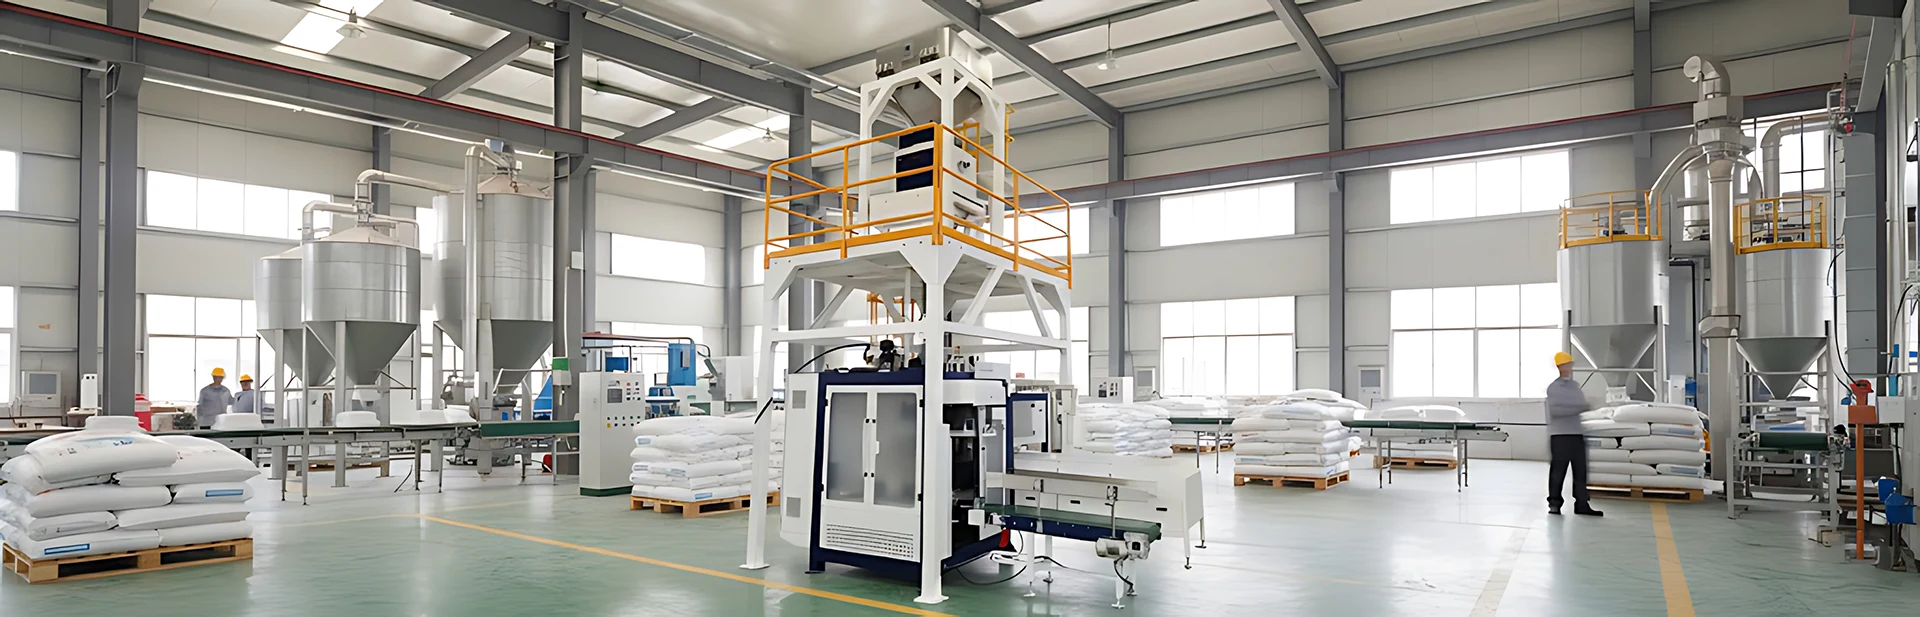
Проблема обычно не в одном узле, а в разрыве между узлами
When the packaging line operates separately from conveying and palletizing, each transfer point becomes a bottleneck. In practice, it looks simple: a bag is already filled but not yet ready for shipment. It can unfold on the belt, lose its shape on a turn, catch on guides, or land on the pallet at the wrong angle. The heavier and denser the flow, the more costly such a failure is.
For a salt producer, this is particularly critical. Salt is abrasive, creates dust, and the bag must remain clean and legible all the way to the warehouse. Therefore, not only the filling is important, but also how the line receives the bag after filling, aligns it at the exit, and transfers it further without excessive manual handling.
What a stable filling unit provides
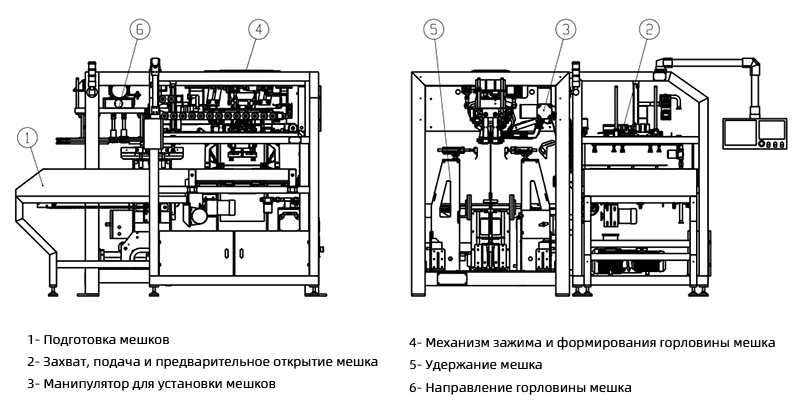
The strength of ppline is not one impressive cabinet, but the integration of mechanics, control, and operator accessibility. The engineering diagram shows that the packaging unit is built as a complete module: bag magazine, gripping zone, feeding, clamping, filling, and exit. This approach reduces dependence on random on-site adjustments and makes the line's behavior predictable during long-term operation.
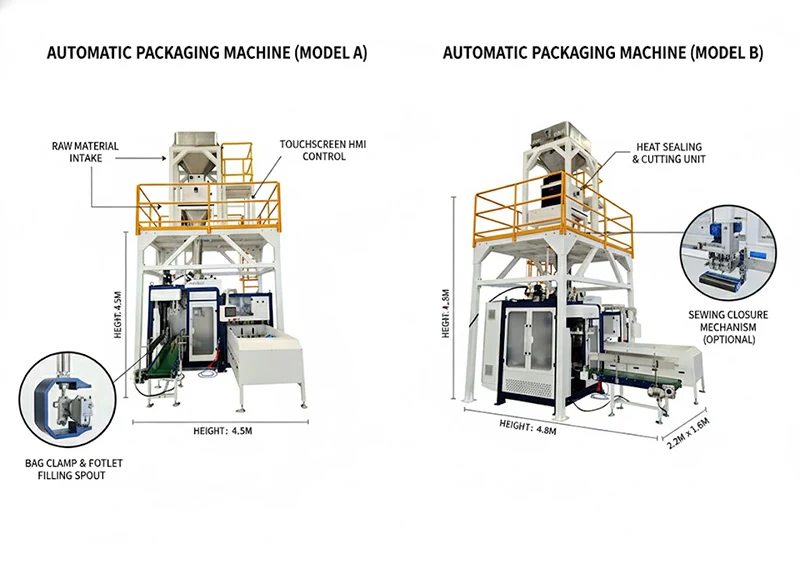
It is especially important that the operator sees not only the process itself but also the control logic. The HMI panel helps quickly change modes, monitor work cycles, and prevents the need to constantly manually adjust the line. For a B2B enterprise, this is no longer just "convenience," but a way to maintain shift productivity without constant stoppages.
Why output conveying and palletizing solve more than it seems
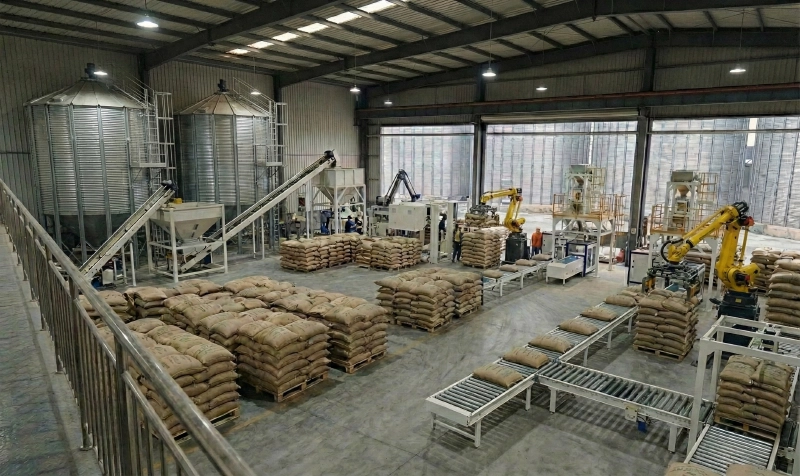
If bags leave the filling station one by one and are then assembled manually, the enterprise loses speed at the most expensive stage—warehousing and shipping. When the line immediately outputs the bag into an organized flow, the pallet is more even, the stack doesn't "shift," and workers don't waste time aligning each row.
Для южного или сибирского производителя соли это означает две вещи. Первая — меньше повреждений упаковки, потому что мешок не летит по импровизированным маршрутам. Вторая — стабильнее логистика, потому что готовая транспортная единица выходит уже в понятной геометрии. Это особенно заметно на партиях, которые уходят большими объемами и должны быстро перегружаться на следующем участке.
Что проверить перед выбором линии
Если предприятие смотрит не на отдельную машину, а на весь участок от фасовки до паллеты, нужно оценивать не «мощность на бумаге», а поведение системы в реальном потоке. Вот что обычно критично:
- как мешок выходит из зоны заполнения и не теряет форму на передаче;
- есть ли нормальная согласованность между фасовочным узлом и транспортом;
- может ли линия работать в одном ритме без постоянной ручной коррекции;
- насколько удобно оператору управлять сменой и быстро устранять сбои;
- как формируется паллета и сохраняется ли ее геометрия до склада.
Именно здесь ppline дает практический эффект: инженерная компоновка, понятная логика узлов, отдельные этапы подачи и организованный выход в сторону отгрузки. То есть предприятие получает не набор разрозненных станций, а одну технологическую цепочку.
Вывод
Самая дорогая ошибка в упаковке соли — считать, что все решает фасовка. На деле прибыль сохраняет тот участок, где мешок без шума проходит от машины к паллете. Если этот переход спроектирован как единая линия, предприятие получает меньше брака, меньше ручной работы и более чистую отгрузку.
Именно под эту задачу ppline и стоит рассматривать: как технологическую цепочку, где фасовка, транспортировка и паллетирование работают в одном ритме, а не спорят друг с другом за производительность.
Нужна консультация по упаковочному оборудованию?
СВЯЗАТЬСЯ С НАМИ → English
 Русский