
Как цех вторичной упаковки удерживает ритм между фасовкой и складом
На крупной линии фасовки соли проблема редко возникает в самом дозаторе. Чаще всего узкое место появляется позже — там, где мешок уже закрыт, но ещё не стал аккуратной транспортной единицей. Именно на этом отрезке цех начинает терять ритм: мешки идут рывками, подаются с перекосом, упираются друг в друга на поворотах и слишком часто требуют ручной подправки. Для российского соляного завода это означает не только лишний труд, но и более высокий риск смятой тары, нестабильной паллеты и сбоев в отгрузке.
Ниже — практический разбор того, как участок вторичной упаковки помогает удерживать поток между фасовкой и складом. Речь не о «красивой схеме», а о конкретной связке узлов: подача, выравнивание, перенос, накопление и укладка в готовую грузовую единицу. Когда эти шаги собраны в одну логику, цех перестаёт зависеть от случайного темпа людей и начинает работать как непрерывная система.
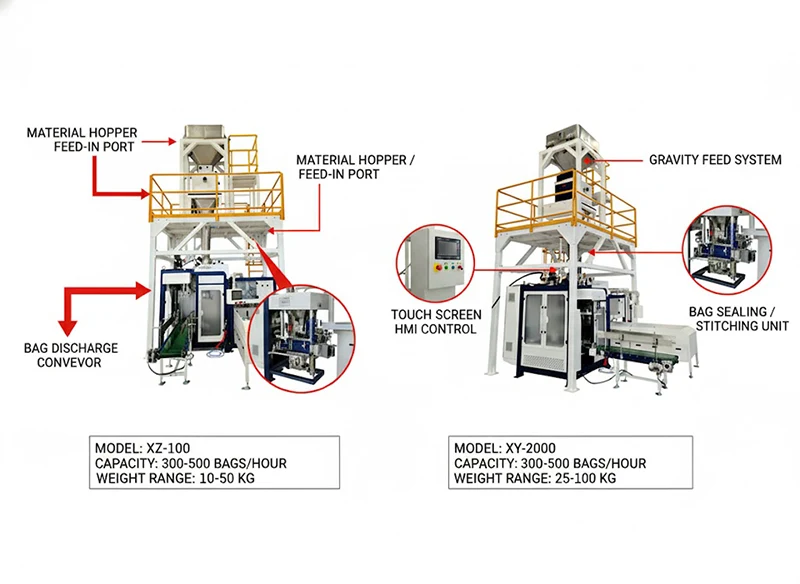
Почему поток мешков ломается уже после фасовки
После закрытия мешка кажется, что основная задача выполнена. Но на практике именно здесь появляется самая дорогая нестыковка: фасовка работает в одном темпе, а склад и паллетирование — в другом. Если мешок выходит из машины без понятного маршрута, персонал начинает перехватывать его вручную, разворачивать, выравнивать и подстраивать под поддон. Такой режим быстро съедает производительность и делает результат нестабильным: один час цех идёт ровно, а в следующий снова копит неразобранные мешки у выхода.
Чтобы этого не происходило, участок должен не просто «перевозить» мешок, а структурировать его путь. Нужны направляющие, понятная высота перехода, достаточный запас по накоплению и отсутствие лишних разворотов. На фото с промышленным конвейером хорошо видно именно такую задачу: стальной каркас, направляющие и моторизованная зелёная лента не дают мешку гулять по траектории. Для соли это особенно важно, потому что мягкая упаковка легко теряет геометрию и быстрее повреждается при частом ручном контакте.
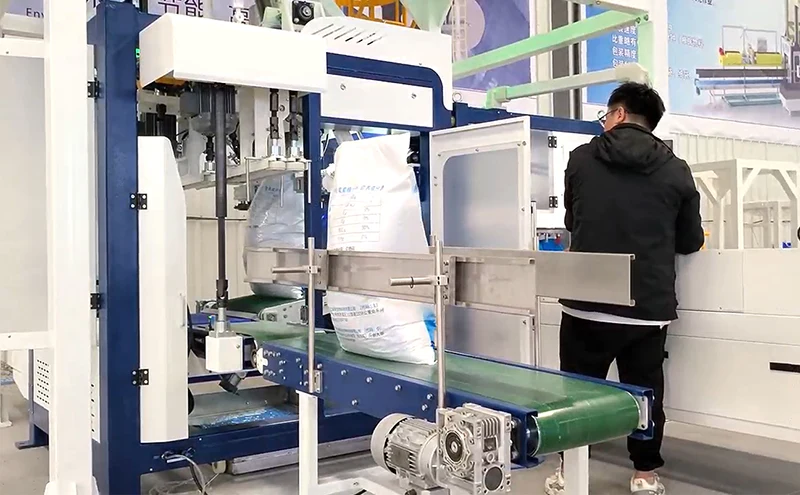
Что даёт связка накопления, переноса и укладки
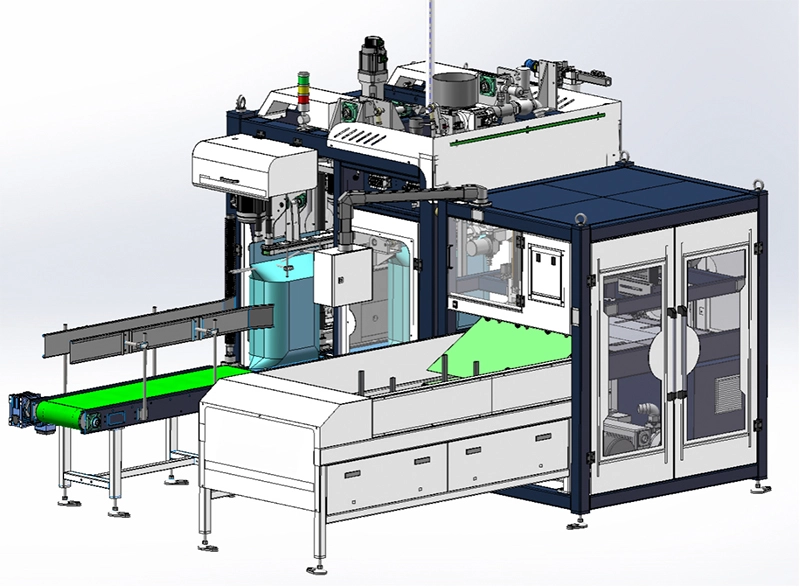
Когда на участке появляется не один конвейер, а связка с накоплением и последующей передачей, линия становится менее чувствительной к колебаниям темпа. Один узел принимает мешок, другой выравнивает его положение, третий готовит место для дальнейшей сборки в паллету. В таком режиме рабочая зона перестаёт зависеть от коротких пауз оператора или от случайного замедления на соседнем посте. Это особенно заметно на предприятиях, где выпускают много мешков в смену и где складская команда должна быстро формировать устойчивые отправочные партии.
На CAD-схеме вторичной упаковки видно, что правильная компоновка сама по себе уже снижает риск ошибок. Накопительная лента сглаживает разницу между отдельными операциями, а крупный захват мешка и выходной конвейер делают маршрут предсказуемым. Для заказчика это означает не только более ровный поток, но и меньше повреждений упаковки: мешок меньше волочится по полу, меньше цепляется за кромки и меньше требует ручной правки. В итоге цех получает не просто перемещение, а управляемую последовательность действий.
Как это выглядит в реальном цехе.
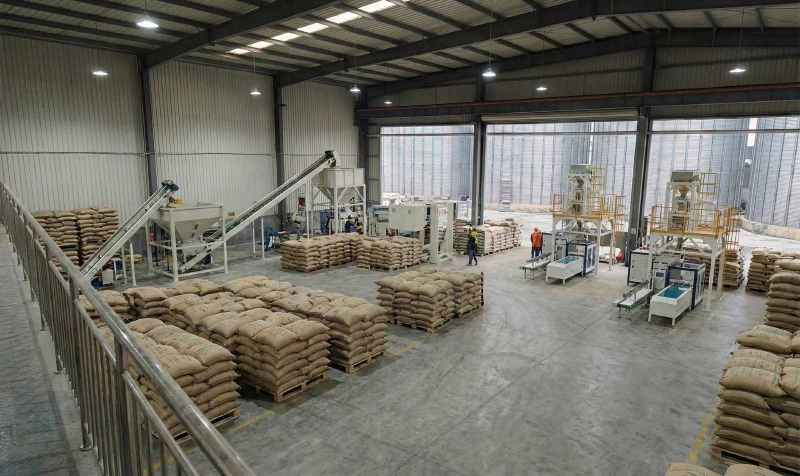
На рабочем объекте важна не только схема, но и то, как она живёт под нагрузкой. Высокий ракурс производственного участка показывает сразу несколько вещей: силосы под сырьё, транспортные линии, работающий конвейер и погрузочную технику, которая уже обслуживает готовые партии. Именно в такой конфигурации видно, что вторичная упаковка — это не отдельный аксессуар, а часть логистики цеха. Мешок должен уйти из фасовки без задержек, дойти до зоны накопления, потом попасть в стабильную паллетную партию и только после этого перейти в складской цикл.
На больших площадках складская логика часто определяет эффективность сильнее, чем сама фасовка. Если техника вынуждена ждать, если мешки стоят в проходе, если груз нельзя быстро собрать в единый формат, то весь участок начинает работать против себя. Поэтому хороший проект всегда смотрит на отгрузку заранее: где будет транспортная линия, как организуется подход к поддону, как техника подбирает готовые места, и где закончится путь мешка. Здесь важны не абстрактные обещания, а конкретная геометрия помещения и конкретный маршрут.
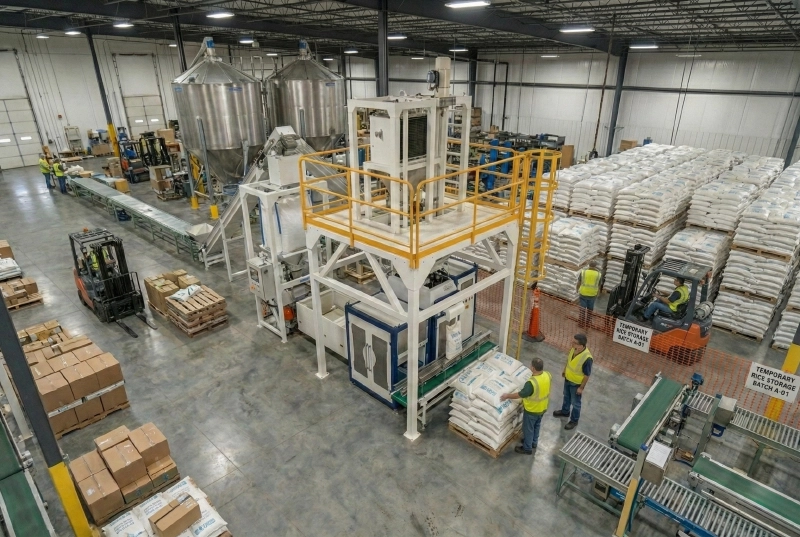
Почему на складе выигрывает именно подготовленная транспортная единица.
Склад предпочитает не отдельные мешки, а предсказуемые партии. Чем ровнее сформирован поддон, тем проще его перемещать, считать, хранить и отгружать. Большой складской зал с двумя упаковочными башнями и наклонными подающими конвейерами как раз демонстрирует этот принцип: поток не распадается на случайные движения, а собирается в рабочий ритм, где каждая партия уже имеет понятную форму. Для предприятия это означает меньше возвратов на выравнивание, меньше повреждений тары и более короткий путь от фасовки до транспорта.
Для заказчика из соляной отрасли такой подход особенно полезен, потому что соль обычно отгружается большими тиражами и требует одинакового качества от каждой упаковочной единицы. Если мешок не защищён от перекоса на участке передачи, вся паллета может получить «мягкое» основание и потерять устойчивость. Если же поток заранее организован через направляющие, накопление и контролируемую укладку, то готовая партия выглядит ровно, компактно и готова к погрузке без лишней переделки. Именно так вторичная упаковка превращается из вспомогательной зоны в один из ключевых факторов производственной дисциплины.
Для предприятия, которое работает с солью в стабильном объёме, главный вопрос звучит просто: как убрать лишние ручные манипуляции после фасовки. Ответ обычно один — не допускать разрыва между выходом мешка и его превращением в готовую транспортную единицу. Именно поэтому участок вторичной упаковки стоит проектировать вместе с цехом, а не добавлять его постфактум. Тогда фасовка, перенос, накопление, паллетирование и склад начинают работать как единая цепочка, а не как набор разрозненных операций.
Именно в этом и заключается практическая ценность такой линии: она помогает не только упаковать продукт, но и довести его до склада в том виде, в каком его удобно считать, хранить и отгружать.
Нужна консультация по упаковочному оборудованию?
СВЯЗАТЬСЯ С НАМИ → English
 Русский