Dust around a feed line is not just a housekeeping problem. It slows operators down, makes the floor harder to keep clean, and turns every shift change into a cleanup job. Once dust starts collecting around the filler and conveyor, the whole area feels harder to run.
Dust is a workflow tax
When powder or fines escape at the bagging point, the plant pays twice: once in product loss and again in cleaning time. That is usually what the supervisor notices first.
Why the dust appears at the line
The usual cause is a loose transfer point. The bag mouth does not seal cleanly, the material falls too freely, or the outfeed is not matched to the product. Feed pellets look simple, but they still need a controlled drop and a stable bag hold.
Once the transfer is rough, dust does not stay at the machine. It spreads to the floor, the pallet area, and the operator walkway. That is how a small leak becomes a site-wide annoyance.
BPM Engineering Insight: Dust control starts with the handoff, not the broom. If the bag is supported and the discharge is steady, the plant stops chasing loose fines around the floor.
What a cleaner transfer changes
Once the sack is held better, the operator stops fighting the machine. There is less product at the seam line, less cleanup at the base, and less time lost to small corrections that should never have been needed.
Plants usually do not need a dramatic redesign. They need the fill, clamp, and outfeed to behave like one sequence instead of three separate events.
Loose transfer
Controlled transfer
More dust at the discharge point
Cleaner bag mouth and less spill
Longer cleanup between shifts
Less floor cleaning demand
More operator touch-ups
More stable automatic flow
Frequently Asked Questions
Q: Is dust always coming from the product itself?
A: No. A rough transfer point can create dust even when the material is stable.
Q: Can the line be improved without replacing everything?
A: Often yes. The mouth control and conveyor handoff are the first places to look.
Q: What is the fastest sign of progress?
A: Less cleanup around the filler and pallet area after one shift.
Ready to review your line layout?
If dust keeps showing up in the same place, send the line layout and ask for a bagging review.
At a feed plant, the trouble usually starts after filling, not before. The bag looks fine in the packing room, then it gets dragged, dropped, stacked, and dragged again at the dock. That is where the seams split, the dust shows up, and the line starts to look slower than it really is.
Crucial packing bottleneck
When one bag tears, the team does not just lose a sack. They lose a fill cycle, a rework step, and a clean dispatch rhythm. On a heavy schedule, that is where labor starts to pile up.
Where the breakage usually comes from
The problem is rarely one part. Bag mouth alignment slips, the fill falls too fast, and the outfeed leaves too much shock on the sack body. If the dock crew has to fix the bag by hand, the plant is already paying for a weak layout.
What the client needs is a line that keeps the bag square from the fill point to the conveyor. The machine should hold the mouth, settle the load, and move the sack without a hard drop.
BPM Engineering Insight: Bag damage is often a handling problem, not a filling problem. The cure is a steadier discharge, a tighter bag grip, and a shorter manual touch count between the scale and the pallet.
What changes when the line is set up for control
Once the sack is guided instead of pushed, the dock calms down. Operators stop catching bags in midair. The rework pile shrinks. The plant can keep the same crew and still move a cleaner shift.
That is why a simple conveyor change can matter more than a bigger scale. The bag leaves the station in a better shape, so the next step does not have to repair the damage.
Manual dock handling
Controlled bagging and outfeed
More bag shocks and seam stress
Cleaner transfer with less sack damage
Higher rework at the pallet
Fewer touches between fill and stack
Uneven rhythm in rush hours
More stable shift output
Frequently Asked Questions
Q: Does bag breakage always mean the filler is wrong?
A: Not always. Many plants have a decent filler but a rough discharge point.
Q: Can one conveyor change make a visible difference?
A: Yes, if the sack is being hit, dropped, or twisted after filling.
Q: What should be checked first?
A: Bag grip, outfeed shock, and how many times the sack is handled before it reaches the pallet.
Ready to review your bagging dock?
If the sacks are tearing or the crew keeps reworking the same stack, send the layout to our team and ask for a packing review.
Most discussions about salt packaging start at weighing, filling, or sealing. That is useful, but incomplete. A lot of real-world dust and bag damage appears after the first bag has already been made. The trouble starts during grouping, secondary packing, and outbound handling.
If that stage is loose, the plant keeps fighting the same symptoms without fixing the actual cause.
Why post-bagging damage is so common
Once finished bags are moved, collected, stacked, or loaded into outer sacks without a structured process, abrasion and leakage become hard to avoid. Salt is especially harsh on weak packaging discipline because even small failures show up visibly.
The plant then spends time sweeping dust, replacing damaged bags, and correcting shipment units that should have been right the first time.
What actually reduces the problem
Better secondary packaging logic. That can mean overbagging, bag-in-bag integration, or a cleaner transfer method between the finished bag and the outbound logistics unit.
The goal is simple: reduce unnecessary contact, reduce variation, and stop treating dispatch correction as normal work.
Why this is a process issue, not just a materials issue
Stronger bags help, but they do not solve everything. If the handling process is wrong, better film alone will not rescue the line. Plants that reduce dust and damage consistently usually do it by tightening process flow, not by hoping the bag survives abuse.
Frequently Asked Questions
Q: Can damage after bagging be solved just by changing bag material?
A: Sometimes it helps, but process discipline downstream usually matters just as much.
Q: Is secondary packaging relevant even if the primary bag looks good?
A: Yes. Many packaging losses appear only after the primary bag has already passed inspection.
Looking for a cleaner salt dispatch flow?
If dust, abrasion, or rehandling keep returning after bagging, the plant probably needs a stronger downstream packaging structure.
Bag-in-bag packaging is one of those solutions that sounds narrower than it really is. In salt plants, it is not just about placing one bag inside another. It is about fixing the unstable space between finished product and transport-ready shipment.
That space is where many packaging lines lose control. The first bag may already be saleable or trade-ready, but the final delivery unit still fails to hold up under real handling pressure.
Why inner bags are not the full story
A good inner bag solves one problem: product containment at the primary level. It does not automatically solve grouping, outer protection, dispatch order, or shipment discipline.
Bag-in-bag systems exist because those later-stage problems are real, especially in sectors moving large quantities through wholesale and industrial channels.
What this packaging method improves
It creates a clearer logistics unit. Instead of treating finished small bags as loose items that must be gathered and corrected manually, the plant converts them into a more stable outbound package.
That helps with storage handling, dispatch consistency, and overall pack presentation.
Why salt producers pay attention to it
Salt is simple as a product and unforgiving as a packaging workflow. Once dust, abrasion, or weak outer units enter the line, the plant starts paying for them every single day. Bag-in-bag logic is one way to stop that from spreading through the entire outbound stage.
Frequently Asked Questions
Q: Is bag-in-bag packaging only for consumer products?
A: No. It is often more relevant in trade and industrial flows where multiple inner units must be consolidated cleanly.
Q: Does this require changing the existing inner bag?
A: Not necessarily. In many cases, the outer stage is matched around the inner bag already in use.
Need a more stable final pack?
If your salt line already fills well but still struggles to leave the plant cleanly, bag-in-bag packaging deserves a serious look.
Manual overbagging looks harmless on paper. A few operators, a few outer sacks, a few repeated motions. But in a real salt plant, that simplicity fades quickly once volume rises and the line needs consistency more than effort.
What starts as a low-investment workaround often turns into an expensive habit. That cost does not always show up as one obvious invoice. It shows up as labor drag, uneven packing, slower dispatch, and constant small fixes.
Where manual overbagging starts to break
The weakness is not just speed. It is repeatability. One operator loads neatly, another rushes, another compensates for poor bag shape. The plant ends up with a packaging standard that changes by shift instead of being defined by process.
That is dangerous in salt because secondary packaging problems spread quickly across storage and transport.
Why the cost is bigger than labor alone
People often reduce the conversation to headcount. That misses the point. Manual overbagging also affects outer-bag consistency, handling safety, stacking confidence, and the number of times a shipment unit gets touched before it is finally acceptable.
Those extra touches add cost without adding value.
What industrial overbagging changes
A machine-led overbagging stage gives the line a rhythm that does not depend on who is available to rescue the process. That is what plants actually buy when they move away from manual overbagging. They buy process discipline.
For companies handling salt or similar bulk-packed products, that discipline is often worth more than the speed figure alone.
Frequently Asked Questions
Q: Can manual overbagging still work for smaller plants?
A: It can, but the limit comes sooner than many expect once consistency and dispatch quality matter.
Q: Is this only a labor-saving decision?
A: No. It is also a consistency, handling, and shipment-quality decision.
Still relying on manual outer packing?
If your line keeps fixing the same secondary packing problems by adding labor, the process is already telling you what needs to change.
Many salt producers focus on filling speed first. That makes sense. But shipment quality is often decided later, during the secondary packaging stage. If that stage is weak, the line may still hit output targets while quietly producing unstable outbound units.
That is why secondary packaging matters. It turns individual finished bags into something the plant can move, stack, store, and ship without constant correction.
Why shipment units fail even when filling is fine
The primary bag can be sealed well and weighed correctly. That still does not guarantee a stable delivery unit. Once small bags are grouped for wholesale movement, inconsistency shows up fast if no proper outer-bag logic exists.
This is where plants start seeing dust, uneven pack shapes, weak handling rhythm, and too much labor involved in a step that should already be standardized.
What secondary packaging really solves
It gives the plant a structured way to turn several finished bags into one transport-ready unit. That sounds simple. It is simple. But the impact is real because it removes guesswork from a stage that often depends too heavily on operator habits.
For salt production, that means better control over what leaves the plant, not just what leaves the filler.
Why this becomes urgent as volume grows
Low-volume disorder can hide for a while. High-volume disorder cannot. Once dispatch volume grows, every small inconsistency multiplies through labor, loading, customer perception, and handling quality.
That is when a structured secondary packaging system stops looking optional and starts looking overdue.
Frequently Asked Questions
Q: Does secondary packaging replace the main bagging machine?
A: No. It supports the stage after the main bag has already been made.
Q: Is this relevant only for export?
A: No. The same logic applies to domestic wholesale and industrial distribution where unit stability matters.
Want a cleaner outbound unit?
If your salt bags are fine individually but still messy in shipment, the problem is probably downstream of filling.
Salt plants rarely lose margin because they do not know how to fill a bag. They lose it when a filled bag stops behaving well in storage, transfer, and wholesale dispatch. Torn outer layers, dust leakage, unstable stacking, and ugly outbound units are not cosmetic problems. They are operating costs that show up every day.
For a producer like ОАО Тыретский солерудник, this matters because shipment discipline starts after the first bag is already made. If the downstream packaging logic is weak, the line keeps paying for rehandling and damaged presentation long after filling is finished.
Where the real damage starts
In many salt operations, the primary bag is acceptable. The trouble begins when those bags are grouped, moved, dropped into outer sacks, or prepared for pallet shipment. That is where abrasion, leaks, and bag shape inconsistency get expensive.
The problem is not theoretical. Once the outbound unit looks unreliable, warehouse teams slow down, customers complain more often, and the plant spends too much labor correcting what should have been controlled by process.
Why manual patchwork does not hold up
Manual secondary packing looks cheap until volume rises. Then every weak step becomes visible. Operators improvise. Bag counts vary. Outer sacks close differently from batch to batch. The plant starts carrying a packaging standard that depends on who happens to be standing at the line.
That is usually the point where overbagging and bag-in-bag systems enter the conversation. Not because they sound advanced, but because the old method has already become a hidden tax.
What a stronger secondary packaging stage changes
A proper secondary packing setup gives the line a defined logistics unit. Small finished bags stop behaving like loose pieces that need rescuing by labor. They become part of a controlled outbound format that stacks better and moves better.
That change matters in salt far more than people admit. Salt is cheap by the kilo, but expensive when packaging disorder keeps multiplying across dispatch volume.
Frequently Asked Questions
Q: Is poor dispatch packaging really a machine issue?
A: In many plants, yes. Once the packaging result depends on manual compensation, it is no longer just a staffing issue. It is a process issue.
Q: Does this only apply to retail salt?
A: No. The same weakness shows up in wholesale and industrial supply when the outer logistics unit is not controlled properly.
Ready to tighten your salt packaging flow?
If your filled bags still create problems during grouping, outer bagging, or pallet dispatch, it is time to review the secondary stage instead of blaming the first one.
Ваш цех по фасовке сухого молока все еще напоминает мучную мельницу? Каждый день вы теряете десятки килограммов сырья из-за перевеса, а операторы жалуются на пыль и останавливают линию для очистки? Существует решение, которое превращает хаос в стерильный, высокоточный и прибыльный процесс, соответствующий стандартам GMP.
Лучшие производители упаковочных линий для порошков в 2026 году: Что отличает лидера от посредственности?
В 2026 году выбор упаковочной линии для порошка — это уже не просто покупка оборудования. Это стратегическая инвестиция в эффективность, безопасность и репутацию вашего бренда. Ведущие производители больше не продают отдельные машины; они предлагают комплексные решения, нацеленные на устранение трех главных “болей” молочной и пищевой промышленности: повсеместное пыление, потери сырья из-за неточности дозирования и риски несоответствия экспортным стандартам.
Давайте разберемся, какие именно технологии отличают настоящую автоматизированную линию премиум-класса и как они напрямую влияют на вашу прибыль.
Проблема №1: Цех в “тумане” и скрытые убытки от пыления
Как это выглядит сейчас (Before): Оператор в респираторе вручную подставляет мешок под дозатор. При каждом сбросе продукта, особенно жирного сухого молока, в воздух поднимается облако мелкодисперсной пыли. Эта пыль оседает везде: на оборудовании, на полу, и, что самое опасное, на кромке мешка. В результате при запайке шва происходит непровар из-за попадания частиц порошка, что ведет к негерметичности, риску порчи продукта при транспортировке и рекламациям от клиентов. Ежедневная уборка цеха отнимает часы драгоценного производственного времени.
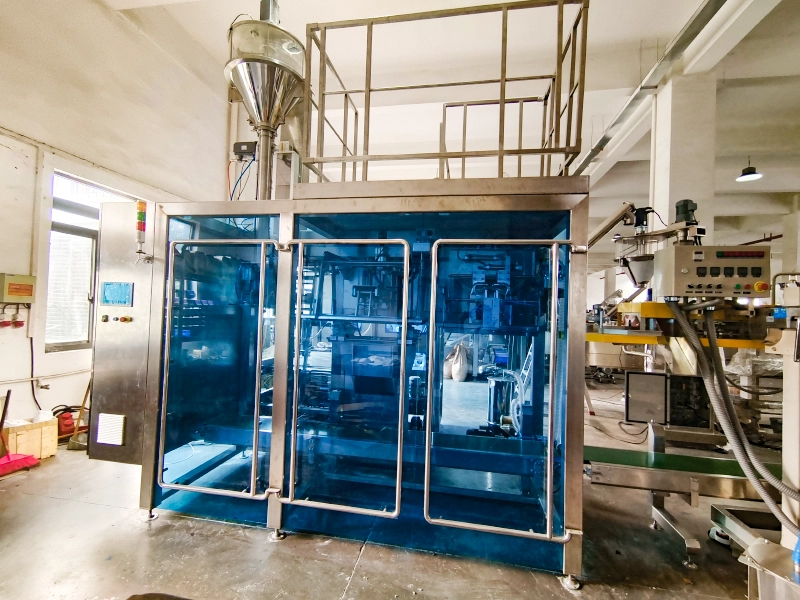
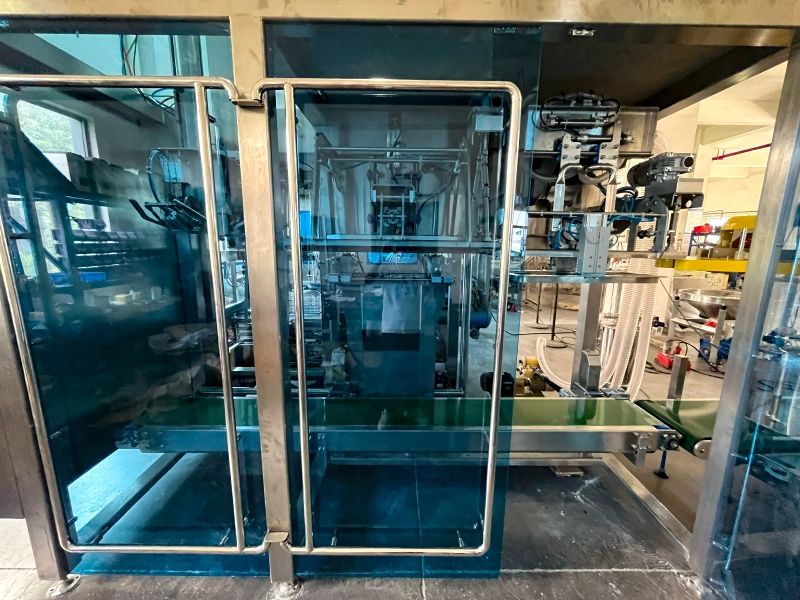
Как это работает у лидеров (Why it works): Ключевое решение — это технология донного наполнения со следящим подъемом (Bottom-up Filling). Вместо того чтобы сбрасывать продукт с высоты, наполнительная головка опускается на дно мешка. По мере заполнения, система синхронно опускает платформу с мешком, поддерживая расстояние между срезом головки и уровнем продукта на уровне нескольких сантиметров. Это снижает пыление на 99.9%.
Что вы получаете (After): Абсолютно чистый цех, соответствующий стандартам GMP. Операторы работают в комфортных и безопасных условиях. Кромка мешка остается идеально чистой, что гарантирует 100% герметичность при запайке. Вы сокращаете расходы на промышленные пылеуловители и экономите время на уборке, направляя его на производство.
Проблема №2: “Щедрая отсыпка” — когда точность измеряется в тоннах потерянного сырья
Как это выглядит сейчас (Before): Стандартное оборудование для фасовки сухого молока с пневмоприводом или простым мотор-редуктором дает погрешность в 50-150 грамм на 25-кг мешок. Чтобы избежать штрафов от торговых сетей за недовес, технологи вынуждены настраивать “пересыпку”. В масштабах года это выливается в десятки тонн безвозвратно подаренного клиентам продукта, что эквивалентно сотням тысяч долларов прямых убытков.
Как это работает у лидеров (Why it works): В основе системы лежит высокоточный сервоприводный шнековый дозатор. В отличие от аналогов, серводвигатель позволяет контролировать вращение шнека с высочайшей точностью. Процесс наполнения делится на две фазы: быстрая подача 95% веса и сверхточная “досыпка” оставшихся 5%. Это позволяет достичь стабильной погрешности не более ±0.1%.
Что вы получаете (After): Экономию сырья до 20 тонн в год для завода производительностью 10 000 тонн. Вы отгружаете ровно столько продукта, сколько указано на упаковке, максимизируя прибыль с каждой тонны. Инвестиции в такое оборудование для фасовки муки в мешки окупаются в среднем за 18 месяцев только за счет снижения потерь.
Проблема №3: Экспортный барьер — герметичность и безопасность продукта
Как это выглядит сейчас (Before): Простая мешкозашивочная машина оставляет микроотверстия от иглы, через которые при морской перевозке и перепадах влажности проникает влага. Продукт комкуется, теряет товарный вид. Отсутствие надежного металлодетектора создает риск отзыва всей партии из-за случайного попадания металлического инородного тела. Все это закрывает путь на требовательные рынки Европы и Ближнего Востока.
Как это работает у лидеров (Why it works): Современная линия фасовки и упаковки муки включает интегрированный узел многоступенчатой запайки. Он последовательно выполняет очистку горловины мешка, импульсную термосварку внутреннего полиэтиленового слоя, прошивку внешнего бумажного слоя и наложение герметизирующей крепированной ленты с термоклеем. Это создает барьер класса “Sift-proof”, полностью защищенный от просыпания и проникновения влаги.
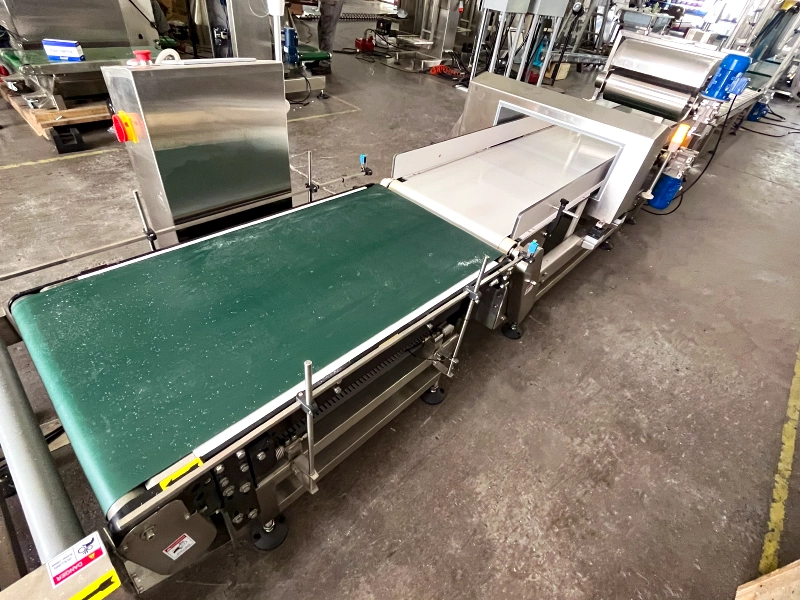
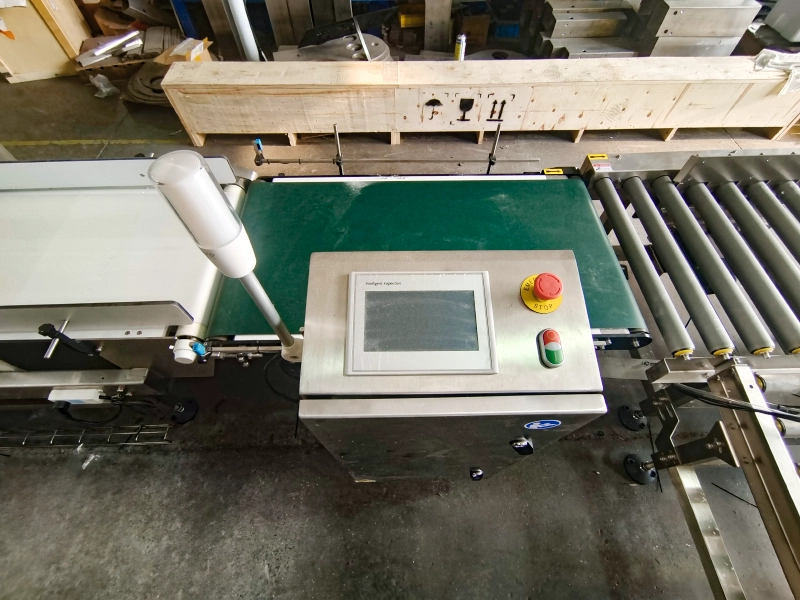
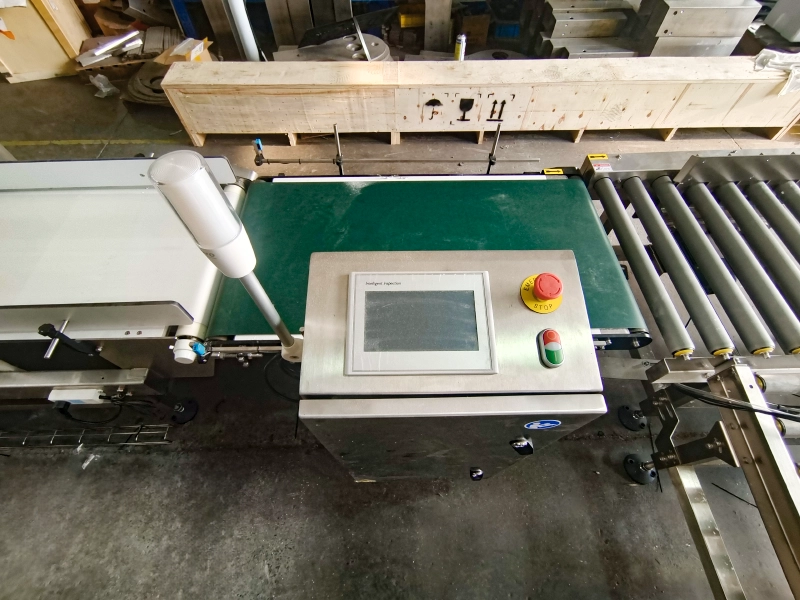
Линия также оснащается цифровым металлодетектором на архитектуре ARM+FPGA и динамическим чеквейером. Интеллектуальные алгоритмы металлодетектора отличают сигнал от самого продукта (например, минерализованного молока) от сигнала инородного тела, исключая ложные срабатывания. Чеквейер не только отбраковывает мешки с отклонением по весу, но и передает данные обратно на дозатор для автоматической коррекции в режиме реального времени.
Что вы получаете (After): Продукт, упакованный в соответствии с самыми строгими международными стандартами. Вы получаете доступ к премиальным экспортным рынкам, сводите к нулю риск рекламаций и отзывов партий. Полная прослеживаемость и документирование данных по весу и металлодетекции для каждой упаковки укрепляют доверие со стороны ваших B2B-клиентов и конечных потребителей.
Заключение
В 2026 году лучшие производители упаковочных линий для порошков предлагают не просто набор механизмов, а целостную экосистему, которая превращает зону упаковки из центра затрат в центр прибыли. Инвестируя в технологии безпылевого наполнения, сервоприводной точности и экспортной запайки, вы инвестируете в чистое производство, довольных сотрудников, сохраненное сырье и безупречную репутацию на глобальном рынке.
Часто задаваемые вопросы (FAQ)
1. Как ваша система адаптируется к разным видам порошков с разной плотностью (например, цельное и обезжиренное молоко)?
Наша система оснащена интеллектуальными алгоритмами самообучения. Сервоприводный шнек и динамический чеквейер работают в связке. При смене продукта или изменении его насыпной плотности система автоматически корректирует параметры дозирования (скорость и количество оборотов шнека) для сохранения заданной точности ±0.1%.
2. Каков средний срок окупаемости (ROI) для полностью автоматической линии?
В среднем, срок окупаемости составляет от 12 до 18 месяцев. Основные факторы — это сокращение штата операторов (с 10-12 до 2 человек на линию), практически полное устранение потерь сырья из-за перевеса и снижение затрат на обслуживание и уборку цеха.
3. Может ли линия работать с различными типами мешков (бумажно-пластиковые композитные, полипропиленовые)?
Да, может. Сервоприводный манипулятор для надевания мешков имеет высокую толерантность к небольшим отклонениям в геометрии и материале мешков, обеспечивая успешное надевание в 99.5% случаев. Интегрированный узел запайки также настраивается для работы с различными многослойными материалами.
4. Как обеспечивается соответствие стандартам пищевой безопасности, таким как HACCP?
Все части, контактирующие с продуктом, изготовлены из пищевой нержавеющей стали марки 304/316. Линия включает обязательные критические контрольные точки (ККТ), такие как цифровой металлодетектор и чеквейер. Система ведет полный журнал данных по каждой упаковке (вес, время, результат проверки), обеспечивая 100% прослеживаемость.
5. Как обстоят дела с техническим обслуживанием и доступностью запчастей?
Мы используем компоненты от ведущих мировых производителей (например, ПЛК Siemens, серводвигатели Schneider), что гарантирует их надежность и доступность в любой точке мира. Конструкция оборудования обеспечивает легкий доступ ко всем основным узлам для проведения планового обслуживания и быстрой замены расходных материалов.
Ваш цех по фасовке крахмала напоминает мучную мельницу? Продукт буквально висит в воздухе, оседая на оборудовании, полу и в легких сотрудников? Каждый день вы теряете сотни килограммов дорогостоящего сырья из-за просыпей и неточного веса, а ручная работа тормозит всю производственную линию. Пора остановить эти убытки.
Где купить оборудование для фасовки крахмала с обеспыливанием?
Для любого руководителя производства, работающего с картофельным, кукурузным или модифицированным крахмалом, проблема пыления — это ежедневная головная боль. Это не просто вопрос чистоты. Это прямые финансовые потери, риски для здоровья персонала и угроза безопасности всего предприятия. Традиционные методы фасовки, когда мешок просто висит под дозатором, неизбежно создают облако мелкодисперсной пыли. Но современные технологии предлагают кардинально иное решение.
Проблема №1: Пыление – это не просто грязь, это прямые убытки и риски
Представьте типичную картину: оператор в респираторе пытается вручную надеть мешок на патрубок. В момент засыпки крахмала поднимается столб пыли. Часть продукта оседает на пол, делая его скользким, часть — на соседнее оборудование, а остальное разносится по всему помещению. Это приводит к целому ряду проблем:
Потери сырья: До 1-2% вашего продукта может буквально улетучиваться в воздух. В масштабах годового производства это выливается в тонны потерянного крахмала и десятки тысяч долларов убытков.
Затраты на уборку: Цех приходится останавливать и чистить гораздо чаще, что снижает общую эффективность оборудования (OEE).
Риски безопасности: Крахмальная пыль в определенной концентрации взрывоопасна. Кроме того, это профессиональный вред для дыхательной системы сотрудников.
Нестабильный вес: При большом пылении и ручной подаче практически невозможно добиться стабильного веса в каждом мешке, что ведет к перевесу (вы дарите продукт) или недовесу (риск претензий от клиентов и штрафов).
Решение: Технология донной засыпки и интегрированная система аспирации
Ключ к решению проблемы — минимизировать свободное падение продукта. Наше оборудование для фасовки крахмала использует технологию донной засыпки (Bottom-up Filling). Как это работает?
Фасовочный патрубок опускается на самое дно пустого мешка. По мере наполнения мешка, он плавно опускается вниз, синхронно с уровнем продукта. Таким образом, расстояние свободного падения крахмала сокращается с 50-60 см до всего лишь нескольких сантиметров. Это похоже на то, как вы наливаете воду в стакан: если поднести носик чайника близко к стакану, брызг не будет. Если лить с высоты — вся столешница будет мокрой. Эта простая физика позволяет сократить пыление на 99%.
Второй уровень защиты — это встроенная система аспирации. В момент фасовки специальный вакуумный насос отводит вытесняемый из мешка воздух вместе с остатками пыли через систему фильтров. В результате воздух в цехе остается чистым, а весь продукт до последней гранулы попадает в мешок. Точность дозирования обеспечивается высокоточным сервоприводным шнековым дозатором, который гарантирует погрешность не более ±0.1%.
Ваш результат: Чистый цех, точный вес и сокращение затрат
Внедрение автоматической линии с системой обеспыливания кардинально меняет производственный процесс. Вместо грязного и хаотичного участка вы получаете чистое, безопасное и высокоэффективное производство, соответствующее стандартам GMP.
Параметр
Традиционная фасовка (До)
Автоматическая линия с обеспыливанием (После)
Уровень пыли в цехе
Высокий, требуется СИЗ, постоянная уборка
Практически отсутствует, соответствует нормам GMP
Потери продукта
1-2% из-за просыпей и пыления
Менее 0.1%
Точность веса (для 25 кг)
±150-200 г
±25 г (динамическая компенсация веса)
Требуемый персонал
4-5 человек (подача мешка, фасовка, зашивка, укладка)
1-2 оператора для контроля линии
Чистый мешок с точным весом — это не только экономия, но и репутация. Такой продукт без проблем проходит контроль качества, а герметичная упаковка гарантирует сохранность при транспортировке и хранении, что особенно важно для поставок на экспорт.
От мешка до палеты: Комплексный подход к упаковке
Современный автоматический упаковщик для крахмала — это не отдельный станок, а часть единой системы. После фасовки мешок автоматически передается на следующие этапы:
Запайка и зашивка: Интегрированный модуль очищает горловину мешка от пыли, выполняет термосварку внутреннего вкладыша и прошивку внешнего крафт-слоя для максимальной герметичности.
Контроль качества: Встроенный чеквейер отбраковывает мешки с отклонением по весу, а металлодетектор исключает попадание в готовую продукцию металлических включений.
Формирование и палетизация: Мешок проходит через пресс-формовщик, приобретая идеальную прямоугольную форму, и далее по конвейеру поступает на робот-паллетайзер.
Такая линия фасования мешки по 25кг позволяет полностью автоматизировать процесс от бункера с сырьем до готовой палеты, готовой к отгрузке.
Часто задаваемые вопросы (FAQ)
1. Насколько эффективно технология донной засыпки снижает пыление? Испытания показывают, что синхронное опускание мешка по мере наполнения в сочетании с аспирацией снижает выбросы пыли в рабочую зону более чем на 99% по сравнению с традиционной гравитационной фасовкой с большой высоты.
2. Какую точность взвешивания обеспечивает ваша линия? Благодаря сервоприводному шнековому дозатору и системе динамической компенсации веса с обратной связью от чеквейера, мы достигаем стабильной точности в пределах ±25 грамм для мешков весом 25 кг.
3. Может ли линия работать с разными типами мешков? Да, система автоматической подачи мешков (сервомеханический манипулятор) настраивается для работы с различными типами открытых мешков, включая бумажные многослойные мешки с полиэтиленовым вкладышем и полипропиленовые мешки.
4. Какой срок окупаемости (ROI) у такой автоматической линии? Срок окупаемости зависит от объемов производства, но в среднем составляет от 18 до 24 месяцев. Основная экономия достигается за счет сокращения потерь сырья (до 2%), высвобождения 3-4 сотрудников и увеличения производительности.
5. Как система борется с налипанием и “сводообразованием” крахмала в бункере? Наши бункеры оснащаются системами ворошения (горизонтальными и вертикальными мешалками) и могут иметь специальные покрытия, предотвращающие налипание продукта. Это обеспечивает стабильный и равномерный поток крахмала в дозатор, что является ключом к точному весу.
Вы теряете тонны сухого молока и миллионы рублей ежегодно из-за перевеса? Стандартное оборудование дает погрешность в 1-2%, вынуждая вас закладывать «лишний» продукт в каждый мешок. Но что, если сократить эту погрешность до ±0.1% и превратить потери в чистую прибыль? Давайте рассчитаем вашу экономию.
Какая точность дозирования у машин для фасовки сухого молока?
Точность дозирования современных машин для фасовки сухого молока достигает ±0.1%. Однако эта цифра — не просто техническая характеристика. Для производителя это прямой путь к сокращению потерь сырья, повышению рентабельности и обеспечению стабильности качества, требуемого международными стандартами.
Почему стандартные дозаторы теряют ваши деньги с каждым мешком?
На многих предприятиях до сих пор используются машины с объемным или весовым дозированием, погрешность которых колеблется в пределах ±1-2%. При фасовке в мешки по 25 кг это означает потенциальный перевес от 250 до 500 граммов на каждой единице. Чтобы избежать претензий и штрафов за недовес, технологи вынуждены сознательно завышать уставку.
В масштабах года это выливается в колоссальные цифры. Для завода производительностью 10 000 тонн в год, такие потери сырья могут достигать 10-20 тонн. Это десятки тысяч долларов, которые буквально «улетают в воздух» вместе с пылью, образующейся при неточной и грубой засыпке.
Три кита точности: как мы достигаем ±0.1%?
Достижение сверхвысокой точности — это не результат работы одного узла, а синергия трех ключевых технологий, работающих как единая интеллектуальная система.
1. Интеллектуальное дозирование: Шнек с сервоприводом
В основе нашей системы лежит шнековый дозатор, управляемый высокоточным серводвигателем. В отличие от простых систем «старт-стоп», сервопривод позволяет реализовать двухскоростной алгоритм наполнения:
Быстрое наполнение: Первые 90-95% веса заполняются на высокой скорости.
Точная досыпка: Последние 5-10% дозируются медленными, контролируемыми импульсами шнека, что исключает инерционный перевес.
Это обеспечивает точный контроль над объемом подаваемого продукта на каждом цикле.
2. Стабилизация плотности: Технология наполнения снизу вверх (Bottom-up Filling)
Сухое молоко, особенно с высоким содержанием жира, склонно к аэрации (насыщению воздухом) при падении с большой высоты. Это меняет его насыпную плотность и делает точное весовое дозирование невозможным. Наша система решает эту проблему кардинально.
Подающая горловина опускается на дно мешка и поднимается синхронно с уровнем продукта. Перепад высоты сокращается до нескольких сантиметров. Это позволяет:
Устранить пыление на 99.9%: Цех остается чистым, снижается нагрузка на системы аспирации и риск взрыва пыли.
Деаэрировать продукт: Порошок укладывается плотно, его плотность стабилизируется, что является ключевым условием для точного взвешивания.
Сохранить чистоту горловины мешка: Отсутствие пыли в зоне запайки гарантирует 100% герметичность шва, что критически важно для сохранения срока годности продукта.
3. Самокоррекция в реальном времени: Динамический чеквейер с обратной связью
Это «мозг» всей системы. После наполнения и запайки каждый мешок проходит через динамический чеквейер. Если система обнаруживает систематическое отклонение (например, несколько мешков подряд имеют перевес в 20 грамм из-за изменения влажности сырья), контроллер (ПЛК) автоматически отправляет корректирующую команду на сервопривод шнека, уменьшая количество оборотов на следующих циклах.
Эта постоянная обратная связь гарантирует, что точность ±0.1% поддерживается на протяжении всей смены без вмешательства оператора.
От теории к практике: что означает точность ±0.1% для вашего производства?
Переход на высокоточную фасовку дает немедленный и измеримый экономический эффект.
Ваш гарантированный перевес на мешке 25 кг сокращается с 250 г до всего 25 г. Это прямое сокращение потерь сырья в 10 раз. Вы перестаете дарить дорогостоящий продукт и получаете полный контроль над себестоимостью.
В итоге, на выходе вы получаете идеально наполненный, чистый, герметично закрытый мешок, полностью соответствующий весу, указанному на этикетке. Это укрепляет доверие клиентов и репутацию вашего бренда на рынке.
Точность — это только начало: комплексный подход к упаковке
Высокая точность дозирования теряет смысл, если упаковка не может обеспечить сохранность продукта при транспортировке. Поэтому наши линии фасовки и упаковки оснащаются интегрированными модулями для создания упаковки экспортного уровня:
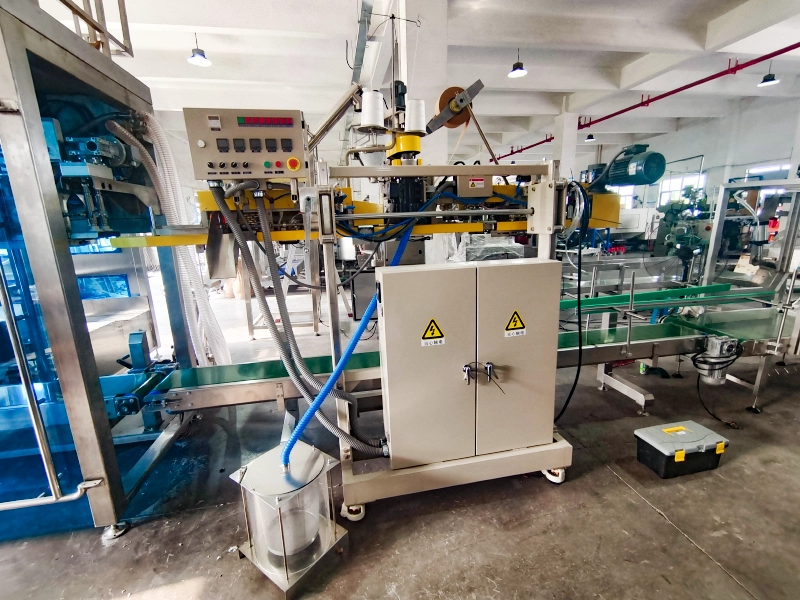
Интегрированная машина для запечатывания: Объединяет удаление пыли, термосварку внутреннего слоя, прошивку и наложение креп-ленты для максимальной защиты от просыпания и проникновения влаги.
Пищевой металлодетектор: Гарантирует отсутствие металлических включений, обеспечивая соответствие стандартам HACCP и GMP.
В результате вы получаете не просто точный вес, а комплексное решение, которое защищает ваш продукт и вашу прибыль на всех этапах — от производства до конечного потребителя.
Часто задаваемые вопросы (FAQ)
1. Какую реальную точность можно ожидать для моего продукта (например, сухого молока с высоким содержанием жира)?
Для большинства видов сухого молока, включая высокожирное, система стабильно обеспечивает точность ±0.1% благодаря технологии наполнения снизу вверх и динамической компенсации веса, которые нивелируют изменения в плотности и текучести продукта.
2. Как система реагирует на изменение плотности порошка в течение смены?
Это ключевое преимущество. Динамический чеквейер на конце линии постоянно отслеживает вес готовых мешков. При обнаружении тренда на увеличение или уменьшение веса, он посылает сигнал на ПЛК дозатора, который автоматически корректирует параметры фасовки для следующих мешков. Процесс полностью автоматизирован.
3. Сложно ли операторам освоить эту систему?
Нет. Система управляется через интуитивно понятный сенсорный интерфейс (HMI) с поддержкой русского языка. Все основные рецепты (продукт, вес) сохраняются в памяти. Оператору достаточно выбрать нужный рецепт, а система сама выставит все необходимые параметры. Переналадка занимает минуты.
4. Каковы требования к техническому обслуживанию сервопривода и чеквейера?
Мы используем компоненты от ведущих мировых производителей (например, Siemens, Schneider Electric), которые отличаются высокой надежностью. Обслуживание сводится к плановым осмотрам, очистке датчиков и проверке калибровки чеквейера, что легко выполняется штатным персоналом по предоставленным инструкциям.
5. Можно ли интегрировать эту линию в наше существующее производство (с силосами и паллетайзерами)?
Да, безусловно. Наши линии спроектированы для легкой интеграции. ПЛК имеет открытые протоколы для обмена данными с вышестоящим (подача сырья) и нижестоящим (конвейеры, роботы-паллетайзеры) оборудованием, обеспечивая бесперебойную работу всего производственного комплекса.



 English
 Русский