
Как производителям комбикорма решить проблему неточности фасовки
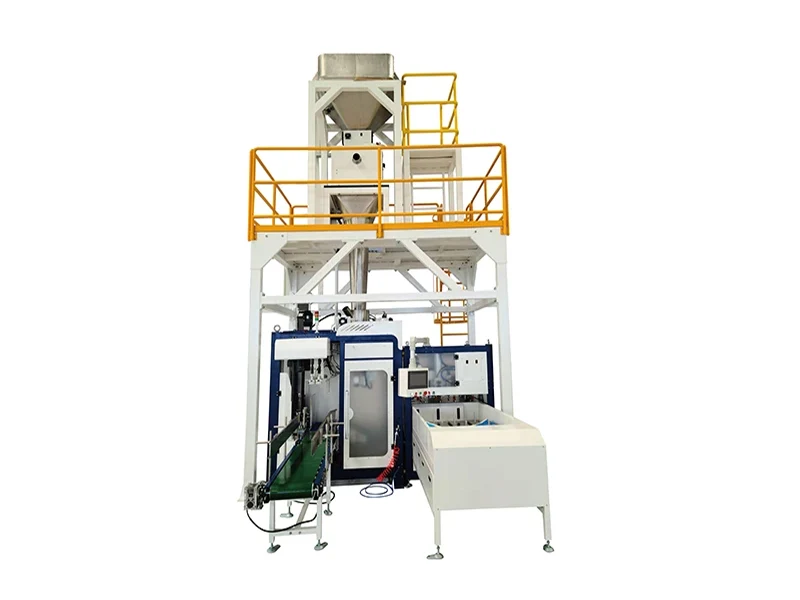
Скрытые издержки: почему “±100 грамм” — это катастрофа для бизнеса
На первый взгляд, погрешность в 100 грамм на мешке 25 кг кажется незначительной. Руководители часто считают это неизбежной производственной погрешностью. Давайте посчитаем реальные потери.
Многие полуавтоматические дозаторы (особенно работающие на пневматике) дают реальную погрешность в 0.5% – 1.0%. Для мешка 25 кг (25 000 г) это составляет от 125 до 250 грамм. Чтобы гарантированно избежать претензий по недовесу, операторы вынуждены настраивать дозатор с “запасом” — например, на 25 100 г.
Рассмотрим скромный сценарий с перерасходом всего 80 грамм на мешок:
- Производительность линии: 300 мешков в час (типично для полуавтомата).
- Потери в час: 300 мешков × 80 г = 24 000 г = 24 кг продукта.
- Потери в смену (8 часов): 24 кг × 8 часов = 192 кг.
- Потери в месяц (22 смены): 192 кг × 22 дня = 4 224 кг.
При средней стоимости комбикорма, скажем, 25 рублей за кг, ежемесячные потери с одной линии составляют 105 600 рублей. Это более 1.2 миллиона рублей в год — чистый убыток, который просто “высыпается” в мешки сверх нормы.
Эта проблема не решается “более точной настройкой” старого оборудования. Корень проблемы лежит в самой технологии дозирования.
Корень проблемы: Пневматика против Сервопривода в дозаторах
Традиционные весовые дозаторы для сыпучих продуктов, как правило, используют пневматические заслонки. Они работают по принципу “Открыто/Закрыто”. Пневмоцилиндр открывает заслонку, и продукт сыпется в мешок. Когда датчик веса срабатывает, заслонка резко закрывается.
Проблема в том, что между сигналом датчика и полным закрытием заслонки проходит время. За это мгновение в мешок успевает упасть “инерционная” порция продукта. Ее вес постоянно меняется в зависимости от плотности гранул, их “текучести” и даже уровня продукта в бункере. Именно это и создает погрешность в 100-250 грамм.
Технологическое решение: Двухскоростная серво-подача
Ключевое знание, которое оптимизирует этот процесс — это использование сервовесового дозатора. В отличие от пневматики, сервопривод — это “умный” двигатель, который может управлять заслонкой с высочайшей точностью.
Процесс наполнения делится на два этапа (известные как “грубая” и “точная” засыпка):
- Грубая засыпка (Bulk feed): Сервопривод полностью открывает заслонку, быстро наполняя 90-95% веса (например, 24 500 г). Этот этап обеспечивает скорость.
- Точная досыпка (Trickle feed): Когда вес приближается к целевому, сервопривод мгновенно прикрывает заслонку, оставляя небольшую щель. Поток гранул замедляется до тонкой “струйки”. Двигатель с микронной точностью доводит вес до идеального (например, 25 010 г) и плавно закрывает заслонку.
Эта технология позволяет стабильно достигать точности в ±0.1% – 0.2% (т.е. ±25-50 грамм). Вы можете настроить вес на 25.02 кг и быть уверены, что 99% мешков будут иметь вес 25.01 – 25.03 кг. Это не просто улучшение — это фундаментальный переход от “приблизительной” фасовки к “точной”.
Вторая “тихая” проблема: Пыль на линии фасовки
Фасовка комбикорма — пыльный процесс. Эта пыль — не просто грязь. Это прямые потери продукта, угроза здоровью персонала и главная причина поломки оборудования. Пыль оседает на датчиках, забивает движущиеся части и приводит к простоям.
Полуавтоматическая фасовка усугубляет эту проблему: оператор вручную надевает мешок на патрубок, часто неплотно. В момент сброса 25 кг продукта из дозатора, столб воздуха вытесняется из мешка, поднимая облако пыли.
Решение: Герметичный захват и аспирация
Современная Автоматическая машина для фасовки гранул решает эту проблему механически. Вместо оператора, мешок автоматически захватывается, открывается и плотно прижимается к загрузочной горловине с помощью пневматического зажима для пакета. Этот зажим создает герметичное уплотнение.
Более того, сама загрузочная горловина проектируется с двойными стенками, которые подключены к цеховой системе аспирации (удаления пыли). В момент наполнения вся пыль, вытесняемая из мешка, немедленно отводится системой. Это не только сохраняет продукт, но и радикально улучшает условия труда и снижает затраты на обслуживание оборудования.
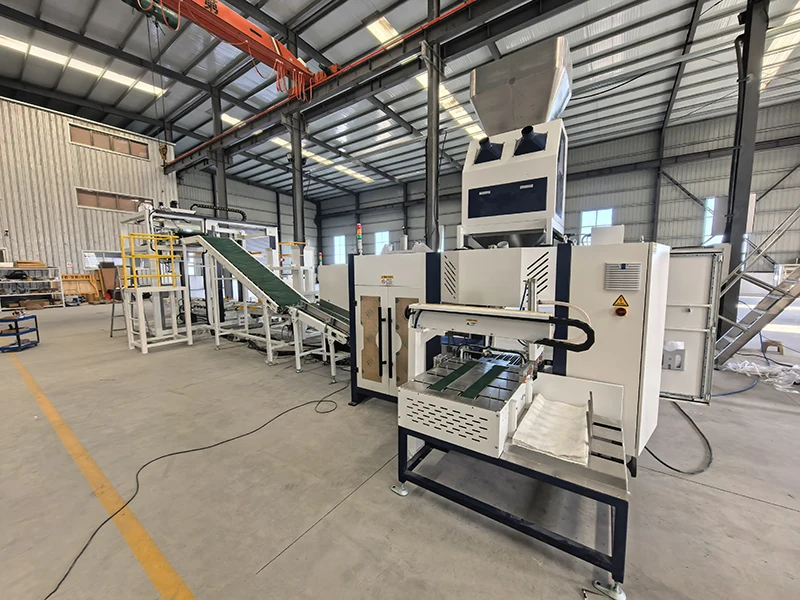
Что меняется на практике?
Оптимизация фасовочного узла — это не просто замена оборудования. Это переход к измеримому и контролируемому процессу. Вместо двух-трех операторов, вручную насаживающих мешки и борющихся с пылью и неточным весом, линией управляет один оператор-контролер. Вместо “плавающей” погрешности в 100-200 грамм, вы получаете стабильный вес с точностью до 20-30 грамм.
Внедрение серво-дозирования и автоматической подачи мешков убирает “человеческий фактор” и превращает фасовку из “узкого места” в надежное звено производственной цепи. А экономия в 100 000+ рублей в месяц с одной линии становится прямым, ощутимым результатом этой оптимизации. Полностью Автоматическая машина для фасовки гранул, такая как Ppline QZK-1200, является примером инженерного решения, разработанного специально для устранения этих дорогостоящих проблем.
Часто задаваемые вопросы (FAQ)
1. Какая точность фасовки считается “нормой” для комбикорма?
Для старых полуавтоматических (пневматических) линий нормой считается погрешность ±0.5% до ±1.0% (125-250 г на 25 кг). Однако современные системы с сервоприводом (серводозаторы) обеспечивают стандарт точности ±0.1% – ±0.2% (25-50 г), что кардинально снижает потери продукта.
2. У меня очень пыльный продукт. Автоматизация не усугубит проблему?
Наоборот. Современные автоматические линии разработаны для решения этой проблемы. Ключевые элементы — это герметичный зажим мешка, который плотно обхватывает горловину в момент наполнения, и встроенные порты аспирации, которые немедленно отводят пыль в цеховую систему фильтрации.
3. В чем разница между сервовесовым дозатором и обычным?
Обычный (пневматический) дозатор работает по принципу “Вкл/Выкл”. Сервовесовой дозатор использует интеллектуальный двигатель. Он быстро засыпает 95% продукта (“грубая засыпка”), а затем автоматически замедляется до “точной досыпки”, аккуратно добавляя последние граммы. Это обеспечивает высокую точность без потери скорости.
4. Может ли одна машина работать с мешками 25 кг и 50 кг?
Да, большинство современных автоматических линий (например, Ppline QZK-1200) имеют широкий диапазон фасовки, обычно от 10 кг до 50 кг. Перенастройка на другой вес или размер мешка, как правило, производится оператором через сенсорную панель управления (HMI) за несколько минут.
5. Машина работает только с пластиковыми мешками?
Нет. Машины “подающего” типа (give-bag) предназначены для работы с готовыми мешками. Это включает полипропиленовые тканые мешки (в том числе ламинированные), многослойные бумажные мешки (часто с полиэтиленовым вкладышем) и композитные пакеты.
Нужна консультация по упаковочному оборудованию?
СВЯЗАТЬСЯ С НАМИ → English
 Русский
Leave a Reply