
Линия розлива и упаковочная машина для молочных заводов: пакеты Gable Top
Производители жидких удобрений и агрохимии сталкиваются с уникальными вызовами, которые не могут решить стандартные линии розлива для пищевых продуктов. Агрессивные химические составы, высокая вязкость и строгие требования к точности дозирования требуют промышленного подхода. Узнайте, как специализированные технологии могут кардинально повысить эффективность и надежность вашего производства.
Как линия розлива гуматов решает проблему коррозии и дозирования?
Для производителей жидких комплексных удобрений (ЖКУ), гуматов или средств защиты растений (СЗР) выбор правильного оборудования — это не просто вопрос производительности. Это вопрос долговечности активов, качества конечного продукта и экономической эффективности. Стандартные фасовочные аппараты, разработанные для молока или соков, быстро выходят из строя при контакте с агрессивными средами. Рассмотрим ключевые технологические аспекты, которые напрямую влияют на рентабельность производства агрохимии.
Химостойкое исполнение: Защита от агрессивных сред
Основная проблема при розливе удобрений, особенно содержащих гуминовые кислоты или хелаты, — это химическая коррозия. Обычная нержавеющая сталь марки SUS304, являющаяся стандартом в пищевой промышленности, может подвергаться коррозии, что приводит к загрязнению продукта и преждевременному износу узлов машины. Это не только сокращает срок службы оборудования, но и создает риски для качества партии.
- Материалы в контакте с продуктом: Ключевые компоненты, такие как дозирующие поршни, клапаны и патрубки, должны быть изготовлены из более стойких материалов. Нержавеющая сталь марки AISI 316L или специализированные полимерные материалы обеспечивают необходимую устойчивость к кислотным и щелочным средам, гарантируя чистоту продукта и долговечность оборудования.
- Конструкция рамы и уплотнений: Массивная рама из нержавеющей стали SUS304 весом 6-8 тонн эффективно гасит вибрации при работе на высоких скоростях, но еще важнее — это химостойкие уплотнения. Именно они предотвращают утечки и защищают внутренние механические и пневматические компоненты от воздействия агрессивных паров.
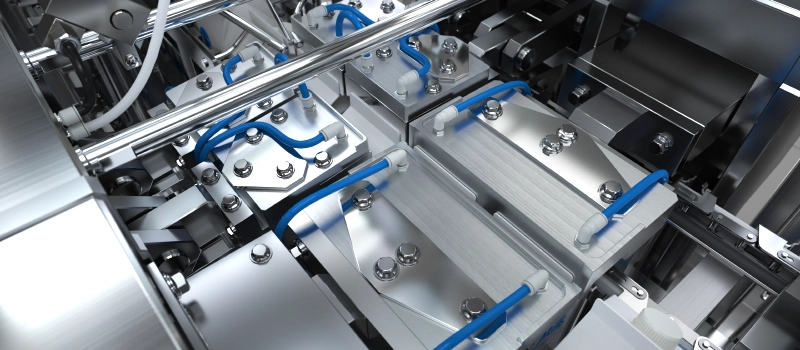
Сервоприводный дозатор: Точность, экономящая миллионы рублей
Концентрированные микроудобрения и стимуляторы роста — это дорогостоящие продукты. Погрешность дозирования даже в 1% на пневматических системах приводит к скрытым убыткам, которые в годовом исчислении могут достигать стоимости самой фасовочной машины. Кроме того, каплеобразование на сопле загрязняет зону укупорки, что ведет к негерметичной упаковке.
- Контроль дозы: Поршневой дозатор с сервоприводом (например, Mitsubishi) позволяет контролировать ход поршня с микронной точностью. Это обеспечивает погрешность дозирования в пределах ±0.2%, что напрямую сокращает потери дорогостоящего сырья.
- Функция обратного всасывания (Suck-back): По окончании цикла розлива сервопривод выполняет короткое движение в обратном направлении, мгновенно отсекая поток жидкости. Это полностью исключает образование капель, сохраняя чистоту горлышка канистры или флакона и гарантируя надежность последующей укупорки.
Надежная укупорка: Гарантия от протечек
Протечка химического продукта на складе или в торговой сети — это не только финансовые потери, но и репутационные риски. Часто причиной является некачественная укупорка, особенно если на резьбу или горлышко попал продукт. Технологии, используемые в автоматической линии фасовки жидких материалов, должны решать эту проблему.
- Индукционная запайка: Для тары с мембраной из фольги индукционная запайка является золотым стандартом. Она создает герметичный барьер, который защищает от протечек и несанкционированного вскрытия.
- Ультразвуковая запайка: Для некоторых видов тары и крышек используется ультразвуковая сварка. Ее преимущество в том, что высокочастотные колебания способны создавать надежное соединение даже при наличии микроскопических загрязнений на свариваемых поверхностях, что невозможно при обычной термосварке.
Внедрение оборудования для фасовки агрохимии, спроектированного с учетом этих трех принципов — химостойкость, точность серводозирования и надежность укупорки — является прямой инвестицией в стабильность и прибыльность бизнеса. Это позволяет не только автоматизировать процесс, но и построить производство, готовое к масштабированию и работе с самыми требовательными продуктами.
Часто задаваемые вопросы (FAQ)
В чем разница между сталью SUS304 и AISI 316L при розливе удобрений?
Сталь SUS304 (или ее аналог AISI 304) является стандартной пищевой нержавеющей сталью. Она подходит для рамы и внешних конструкций. Сталь AISI 316L содержит молибден, что придает ей значительно более высокую устойчивость к коррозии от хлоридов, кислот и щелочей. Для деталей, напрямую контактирующих с агрессивными удобрениями (например, гуматами), использование AISI 316L является обязательным для обеспечения долговечности.
Справляется ли сервоприводная линия с вязкими жидкостями, такими как гумат калия?
Да, это одно из ключевых преимуществ. Сервопривод позволяет точно контролировать не только объем, но и скорость движения поршня. Для вязких продуктов можно настроить плавную кривую розлива (S-образная кривая), чтобы избежать гидравлических ударов и обеспечить равномерное заполнение тары без образования пузырьков воздуха.
Какова реальная производительность такой автоматической линии?
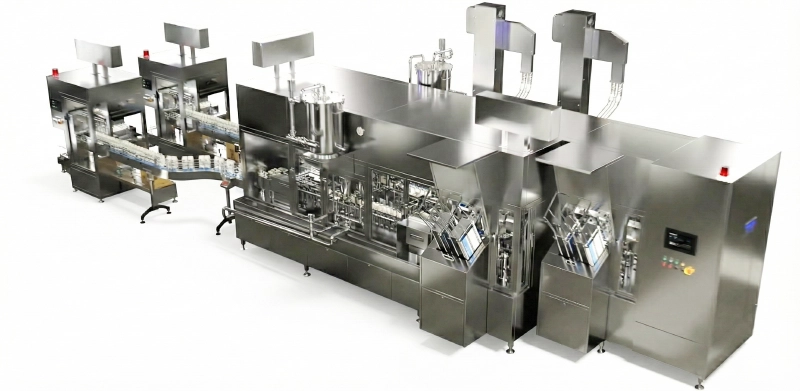
Производительность зависит от объема тары, вязкости продукта и количества дозирующих сопел. Современные линии розлива для агрохимии могут достигать скорости от 2000 до 6000 единиц в час для тары объемом до 1 литра. Для более крупных канистр (5-10 литров) производительность будет соответственно ниже.
Возможен ли розлив в разную тару (например, флаконы 1л и канистры 10л) на одной линии?
Да, современные линии проектируются с учетом гибкости. Благодаря сервоприводам и системе управления PLC, переход на другой формат тары (changeover) может быть выполнен очень быстро. Оператор выбирает нужный рецепт на сенсорной панели, и машина автоматически настраивает высоту конвейера, объем дозы и другие параметры. Может потребоваться быстрая замена форматных частей, что обычно занимает не более 15-30 минут.
В чем главное преимущество ультразвуковой запайки перед традиционными методами?
Главное преимущество — способность “сваривать сквозь загрязнения”. Если на зону запайки попали микрокапли продукта или пыль, традиционный нагревательный элемент не сможет обеспечить герметичность. Ультразвуковая сварка генерирует тепло за счет трения молекул внутри самого пластика, игнорируя незначительные поверхностные загрязнения, что обеспечивает значительно более высокий процент качественной и герметичной укупорки.
Нужна консультация по упаковочному оборудованию?
СВЯЗАТЬСЯ С НАМИ → English
 Русский
Leave a Reply