
Как южнороссийский производитель соли удерживает стабильный поток от упаковки до паллеты
На соляном предприятии главный сбой не всегда начинается в дозаторе. Очень часто линия теряет темп уже после того, как мешок набран и закрыт. Если на выходе из упаковочной машины мешок идёт с перекосом, задерживается у оператора или ждёт следующего свободного участка, то вся смена быстро уходит в ручные подхваты, неровные паллеты и паузы перед отгрузкой. Для южнороссийского производителя соли это особенно чувствительно: объём стабильный, поток плотный, а склад и погрузочная техника ждут не отдельные мешки, а предсказуемую транспортную единицу.
Именно поэтому линия ppline должна рассматриваться не как отдельная упаковочная машина, а как связанная система от подачи продукта до выхода готового мешка в зону паллетирования. Когда подача, захват, выравнивание, выпуск и логистический проход собраны в один маршрут, цех перестаёт зависеть от случайного темпа людей. Ниже — разбор того, какие узлы в такой линии реально удерживают ритм между фасовкой и складом.

Первое узкое место — это не вес, а геометрия мешка после наполнения
Даже когда дозирование идёт стабильно, проблемы начинаются на доле секунды позже: мешок нужно принять, удержать, раскрыть, наполнить и выпустить без перекоса. Если этот цикл нестабилен, мешок выходит на конвейер уже в неудобной форме, и складской участок сразу получает лишнюю работу. Для соли это опасно ещё и потому, что мягкая тканая тара быстро показывает все слабые места линии: складки, смятие, сдвиг центра тяжести и лишние касания руками.
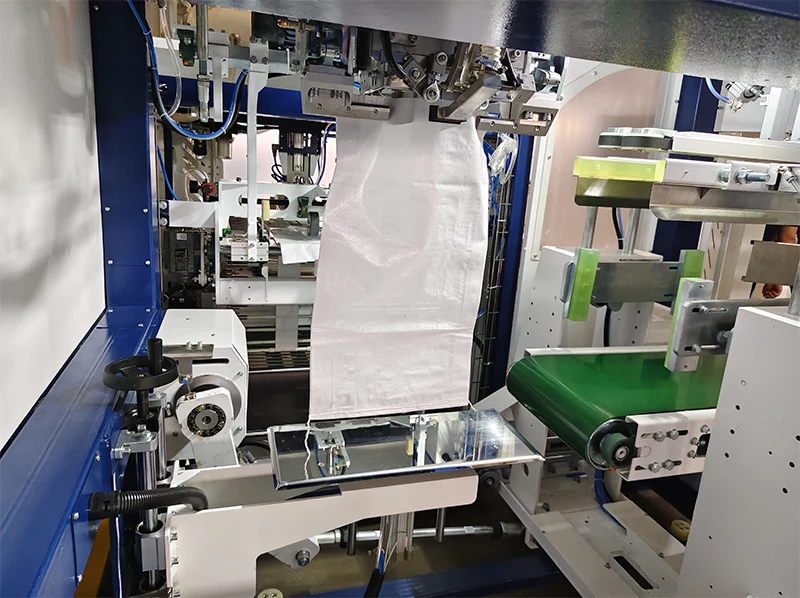
Крупный внутренний узел bagging station хорошо показывает, что надёжность здесь строится на механике, а не на обещаниях. Вакуумные присоски, роботизированная подача мешка, направляющие и зелёный конвейер нужны не ради «автоматизации вообще», а ради точного повторяемого цикла. Если мешок берётся одинаково, раскрывается одинаково и передаётся одинаково, downstream-участок получает уже управляемую единицу, а не случайный мягкий груз, который придётся выправлять вручную.
Почему конструкция автомата важнее, чем просто заявленная производительность
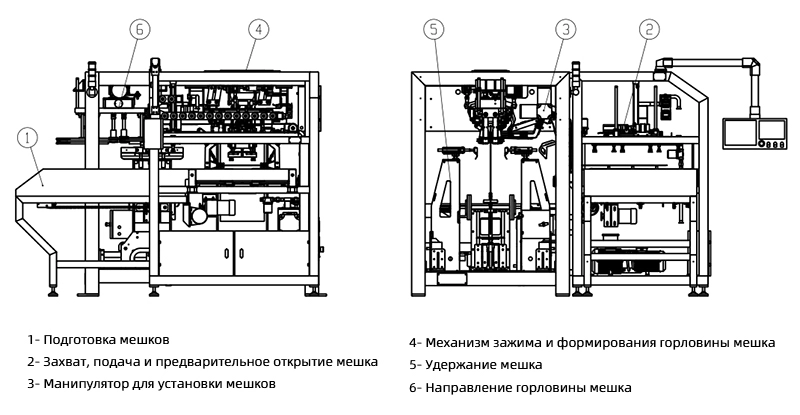
Для предприятия с постоянным выпуском соли недостаточно слышать, что машина «может фасовать быстро». Важнее, как она механически организована: есть ли понятный bag magazine, как устроен узел открытия и позиционирования мешка, как оператор контролирует цикл, и насколько чётко сочетаются захват, наполнение и вывод на следующую операцию. Если архитектура машины слабая, высокая скорость на паспорте не спасает от заторов на реальном объекте.
На двойном CAD-виде ppline хорошо видно, что речь идёт не о случайной компоновке. Bag magazine, placing arm, направляющие узлы и рабочая зона оператора собраны в понятную технологическую последовательность. Для экспортных и русскоязычных проектов это особенно полезно: чертёж сразу помогает согласовать, где будет обслуживание, как пройдёт доступ к HMI, и как машина впишется в участок. Для заказчика это означает меньше переделок на монтаже и меньше сюрпризов в момент запуска.
Отгрузка выигрывает тогда, когда упаковка уже думает как логистика
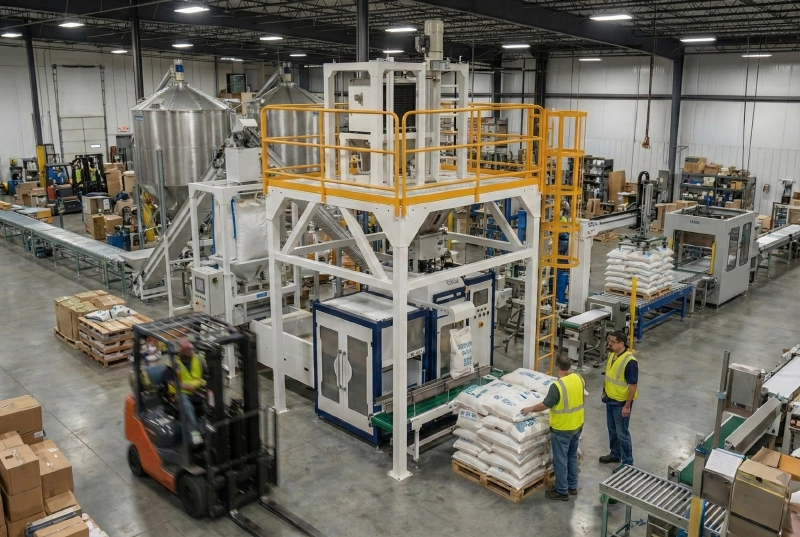
На многих соляных площадках склад страдает не от нехватки места, а от неровного выхода готового мешка. Если погрузчик и паллетная зона получают поток рывками, техника ждёт, люди вмешиваются чаще, а поддон собирается неравномерно. В результате линия вроде бы работает, но реальная отгрузочная дисциплина падает. Поэтому хороший packaging line обязан учитывать не только фасовку, но и то, как мешок будет переходить в движение по цеху, в накопление и дальше в паллету.
На высоком ракурсе действующего участка видно, как эта логика реализуется на практике. Работающий QZK-1200, транспортные линии, зона операторов и погрузчик образуют один маршрут. Здесь важна не красота фото, а сама организация пространства: мешок не лежит в проходе, не ждёт случайного подхвата и не создаёт хаос вокруг себя. Именно такая увязка упаковки и внутренней логистики позволяет южному соляному предприятию держать сменный ритм без просадки перед отгрузкой.
Что в итоге получает завод на линии ppline
Практический эффект здесь простой: меньше ручных касаний, ровнее выпуск, предсказуемее поток к паллете и ниже риск того, что готовый мешок станет источником хаоса уже после фасовки. Для соли это критично, потому что цена ошибки редко видна в одном мешке; она проявляется в сменном темпе, стабильности поддона, скорости прохода погрузчика и в том, сколько раз участок приходится «дотягивать руками».
Отдельно стоит отметить операторский контроль. Изометрический вид QZK-1200 показывает swing-arm HMI, закрытый рабочий модуль, выходной conveyor и безопасную платформу как одну управляемую систему. Это означает, что настройка, наблюдение и обслуживание не разнесены по случайным точкам цеха. Для заказчика это переводится в более понятную эксплуатацию, быстрее обучение персонала и более уверенный переход от одиночной машины к стабильной линии.

Для южнороссийского производителя соли сильная упаковочная линия — это не вопрос «автоматизировать или нет», а вопрос дисциплины потока. Если мешок выходит из машины уже готовым к дальнейшему движению, склад, паллета и отгрузка получают стабильный ритм. Именно поэтому ppline ценна там, где нужно не просто наполнить мешок, а удержать весь участок от фасовки до погрузчика в одной рабочей логике.
Нужна консультация по упаковочному оборудованию?
СВЯЗАТЬСЯ С НАМИ → English
 Русский