
Как производитель соли на юге России снижает ручную перегрузку между фасовкой и паллетой
На предприятиях, где соль уже стабильно фасуется в мешки, узкое место часто смещается не на дозирование, а на участок после него. Именно здесь начинается ручная перегрузка, ожидание между операциями, неустойчивый поток к паллете и лишняя зависимость от вилочного транспорта. Для одного южнороссийского производителя соли задача стояла не в том, чтобы просто поставить еще одну машину, а в том, чтобы собрать весь пост-фасовочный участок в предсказуемую линию.
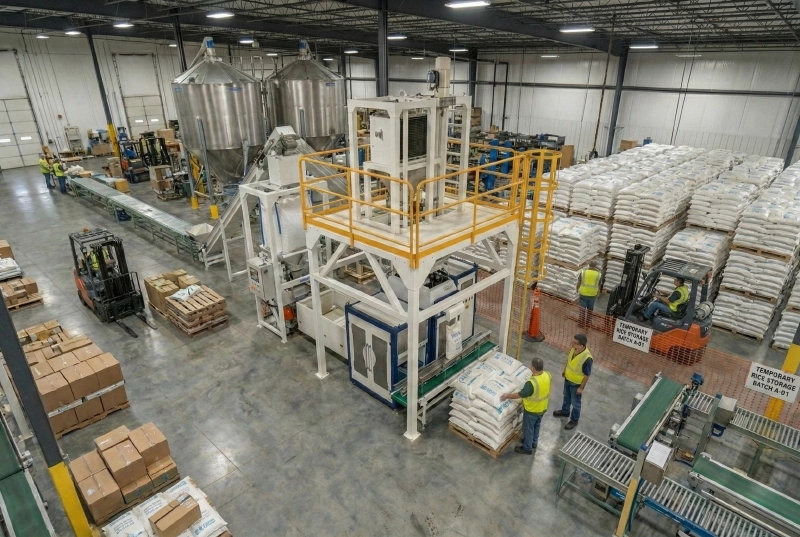 В реальной эксплуатации важна не только фасовка, но и связка между бункером, упаковочным узлом, конвейером и складской логистикой.
Когда проблема не в фасовке, а в ритме после нее
Для соляных производств типична ситуация, когда мешок сформирован вовремя, но дальше поток начинает дробиться. Часть мешков уходит слишком быстро, часть накапливается перед следующей операцией, а сотрудники вынуждены вручную выравнивать положение, принимать мешок, направлять его и готовить к укрупнению грузовой единицы. В итоге линия выглядит автоматизированной, но фактически между фасовкой и складом возникает полуручной буфер.
Для тяжелых и пылящих сыпучих продуктов это особенно чувствительно. Любая нестабильность на передаче мешка дает перекос, неаккуратную подачу в следующий узел, повторные касания упаковки и потерю темпа на отгрузочном участке. Поэтому для такого проекта критично не только взвесить и наполнить мешок, но и обеспечить ровный переход к последующим операциям.
Почему secondary bagging line решает больше, чем кажется
Здесь и нужен не отдельный конвейер, а модульная secondary bagging line, в которой накопление, ориентация, захват большого мешка, позиционирование горловины и вывод готовой единицы встраиваются в один управляемый цикл. Такой подход сокращает ручные вмешательства и убирает разрыв между основным упаковочным оборудованием и участком паллетирования или промежуточной складской логистики.
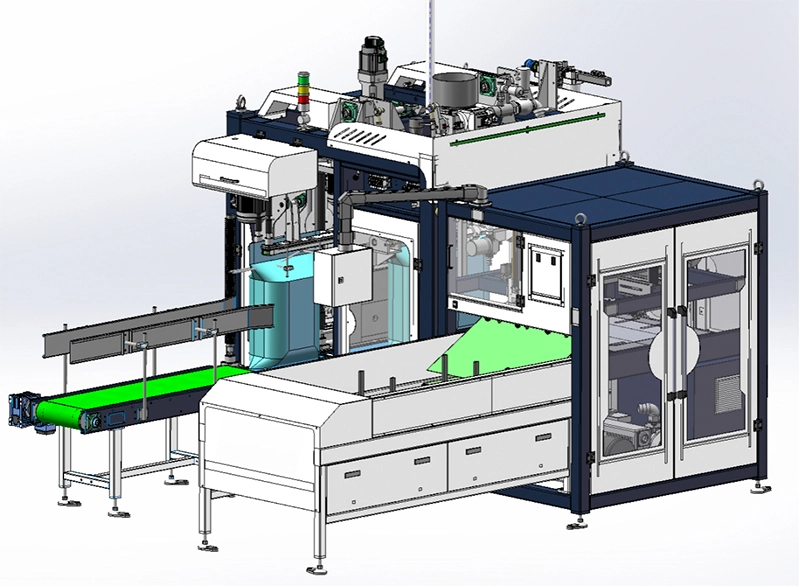 Модульная компоновка с участком накопления, позиционирования мешка и выводом на конвейер делает поток после фасовки управляемым, а не случайным.
С инженерной точки зрения ключевую роль играют три вещи. Первая — accumulation belt, который принимает поток без мгновенного завала следующего узла. Вторая — large bag gripper и узел позиционирования, благодаря которым большой мешок удерживается и наполняется без постоянной ручной подгонки. Третья — discharge conveyor, который уже выводит транспортную единицу дальше по линии предсказуемо и в нужной ориентации.
Для соляного завода это означает меньше спонтанных остановок, меньше ручного контакта с мешком и более чистую организацию участка, где раньше нагрузка ложилась на операторов. Особенно это важно в моменты, когда upstream-оборудование работает стабильно, а downstream-логистика должна успевать без потери темпа.
Интеграция с существующей упаковочной зоной важнее, чем отдельная скорость машины
На практике производители часто сравнивают оборудование только по паспортной производительности. Но для готовой соляной площадки полезнее смотреть на интеграцию: как организована подача продукта из бункера, как увязаны дозирование и фасовка, где именно мешок переходит на конвейер, и насколько линия допускает нормальную работу вилочного транспорта рядом с зоной накопления готовой продукции.
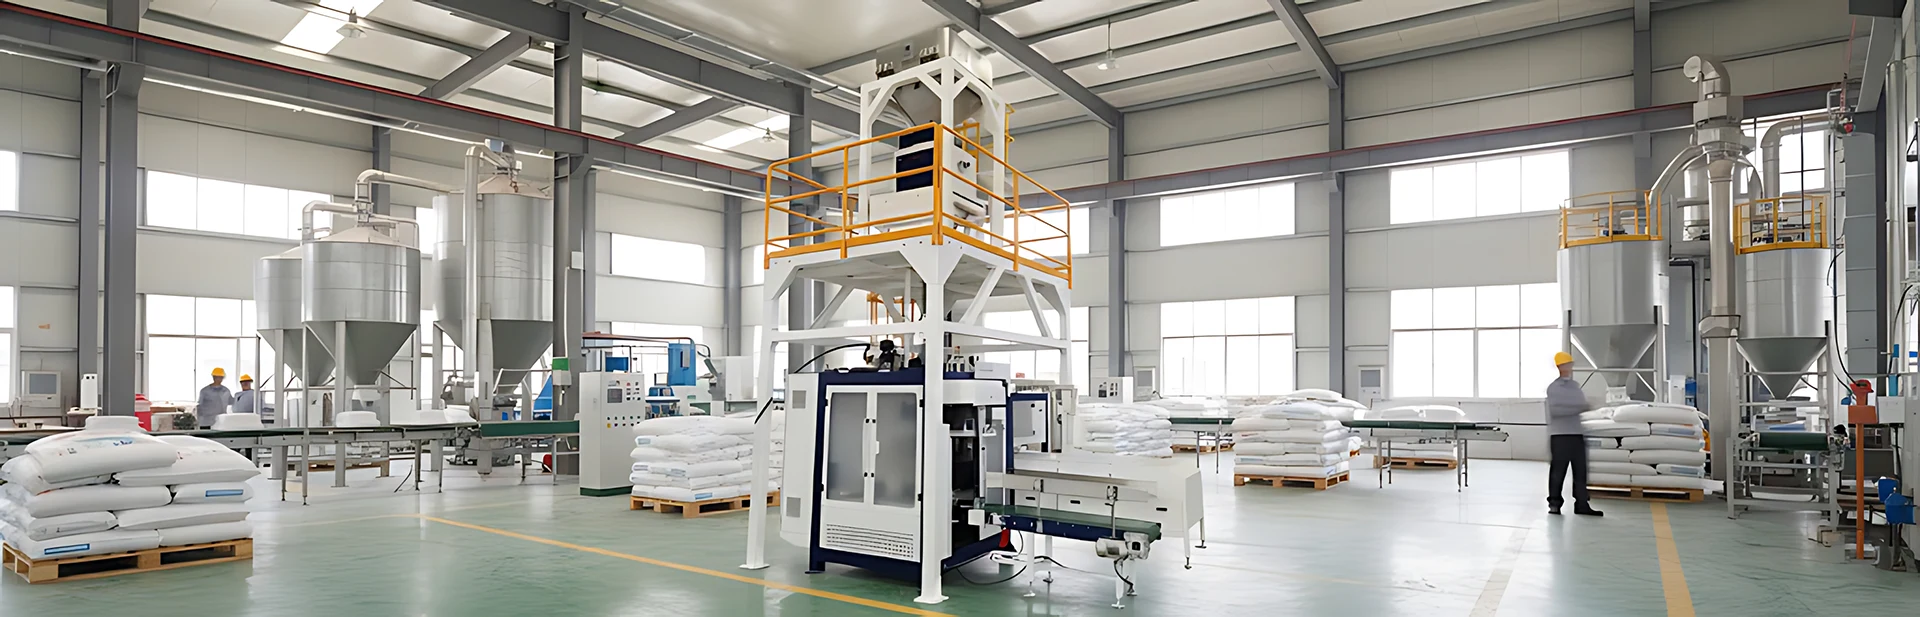 Стабильная упаковочная линия — это связка бункеров, платформы, транспортировки и зоны готового мешка, а не один изолированный автомат.
Именно поэтому для проектов в сегменте соли и других bulk materials логика ppline строится вокруг целого участка: подача из stainless steel silos, работа упаковочного узла на elevated platform, транспортировка по conveyors и понятный выход к штабелированию мешков. Такой подход лучше переносится в реальную цеховую эксплуатацию, чем попытка ускорить только один узел без выравнивания всей линии.
Последние метры до паллеты — это тоже часть упаковочной системы
Во многих цехах именно транспортировка мешка на последних метрах создает скрытые потери. Если мешок нужно подталкивать, выравнивать или удерживать от смещения, предприятие платит не только трудом, но и нестабильностью всей отгрузки. Поэтому направляющие, опорная рама, моторизованная лента и согласование высот между узлами становятся не второстепенными деталями, а частью эффективности линии.
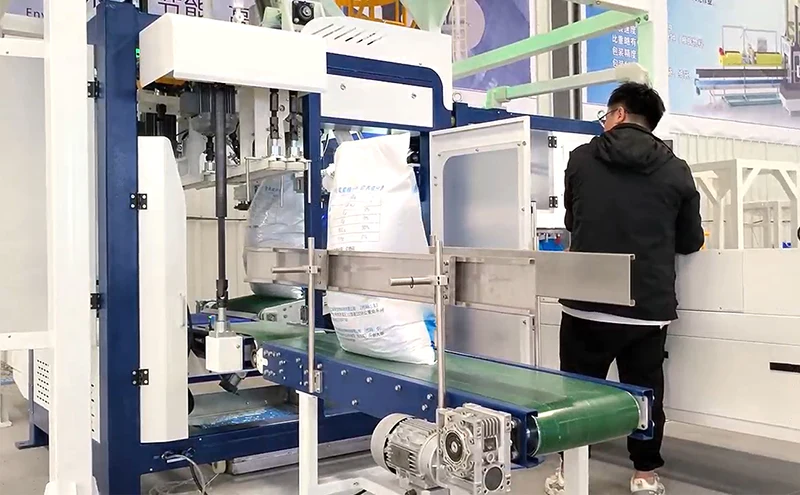 Даже простой на вид transfer section определяет, насколько аккуратно мешок дойдет до следующего этапа без перекоса и лишнего ручного вмешательства.
Для предприятия на юге России ценность такой конфигурации в том, что она помогает не просто фасовать соль, а удерживать ровный производственный ритм между упаковкой, перемещением и подготовкой к отгрузке. Когда каждый последующий узел получает мешок в предсказуемом положении и в нужный момент, склад начинает работать спокойнее, а линия — ближе к своей реальной расчетной производительности.
Что это значит для заводов с похожим профилем
Если у вас уже есть участок фасовки соли, зернистых или других сыпучих продуктов, но сбои начинаются после выхода готового мешка, смотреть нужно не только на основную bagging machine. Более практичный вопрос — как организован весь post-packaging flow: накопление, secondary bagging, transfer и подготовка к паллете. Именно здесь ppline дает максимальный инженерный эффект, потому что закрывает не один аппарат, а связку операций, которые в реальном цехе определяют темп отгрузки.
Нужна консультация по упаковочному оборудованию?
СВЯЗАТЬСЯ С НАМИ → English
 Русский