
Как южный российский производитель соли стабилизирует вторичную упаковку без лишней ручной перегрузки
Как южный российский производитель соли стабилизирует вторичную упаковку без лишней ручной перегрузки
Когда соль уже расфасована в малые мешки, узкое место часто возникает не на дозаторе, а дальше — в зоне укрупнения, подачи большого мешка, выравнивания горловины и вывода готовой транспортной единицы на склад. Для одного южнороссийского производителя соли именно этот участок определял, насколько ровно цех может перейти от фасовки к паллетированию. Если вторичная упаковка работает рывками, линия начинает копить мешки на промежуточных конвейерах, операторы вынуждены постоянно вмешиваться, а склад получает нестабильный поток готовой продукции.
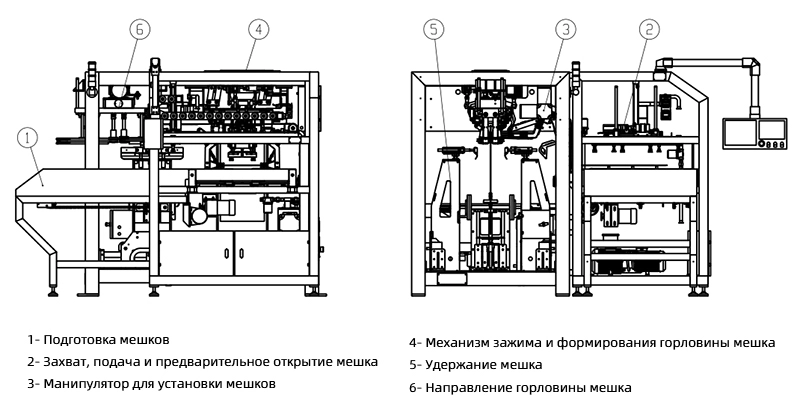
Для такого сценария важна не только скорость, но и предсказуемость механики. На CAD-схеме выше хорошо видно, что линия ppline строится вокруг автоматического магазина мешков, узла съема мешка, механизма раскрытия и формирования горловины, а также зоны точного совмещения с загрузочным патрубком. Для солевой продукции это критично: мешок должен открываться одинаково, вставать в рабочее положение без перекоса и выдерживать повторяемый цикл загрузки. Иначе оператору приходится постоянно поправлять тару вручную, а вся идея автоматизации теряет смысл.
Где обычно ломается ритм на соляном производстве
На практике проблемы начинаются в трех точках. Первая — нестабильная подача пустого большого мешка. Вторая — неточное раскрытие и удержание горловины перед загрузкой группы малых пакетов. Третья — неаккуратный вывод заполненного мешка на последующий конвейер или паллетную зону. Если хотя бы один из этих узлов не синхронизирован, линия вторичной упаковки начинает работать как набор отдельных машин, а не как единый поток.
Именно поэтому ppline делает ставку не на абстрактную «автоматизацию», а на связку конкретных узлов: накопительный и подающий конвейер, участок группировки, автоматическую подачу большого мешка, захват и позиционирование горловины, загрузку, а затем контролируемый вывод готовой единицы. Такой подход особенно полезен на соляных предприятиях, где важно одновременно держать темп отгрузки, аккуратную геометрию мешка и безопасную работу операторов рядом с движущимися продуктопотоками.
Почему узел захвата мешка важнее, чем кажется
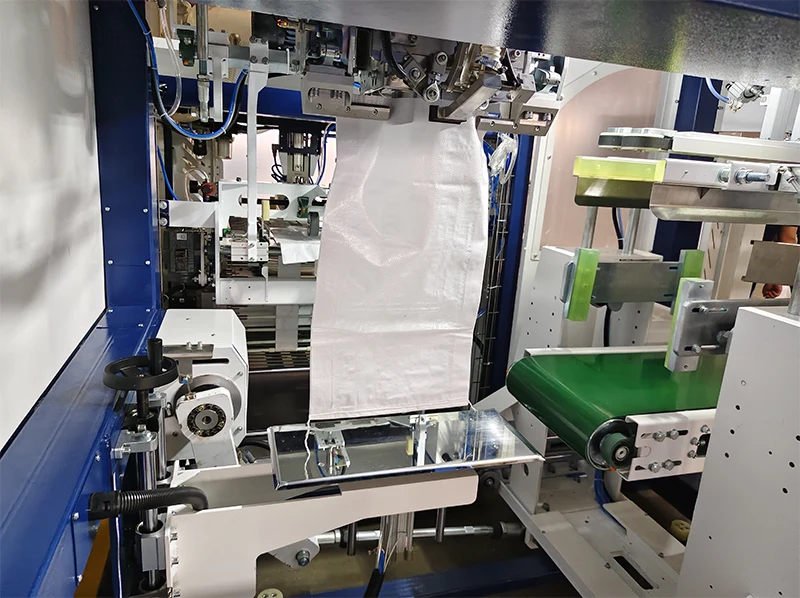
Внутренний рабочий узел показывает, за счет чего линия держит повторяемость цикла. Здесь видны вакуумные присоски, пневматические исполнительные элементы, направляющие и зеленый подающий конвейер. Для вторичной упаковки соли это не декоративные детали, а ключ к устойчивой работе. Вакуумный захват помогает стабильно снимать и подавать мешок, пневматика раскрывает его без грубого механического смятия, а направляющие удерживают тару в геометрии, удобной для дальнейшей загрузки. В результате уменьшается риск неполного раскрытия, перекоса мешка и остановок, когда персонал вынужден вручную исправлять положение тары.
Для предприятия это означает более предсказуемую сменную производительность. Когда каждый цикл захвата и открытия повторяется одинаково, легче держать согласование между предыдущей фасовкой и последующим паллетированием. Это особенно заметно в периоды пикового выпуска, когда от линии ждут не рекордных цифр на бумаге, а стабильного потока без накопления продукции в проходах и около рабочей зоны.
Что дает линия на реальном производственном участке
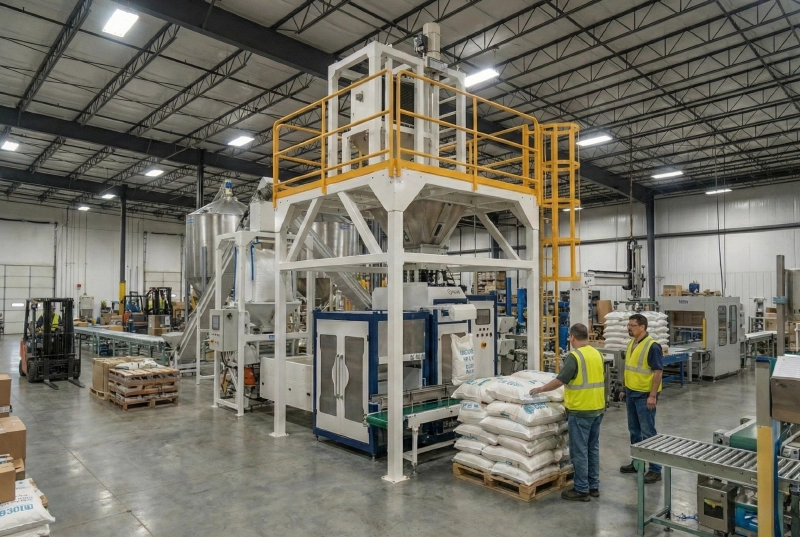
На рабочем фото видно, что QZK-1200 — это не изолированный агрегат, а полноценный узел в составе цеховой логистики. Стальная обслуживающая рама, защищенная лестница, закрытая зона загрузки, выходной конвейер и понятная точка взаимодействия оператора с готовым мешком позволяют встроить машину в существующий маршрут продукта без хаотичной ручной перегрузки. Для производителя соли это важно по простой причине: мешок после вторичной упаковки уже должен двигаться дальше в складской ритм, а не возвращаться в «серую зону» доработок.
Если цеху нужно убрать постоянные остановки между фасовкой и паллетой, ppline решает задачу именно на уровне механики потока. Автоматическая подача большого мешка, контролируемое раскрытие горловины, точное позиционирование, загрузка и организованный вывод на конвейер помогают сократить ручное вмешательство и сделать выпуск более ровным. Для южнороссийского соляного производства это означает не просто красивую автоматизацию, а более понятный и управляемый участок, где каждая транспортная единица формируется одинаково и уходит на склад без лишних движений.
Если ваша линия уже научилась быстро фасовать продукт, но по-прежнему теряет темп на вторичной упаковке, стоит смотреть не только на производительность дозатора. Часто реальный резерв скрыт в узле подачи мешка, в стабильности раскрытия и в том, как готовая единица покидает машину. Именно здесь ppline помогает превратить разрозненные операции в непрерывный промышленный поток.
Нужна консультация по упаковочному оборудованию?
СВЯЗАТЬСЯ С НАМИ → English
 Русский