
Почему понятный доступ к узлам ускоряет запуск линии фасовки соли
Почему понятный доступ к узлам ускоряет запуск линии фасовки соли
Для крупного производителя фасованной соли на юге России скорость линии измеряется не только мешками в час. Не меньшее значение имеет то, насколько быстро участок можно запустить после монтажа, перенастроить под другой формат мешка и держать в работе без постоянных вызовов наладчика. Именно здесь хорошо видно практическую роль ppline: линия должна быть не просто автоматической, а инженерно понятной для цеха — с доступом к ключевым узлам, ясной логикой движения продукта и удобной точкой управления для оператора.

На фронтальном виде QZK-1200 хорошо читается сама философия машины. Верхняя стальная рама поднимает основные рабочие узлы на понятный технологический уровень, обслуживающая лестница с защитной клеткой упрощает безопасный доступ, а закрытый шкафной корпус в зоне наполнения помогает стабилизировать процесс при работе с гранулированным или сыпучим продуктом. Для соляного производства это важно потому, что участок упаковки должен выдерживать повторяющийся ритм без лишнего контакта персонала с рабочей зоной и без хаотичных вмешательств в механику подачи мешка.
Когда проблема не в производительности, а в удобстве эксплуатации
Во многих проектах узкое место проявляется уже после того, как базовая производительность достигнута. Машина может дозировать и наполнять достаточно быстро, но если оператору неудобно контролировать состояние узла, проверять положение мешка или корректировать режим вывода, линия начинает терять время на мелких остановках. Поэтому для предприятия, работающего с фасованной солью, важны не только скорость и автоматизация, но и видимая логика конструкции: где находится интерфейс, как организован доступ к зоне обслуживания, насколько прозрачно связаны наполнение, удержание мешка и вывод готовой единицы.
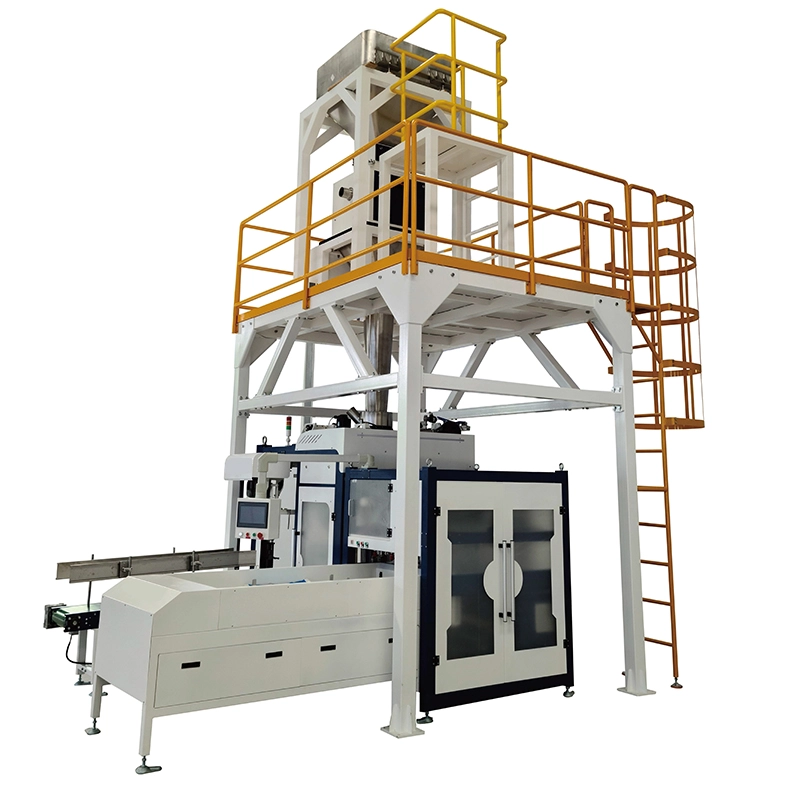
Именно это видно на боковом виде машины. Поворотная HMI-панель вынесена в удобную точку взаимодействия, а выходной конвейер визуально и механически продолжает основной цикл, не превращая конец упаковки в отдельную ручную операцию. Такой подход особенно полезен там, где упаковочный участок работает в сменном режиме и разные операторы должны быстро понимать, что происходит на линии. Чем меньше «скрытой логики» в машине, тем проще запуск после остановки, смена партии и поддержание ровного потока на склад.
Почему модульная схема помогает быстрее вводить линию в работу
Для южнороссийского производителя соли отдельную ценность имеет модульность. Когда в одной системе четко разделены подача продукта, дозирование, формирование мешка, запайка или прошивка, а затем вывод на следующую операцию, проект легче интегрировать в уже существующий цех. Не нужно заново перестраивать весь маршрут материала. Можно точнее увязать линию с текущей логистикой, складской зоной и требованиями к типу мешка.
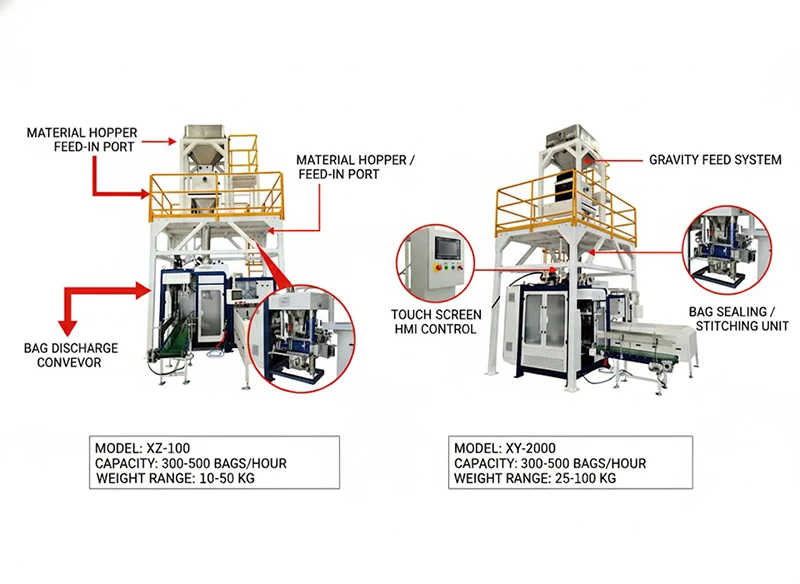
На компоновочном изображении видно, как ppline строит линию вокруг функциональных модулей: верхняя загрузка через бункер, гравитационная подача, HMI-управление, узел запечатывания или прошивки и транспортировка готового мешка далее по потоку. Даже без перегруженной теории это уже дает практический ответ на вопрос, почему линия запускается быстрее: у оператора и сервисной команды есть понятная карта узлов, а у производства — ясная последовательность действий от подачи сырья до выхода готового мешка.
Зачем добавлять маркировку в общий поток, а не выносить ее в сторону
Еще одна типичная потеря времени возникает не в упаковочной машине как таковой, а на следующем шаге — когда маркировка и идентификация готовой продукции живут отдельно от основного конвейерного ритма. Если мешок сначала нужно вывести, накопить, переориентировать и только потом передать на этикетирование, линия получает дополнительную точку ручного вмешательства. Для предприятия с регулярными отгрузками это быстро превращается в источник нестыковок между упаковкой и складским учетом.
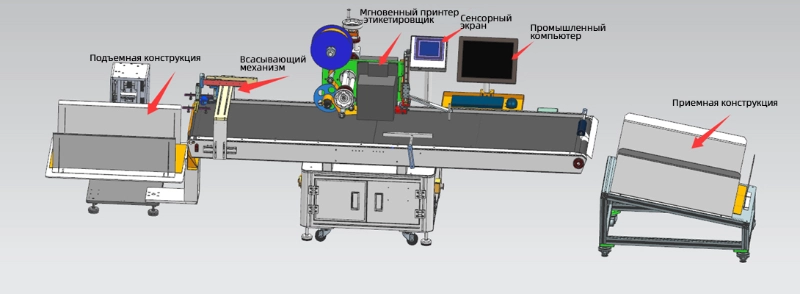
Поэтому логичным продолжением ppline становится конвейерный модуль маркировки с печатью и автоматическим нанесением этикетки. Такая схема особенно полезна в проектах, где важны читаемость партий, прослеживаемость и быстрый переход к складской обработке. Когда упаковка, вывод и маркировка выстроены в один поток, завод получает не просто машину, а более управляемый участок от фасовки до готовой отгрузочной единицы.
Для южнороссийского производителя фасованной соли это означает практический результат: линия легче вводится в эксплуатацию, быстрее осваивается операторами и стабильнее работает в повседневном режиме. Именно поэтому при выборе bagging line стоит смотреть не только на паспортную производительность. Реальное преимущество дает та конструкция, где доступ к узлам, логика HMI и связка с маркировкой уже продуманы как часть одного промышленного процесса.
Нужна консультация по упаковочному оборудованию?
СВЯЗАТЬСЯ С НАМИ → English
 Русский