
Как сибирский производитель соли стабилизирует зону передачи перед паллетированием
На солевых заводах самые дорогостоящие проблемы редко начинаются у фасовщика. Они проявляются на шаг позже: плёнка прилипает, мешки вздуваются, точки передачи смещаются, а зона паллетирования продолжает ждать, пока операторы исправят то, что машина должна была контролировать изначально.
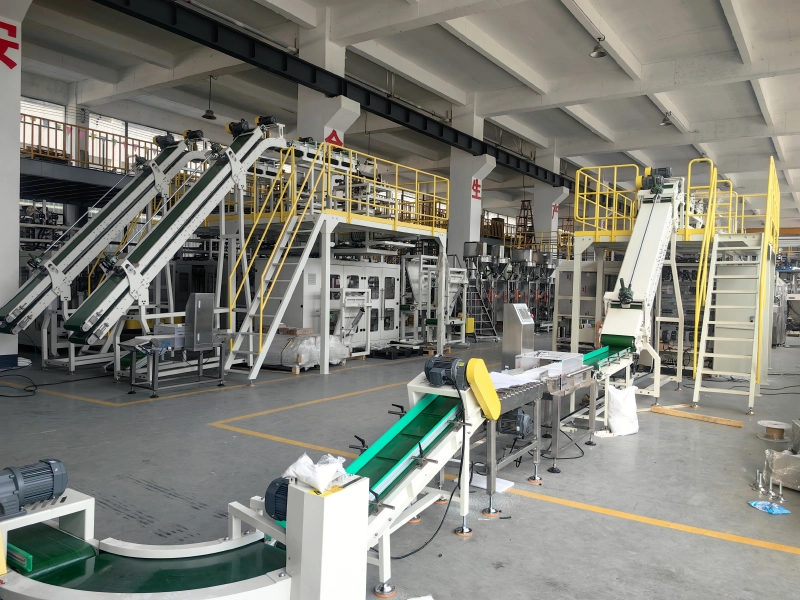
Соль абразивна, чувствительна к влаге и не прощает сбоев в ритме передачи. Если мешок прибывает неровным, следующее устройство не может бесплатно исправить ошибку. В результате — переделки, замедленное формирование паллет и линия, которая выглядит занятой, пока выпуск остаётся на прежнем уровне.
1) Зона передачи должна делать больше, чем просто перемещать мешки
Для вторичной упаковки зона передачи должна удерживать плёнку по центру, защищать форму мешка и передавать каждую единицу без скручивания. Вот почему формирующее плечо и путь плёнки так важны. На такой линии рифлёное формирующее плечо из нержавеющей стали — не косметическая деталь. Это практичная антиприлипающая поверхность, которая помогает снизить сопротивление полотна, когда влажность в солевом помещении начинает действовать против плёнки.
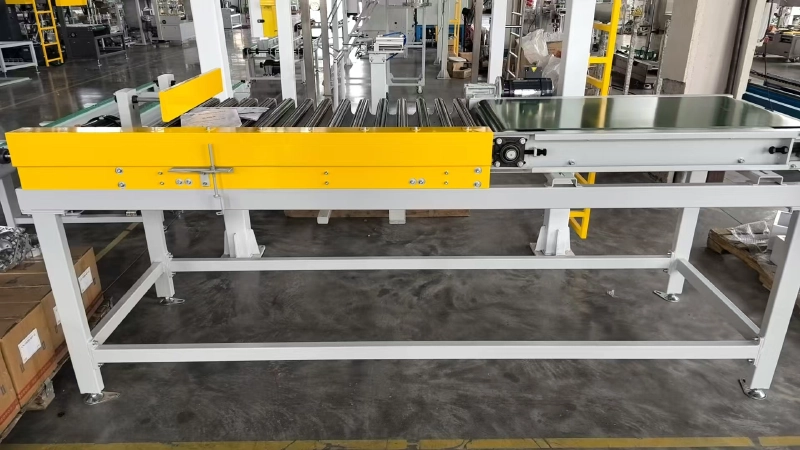
В то же время направляющие ролики должны обеспечивать стабильное отслеживание полотна, чтобы мешок не смещался в зону запайки. Когда передача стабильна, секция паллетирования получает мешки, которые уже лучше выровнены, легче группируются и менее склонны к обрушению при штабелировании.
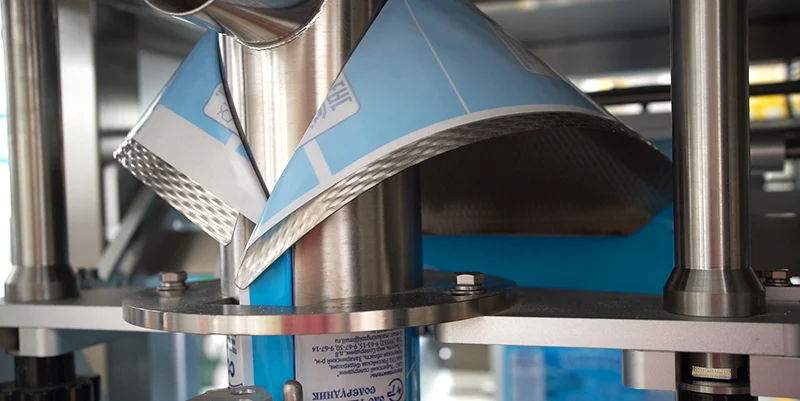
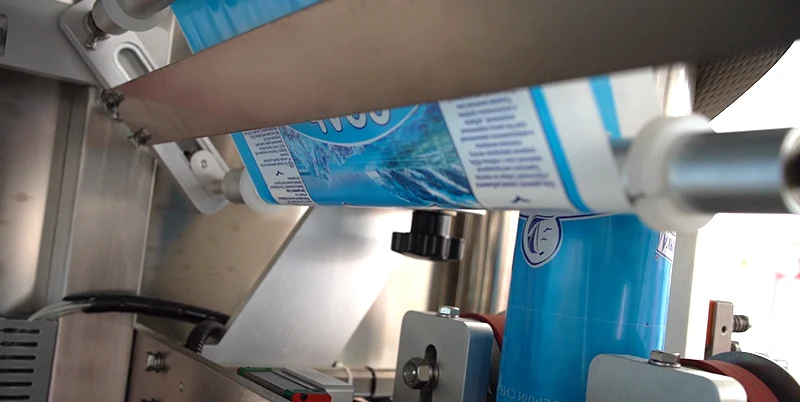
BPM Engineering Insight: For salt applications, the machine cannot rely on “operator correction” as a normal operating method. The line needs mechanical alignment, stable film tracking, and corrosion-aware construction. In the BIBPU family, material-contact components are specified for chloride-heavy environments, and the electrical side stays separated from the wet workflow so the transfer zone remains predictable instead of fragile.
2) Качество управления — часть качества упаковки
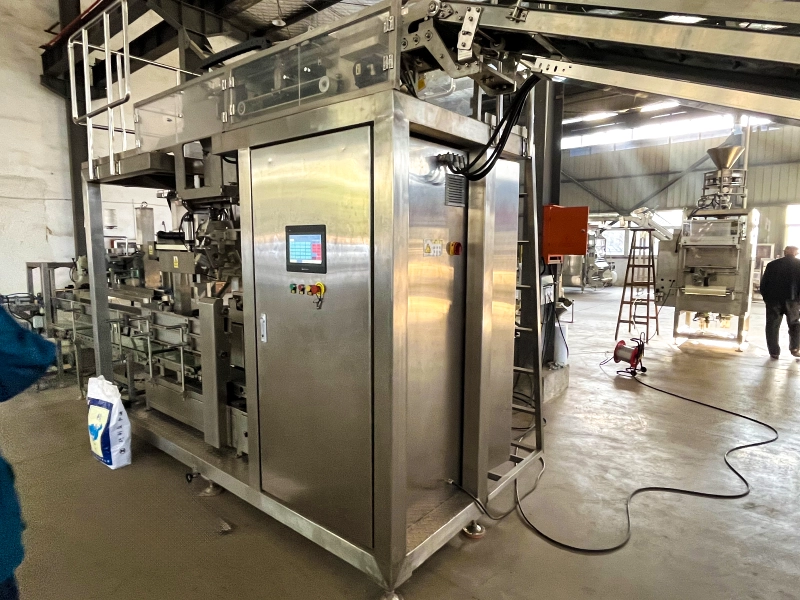
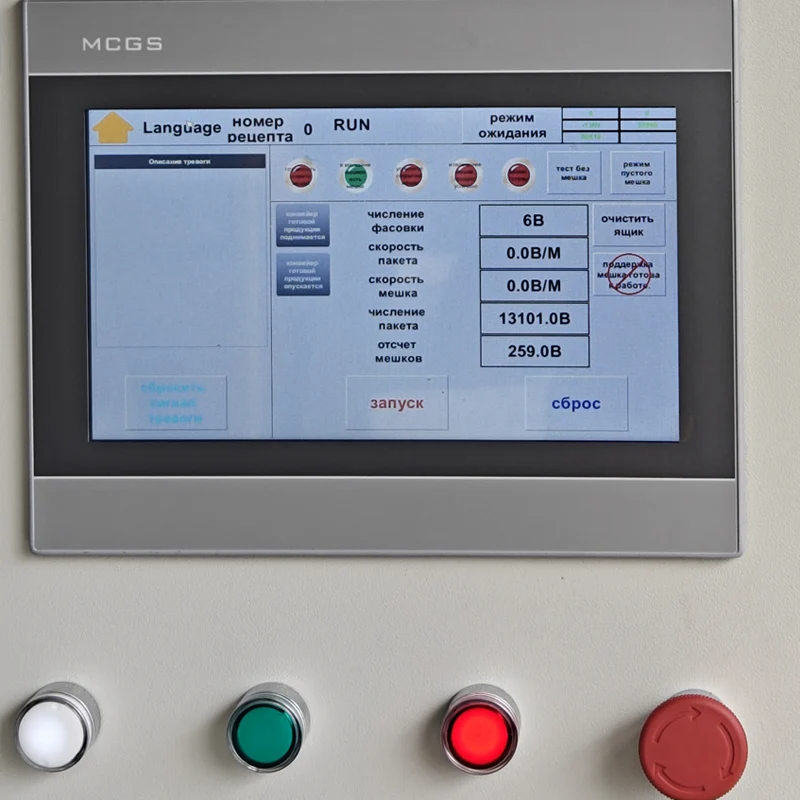
Стабильная линия — это не только сталь и ролики. Интерфейс оператора также определяет, сможет ли завод поддерживать темп в течение смен. Чёткий шкаф управления, быстрый доступ к элементам управления и читаемый HMI снижают ошибки настройки, когда команда работает с разными форматами мешков, меняющимися целями по производительности или повторяющимися циклами старт-стоп.
Именно здесь шкаф управления и экран становятся частью производственного процесса. Защищенный электрошкаф, сенсорный HMI и экран, отображающий параметры упаковки на рабочем языке оператора, — все это снижает вероятность длительного перезапуска после остановки. Для производителя соли это разница между линией, которая восстанавливается за минуты, и линией, которая простаивает до конца смены.
| Observed line problem | What BIBPU-style equipment does to contain it |
|---|---|
| Film sticks or drags in humid salt-room conditions | Dimpled forming shoulder and controlled film path reduce contact resistance and help the web stay stable. |
| Bags arrive skewed at transfer points | Guide rollers and aligned conveyors keep the bag centered before the next process step. |
| Operators lose time after start-stop interruptions | Protected cabinet layout and readable HMI shorten reset time and make setpoints easier to verify. |
| Corrosive atmosphere attacks exposed hardware | Salt-facing components are built for harsh environments, with corrosion-aware material selection on contact surfaces. |
3) Лучшая линия для соли не кажется загруженной; она кажется управляемой
В хорошо спроектированной упаковочной зоне зона передачи, шкаф управления и компоновка конвейеров работают согласованно. Общая картина цеха подтверждает это: доступ к стальной платформе, сгруппированные шкафы управления и планировка, обеспечивающая удобство обслуживания линии. Это важно, потому что стабильность линии — это не особенность одного аппарата. Это сумма выравнивания, конструкции ограждений, понятности для оператора и способа передачи каждого мешка следующему модулю.
Для сибирского производителя соли практическая цель проста: обеспечить непрерывное движение мешков, сохранить стабильную геометрию и не допустить превращения участка паллетизации в ручную аварийную станцию. Когда линия достигает этого, фабрика получает не только более высокую производительность. Это снижает утомляемость операторов, уменьшает количество корректировок в конце линии и создает упаковочный процесс, работающий как система, а не как набор разрозненных машин.
ЧАВО
Может ли такая линия работать только с солью?
Нет. Соль является ярким примером, поскольку она быстро выявляет проблемы с влагой, коррозией и управлением потоком, но та же логика передачи и контроля применима и к другим сыпучим продуктам. Конкретная настройка зависит от потока продукта, формата мешков и целевых показателей выпуска.
Почему бы не решить проблемы передачи с помощью более тщательного ручного контроля?
Ручные проверки полезны для контроля качества, но они не устраняют нестабильную механику. Если путь плёнки, направляющие ролики, передача на конвейере и интерфейс оператора правильно спроектированы, линия требует меньше вмешательств и больше времени производит готовые к продаже мешки.
Если ваше солевое производство теряет время на стыке между наполнением, запайкой, группировкой и палетированием, BPM может помочь выявить слабое место и выбрать правильную конфигурацию BIBPU для этой задачи.
Запросить анализ упаковочной линии English
 Русский