
Как сибирский солезавод превратил деформацию пакетов в стабильный поток вторичной упаковки
На солезаводе в Сибири реальным узким местом была не фасовка, а нестабильный участок между вертикальным фасовочным аппаратом (VFFS) и паллетой. Небольшие пакеты с солью поступали с захваченным воздухом, неровными краями и плёнкой, чувствительной к влаге. Система BIBPU была выбрана, чтобы превратить эту передачу в контролируемый поток вторичной упаковки вместо постоянного источника переделок.
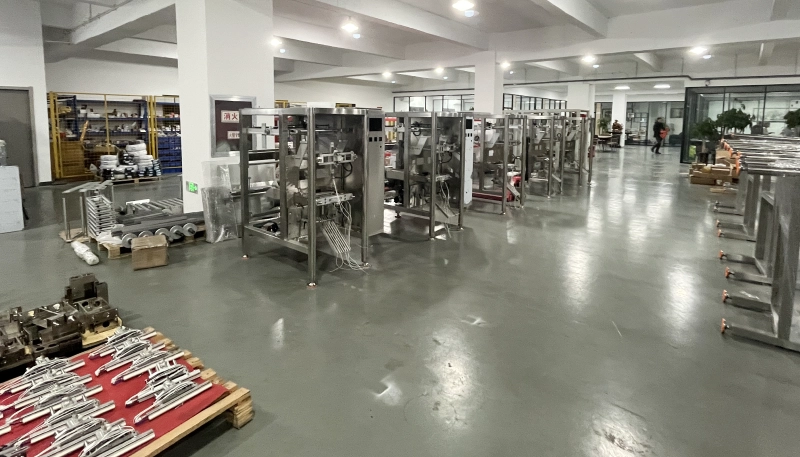
Ручное вмешательство и простая конвейерная линия могли перемещать пакеты, но не могли контролировать прилипание плёнки, «дыхание» пакетов или компрессию перед зашивкой. В солёном, влажном помещении каждый неконтролируемый пакет увеличивал затраты, занимал больше объёма и делал штабелирование на паллете менее стабильным, чем должно было быть.
Почему линию пришлось проектировать как поток, а не как машину
Старая схема заказчика рассматривала упаковку как последовательность изолированных этапов. Новая конфигурация BIBPU рассматривает её как единый непрерывный поток: выход с VFFS, кондиционирование пакета, компрессия, зашивка и формование, готовое к паллетированию. Это важно для работы с солью, потому что слабые места редко находятся только внутри фасовочного аппарата. Они возникают там, где плёнка касается металла, где влага меняет трение, и где пакеты теряют форму перед следующей передачей.
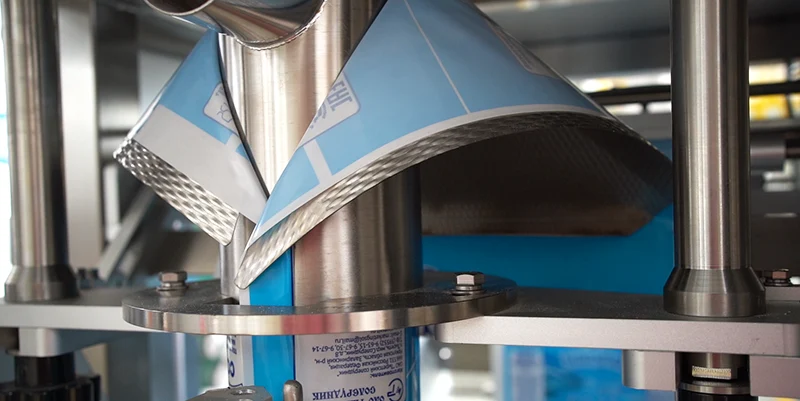
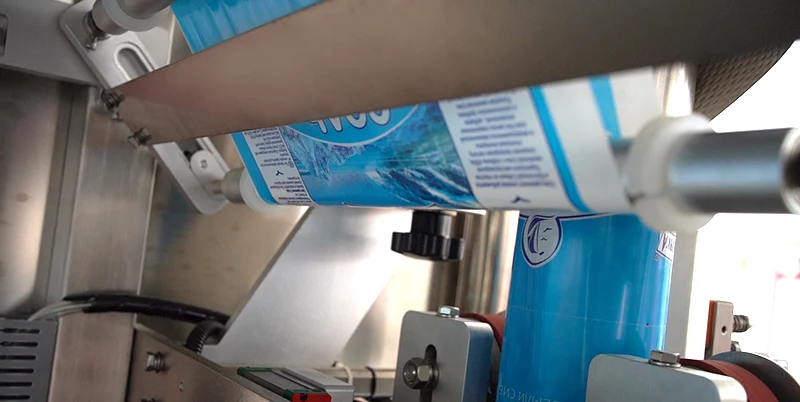
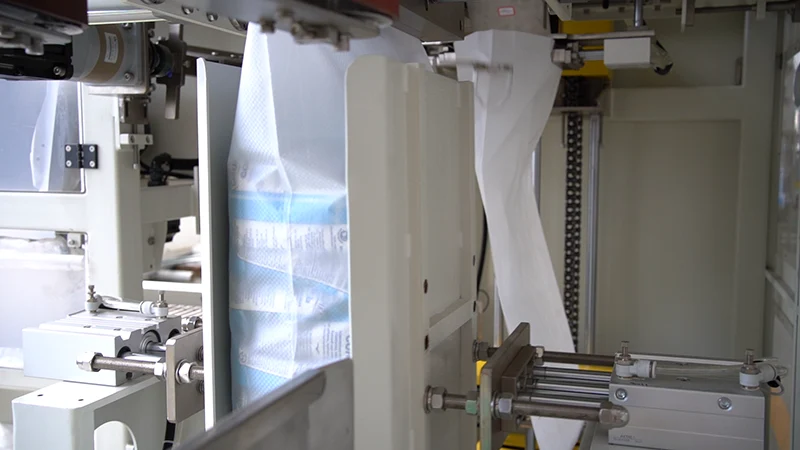
Формующий плеч и направляющие ролики — это не косметические детали. Перфорированное нержавеющее плечо уменьшает липкий контакт с влажной плёнкой, а натяжные ролики поддерживают стабильное движение полотна в неблагоприятных условиях помещения. С коррозионностойкими контактными поверхностями и защищённым шкафом управления линия создана для реалий солевой пыли, а не для красивой фотографии в брошюре.
BPM Engineering Insight: In salt packaging, the biggest failures usually start where film, air, and corrosion meet. Once the bag shape drifts, the problem spreads downstream into sewing quality, stack stability, and pallet density. Fixing the transfer zone is often more valuable than chasing a few extra bags per minute.
Где поток восстанавливается перед зашивочной головкой
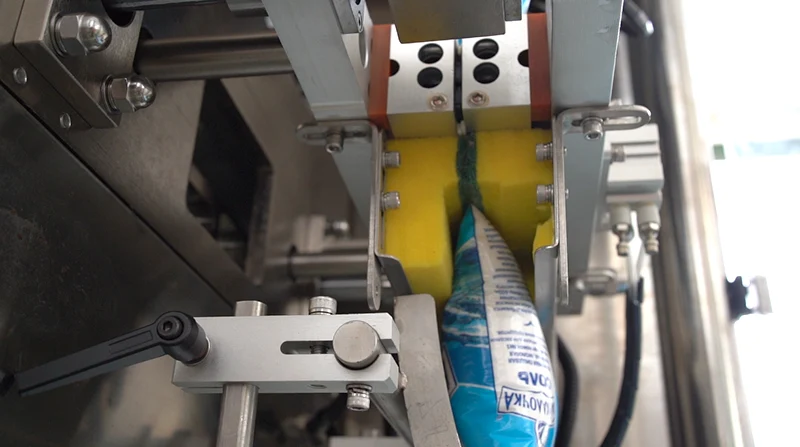
Как только первичные пакеты покидают секцию VFFS, линия должна удалить захваченный воздух и восстановить ровный, предсказуемый профиль. Именно здесь работают направляющие из пеноматериала и пневматическая компрессионная станция. Пенопластовые накладки смягчают движение пакета, а этап бокового сжатия придаёт наполненным пакетам более плоскую форму перед зашивкой. Результат — не просто более аккуратная упаковка. Это пакет, который ведёт себя стабильно на конвейере, у зашивочной головки и на паллете.
Вот почему BIBPU не продаётся как отдельная машина. Это система вторичной упаковки, которая соединяет первичные упаковки с последующей логистикой. Клиенту была нужна не ещё одна изолированная единица оборудования. Ему требовалась линия, способная поглощать вариации на входе и при этом выдавать стабильный, штабелируемый продукт для паллетирования.
| Observed problem | Ответ BIBPU |
|---|---|
| Bulging small bags before sewing | Foam guidance and pneumatic compression remove trapped air and reduce bag volume before closure. |
| Film sticking and unstable tracking in humid conditions | Dimpled forming shoulder and tension rollers stabilize the web and reduce friction at the forming point. |
| Pallet stacks wasting space and shifting during transport | Flattened bags and controlled orientation create denser, more stable loads for downstream logistics. |
Что практически изменилось для клиента
Видимым улучшением была не какая-то одна цифра в брошюре. Исчезли случайные вздутия мешков, стало меньше ручных корректировок, установился более чёткий ритм между наполнением и паллетированием. Для солевого завода это важно, потому что каждый мешок с избытком воздуха занимает больше места, хуже ведёт себя под давлением и делает следующий этап обработки менее предсказуемым.
Подойдя к зоне вторичной упаковки как к инженерной задаче, BIBPU предоставила заводу возможность контролировать последний нестабильный метр перед паллетой. Именно эта часть определяет, будет ли линия постоянно прерываться или станет по-настоящему непрерывной.
Frequently asked questions
Почему бы не использовать простой конвейер и не позволить операторам вручную поправлять мешки?
Потому что один лишь транспорт не решает проблему поведения плёнки, удержания воздуха или воздействия коррозии. Конвейер может перемещать плохой мешок быстрее, но не может сделать его более плоским, чистым или удобным для сшивания. BIBPU сочетает направляющие, компрессию и материалы, готовые к контакту с солью, чтобы линия работала как единый поток, а не как передача проблем.
Что было наиболее важным в спецификации этого проекта?
Ключевым было контролировать зону передачи: стабильное отслеживание плёнки, контролируемая форма мешка и надёжная компрессия перед сшиванием. Как только эти моменты стабилизируются, последующая укладка становится плотнее, а линию легче эксплуатировать с меньшим количеством вмешательств.
Если ваша солевая линия теряет ритм между наполнением, сшиванием и паллетированием, мы можем проанализировать весь поток и определить, где нарушается форма мешка.
Запросите анализ потока упаковки English
 Русский