
Как сибирский производитель соли стабилизировал вторичную упаковку перед зашиванием
Российскому производителю соли требовалась более чистая передача между выходом VFFS, загрузкой «мешок в мешок», прессованием и зашиванием. Решением стала вторичная упаковочная линия BPM, созданная для удаления захваченного воздуха, сохранения формы тканых мешков и обеспечения стабильного паллетирования.
На соляном производстве вторичная упаковка — это не просто этап обёртывания. Это момент, когда хрупкие первичные пакеты превращаются в транспортную единицу, способную выдержать штабелирование, длительную логистику и складскую обработку. В данном случае заказчик вёл сложную сибирскую операцию с большими перепадами влажности, соляной пылью и постоянным потоком первичных VFFS-пакетов, которые нужно было консолидировать в тканые мешки без потери ритма.
Старый метод слишком зависел от ручной обработки. Операторам приходилось выравнивать пакеты, держать тканый мешок открытым, проталкивать продукт внутрь, удалять захваченный воздух, а затем подавать горловину к зашивочной головке. Эта цепочка звучит просто на бумаге, но на практике создаёт три повторяющиеся проблемы: деформацию мешков, медленную передачу и нестабильность строчки. Как только мешок начинает раздуваться, отверстие смещается. Как только отверстие смещается, зашивочной головке приходится бороться с нагрузкой вместо чистого запечатывания. А когда линию вынуждают остановиться и перезапустить, весь ритм конечного этапа срывается.
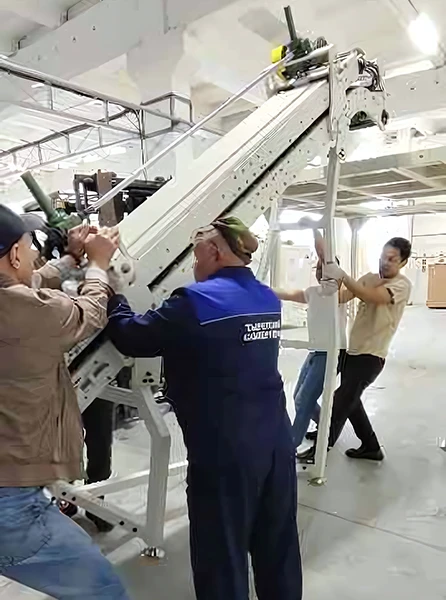
Первой причиной, по которой система BPM подошла для этой задачи, стала дисциплина планировки. Линия построена как связанный рабочий процесс, а не как разрозненный набор машин. Вид цеха показывает, как наклонные конвейеры, платформы доступа и шкафы управления организованы в единую производственную цепь. Это важно в соляном производстве, потому что каждая дополнительная ручная передача увеличивает воздействие пыли, влажности и вариативности оператора.
Для такого типа проекта техническая цель ясна: переместить первичные пакеты весом от 200 г до 1 кг в тканые вторичные мешки класса 20–50 кг, а затем подготовить эти мешки для стабильного паллетирования. Машина решает не только задачу упаковки. Она решает физическое преобразование из рыхлых первичных упаковок в плотную логистическую единицу.
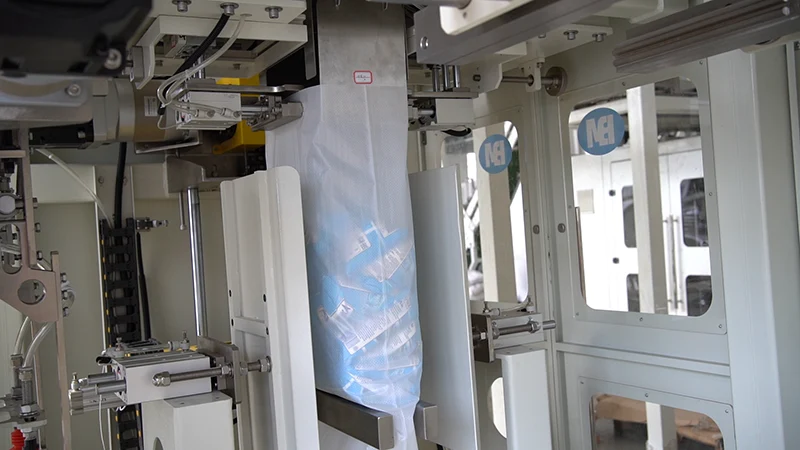
Вторая причина — сама загрузочная станция. Зона наполнения использует пневматическое зажимание, чтобы удерживать тканый полипропиленовый мешок открытым, пока меньшие пакеты падают контролируемым образом. Это момент, когда линия либо остаётся плавной, либо становится хаотичной. Если отверстие нестабильно, пакеты застревают боком, мешок раздувается неравномерно, и следующей станции приходится компенсировать этот беспорядок.
Здесь важна структура продукта. Линия была выбрана потому, что она учитывает реальное поведение соляной упаковки: пакеты не идеально жёсткие, внутри остаётся воздух, и готовый мешок может раздуться после наполнения, если материал не контролируется с достаточным усилием. Контролируя отверстие и траекторию падения, система сохраняет предсказуемую форму мешка до начала прессования.
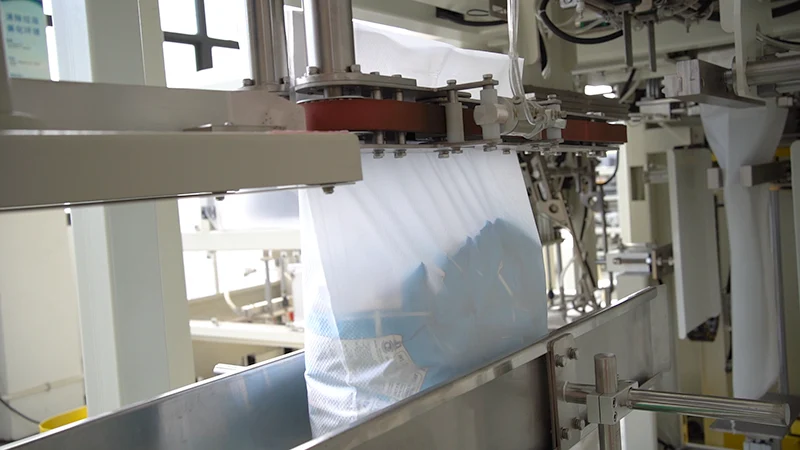
Третья причина — это зона передачи на зашивание. После наполнения мешок направляется двойными ленточными питателями, чтобы горловина оставалась выровненной и готовой к работе швейной головки. Это не косметическое улучшение. Положение горловины определяет, закроется ли мешок ровно или прибудет перекрученным, переполненным воздухом или смещенным от центра.
В соляной промышленности эта зона передачи часто является скрытым узким местом. Операторы думают, что реальная проблема — скорость прошивки, но настоящая проблема — геометрия мешка перед прошивкой. Если сжать слишком поздно, мешок остается раздутым. Если сжать слишком рано без контроля, продукт оседает неравномерно. Правильный ответ — контролируемая передача: открыть, наполнить, сжать, выровнять, прошить.
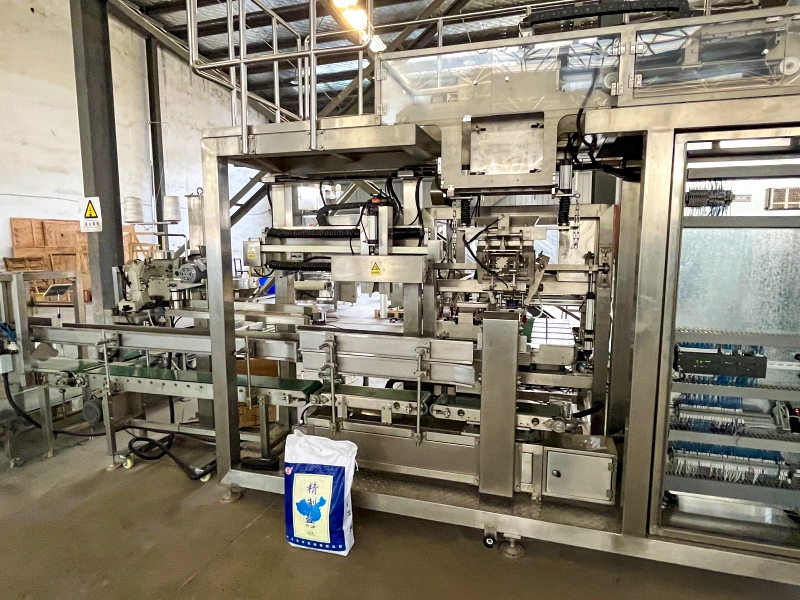
Четвертая причина — архитектура машины. Изображение внутреннего механизма показывает направляющие пневмоцилиндров, геометрию рукава и защищенную конструкцию доступа, которые делают систему обслуживаемой и воспроизводимой. В соляной среде это необходимо. Клиент покупает не просто умную демонстрационную машину; ему нужна конструкция, способная выдерживать пыль, чистку и ежедневное производство без потери точности.
Согласно исходной спецификации, важные выборы материалов и защиты очевидны: контактные поверхности выполнены из коррозионностойкой стали UNS S31603 316L, электрический шкаф использует защищенную концепцию избыточного давления, а подверженные износу точки передачи спроектированы как инженерные поверхности, а не как запоздалая мысль. Это именно то, что нужно солевому заводу, когда воздействие хлоридов и абразивная пыль являются частью повседневной эксплуатационной реальности.
Что изменилось после внедрения линии
Результатом стал не только более аккуратный внешний вид мешка. Улучшился сам производственный ритм. Клиент отошел от высокозатратной ручной загрузки и перешел к линии, где форма мешка, положение горловины и последовательность герметизации обрабатываются машиной. Это сократило количество перерывов между выходом из VFFS и отгрузочной паллетизацией.
Практически это означает, что завод получает более стабильную выходную единицу: меньше мягких вздутий, меньше отскока продукта при передаче и гораздо больше шансов, что готовый тканый мешок будет лежать ровно и штабелироваться чисто. Выгода видна на последующих этапах. Лучший контроль формы улучшает плотность паллет, снижает транспортные потери и уменьшает риск повреждения груза при хранении и отгрузке.
Для производителя соли это и есть реальная ценность автоматизации вторичной упаковки. Это не просто отдельная машина. Это способ превратить чувствительный, подверженный пыли, зависящий от человека конец линии в контролируемый упаковочный поток, который поддерживает всю площадку.
Почему это решение подошло для сайта
- Оно соответствует реальной производственной цепочке: сначала первичные VFFS-пакеты, затем вторичные тканые мешки.
- Оно устраняет физическую проблему: захваченный воздух и деформация мешка перед зашиванием.
- Используется коррозионно-стойкая конструкция для условий с высоким содержанием хлоридов в соли.
- Превращает последний метр упаковки в предсказуемый и обслуживаемый рабочий процесс.
- Поддерживает логистические цели: более плотные мешки, чистая укладка и стабильные паллеты.
Вот почему эта линия имела смысл для данного сибирского производителя соли. Клиенту не нужно было больше теории. Ему требовалась система вторичной упаковки, которая могла бы справляться с реальными мешками, реальной пылью и реальным производственным давлением. Это решение BPM именно это и обеспечило.
Нужна консультация по упаковочному оборудованию?
СВЯЗАТЬСЯ С НАМИ → English
 Русский