
Как сибирский солезавод переработал последний метр вторичной упаковки
На этом производстве соли узким местом был не вышестоящий VFFS-фасовщик. Настоящее замедление происходило на последнем метре перед зашивочной головкой: раздутые тканые мешки, захваченный воздух и поддоны, которые не могли сохранять компактность при транспортной вибрации.
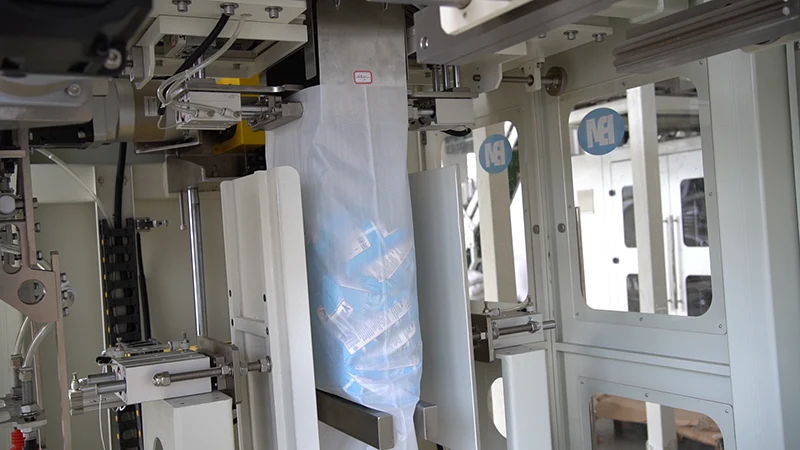
До модернизации операторам приходилось вручную проталкивать мягкие солевые пакеты во вторичный тканый мешок, бороться с воздухом внутри груза и компенсировать плохую форму мешка дополнительным трудом. Результатом были нестабильная укладка, больше пыли в помещении и скрытая проблема утечек, которая медленно превращалась в реальные убытки.
Почему этой линии требовалось нечто большее, чем просто более быстрый фасовщик
Заказчику был нужен не очередной типовой конвейер. Ему требовался участок вторичной упаковки, который мог бы принимать первичные пакеты от 200 г до 1 кг из зоны VFFS, организовывать их и выдавать компактный тканый мешок весом от 20 до 50 кг, который бы аккуратно зашивался и сохранял форму на поддоне.
Это требование стало более актуальным из-за работы предприятия в солевой среде. Влага, пыль и воздействие хлоридов быстро выводят из строя обычную сталь. Линия, которая выглядит хорошо в брошюре, может выйти из строя по швам, в направляющих или на формующем воротнике, как только соль начнет налипать, а влажность повысится.
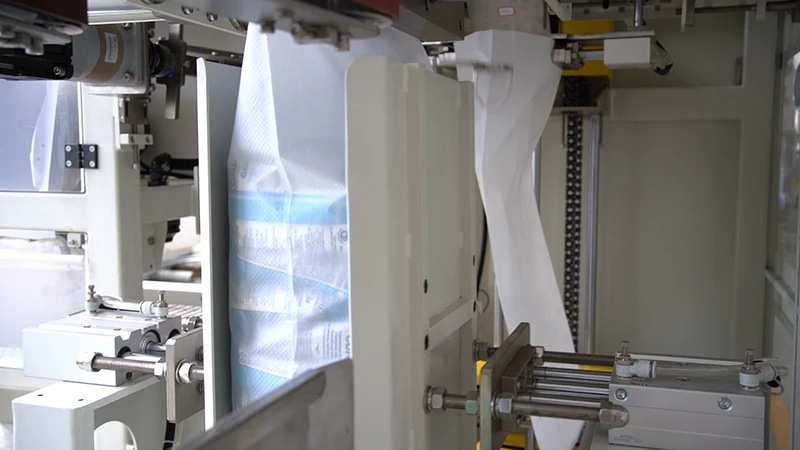
BPM Engineering Insight: The fix was not to force more speed through the line. The fix was to stabilize the handoff. Once the sacks are squeezed flat, aligned, and sent to sewing with less internal air, the whole downstream flow becomes easier to control.
Аппаратное решение: компрессия, антиприлипающее формование и надежная зашивочная конечная точка
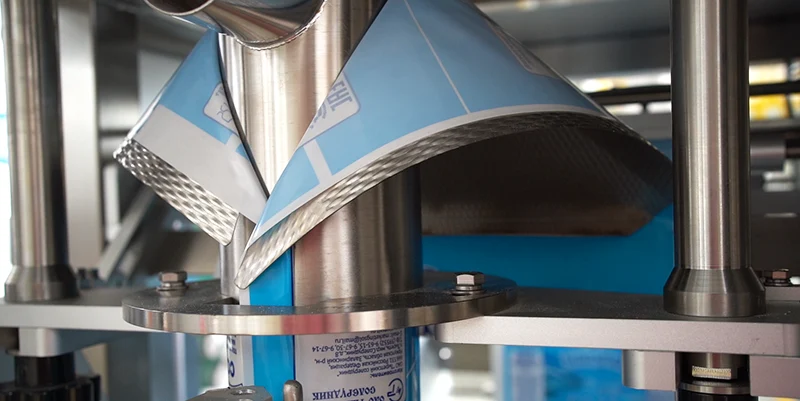
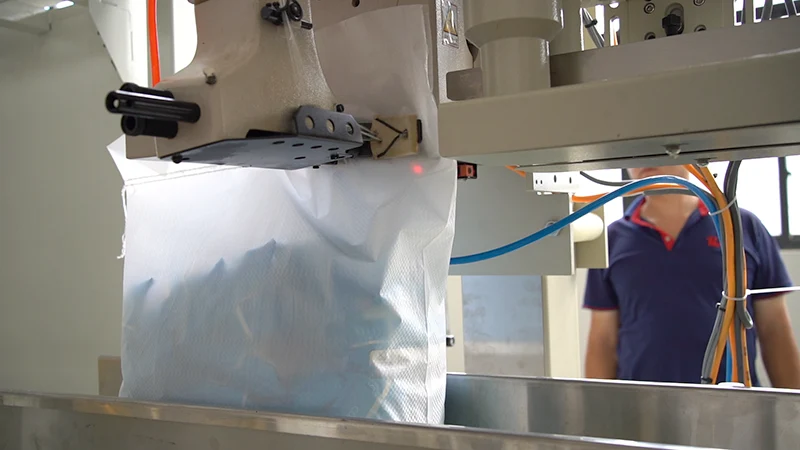
Линия использует плотную последовательность физически простых, но важных модулей. Формующий воротник выполнен с рельефной поверхностью для уменьшения прилипания пленки в влажном солевом помещении. Зона упаковки и компрессии использует пневматические боковые прижимные пластины для уплощения груза перед зашивкой. В конце линии зашивочная головка Newlong DS-9C закрывает мешок с постоянным швом вместо поспешной ручной отделки.
These details matter because the customer’s pain was mechanical, not abstract. Bulging sacks make pallet edges unstable. Unstable pallets waste truck space. Truck space loss shows up as freight cost. And if the operator adds extra salt to avoid customer complaints, giveaway quietly becomes a line item on the P&L.
| Field problem | What the line does now |
|---|---|
| Bulging sacks and trapped air | Pneumatic side compression turns a soft, uneven load into a flatter secondary pack before sewing. |
| Bag sticking in humidity | The dimpled stainless forming shoulder reduces drag where salt film and moisture would normally slow the web. |
| Loose or inconsistent closing | The Newlong industrial sewing head gives the site a repeatable stitch endpoint for woven PP sacks. |
| Pallet instability and freight waste | Compacted sacks stack more cleanly, helping the site move closer to 1.2-ton pallet loading instead of fighting 750 kg-style instability. |
Что изменилось на выходе, и почему это заинтересовало финансовую команду
Как только участок вторичной упаковки перестал нести избыточный воздух, паллет стал логистической единицей вместо рыхлой связки мешков. Это изменение снизило повреждения при погрузочно-разгрузочных работах, сделало штабель более предсказуемым для транспортировки и придало заводу более стабильный профиль, готовый к экспорту.
С точки зрения производительности, линия может обрабатывать поток 60–100 мешков в минуту с вышестоящего участка и преобразовывать его в выход крупных мешков с практичными промышленными скоростями. С точки зрения затрат, больший выигрыш заключается не в заявленной скорости. Это предотвращённый перерасход, меньшее количество рабочей силы и эффективность фрахта, создаваемая более плотной паллетой.
Команда завода также оценила сторону обслуживания. Линия, построенная на контактных поверхностях из 316L, с деталями, устойчивыми к коррозии, и более чёткой конечной точкой строчки, легче защищается в соляном помещении, чем более дешёвая машина на основе 304 стали, которая начинает ржаветь, заедать или протекать в неподходящих местах швов.
Часто задаваемые вопросы: что нужно было знать предприятию перед принятием решения
Почему бы просто не увеличить скорость работы упаковщика на предыдущем этапе?
Потому что увеличение скорости лишь привело бы к поступлению большего количества нестабильных мешков в ту же слабую точку передачи. Предприятию требовался контроль на этапах уплотнения, формирования и сшивания, а не просто более быстрый источник продукции.
Какие технические характеристики были наиболее важны в этом проекте?
Наиболее важными параметрами были: коррозионностойкие контактные поверхности из стали 316L, поведение материала при уплотнении перед сшиванием, диапазон веса тканых мешков от 20 до 50 кг, а также возможность сохранить компактность линии в соответствии с планировкой площадки. Именно эти характеристики напрямую поддерживают технологический процесс.
Если ваша линия по упаковке соли по-прежнему теряет ритм на этапах фасовки, уплотнения или сшивания, отправьте нам данные о весе продукта, типе мешка, скорости на предыдущем этапе и доступной площади. Мы спроектируем участок вторичной упаковки вокруг реального узкого места, а не того, что указано в брошюре.
Запросить аудит линии English
 Русский