
Почему темп задает транспортер передачи, а не швейная головка, в процессе вторичной упаковки соли
На сибирском солевом заводе проблема никогда не заключалась только в швейной станции. Реальное узкое место находилось на шаг раньше: размещение мешка, его выравнивание и контроль устья до того, как тканый мешок достигал прошивателя. Как только эта передача стала стабильной, вся линия вторичной упаковки начала работать как одна согласованная система, а не как две машины, борющиеся друг с другом.
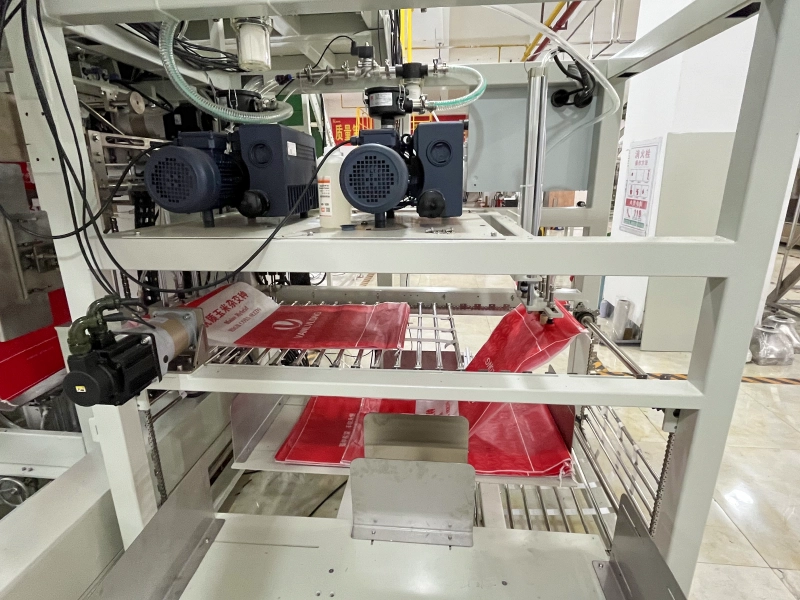
Старая установка заказчика полагалась на операторов, которые вручную ловили, выравнивали и проталкивали мешки в зону прошивки. Мешки поступали с неравномерным натяжением, захваченным воздухом и нестабильным положением устья. Это вызывало микропаузы у прошивателя, грубые швы и много потраченного времени на попытки восстановить ритм линии. В соленом, влажном воздухе каждая ручная корректировка также означала больше манипуляций, больше пыли и больший износ оборудования.
Реальное узкое место находится выше по потоку от иглы
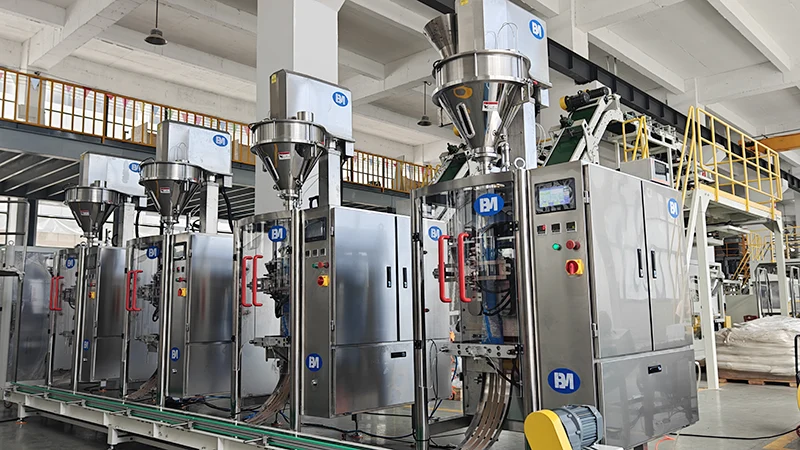
Автоматизация вторичной упаковки работает только тогда, когда передача рассматривается как процесс, а не как пустой коридор между машинами. В данном применении, расположенная выше по потоку секция VFFS может подавать первичные пакеты с высокой и неравномерной скоростью, но линия вторичной упаковки нуждается в контролируемом, повторяемом приеме. Если транспортер передачи не нормализует этот поток, швейная головка становится точкой ожидания, а не точкой завершения.
Вот почему компоновка BPM начинается с магазина укладчика мешков и секции передачи, которая удерживает каждый мешок в известном положении до того, как он достигнет станции закрытия. Линия спроектирована с учетом реальных свойств продукта — соли: влажный воздух, абразивная пыль, работа с жестким весом и необходимость поддерживать стабильный поток от пакета к мешку, не требуя от операторов контроля за каждым движением.
Что должно делать оборудование в точке передачи
Магазин укладчика мешков использует вакуумные присоски для захвата и подачи мешков повторяемым способом. Оттуда регулируемые направляющие и транспортерные ленты выравнивают груз и удерживают область устья открытой для следующего действия. Цель проста: устранить самую вариативную задачу оператора и заменить ее контролируемым механическим ритмом.
Продукт не является автономным конвейером. Это модуль для построения линии, созданный для солевого завода, у которого уже есть участок наполнения выше по потоку и прошивки ниже по потоку. Контактные поверхности выполнены для тяжелых условий эксплуатации, с использованием коррозионностойкой нержавеющей стали марки 316L там, где материал соприкасается с продуктом, а шкаф управления рассчитан на промышленную пыль и влажность. Это важно для работы с солью, потому что детали из обычной стали 304 могут выглядеть приемлемо в первые недели, а затем начать «возвращать» заказчику вложенные средства в виде коррозии, остановок и переделок.
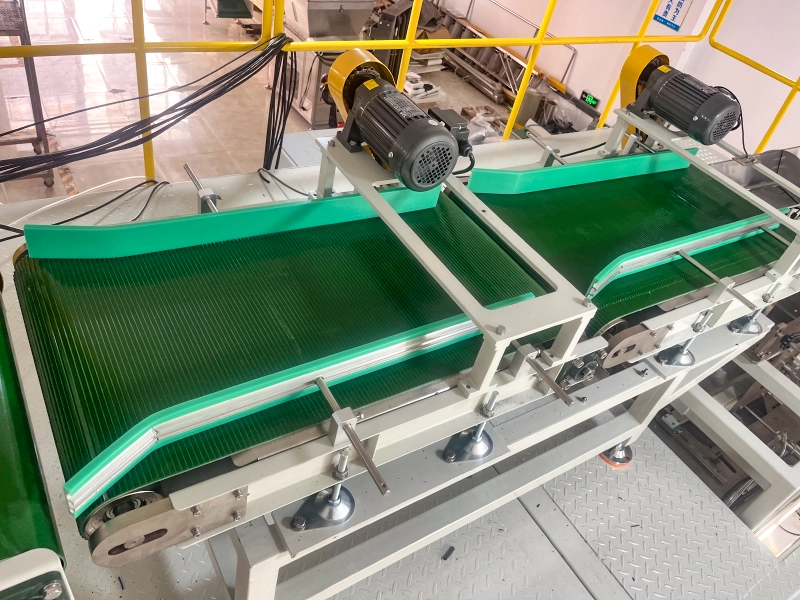
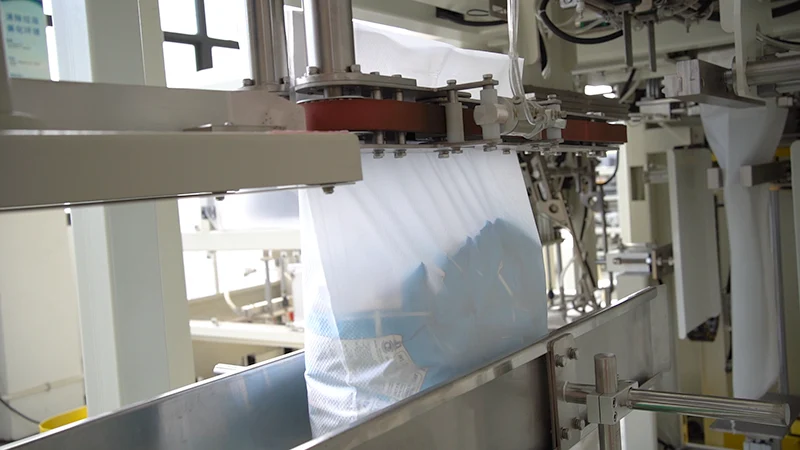
BPM Engineering Insight: for this kind of salt-line work, the handoff zone is the first place where flow, reliability, and product protection intersect. If the bag is not squared before sewing, the stitcher inherits the problem. If the stitcher inherits the problem, the palletizer inherits it too. The line succeeds only when the transfer section protects everything downstream.
Почему эта конфигурация подходит производителю соли
Линия построена для вторичных мешков от 20 кг до 50 кг и для первичной упаковки в диапазоне от 200 г до 1 кг. Этот диапазон важен, потому что солевым заводам нужен не универсальный конвейер; им нужна компоновка, которая принимает темп фасовочного цеха и превращает его в стабильный ритм выпуска. Для маршрута 20 кг инженерное окно может достигать 3,9–4,45 мешков в минуту. Для маршрута 50 кг это обычно 1,5–1,75 мешка в минуту, в зависимости от окончательной компоновки и рабочего цикла.
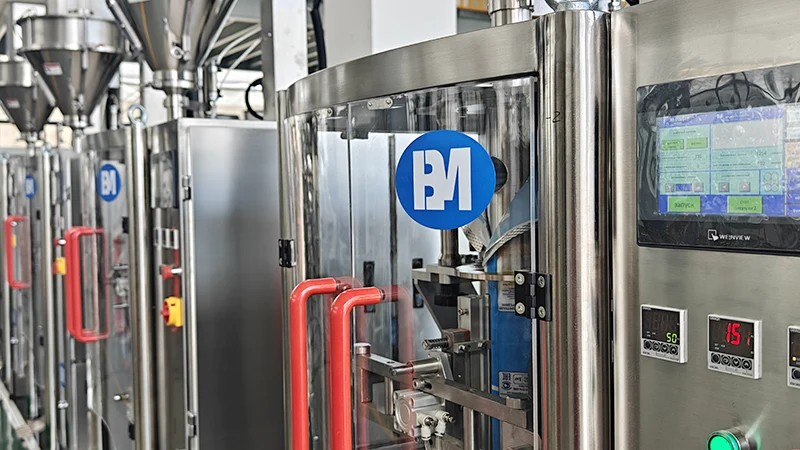
Сторона оператора также важна. HMI дает заводу возможность настраивать рецепт, скорость линии и логику обработки без ручной переделки оборудования. На заводе, который работает изо дня в день с солевой пылью в воздухе, четкий экран и воспроизводимые настройки — это не косметические детали; это то, что не дает линии вернуться к старым привычкам.
Что меняется после автоматизации зоны передачи
Как только передача контролируется, швейная головка перестает работать как аварийная станция. Мешки поступают в более однородной ориентации, горловина остается более стабильной, и швейная машина может работать в своем заданном ритме, не дожидаясь следующей ручной корректировки. Это снижает усталость линии, сокращает перекладки и дает последующему паллетизирующему участку более чистый продукт для работы.
Для заказчика изменение не только техническое. Оно операционное. Завод получает линию, которая ведет себя более предсказуемо в течение всей смены, операторы тратят меньше времени на борьбу с положением мешка, и весь участок вторичной упаковки становится проще масштабировать. Другими словами, передаточный конвейер — не второстепенный элемент. В солевой вторичной упаковке это та часть, которая решает, будет ли линия продолжать движение.
| Old behavior | BPM hardware answer | Effect on the line |
|---|---|---|
| Manual squaring before sewing | Vacuum bag placer plus guided transfer belts | Less stoppage, more repeatable feed |
| Bag mouth drift and uneven tension | Adjustable guides and controlled feed geometry | Cleaner stitching and better closure stability |
| Salt dust and corrosive air attacking equipment | 316L contact parts and industrial control protection | Longer service life in harsh plant conditions |
Если ваша солевая линия теряет ритм между наполнением и зашиванием, BPM может помочь спроектировать зону передачи как реальную стадию процесса вместо мертвого зазора.
Запросить проверку компоновки вторичной упаковки English
 Русский