
Мешки с сыпучей продукцией требуют более аккуратной передачи перед паллетированием
Для завода зерна и сыпучих продуктов на юге России реальной проблемой был не сам процесс фасовки. Проблема начиналась после дозирования: мешки смещались, разгрузочная линия выглядела неровной, и команде паллетировщиков приходилось постоянно корректировать каждый штабель вручную. Линия ppline решает эту слабую точку, обеспечивая контролируемый рабочий процесс от подачи из бункера до окончательной передачи мешка.
Что должна исправить линия в реальном цеху
Требование заказчика было просто сформулировать, но сложно выполнить: стабильно заполнять мешки сыпучей продукцией, удерживать горловину мешка устойчиво и отправлять каждый мешок на паллетирование без необходимости заставлять операторов выравнивать груз. На бумаге стандартная фасовочная машина может обещать производительность. На практике многие линии всё ещё оставляют конечную точку передачи уязвимой. Мешки перекручиваются на конвейере, оператору приходится подталкивать их обратно в положение, и слой на паллете становится менее однородным, чем должен быть.
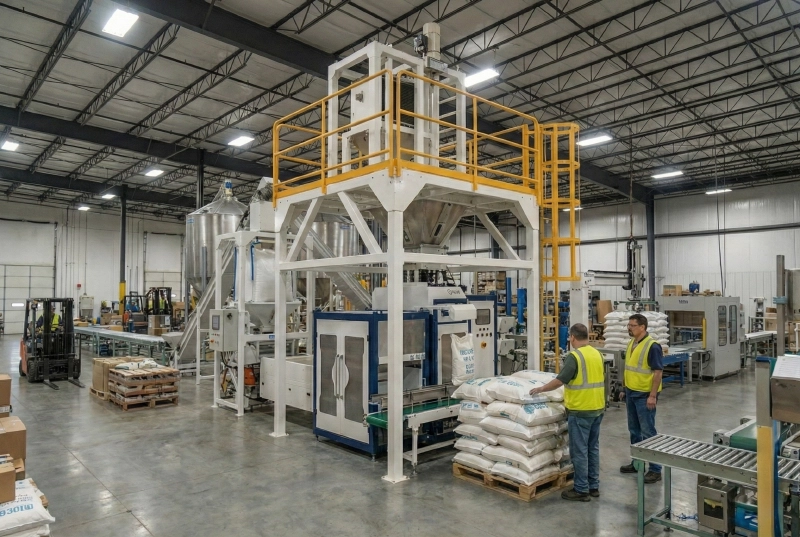
Вот почему важна настройка ppline. На первом изображении показана стальная башня с фасовочным агрегатом с бункерной подачей, закрытым сервисным шкафом и разгрузочным конвейером, уже интегрированными в одну промышленную раму. Это не разрозненный набор отдельных машин. Это единый выровненный маршрут для потока продукции, поэтому мешок покидает зону фасовки и попадает в зону передачи без значительного ручного вмешательства.
Когда передача мешка в конце линии не контролируется, оператор становится системой коррекции. Это создаёт дополнительные трудозатраты, повышенный износ мешков и нестабильную геометрию паллет. Для сыпучих продуктов слабым местом часто является не сама точность фасовки, а передача после завершения наполнения.
Почему ppline подходит для такого рабочего процесса с сыпучей продукцией
Структура линии, видимая на фотографиях, объясняет соответствие. Приподнятая стальная рама обеспечивает системе чёткую рабочую высоту и отделяет основной фасовочный агрегат от движения по полу. Ограждения безопасности и компоновка башни обеспечивают стабильный доступ для обслуживания, не превращая рабочую зону в загромождённое пространство. Что наиболее важно, разгрузочный конвейер не является запоздалой мыслью. Он является частью логики линии, поэтому заполненный мешок движется вперёд в предсказуемом направлении.
Второе изображение делает последующую логику еще более понятной. Роботизированный паллетайзер — это не просто отдельное автоматизированное дополнение; он показывает, что линия упаковки спроектирована для контролируемой передачи на паллетизацию. Для предприятия, которое хочет меньше ручных корректировок, это важнее, чем погоня за более высокой паспортной скоростью. Линия, которая доставляет более ровный мешок на станцию паллетизации, часто создает большую реальную производительность, чем более быстрая линия, требующая постоянного вмешательства человека.
bpmpack Инженерный взгляд: In bulk-product projects, the most expensive losses often happen after the product has already been filled. If the sack arrives to palletizing crooked, damaged, or badly spaced, the line pays twice: once in labor and once in rework. A rigid steel tower, integrated conveyor transfer, and palletizer-friendly discharge path reduce that hidden cost without adding complexity for the operator.
Что доказывают структура и поддерживающие изображения
С точки зрения покупателя, ценность заключается не только в том, что линия может фасовать мешки. Ценность в том, что компоновка машин поддерживает стабильный переход от дозирования к передаче, а затем к паллетизации. Видимая стальная конструкция выдерживает нагрузку, закрытый корпус защищает рабочее ядро, а разгрузочный конвейер обеспечивает движение мешка по управляемому пути. Это практические проектные решения, а не декоративные.
Если предприятие по производству сыпучей продукции все еще полагается на ручную корректировку мешков в конце линии, ему следует задать другой вопрос: может ли линия сохранять мешок стабильным после наполнения и до паллетизации? Это и есть настоящее испытание. Конфигурация ppline, показанная здесь, отвечает на это испытание встроенным маршрутом передачи, жесткой рамой и последующей компоновкой, готовой к автоматизации.
| Workflow issue | What the ppline layout does | Business result |
|---|---|---|
| Bag drift after filling | Uses an aligned discharge path and controlled transfer height | Less manual straightening before palletizing |
| Uneven pallet layers | Keeps the end-of-line flow predictable for downstream handling | Cleaner stacks and better pallet quality |
| Operator overload | Moves the line from correction-driven work to machine-guided flow | Lower labor pressure and steadier output |
Нужна линия для сыпучей продукции, которая остается стабильной перед паллетизацией?
Если ваш текущий рабочий процесс всё ещё требует ручной корректировки после заполнения, bpmpack может помочь вам построить более чёткий маршрут от подачи через загрузочный бункер до передачи готового мешка. Цель — не просто упаковать продукт. Цель — обеспечить готовность каждого мешка к следующему этапу.
Запросить аудит линии English
 Русский