
Почему производителю соли следует рассматривать ориентацию мешка и маркировку как единый поток
Для южнороссийского производителя соли сложность никогда не заключалась только в этапе наполнения. Реальная проблема возникала после того, как мешок покидал запайщик: мешок должен был оставаться стабильным, читаемым и готовым к палетированию без второго раунда ручной обработки. Именно в этой зоне система bpmpack ppline находит своё применение.
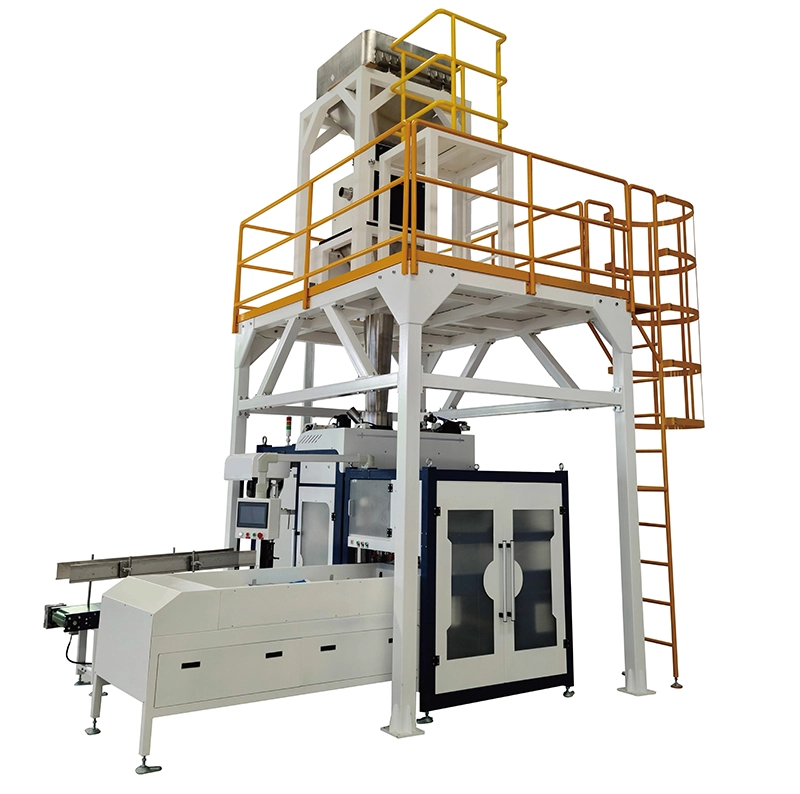
На плотных минеральных продуктах, таких как соль, мешок может правильно покинуть головку зашивки или запайки, но всё равно прибыть к палетайзеру с плохой ориентацией, смещённой этикеткой или формой, требующей ручной коррекции. Как только это происходит, скорость линии падает, качество мешков становится нестабильным, и вся упаковочная линия начинает зависеть от операторов, исправляющих то, что должно было контролироваться машиной.
Первый метр после запайки определяет, останется ли линия стабильной
ppline построена на простой идее: готовые тяжёлые мешки не должны рассматриваться как изолированные станции. Фасовочная машина, выходной конвейер, поворотное устройство, точка контроля и передача на палетирование — всё это части одного потока. В примерах проектов семейство линий охватывает распространённые диапазоны тяжёлых мешков, такие как 5-50 кг и 7-30 кг, со скоростями от примерно 700 мешков/час до 900+ мешков/час в зависимости от конфигурации и поведения материала.
Вот почему выходной участок так важен. Если мешок покидает установку с неправильной позой, следующая станция вынуждена «бороться» с мешком вместо его перемещения. Чистая зона передачи обеспечивает поддержку корпуса мешка, сохраняет печать и лицевую сторону этикетки в ожидаемом положении и облегчает передачу мешка на последующий конвейер для бесперебойного палетирования.
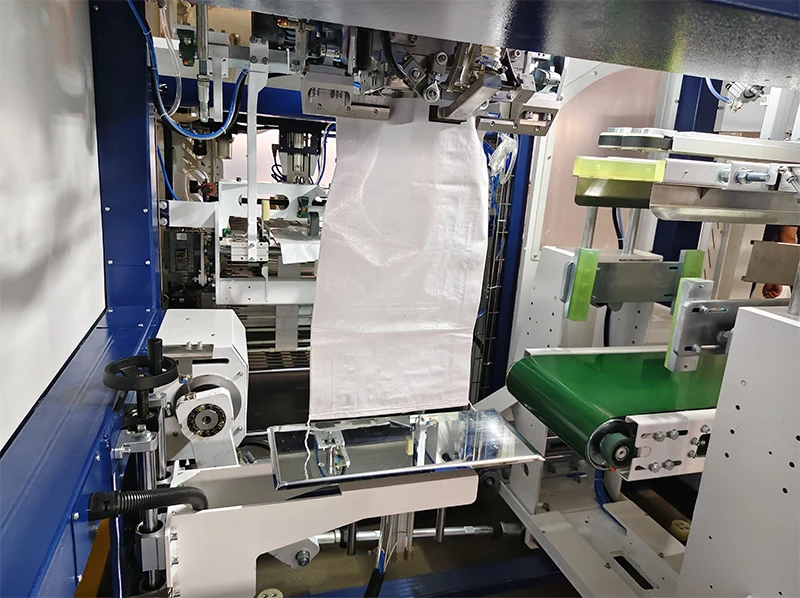
BPM Engineering Insight: On salt projects, the value of automation is not only in filling accuracy. It is in keeping the bag geometry, label position, and downstream transfer behavior consistent enough that the palletizer can run at a fixed pace without manual correction. That is what turns a packaging machine into a line.
Маркировка работает только тогда, когда контролируется траектория мешка
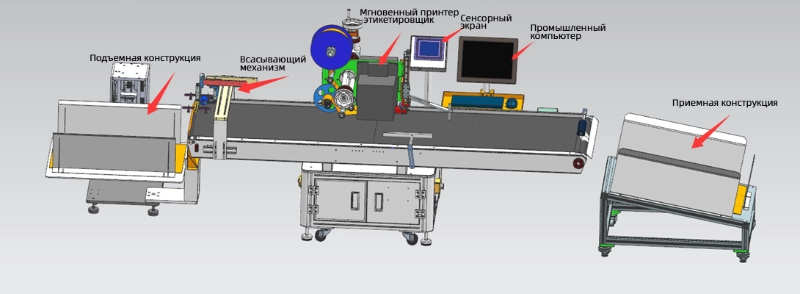
Этикетировщик может выглядеть впечатляюще на бумаге, но всё равно работать неэффективно, если мешок после запайки смещается, вращается или растягивается. По этой причине ppline рассматривает ориентацию мешка и маркировку как единую задачу управления. Траектория мешка должна быть предсказуемой, чтобы этикетка попадала на одну и ту же поверхность каждый раз, а мешок должен достигать точки контроля в позе, которой оператор может доверять.
Это становится еще важнее, когда клиенту требуется, чтобы линия могла обрабатывать несколько типов мешков, например, тканые мешки, крафт-мешки или композитные мешки. В этом случае упаковочному цеху нужна единая логика дальнейшей обработки, а не отдельные ручные решения для каждого формата мешков. Техническое задание на ppline четко определяет этот момент: семейство предназначено для объединения упаковки, проверки, транспортировки и подготовки к палетированию в рамках обсуждения единой линии, а не как разрозненные дополнения.
Почему рама, шкаф управления и доступ для обслуживания по-прежнему важны на солевом заводе
Соль беспощадна к слабым проектным решениям. Пыль, абразивный износ и оживленная транспортная зона быстро выявляют машины, которые сложно обслуживать или которые слишком открыты для окружающей среды. В реальном проекте конструкция должна обеспечивать доступ для обслуживания, безопасные проходы и стабильный интерфейс для операторской панели. В зависимости от конфигурации, ppline использует окрашенную конструкцию из углеродистой стали с нержавеющей сталью 304 на контактных частях, а также знакомые средства управления, такие как ПЛК и операция на основе HMI.
Преимущество не абстрактно. Оно означает более быстрый запуск, меньше жалоб на доступ и меньше времени, затрачиваемого на устранение проблем с выравниванием. Когда оператор может видеть путь мешка, понимать сигнал тревоги и дотягиваться до точек регулировки, не нарушая поток линии, упаковочный цех становится проще в управлении в каждую смену.
К моменту, когда линия достигает этапа палетирования, мешок уже должен быть «готов»
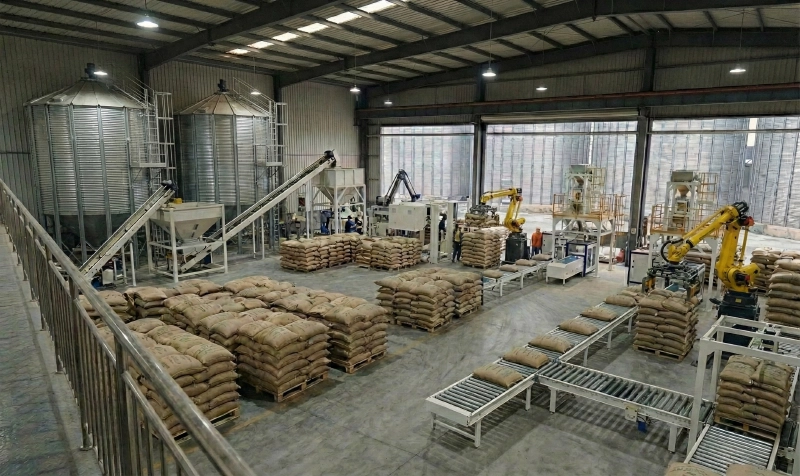
В этом заключается логика хорошей линии вторичной упаковки. Выходящий мешок уже должен быть правильно сориентирован, считан и размещен с необходимыми промежутками, чтобы палетайзер не был вынужден переделывать продукт. В лучших проектах конвейер дальнейшей обработки, точка контроля и передача роботу планируются вместе с самого начала. Это особенно важно, когда клиент хочет более высокой производительности или компактной планировки завода, где каждый метр площади должен использоваться эффективно.
Для производителя соли такая координация может устранить одну из самых распространенных скрытых затрат: трудозатраты, необходимые для выравнивания, переворачивания и повторной укладки мешков перед их поступлением на палетайзер. Как только этот ручной цикл исчезает, ритм линии становится легче прогнозировать, а зона отгрузки перестает быть узким местом.
| Decision point | What ppline solves |
|---|---|
| Bag posture after sealing | Controlled outfeed and transfer logic keep the bag stable before the next station takes over. |
| Label placement and readability | The bag path is coordinated with labeling so the same face is presented consistently. |
| Palletizer handoff | The bag arrives in a predictable orientation, which reduces manual correction and keeps throughput steady. |
Часто задаваемые вопросы по проектам упаковки соли
Может ли ppline обрабатывать мешки с солью?
Да. Соль является типичным минерально-гранулированным применением для этого семейства линий, при условии, что размер мешка, метод герметизации и последующая компоновка правильно определены в техническом задании проекта.
Что должно быть определено перед запросом коммерческого предложения?
Диапазон веса мешка, целевая производительность, материал мешка, положение этикетки, доступная площадь пола, и заканчивается ли линия конвейером, контрольным весовым устройством или роботом-паллетизатором. Чем точнее входные данные, тем проще выбрать правильные последующие модули.
Если ваша упаковочная линия по-прежнему зависит от ручного выравнивания мешков между герметизацией и паллетизацией, проблема обычно не только в фасовщике. Это отсутствие логики линии после него.
Запросить рекомендации по хранению English
 Русский