
Что решил сибирский солевой завод на последнем метре вторичной упаковки
Для производителей соли самые дорогие проблемы часто возникают не в самом фасовочном оборудовании. Они проявляются на последнем метре: когда мешок покидает первичный упаковщик, теряет форму, захватывает воздух и поступает на зашивочную головку слишком рыхлым, чтобы сформировать плотный, устойчивый паллет. Именно здесь хорошо построенная линия вторичной упаковки меняет экономику всего завода.

Если мешки поступают неровными, раздутыми или загрязнёнными мелкой солевой пылью, линия может быть быстрой, но всё равно не справится. Результат — слабая геометрия мешка, нестабильная высота штабеля и паллет, который теряет пространство задолго до погрузки в грузовик.
1. Зона передачи решает, останется ли линия чистой или начнёт терять ценность
На современной солевой линии зона передачи — это не пассивный мост между первичным наполнением и вторичной упаковкой. Это место, где поток мешков буферизуется, выравнивается, проверяется и подготавливается к прессованию. Если вышестоящий буфер опустеет, вся линия начнёт работать с перебоями. Если буфер работает слишком свободно, мешки плавают с захваченным воздухом, и нижестоящий шов испытывает ненужную нагрузку.
Вот почему вышестоящее оборудование так важно. На солевом заводе зона дозирования должна оставаться стабильной даже в коррозионных и запылённых условиях. С контактными поверхностями из стали 316L, защищённым шкафом управления и компоновкой, поддерживающей наполнение питающего бункера, линия перестаёт вести себя как цепь отдельных машин и начинает работать как одна согласованная система.

BPM Engineering Insight: The gain is never just “more bags per minute.” The real gain comes from reducing giveaway, keeping the transfer zone stable, and protecting the line from chloride-driven wear. That is how a plant moves from short-term throughput thinking to a real 18-20 month payback model.
2. Почему прессование перед зашивкой меняет паллет, а не только шов
Когда тканый мешок для вторичной упаковки наполнен, он обычно всё ещё слишком мягкий. Воздушные карманы создают видимость полного мешка, но снижают плотность штабелирования. Мешок может выдержать этап зашивки, но паллет становится выше, рыхлее и с большей вероятностью сместится при транспортировке. В логистике соли здесь и скрываются издержки: завод платит за перевозку воздуха вместо продукта.
Сжатие перед сшиванием решает эту проблему механическим способом. Боковое зажимание, управляемые толкающие пластины и направленный путь выгрузки придают корпусу мешка более плоскую форму до того, как игольная головка закроет верх. Шов легче поддерживать однородным, но главное преимущество проявляется далее: улучшенная геометрия паллет, более эффективное использование объема и меньше жалоб на сползание мешков при хранении или транспортировке.
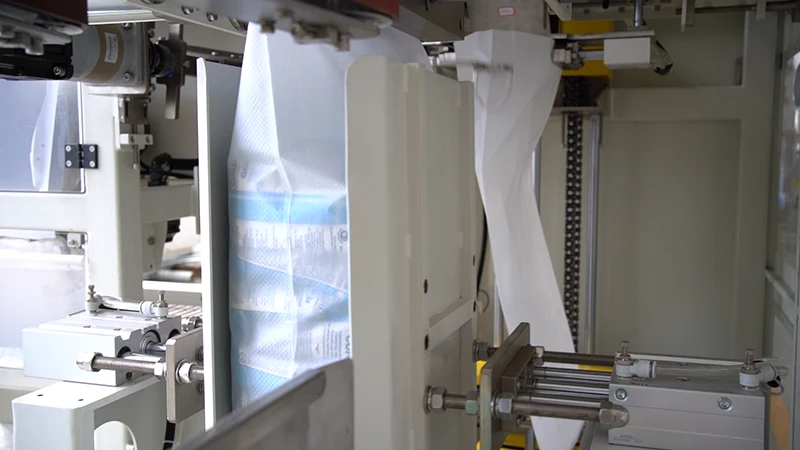
3. Головка для сшивания работает хорошо только при дисциплинированном потоке на предыдущих этапах
Многие покупатели рассматривают головку для сшивания как последний решающий компонент. На самом деле, она лишь окончательно подтверждает, что вся предшествующая компоновка работает правильно. Если мешок переполнен, смещен или поступает с неравномерным натяжением, головка для сшивания не может «исправить» процесс. Она может только закрыть то, что уже подготовила линия.
Вот почему солевому заводу необходим целостный системный подход. Цель — не просто аккуратный шов. Цель — стабильная вторичная упаковка весом от 20 до 50 кг, которая может работать на производственной скорости, оставаться в пределах допусков и сохранять форму, необходимую для безопасного штабелирования. Со стороны BPMPack это означает, что линия проектируется с учетом дисциплины потока, а не изолированных обещаний по оборудованию.

| What the plant needs | What the line provides |
|---|---|
| Stable transfer after primary filling | Buffered flow, full feed pool, and a controlled handoff into the secondary unit |
| Resistance to salt corrosion | 316L contact parts, protected electrical enclosure, and corrosion-aware construction |
| Dense pallets and lower freight waste | Compressed bag geometry, better stacking, and a practical path toward 1.2 t pallets instead of loose 750 kg loads |
Часто задаваемые вопросы солевых заводов
Почему бы просто не увеличить скорость наполнения, оставив остальное без изменений?
Потому что скорость помогает только тогда, когда движения вверх и вниз по потоку уже синхронизированы. Если мешок на швейной головке всё ещё мягкий, увеличение скорости лишь умножает ту же нестабильность. Лучший подход — поддерживать зону передачи заполненной, сжимать корпус мешка и позволить швейной головке закрыть подготовленный пакет.
Сможет ли более дешёвая машина из 304-й стали выжить в солёной среде?
Недолго на производстве, богатом хлоридами. Соль атакует сначала слабые места: швы, щели и незащищённые поверхности. Поэтому серьёзная линия для солёных продуктов использует контактные материалы 316L, надлежащую пассивацию и защищённую конструкцию шкафа. Цель — не просто работать сегодня, а сохранять производительность линии год за годом.
Если ваша линия для солёных продуктов всё ещё теряет управление между первичным наполнением и паллетированием, BPM может совместно с вашей командой провести анализ компоновки, формата мешка и целевой плотности паллета.
Запросить анализ линии English
 Русский