
BIBPU for Secondary Packaging Automation on a Salt Line
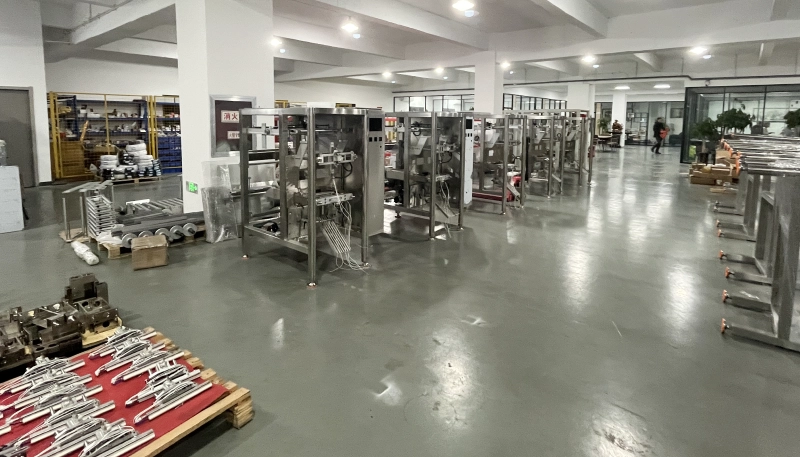
Сценарий: соляной участок, где важен ровный выход на сшивку
Для крупного российского добывающего предприятия задача была понятной: после первичной упаковки мешок должен не просто доехать до конца линии, а прийти к сшивке в стабильной геометрии, без перекоса, разбухания и ручной подправки. На практике именно на этом стыке теряется темп. Когда мешок идёт неровно, оператору приходится выравнивать его руками, а это уже не автоматизация, а постоянное вмешательство в поток.
У BIBPU логика другая. Система собирает поток, удерживает его в контролируемом канале и передаёт дальше так, чтобы мешок был готов к следующей операции без лишней паузы. Для соляного участка это особенно важно: сырьё гигроскопичное, пыльное, а линия не любит остановок.
Старая схема: ручная правка, разъезд мешка и лишние остановки
В старой схеме обычно есть три слабых места. Первое — нестабильная подача, когда мешки выходят с разным шагом. Второе — отсутствие нормального выравнивания перед передачей к сшивке. Третье — слабая защита от накопления мелких отклонений: как только один мешок пошёл криво, следующий уже получает чужую ошибку. В итоге оператор тратит время не на контроль качества, а на борьбу с геометрией потока.
Именно поэтому вторичная упаковка на таких линиях должна решать не только транспортировку, но и форму потока. Если этого нет, мешок может быть хорошо заполнен, но плохо подготовлен к отгрузке.
Почему именно BIBPU подошёл под этот участок
В проекте BIBPU важны не абстрактные обещания, а конкретная компоновка узлов. На линии стоят дозирующие и подающие элементы из нержавеющей стали, а сама логика построена вокруг стабильной передачи и управляемого выравнивания. Это видно уже по узлу с дозирующим бункером и подающим конвейером: материал идёт предсказуемо, без лишних провалов в потоке.
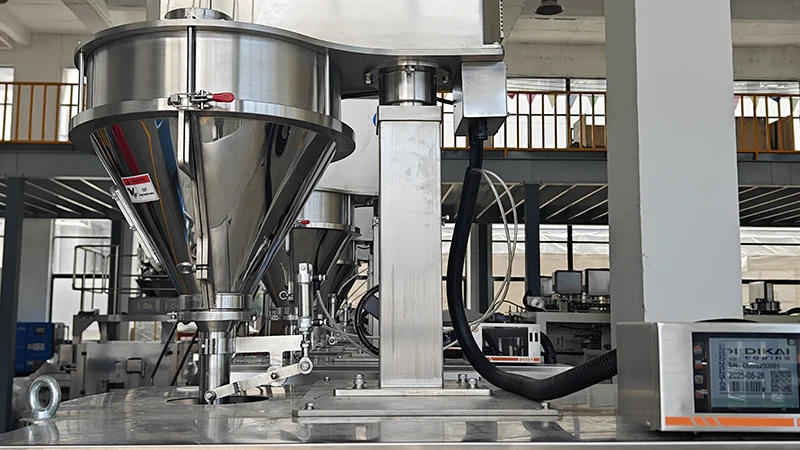 Подача и дозирование держат поток ровным до следующего операционного шага.
Далее в дело вступает панель управления с русскоязычной индикацией процесса. Для локальной эксплуатации это не мелочь: оператору не нужно гадать, где запуск, где сброс и как контролировать параметры. Чем проще запуск и контроль, тем меньше шанс, что линия будет тормозить из-за человеческой ошибки.
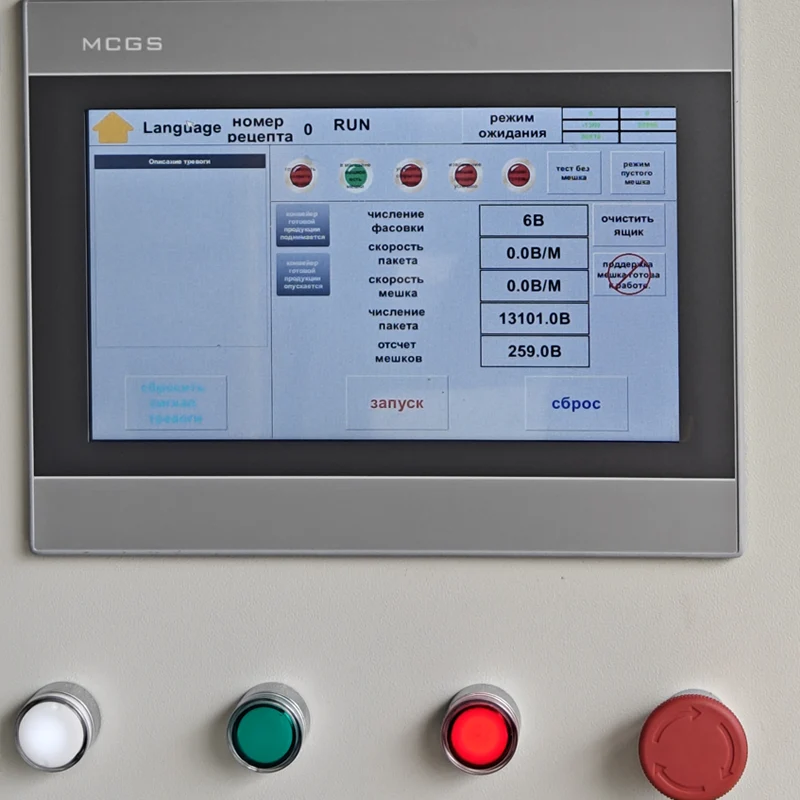 Русская панель делает переключение режимов и контроль параметров быстрее.
Что доказывают узлы на фото
На ключевых стадиях видна вся механика решения. Узел термосварки показывает, что линия умеет аккуратно закрывать пакет до передачи дальше, без лишней деформации края. А узел подачи к сшивке показывает, что мешок не просто выгружается, а именно направляется в правильное положение перед закрытием.
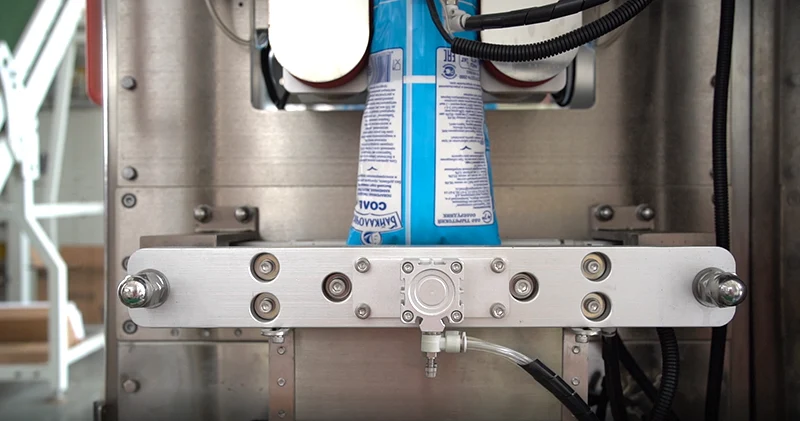 Точный тепловой узел помогает сохранить чистый и стабильный шов до следующей операции.
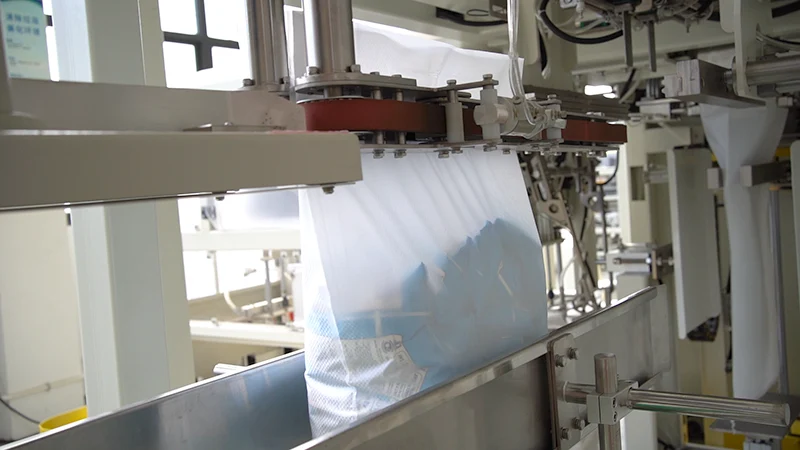 Параллельные ленты удерживают мешок в нужной траектории перед сшивкой.
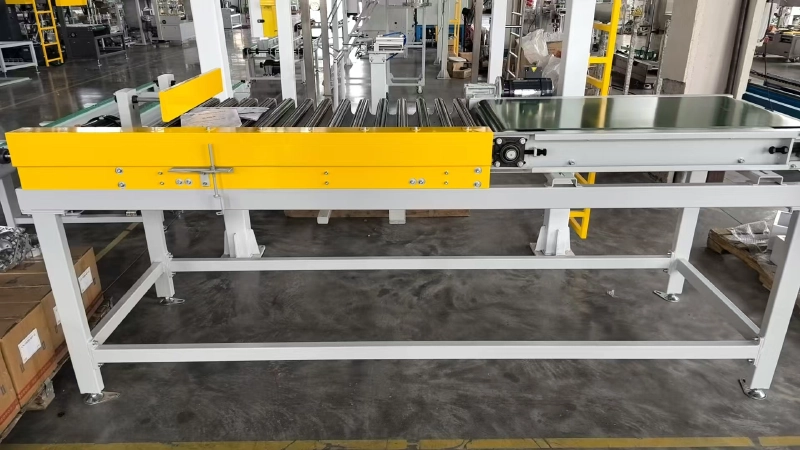 Жёсткая рама и защита делают передачу предсказуемой на длительном цикле.
Отдельно стоит отметить, что при сжатом и выровненном мешке перед сшивкой снижается риск перекоса шва, а значит, меньше брака и меньше повторных проходов. Для соляной линии это означает не просто экономию труда, а более ровную отгрузку в смену.
Итог: стабильная вторичная упаковка без постоянной ручной корректировки
Для заказчика результат выражается просто: мешок выходит из линии в более стабильной форме, передача к сшивке становится управляемой, а оператор перестаёт быть «ловцом перекосов». Вместо ручной подгонки появляется последовательный поток, где каждый следующий шаг опирается на предыдущий.
Именно так BIBPU решает задачу автоматизации вторичной упаковки: не декларацией, а механикой, которая держит форму потока, снижает вмешательство человека и помогает соляному участку работать ровнее.
Связанные узлы линии
Сборка линии
Компоновка участка показывает, как узлы стыкуются в единую автоматизацию вторичной упаковки.
Подача и дозирование
Ровный поток на входе снимает лишнюю нагрузку с последующих операций.
Передача к сшивке
Геометрия мешка сохраняется до финального закрытия, без ручной правки на ходу.
Нужна консультация по упаковочному оборудованию?
СВЯЗАТЬСЯ С НАМИ → English
 Русский