Automatic Bagging Machine & Palletizing Systems Manufacturer

Category: Articles

  • Why a Salt Filling Machine Needs a Dimpled Shoulder in Humid Salt Lines

    Why a Salt Filling Machine Needs a Dimpled Shoulder in Humid Salt Lines

    Salt Filling

    Why a Salt Filling Machine Needs a Dimpled Shoulder in Humid Salt Lines

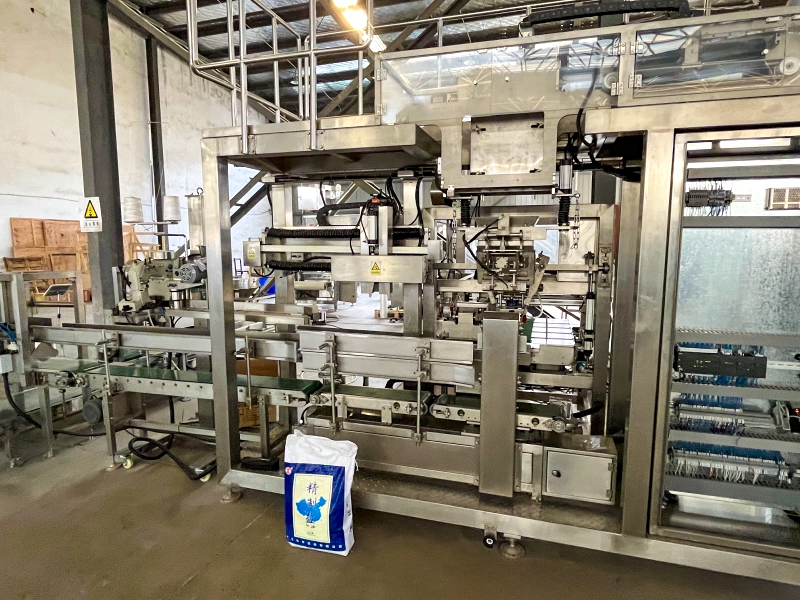
    When salt picks up moisture, the line stops behaving like a free-flowing powder process. Film drag rises, bag mouths deform, and the transfer to sewing becomes inconsistent. This layout shows how a BPM salt filling machine keeps the path stable with stainless dosing, anti-stick forming, controlled sealing, and clean secondary bag handling.
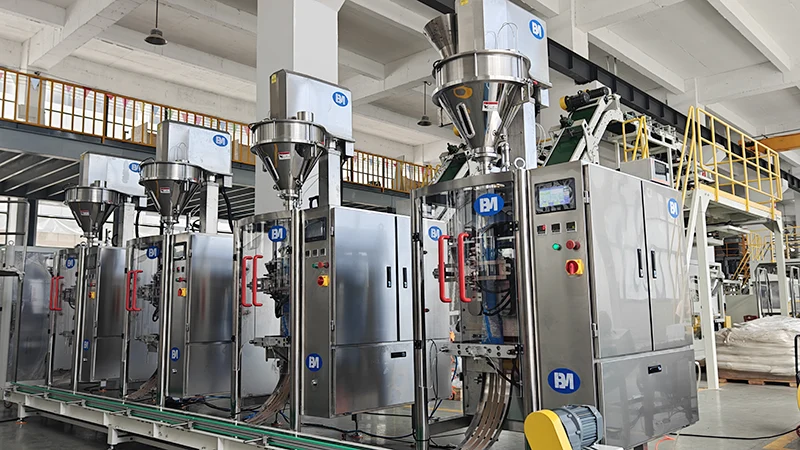
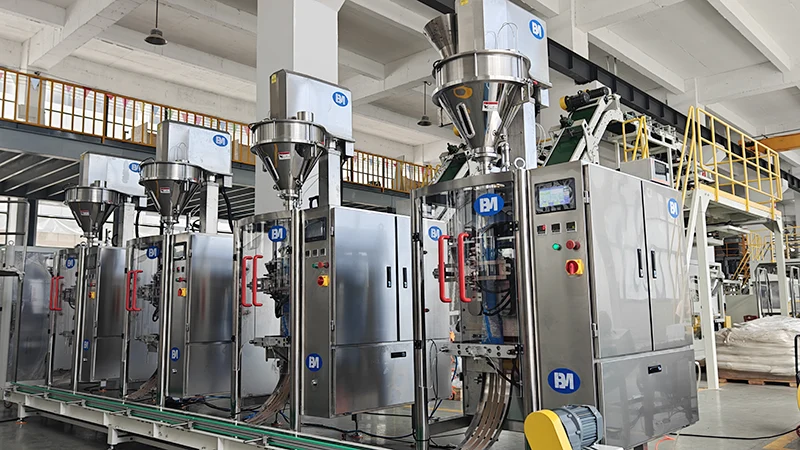
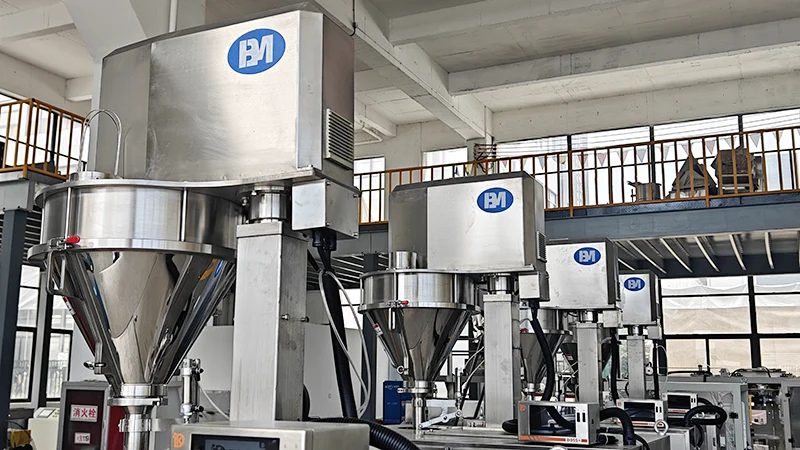
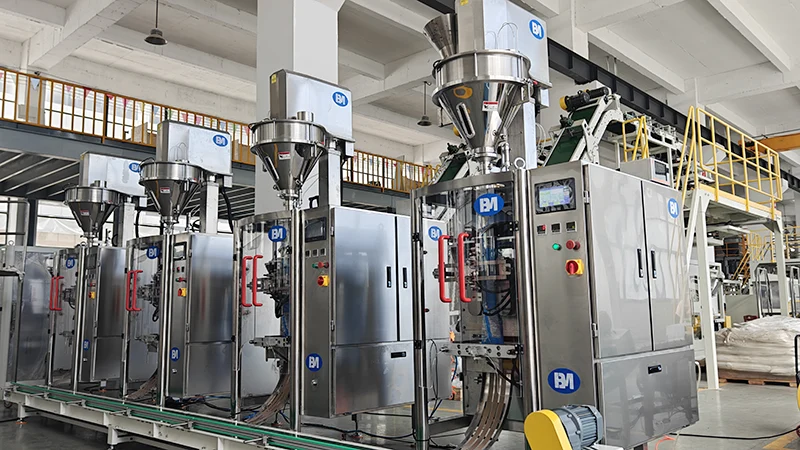
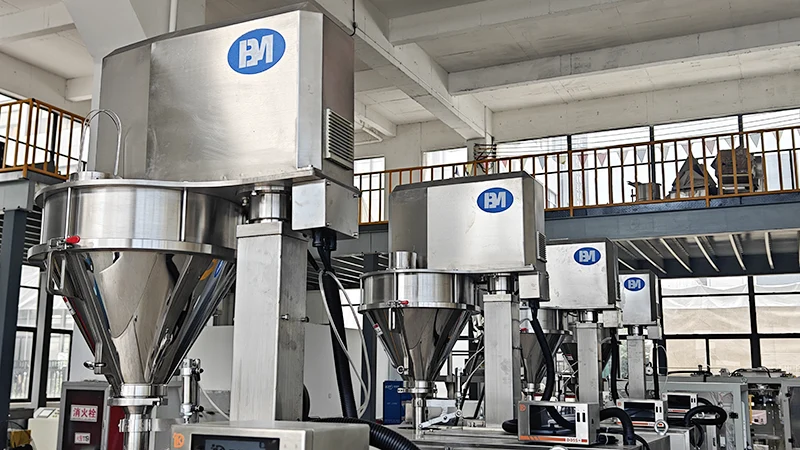
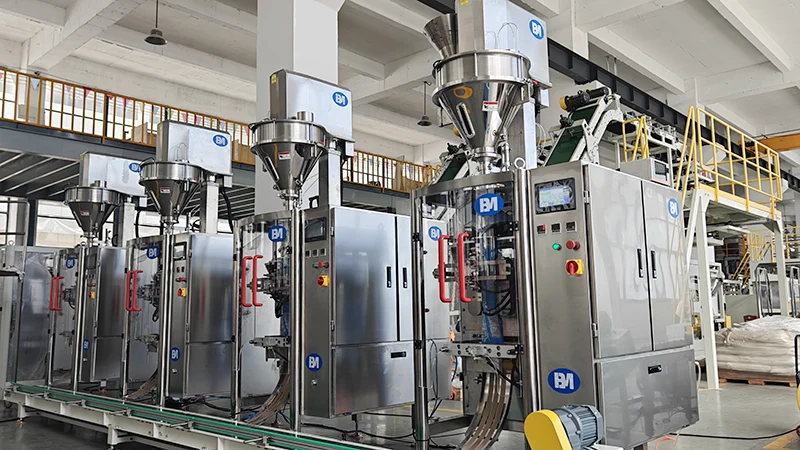
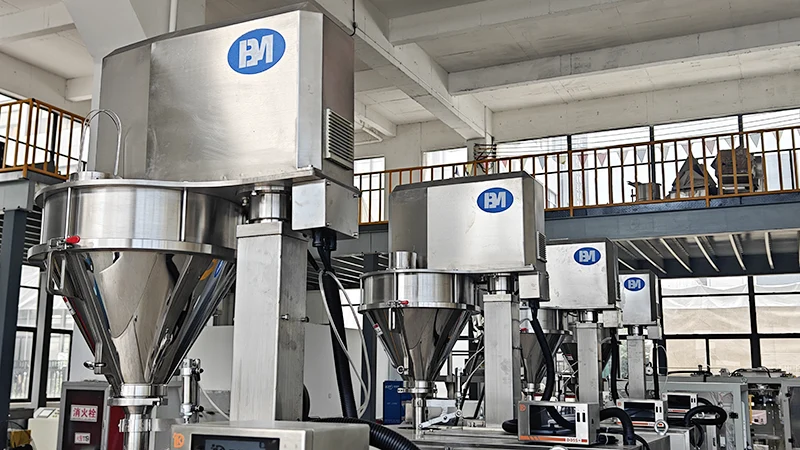
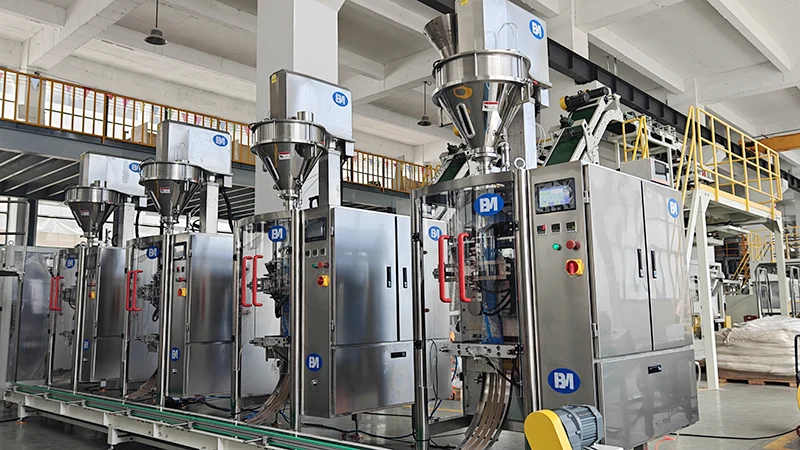
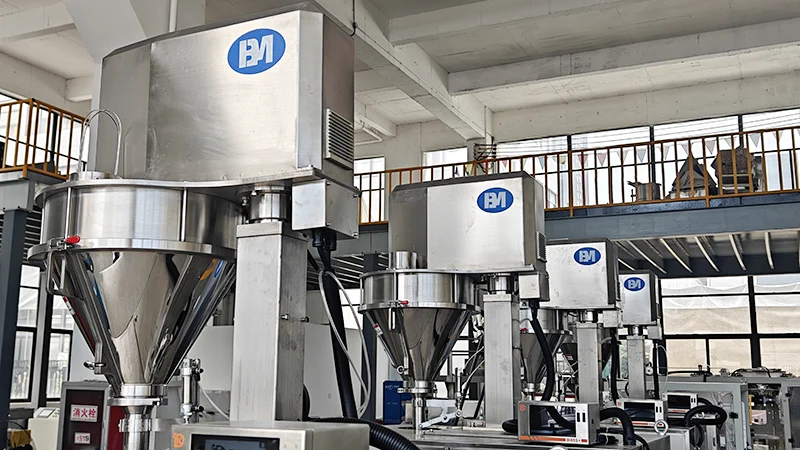
    Row of four BPM vertical form fill seal machines with stainless steel hoppers for salt filling applications

    The line problem: humid salt makes film drag and bag transfer unstable

    In salt plants, the real problem is rarely the filling head alone. Moisture changes how the film slides, how the bag shoulder forms, and how much air remains in the finished pack. If the line runs too fast, the pouch bulges. If it runs too slow, output drops and the sewing station becomes a bottleneck.

    This is why the product image matters. The four-machine BPM VFFS array shows a practical high-throughput layout, and the stainless hopper structure supports continuous dosing with corrosion resistance for chloride-rich material. The line is designed to keep salt moving without turning the last meter before sewing into a manual recovery job.
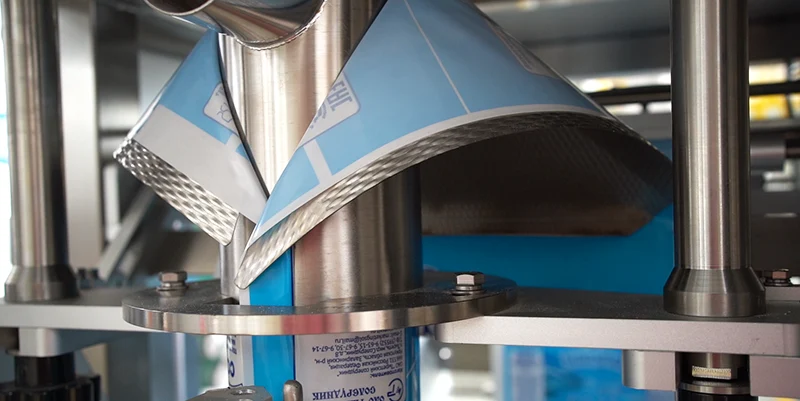
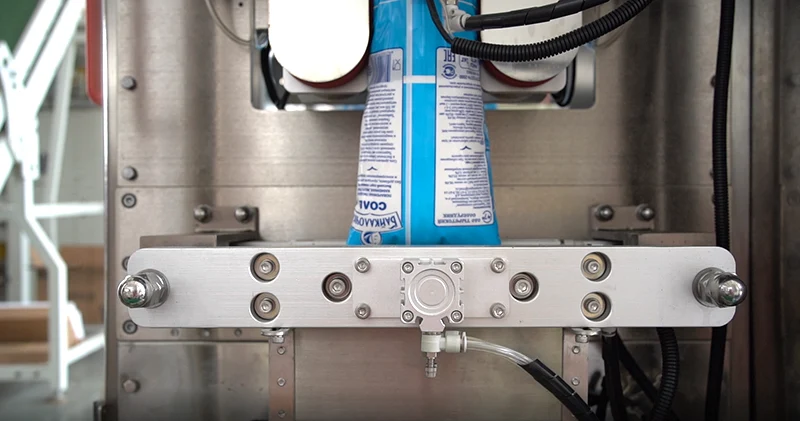
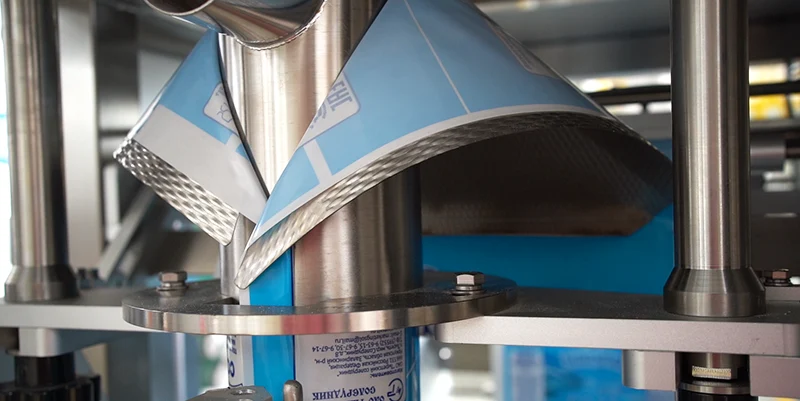
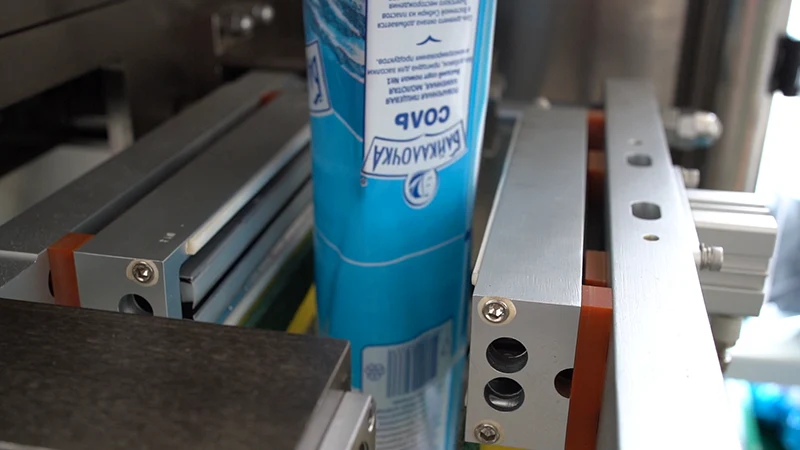
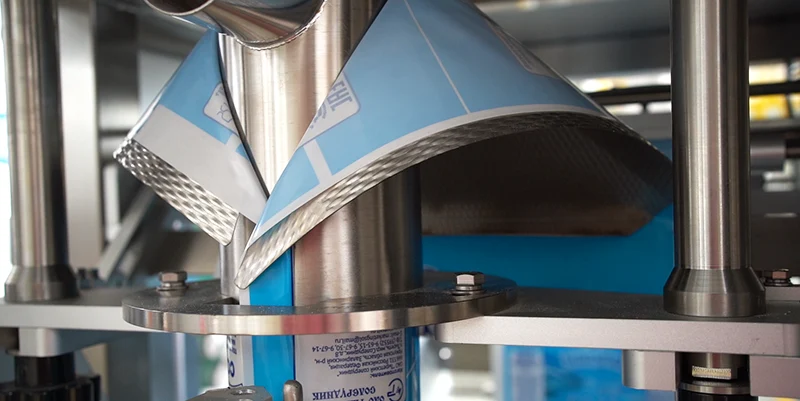
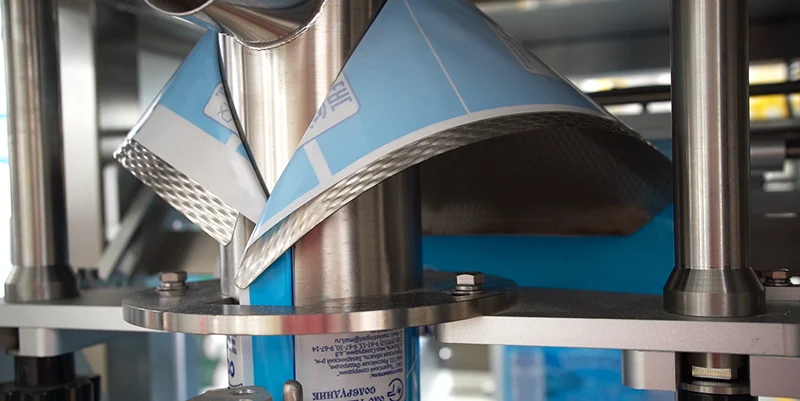
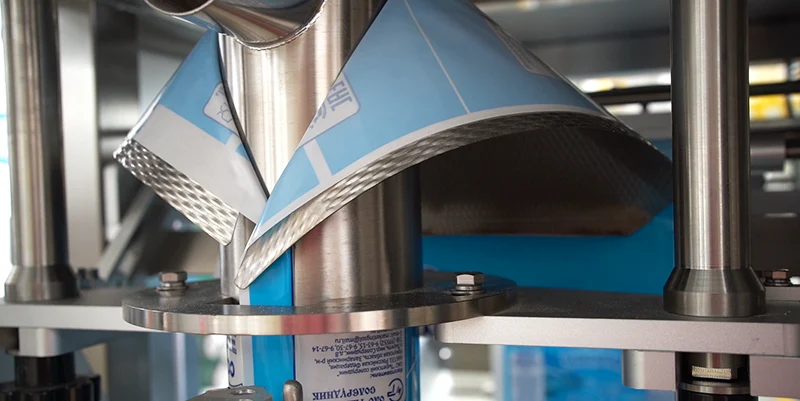
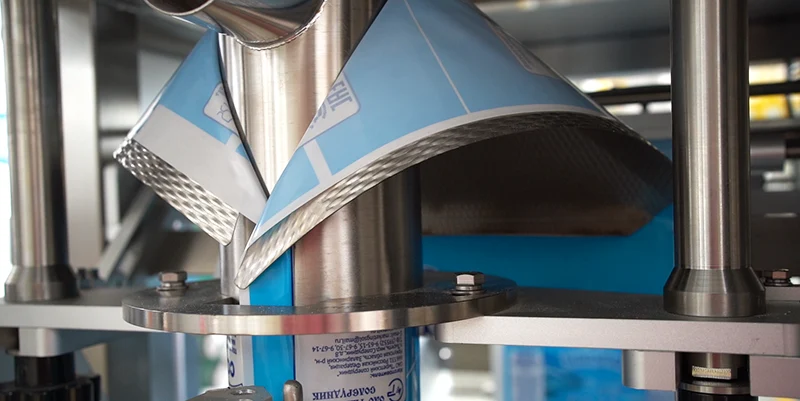
    Dimpled stainless steel forming shoulder of a salt filling machine to reduce film sticking in humid salt lines
    Main pain point

    Humid salt causes film sticking, bag-mouth bulging, and unstable discharge. That combination hurts appearance, slows sealing, and makes the sewing station work harder than it should.

    Why this salt filling machine fits the job

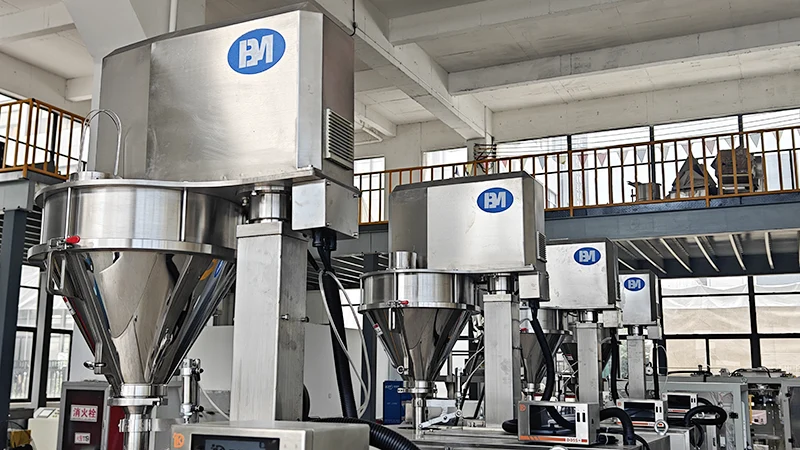
    The machine is not just a filler. The image set shows a full process chain: stainless steel dosing hoppers, an anti-stick dimpled forming shoulder, temperature-controlled sealing jaws, sponge deaeration, and secondary bagging to the sewing head. Each element addresses one failure mode in a humid salt line.

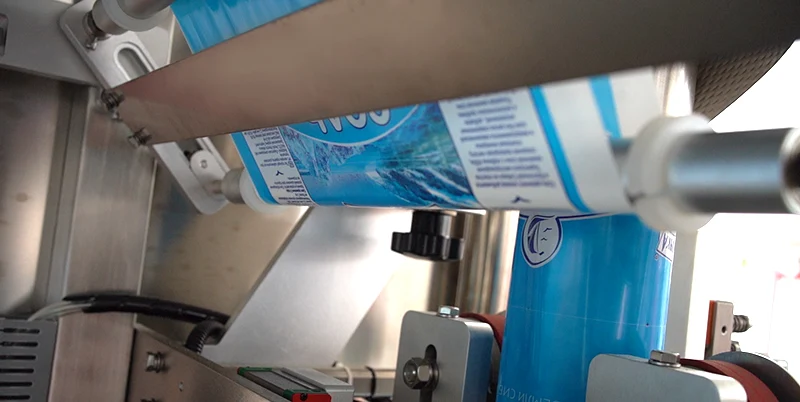
    The contact parts use high-corrosion stainless steel, which is important when chloride exposure can attack ordinary steel. The dimpled forming shoulder reduces film sticking, while the tension rollers and guided sealing section help the package keep its shape until the bag is closed and stabilized for downstream handling.

    BPMPACK Engineering Insight: A stable salt line is built on small mechanical controls, not a single big fix. Anti-stick forming, controlled film tracking, heat sealing, and bag deaeration work together so the line can stay fast without creating a bag-quality problem downstream.

    Structure and result: from dosing to sewing without a manual tail

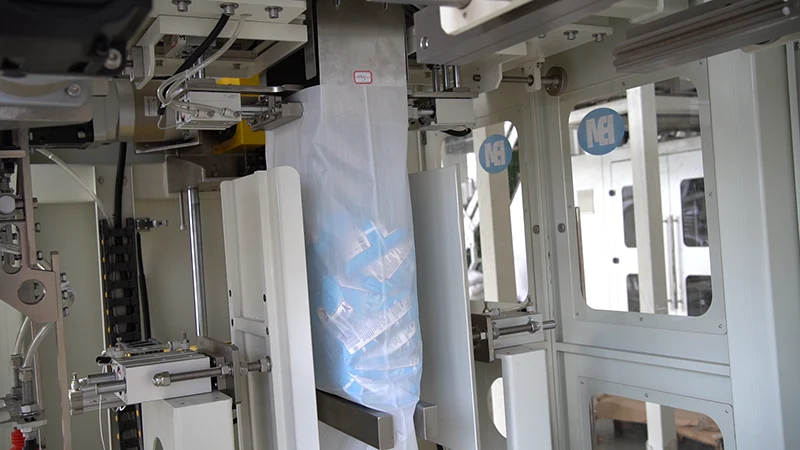
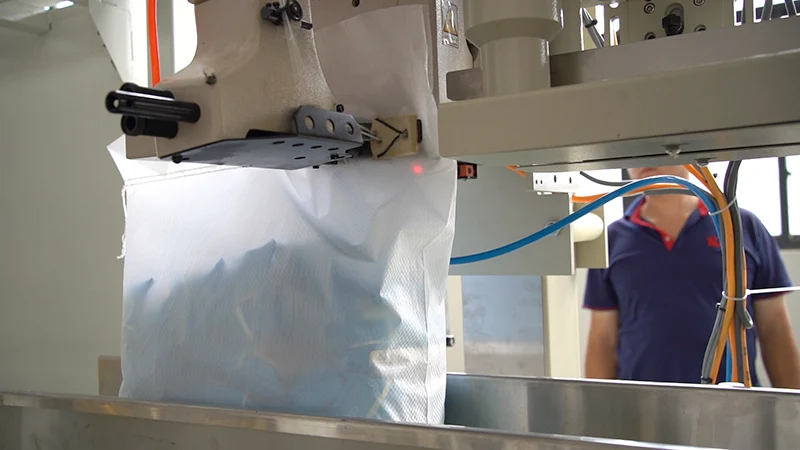
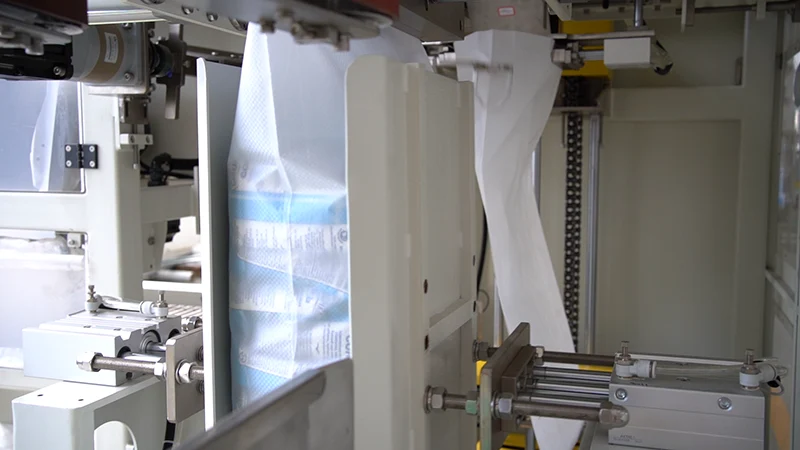
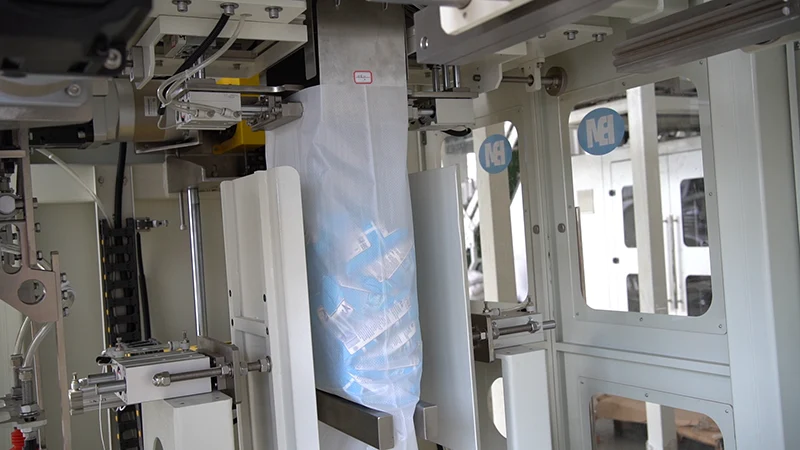
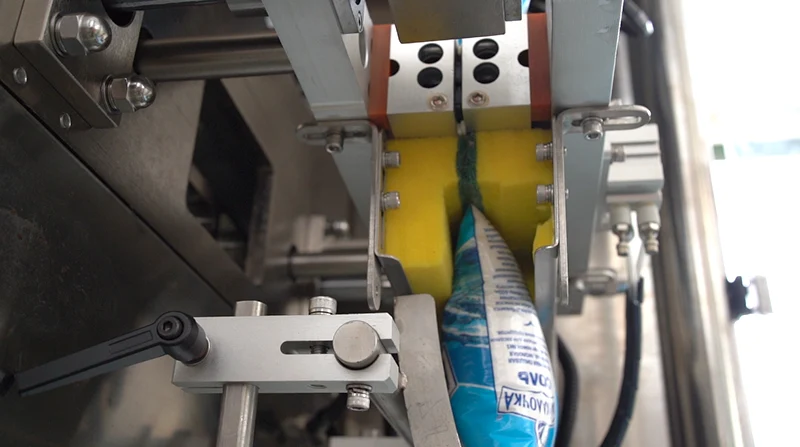
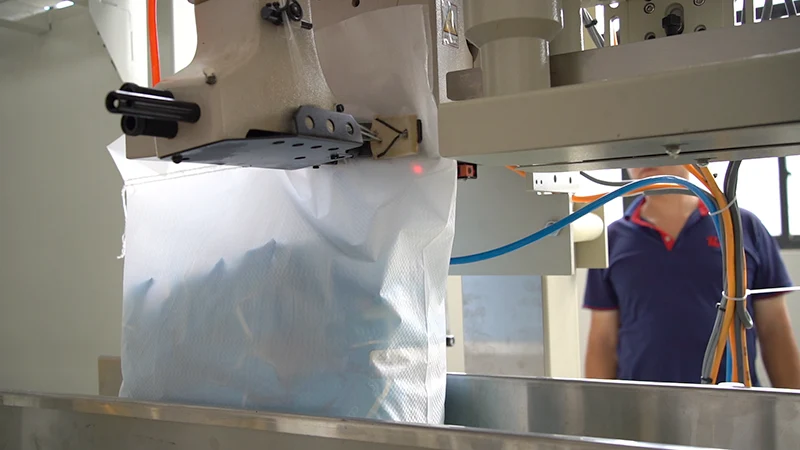
    The structure evidence is visible in the product photos. You can see the dosing head, the control console with HMI and temperature instruments, the horizontal sealing jaw, the foam compression guide, and the woven-bag secondary packaging station. That sequence is what keeps the product flow consistent from the hopper to the bag closer.

    The result is practical: fewer bulged bags, cleaner seals, better transfer to sewing, and a line that depends less on operators correcting the last meter by hand. For salt customers, that usually means steadier output, cleaner packs, and less rework after filling.

    StageWhat the machine doesWhy it matters
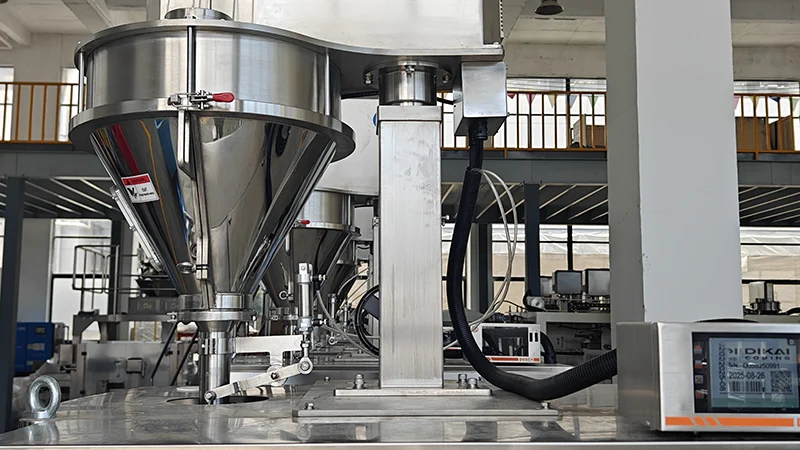
    DosingStainless steel hopper and auger feed keep salt moving through corrosion-resistant contact surfaces.Protects the line in chloride-rich environments and supports stable throughput.
    FormingDimpled stainless shoulder reduces film sticking and helps the pouch form cleanly.Prevents drag and shape loss when humidity rises.
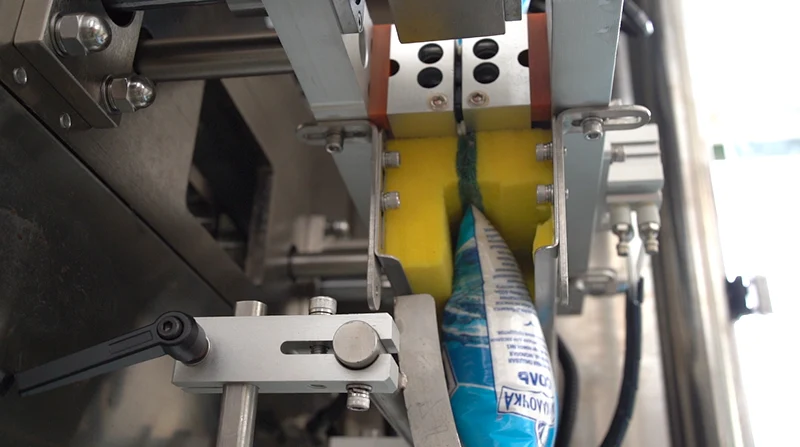
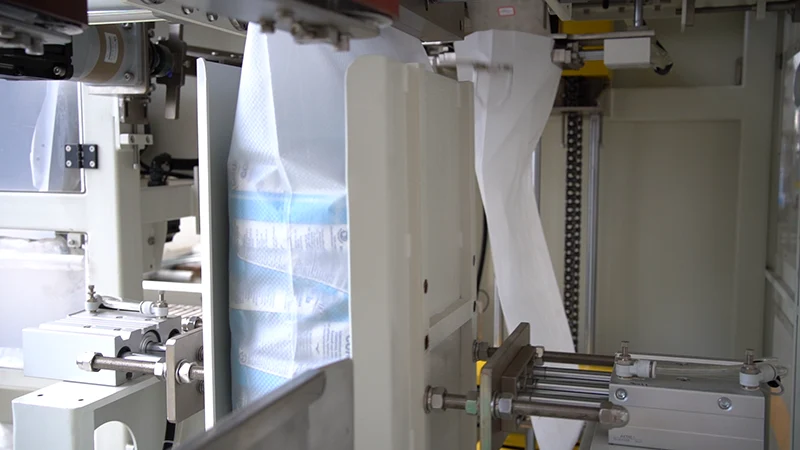
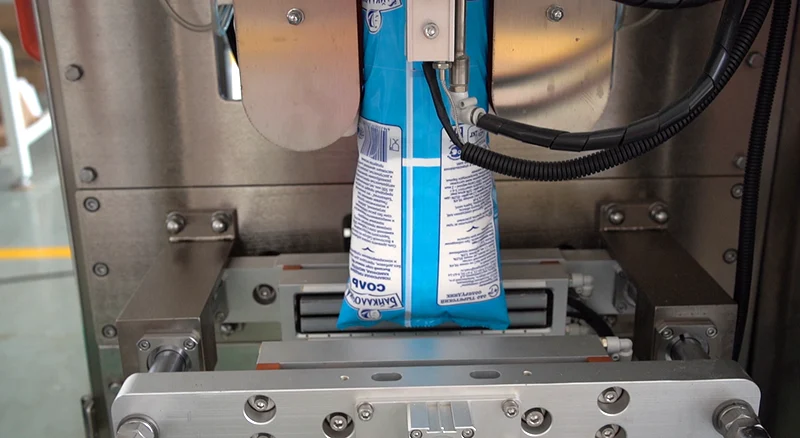
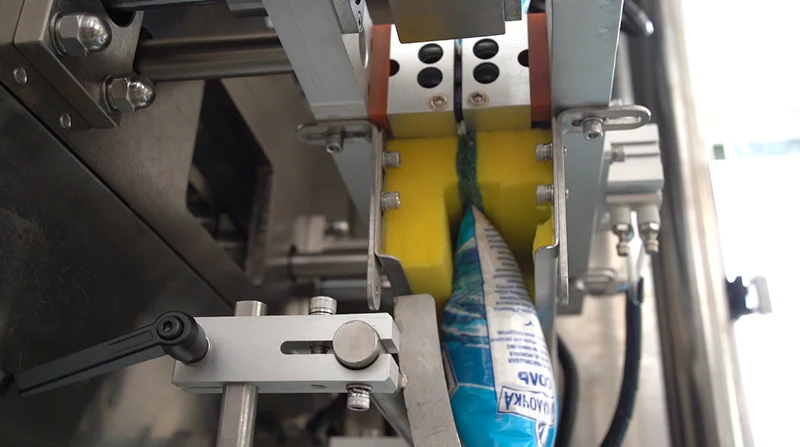
    SealingControlled heat-seal jaws and sponge deaeration flatten the pouch before closure.Reduces trapped air, bulging, and unstable stitching handoff.
    Secondary packingWoven-bag filling and sewing stations stabilize the finished packs before shipment.Makes the final output easier to stack, move, and ship.

    Need a stable salt filling line?

    Talk to BPMPACK about a salt filling machine setup for humid, chloride-rich product lines, from dosing hopper to sewing head.

    Contact BPMPACK
  • How BIBPU Handles Wet Salt from Dosing to Sewing

    How BIBPU Handles Wet Salt from Dosing to Sewing

    Линия фасовки влажной соли

    Когда соль влажная, главная проблема возникает не в одном узле, а на всём участке от дозирования до закрытия мешка. BIBPU держит поток стабильным, уменьшает залипание, помогает сохранить форму мешка и завершает цикл чистым швом.

    Влажная соль ведёт себя иначе, чем сухой продукт. Она может слёживаться, давать неровную подачу, цепляться к формующей части и заставлять операторов подправлять мешок перед закрытием. На старой схеме это обычно приводит к ручной доводке, потере темпа и нестабильному качеству упаковки.

    Именно поэтому для такой задачи важен не отдельный фасовочный узел, а вся последовательность: подача, формование, термосварка, вторичная упаковка и шитьё. Если хотя бы один шаг работает нестабильно, весь цикл начинает сбоить.

    С чего начинается стабильность: дозирующий бункер из 316L

    Бункер дозирования из UNS S31603 для линии фасовки влажной соли

    Первое фото показывает контактную часть из UNS S31603. Для солевых линий это практическая необходимость: хлоридная среда быстро атакует обычную сталь, а зона контакта с продуктом не должна становиться источником коррозии или загрязнения.

    Такой бункер помогает удерживать поток перед дозированием и снижает риск мостов, скачков веса и повторной ручной корректировки. Для влажной соли это критично, потому что проблема начинается именно здесь — на входе в линию.

    Почему продукт меньше липнет к формующей части

    Формующая горловина из рельефной нержавеющей стали для снижения залипания плёнки

    На влажной соли обычная гладкая формующая геометрия быстро создаёт лишнее сопротивление. Плёнка идёт рывками, продукт начинает цепляться к кромке, а участок приходится останавливать ради чистки или подстройки.

    Рельефная нержавеющая формующая горловина уменьшает площадь контакта и помогает материалу двигаться ровнее. В итоге линия получает более спокойный ход, а мешок формируется без лишнего залипания на переходе.

    Где мешок получает чистый и повторяемый шов

    Нагреваемые горизонтальные губки VFFS машины для фасовки соли

    Термосварка — это точка, где продукт либо становится стабильным, либо начинает доставлять проблемы на следующем этапе. Если шов слабый, мешок может подсасывать воздух, деформироваться или требовать ручной доработки перед шитьём.

    Нагреваемые горизонтальные губки дают повторяемую запайку и аккуратную кромку. Это особенно важно для влажной соли, потому что правильно закрытый мешок легче переносит дальнейшую транспортировку и меньше зависит от оператора.

    Как сохраняется форма при вторичной упаковке

    Участок вторичной упаковки с пневматическими зажимами для солевых пакетов

    Когда фасованный продукт идёт во вторичный мешок, он должен входить без перекоса и без падения геометрии. Пневматические зажимы на этом участке удерживают мешок открытым, выравнивают горловину и помогают передавать пакет в woven PP sack спокойно и предсказуемо.

    Для влажной соли это снижает хаос на стыке между первичной фасовкой и вторичной упаковкой. Иначе именно здесь чаще всего появляются замятия, потеря темпа и лишняя ручная подача.

    Чем завершается цикл: промышленное шитьё без лишнего хвоста

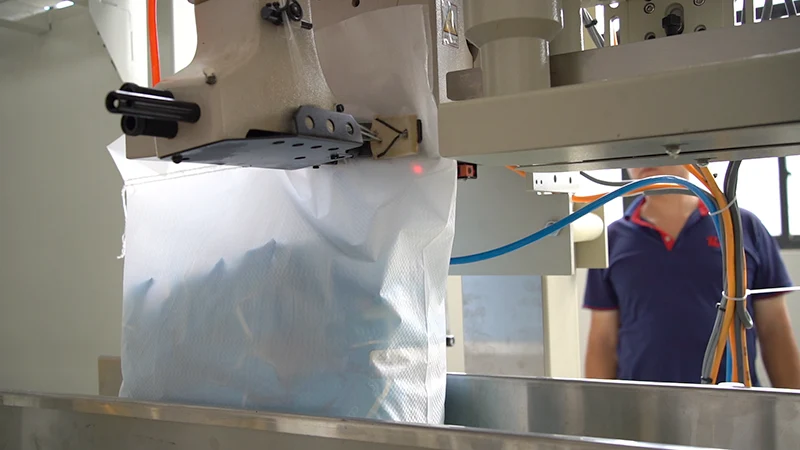
    Промышленная швейная головка Newlong для закрытия заполненных мешков соли

    Финальное фото показывает промышленную швейную головку Newlong. Она закрывает уже подготовленный мешок, поэтому не тратит время на борьбу с перекошенной горловиной или набухшим краем. Когда предыдущие узлы работают правильно, шитьё идёт быстрее и стабильнее.

    В этом и состоит смысл BIBPU salt filling machine для влажной соли: не просто дозировать материал, а удерживать всю линию в контролируемом режиме от первого контакта с продуктом до готового мешка, который можно спокойно отправлять на отгрузку.

    Если вашей линии нужна более стабильная фасовка влажной соли без постоянной ручной подправки, BIBPU помогает собрать весь процесс в один ровный поток.

    Связаться с BPM
  • BIBPU Salt Filling Machine for Humid Salt Lines: What Keeps the Bag Stable After Dosing

    BIBPU Salt Filling Machine for Humid Salt Lines: What Keeps the Bag Stable After Dosing

    BPM BIBPU | Blog

    BIBPU для влажной соли: стабильная подача, чистая форма мешка и сшивка без распирания. На фото ниже — узлы, которые закрывают самые частые сбои на линии.

    Row of four BIBPU VFFS salt filling machines with stainless steel hoppers for stable hygroscopic salt dosing

    Когда влажная соль начинает тормозить линию

    На сухом продукте фасовка часто выглядит просто: материал течёт, мешок держит форму, а шов закрывается без лишней борьбы. Но влажная и гигроскопичная соль ведёт себя иначе. Она хуже сходит из бункера, цепляется за стенки, даёт нестабильный объём в дозаторе и быстро меняет геометрию пакета перед закрытием.

    В такой ситуации старая схема с ручной подправкой горловины, частыми остановками и дополнительной поджатием мешка обычно только маскирует проблему. Линия начинает зависеть от смены, от влажности склада и даже от того, как оператор подал мешок на следующий узел.

    UNS S31603 stainless steel auger dosing system for humid salt with anti-pitting hopper

    Почему BIBPU лучше подходит именно для влажной соли

    Ключевой узел здесь — контактная зона из UNS S31603 (316L). Для соли это не маркетинг, а защита от хлоридной коррозии и локального питтинга. Когда материал постоянно контактирует с металлом, обычная нержавейка быстро проигрывает по ресурсу. Здесь же контактные поверхности изначально собраны под агрессивную среду.

    На фото видно бункер и шнековую дозирующую часть, где важна не только чистота поверхности, но и повторяемость подачи. Чем стабильнее дозатор, тем меньше колебание веса мешка и тем спокойнее работает следующий узел.

    Как убрать прилипание плёнки и срыв геометрии горловины

    Влажная соль часто создаёт вторую проблему: пакет не только наполняется нестабильно, но и начинает вести себя «липко» на формующей горловине. Если материал или конденсат цепляются за поверхность, горловина работает с лишним сопротивлением, а шов потом получается уже не в идеальном положении.

    Именно поэтому на узле формования здесь используется рельефная dimple plate-обработка нержавеющей формующей горловины. Она снижает контактное прилипание и помогает плёнке идти ровно, без рывков и залипания на влажном продукте.

    Dimpled stainless steel forming shoulder on BIBPU VFFS machine to reduce film sticking in humid salt lines

    Что происходит перед сшивкой и почему мешок нужно сначала успокоить

    У влажной соли мешок редко приходит к сшивке в идеальной форме. После дозирования и осадки продукта он может раздуться, перекоситься или сохранить лишний воздух. Если в этот момент просто отправить его на закрытие, шов получит нагрузку, а горловина — лишнее напряжение.

    Поэтому в линии важен отдельный этап выравнивания: сначала мешок мягко сжимается, затем избыточный объём снимается, и только потом продукт идёт к шву. Такая логика уменьшает риск распирания, смещения и последующего брака на упаковке.

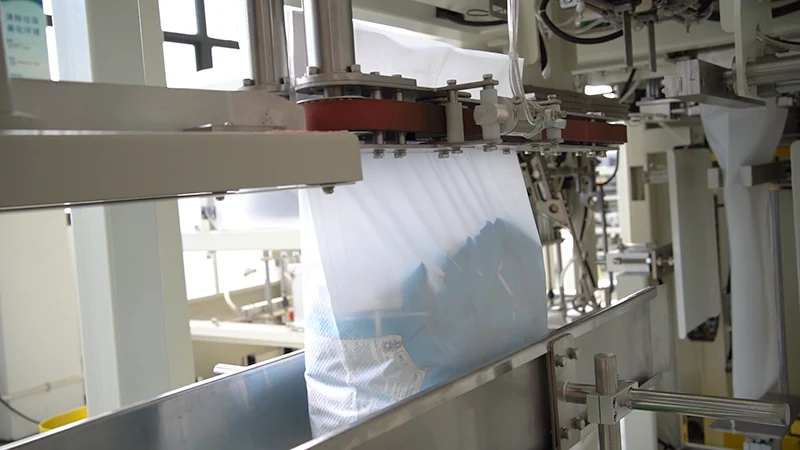
    Pneumatic foam guide plate compressing bulging salt bags before sealing and sewing
    Loaded woven PP sack compressed by pneumatic side clamping plates before sewing

    Почему оператору нужен не сложный экран, а понятная линия

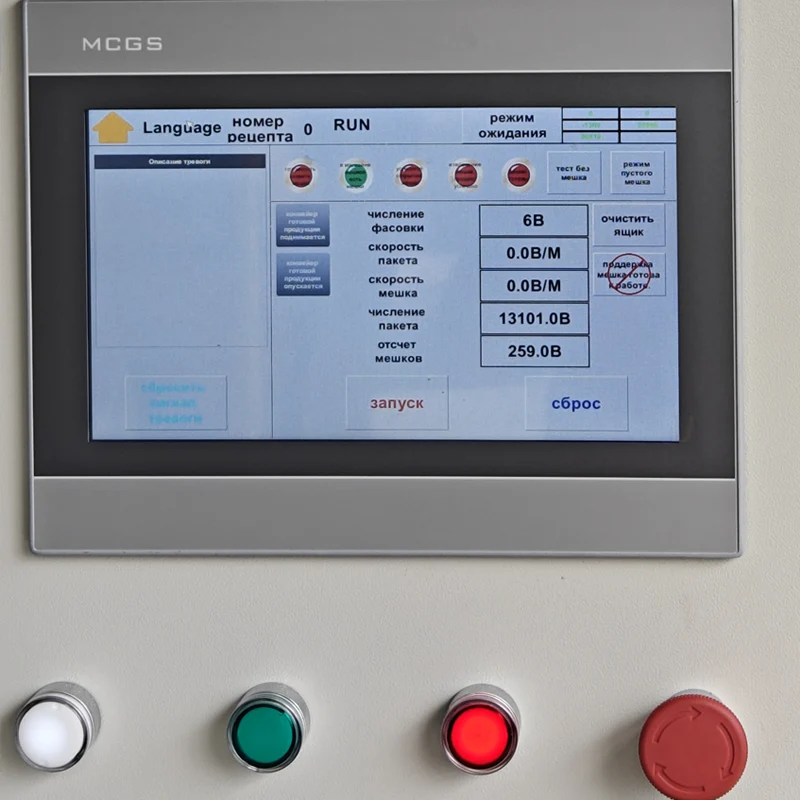
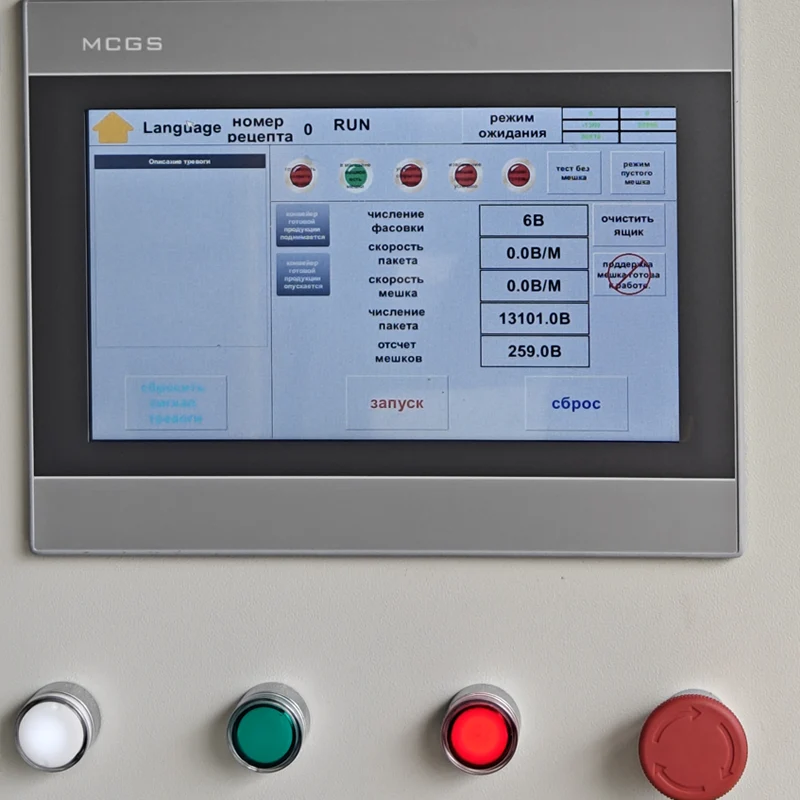
    Даже хорошая механика теряет смысл, если оператор не понимает, что делает линия. Для солевого участка важно быстро видеть статус дозирования, температуру, аварии и текущий режим без лишних переходов. Здесь используется промышленный HMI с русскоязычными параметрами, что снижает ошибки при запуске и перенастройке.

    На практике это означает меньше ручных догадок и меньше лишних остановок. Для смены, которая работает с влажной солью, именно такой интерфейс помогает держать одинаковое качество упаковки от начала до конца партии.

    MCGS industrial touch screen showing Russian-language control parameters for a salt packaging line

    Итог для линии влажной соли

    Когда дозатор защищён от коррозии, формующая горловина не цепляет плёнку, а мешок перед сшивкой мягко выравнивается, линия перестаёт жить в режиме постоянной ручной коррекции. Это и есть главный результат BIBPU на влажной соли: стабильная подача, более чистая геометрия мешка и более предсказуемый шов.

    Для производства это даёт более ровный выпуск, меньше остановок и меньше брака на выходе. Для склада и отгрузки — аккуратный мешок, который легче укладывать, хранить и отправлять без лишних доработок на линии.

    Row of four BIBPU VFFS salt filling machines with stainless steel hoppers for stable hygroscopic salt dosing

    Стабильная подача

    Многорядная компоновка с нержавеющими бункерами держит линию в рабочем режиме даже при сложной соли.

    Dimpled stainless steel forming shoulder on BIBPU VFFS machine to reduce film sticking in humid salt lines

    Форма мешка

    Рельефная формующая горловина снижает прилипание и помогает плёнке идти ровно.

    Loaded woven PP sack compressed by pneumatic side clamping plates before sewing

    Сшивка без распирания

    Пневматическое поджатие мешка перед шитьём снимает лишний объём и упрощает закрытие.

  • Humid Salt Filling Machine for Stable Secondary Packaging and Clean Bag Sewing

    Humid Salt Filling Machine for Stable Secondary Packaging and Clean Bag Sewing

    Salt filling machine · humid salt · secondary packaging

    Humid Salt Filling Machine for Stable Secondary Packaging and Clean Bag Sewing

    For humid salt lines, BIBPU keeps film tracking stable, controls powder flow into the bag set, and moves filled packs into sewing with less swelling, less rework, and fewer stoppages.

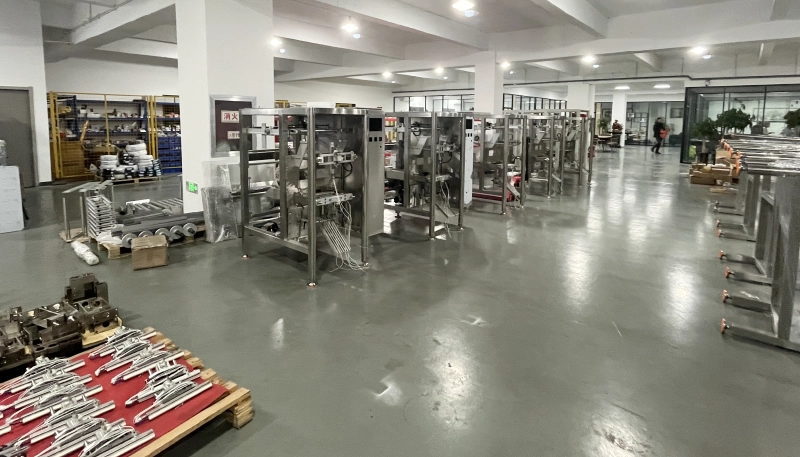
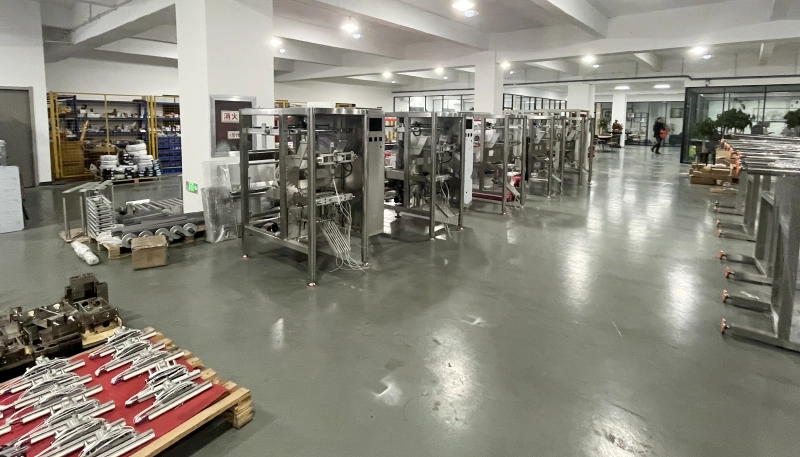
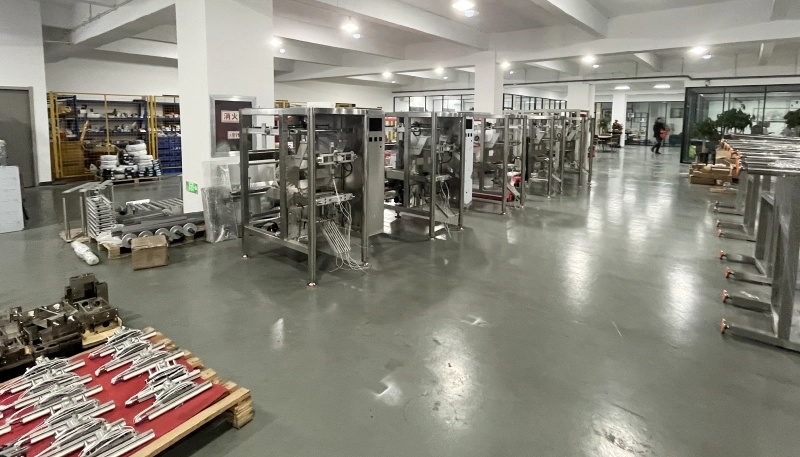
    Assembly line of vertical form fill seal machines with stainless steel frames in workshop
    Workshop-level VFFS assembly shows the machine platform that supports stable humid-salt packaging.

    What humid salt usually breaks first

    Humid salt is not difficult because it is heavy. It is difficult because it is sticky, corrosive, and unforgiving when the line loses rhythm. Film may wander. The forming shoulder may drag. The bag can trap air. A filled woven sack may bulge before sewing. Once that happens, operators spend time on manual correction instead of throughput.

    The real issue is rarely one single component. It is the handoff between dosing, film forming, secondary bagging, air release, compression, and bag sewing. If any one stage is weak, the whole line becomes unstable.

    Why BIBPU fits this duty

    BIBPU is built for humid salt packaging lines that need a cleaner handoff from VFFS output to secondary packaging. The product family uses corrosion-aware contact parts, including 316L stainless steel on material-contact surfaces, which is important for chloride-heavy salt environments. That matters in real plants where moisture and salt dust combine to shorten equipment life.

    On the film side, the line uses guide rollers and alignment hardware to keep the web running true. The forming shoulder is designed to reduce sticking. In the discharge and transfer zones, the machine focuses on controlling bag shape before sewing, so the next station receives a flatter, more predictable pack.

    On the secondary packaging side, pneumatic clamps hold the woven PP sack open while the smaller salt packs drop in. After filling, side compression helps remove trapped air and reduce the bulge that often causes sewing trouble. Dual belt feeders then guide the top opening into the sewing head with better alignment.

    Image evidence from the line

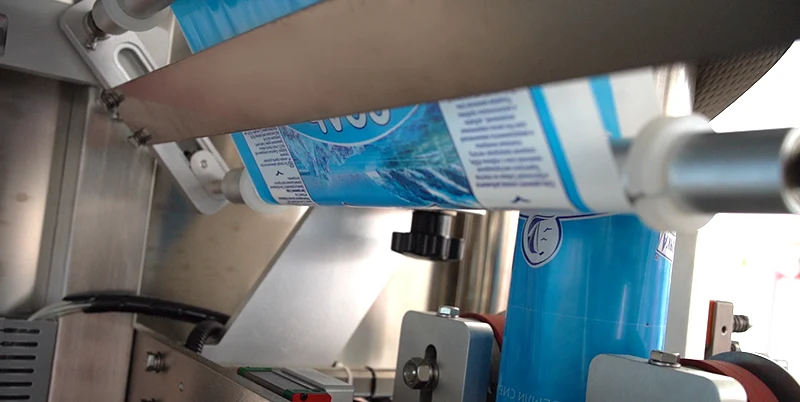
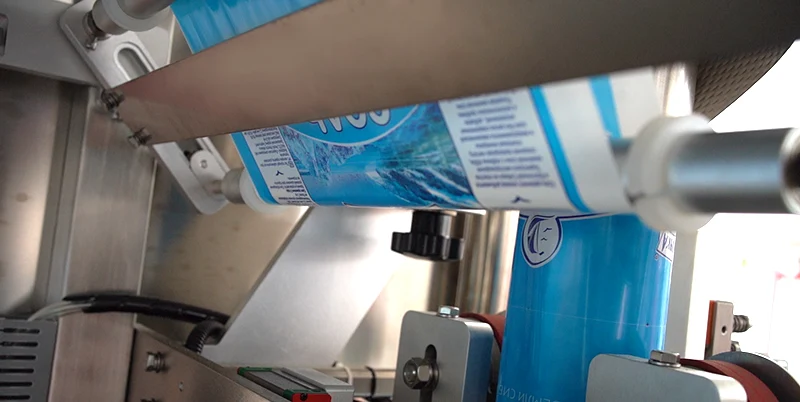
    Aluminum film guide rollers and manual alignment collar on VFFS machine for stable salt film tracking
    Film guide rollers and alignment collars help keep the web centered before forming.
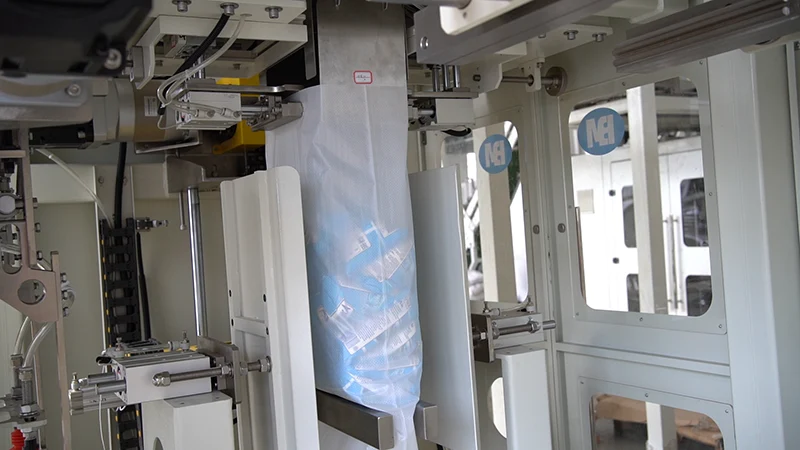
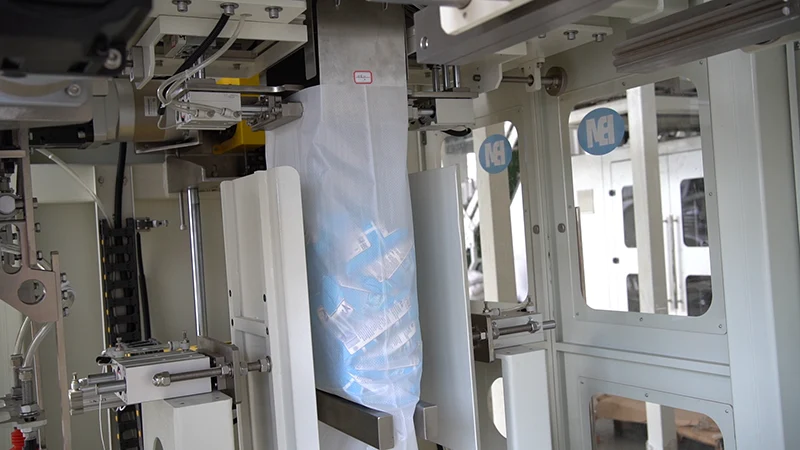
    Refined salt packets falling into secondary woven PP bag held by pneumatic clamps
    Pneumatic clamps keep the sack open while the inner packs fall cleanly into place.
    Top opening of filled woven bag clamped by dual belt feeders to sewing head
    Dual belt feeders align the bag mouth before it reaches the sewing head.

    Problem to machine element to result

    Line problemMachine elementResult on the floor
    Film drifts during humid production runsGuide rollers and alignment collarsMore stable forming and fewer manual resets
    Bag swells before sewingPneumatic clamping and side compressionCleaner mouth shape and better sewing handoff
    Salt dust and moisture shorten machine life316L contact surfaces and corrosion-aware layoutLonger service life in salt-rich environments
    Operators spend time correcting the transferDual belt feeders and guided sewing entryLess manual intervention and steadier output

    Where the line is strongest

    The strongest point is not one machine headline. It is the chain of small controls: centered film, stable dosing, clean sack opening, controlled air release, and a reliable feed into sewing. That is what a salt filling machine for humid salt should do. It should make the awkward part of the job look routine.

    For plants shipping food salt or industrial salt, this kind of layout helps reduce scrap, improve pack consistency, and keep the secondary packaging station from becoming the bottleneck.

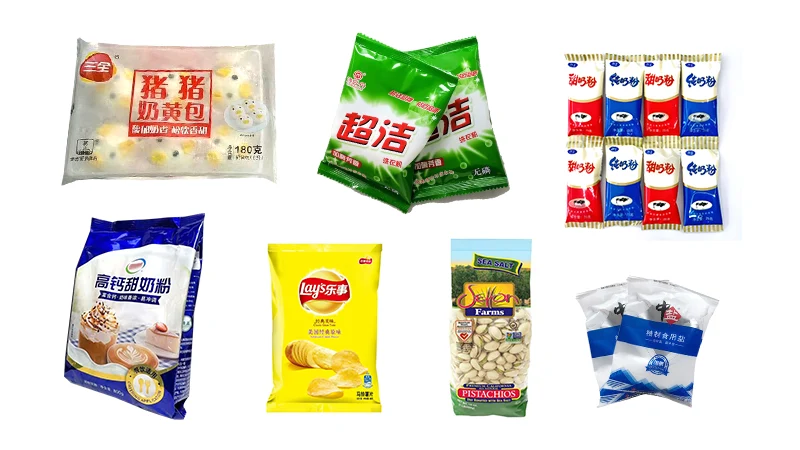
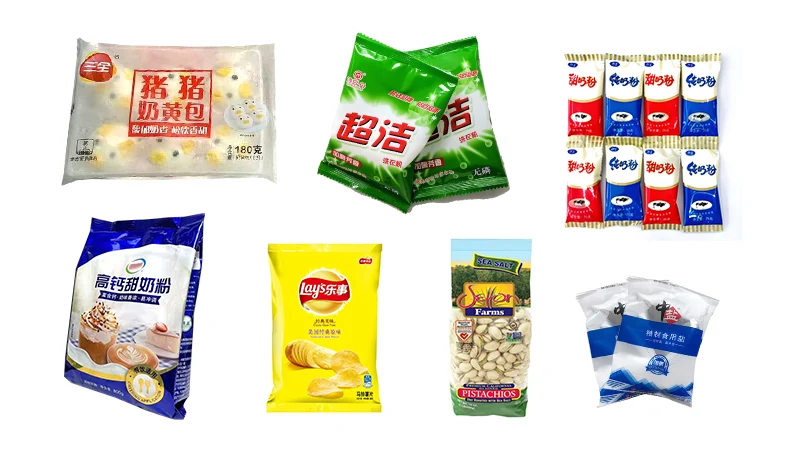
    Compilation of various flexible packaging formats used with salt filling machine lines
    Different flexible pack formats show how the same line logic can be adapted to the plant’s output target.

    Need a line that holds together from filling to sewing?

    If your salt line is losing time at the transfer point, BIBPU gives you a practical way to stabilize the web, calm the bag shape, and keep secondary packaging moving at a predictable pace.

    Request a line review

  • BIBPU Salt Filling Machine for Humid Salt Lines: Stable Flow Before Sewing

    BIBPU Salt Filling Machine for Humid Salt Lines: Stable Flow Before Sewing

    Когда соль идет из фасовки в мешок без стабильного подпора, линия быстро начинает жить в ручном режиме: где-то мешок раздувается, где-то сыпется остаток воздуха, где-то кромка плохо доходит до швейной головы. Для такого участка BIBPU salt filling machine работает не как «еще один упаковщик», а как связка, которая выравнивает, уплотняет и передает соль в дальнейшую вторичную упаковку без лишних остановок.

    Цех вторичной упаковки соли BIBPU с конвейерами, платформой и шкафами управления
    Линия строится вокруг устойчивого потока, а не вокруг ручного дозаведения мешка.

    Когда влажная соль ломает обычный сценарий

    На соли проблемы обычно не начинаются с одной крупной аварии. Сначала появляется липкость на кромке пакета, потом мешок идет неровно, потом оператор вынужден подправлять подачу руками, а дальше уже растет разброс по качеству заполнения и по скорости. Если в цехе есть влажность, сольная пыль и жесткий график отгрузки, обычная универсальная упаковочная схема начинает терять ритм.

    Особенно это заметно там, где после VFFS-пакетов нужно перейти к внешнему мешку 20–50 кг. Малые пакеты уже готовы, но на следующем участке их нужно собрать, выровнять, снять лишний воздух и не дать мешку развалиться до шва. Именно здесь BIBPU закрывает самый дорогой промежуток линии — последний метр перед фиксацией тары.

    Ряд вертикальных фасовочных машин BIBPU для стабильной подачи соли
    Передача потока от фасовки к вторичной упаковке должна оставаться предсказуемой на каждой машине.

    Почему здесь не хватает просто «поставить мешок и зашить»

    На практике ручная схема кажется простой только до первой смены. Оператор может выдержать темп на коротком участке, но не на постоянном цикле. Когда пакет набрал лишний воздух, когда мешок плохо расправлен, когда соль подросла по влажности, появляются перекосы, заедания и лишние поправки. Это не только потеря скорости. Это еще и риск рассыпания, повторной прошивки, порчи кромки и неравномерной укладки на поддоне.

    BIBPU снимает именно эти ручные операции. Система берет пакет, выравнивает его, поджимает, организует подачу и готовит к следующему узлу без того, чтобы человек постоянно вмешивался в траекторию. Для salt filling machine в соляной линии это и есть главное отличие: не просто подать продукт, а удержать форму и шаг.

    Внутренние механизмы BIBPU: пневмоподача мешка и защитные двери
    Внутренняя компоновка показывает, что узел рассчитан на управляемую подачу мешка и безопасное обслуживание.

    Что именно в BIBPU делает линию устойчивой

    Первое — контакт с солью и влажной средой. В узлах, которые соприкасаются с материалом, применяется UNS S31603 / 316L. Для соляного производства это не декоративная опция, а способ снизить риск точечной коррозии, заедания и преждевременного износа.

    Второе — формирование и дегазация мешка. На линии используются прижим, выравнивание и мягкое сжатие, чтобы мешок не шел дальше вздутым. Там, где пакет нужно разгладить перед сшивкой, работают пневматические прижимные пластины и элементы, которые снимают лишний воздух. Для внешней тары это особенно важно: чем ровнее мешок, тем стабильнее шов, тем спокойнее транспортировка и укладка.

    Третье — форма и контроль подачи. В зоне фасовки и перехода применяются узлы, уменьшающие налипание и расхождение потока: Dimple Plate на формующей части, защитные направляющие, а также контролируемая логика выдачи. На языке производства это означает меньше сбоев на кромке и меньше ручной корректировки по месту.

    Тефлоновые термозапаивающие губки BIBPU для соли в VFFS линии
    Тефлоновое теплоузло снижает прилипание и помогает держать чистую линию запайки.

    По каким узлам это видно на фото и в параметрах

    На фото видно не абстрактную «автоматизацию», а конкретный набор инженерных решений. Панель управления с русским интерфейсом показывает, что оператору не нужно угадывать режимы. IP65 электрошкаф и аккуратная компоновка говорят о том, что линия рассчитана на производственную среду, а не на витринную демонстрацию. Модульная структура облегчает обслуживание, а защитные двери и обзорные окна позволяют работать без лишнего риска для персонала.

    По фактам BIBPU закрывает полный цикл: от приема маленьких пакетов до их укладки во внешний мешок, подготовки шва и передачи дальше на отгрузку или паллетизацию. В зависимости от конфигурации линия работает с 20, 25 или 50 кг внешней тарой, а ее участок вторичной упаковки держит высокий темп, когда сырье и подача стабильны. При этом ключевой смысл не в максимальной цифре, а в том, что линия не разваливает поток в реальном соляном цехе.

    Пневматические прижимные пластины BIBPU для выравнивания и дегазации мешка
    Финишное выравнивание перед сшивкой — это то, что делает упаковку устойчивой в логистике.

    Какой результат получает завод

    После внедрения такой схемы завод получает не только более аккуратный мешок. Он получает меньше ручных поправок, ровнее кромку, стабильнее шов, чище переход между узлами и более предсказуемую укладку на паллету. Для влажной соли это критично: если мешок идет ровно, то и дальнейшая упаковка, и хранение, и отгрузка становятся проще.

    BIBPU salt filling machine полезна именно там, где нужно удержать соль в управляемом состоянии между фасовкой и сшивкой. Она не заменяет весь завод, но закрывает самый чувствительный участок, на котором обычно и теряется ритм. В итоге линия работает тише, ровнее и с меньшей зависимостью от ручного труда.

    Ключевой вывод: если ваша соль после фасовки начинает раздувать мешок, ломать подачу или требовать постоянного ручного участия, проблему надо решать не «сильнее затянуть шов», а стабилизировать всю цепочку перед ним.

  • Salt Filling Machine for Humid Salt Lines: Stable Flow, Clean Sealing, and Secondary Packaging

    Salt Filling Machine for Humid Salt Lines: Stable Flow, Clean Sealing, and Secondary Packaging

    BIBPU salt filling machine

    Why Humid Salt Needs a Different Filling Logic Before Sewing

    When salt picks up moisture, the problem is no longer only dosage accuracy. Flow stability, film release, sealing quality, and the handoff into secondary packaging all start to decide whether the line runs continuously or stops for cleaning and rework.

    Close-up of UNS S31603 stainless steel dosing hopper with pneumatic butterfly valve

    The real bottleneck is not the bag, it is the material behavior

    Humid salt does not behave like a free-flowing dry product. It bridges in the hopper, clings to forming surfaces, leaves residue near the discharge path, and can create unstable bag fill weights when the line speed rises. If the downstream sewing or outer-pack process is waiting on a clean discharge, every small fluctuation becomes a production loss.

    This is why a salt filling machine for humid salt must be treated as a full transfer system, not a single dosing head. The machine has to keep the flow consistent, protect contact surfaces from corrosion, and maintain a clean transition into sealing and secondary packaging.

    Why BIBPU fits humid salt lines

    BIBPU is built around the parts that usually fail first on salt work: material contact surfaces, film guidance, discharge stability, and sealing consistency. The hopper shown above uses UNS S31603 316L stainless steel on contact surfaces, which is important for salt environments where corrosion and pitting are not theoretical risks.

    The line structure also supports a stable upper dosing section, so the machine can keep the product moving without forcing operators to clear buildup by hand. That means less interruption, less contamination risk, and less chance of uneven pack formation before the bag reaches the sealing area.

    Upper auger dosing systems and structural columns of four VFFS machines
    Upper dosing layout for multi-machine salt packaging lines.

    Structure evidence that matters on the shop floor

    Line elementWhat it solvesImage evidence
    316L contact surfacesResists corrosion in salt-rich, humid conditionsUNS S31603 dosing hopper
    Textured forming shoulderReduces film sticking during bag formationDimpled stainless shoulder
    Controlled heat sealingHelps prevent leaky seals and powder escapeHeated cross-sealing jaw
    Secondary bag handlingKeeps filled packs aligned for outer packagingPneumatic clamp transfer

    Film release and sealing are where humid salt usually exposes weak design

    On humid salt lines, the film does not always slide cleanly, especially when the product surface carries moisture or fine residue. A smooth forming shoulder helps, but it is not enough on its own. The machine also needs a sealing section that stays thermally stable and mechanically consistent so the bag edge closes without wrinkling, air trapping, or weak welds.

    The dimpled forming shoulder reduces sticking when the film is pulled around the collar, while the heated cross-sealing jaw keeps the sealing cycle focused on repeatability instead of operator guesswork. That combination is what makes the line suitable for products that are dry in theory but difficult in real plant conditions.

    Dimpled stainless steel forming shoulder of VFFS machine to reduce film sticking
    Forming shoulder detail for easier film release and cleaner bag shaping.
    Heated cross-sealing jaw mechanism of vertical bagger during sealing process
    Heat sealing control that supports stable bag closure.

    From primary filling to secondary packaging, the handoff stays controlled

    Humid salt packaging rarely ends at the first bag. Many plants still need a secondary woven PP bag or grouped outer pack for transport, palletizing, or warehouse protection. If the inner packs are not aligned well, the next step becomes a manual correction point. That is where the packaging line loses time, consistency, and labor efficiency.

    BIBPU keeps the transfer controlled so the filled packs arrive in a condition that is easier to group, stack, and send onward. The result is not only a cleaner fill, but a better total line rhythm from dosage to outer packaging.

    Refined salt packets falling into secondary woven PP bag held by pneumatic clamps
    Secondary packaging handoff for grouped salt packs.

    What the line delivers at the end

    The practical outcome is simple: less bridging, less residue buildup, more stable bag formation, cleaner sealing, and a more predictable transfer into outer packaging. For plants running humid salt, that means fewer stops for correction and a better chance of holding output when the shift gets busy.

    If your current salt filling machine works only when the product is perfect, it is too sensitive for real production. BIBPU is designed for the line conditions that operators actually face.

    Compilation of various primary flexible packaging formats including pillow pouch and stand-up pouch
    Compatible bag formats for different packaging requirements.

    Need a humid-salt line that stays stable from fill to seal?

    Use a machine concept that treats corrosion resistance, film release, sealing, and secondary packaging as one linked process. That is the difference between a line that looks good on paper and a line that keeps running in the plant.

    Request a line review
  • How BIBPU Keeps Humid Salt Moving Cleanly to Sewing

    How BIBPU Keeps Humid Salt Moving Cleanly to Sewing

    BIBPU keeps the salt line stable at the point where problems usually start: after filling, before sewing, and during the short transfer between modules. For humid salt, that matters more than the fill itself, because the bag loses shape faster, sticks more easily, and holds too much air if the line is not controlled well.

    Where the delay usually starts on a salt line

    On a real production floor, the issue rarely appears as a single breakdown. It usually begins with a slight bag offset, then a soft and swollen top seam area, then manual correction by the operator, and finally a slower transfer to sewing. For dry materials, that workflow may still be tolerated. For humid salt, it quickly becomes a throughput problem.

    Assembly line of vertical form fill seal machines with stainless steel frames in workshop

    BIBPU is useful because it does not only fill the product. It also keeps the bag stable until the next operation. That means the line can move from dosing to shaping and then to sewing without a manual rescue step in between.

    Why the old manual tail slows the output

    When the bag has to be corrected by hand after filling, the operator stops being a line controller and becomes a defect fixer. Time is spent on holding the top edge, removing extra volume, and centering the bag for sewing. On a small batch that may look acceptable, but on a continuous line it eats capacity and creates quality variation.

    Automated packaging workshop with inclined belt conveyors, steel platform, and multi-station control cabinets

    Humid salt makes this worse. The product can cling to surfaces, the top of the bag deforms more easily, and the transfer into sewing becomes unstable. Once that happens, line speed is no longer determined by the machine settings but by how fast a person can straighten each bag.

    Why BIBPU fits salt packaging

    BIBPU is built as a continuous line for bulk granular material. It uses VFFS machines with top dosing hoppers and auger systems, while the product-contact parts are made from corrosion-resistant 316L stainless steel. For salt, that is not a minor detail. In a corrosive and humid environment, the contact material directly affects service life and consistency.

    Row of four BPM vertical form fill seal machines with stainless steel hoppers

    When several machines share one line logic, it becomes easier to hold the same bag geometry, the same speed, and the same transfer behavior. That is especially valuable when salt batches change in moisture content, because the line does not need to be re-tuned every time the product behavior shifts.

    Which modules keep the flow stable

    The first support module is the auger feeding system. The image shows the upper dosing units and structural columns. This layout helps keep the product feed even and prevents dead spots in the dosing zone. For humid salt, that matters because the material can clump and move less freely through the channel.

    Upper auger dosing systems and structural columns of four VFFS machines

    The next module is the forming shoulder. Its dimple-processed surface reduces film sticking and helps the tube move more smoothly even under heavier operating conditions. If the film does not drag or jump, the bag forms cleaner, and the next transfer to sewing becomes much easier.

    Dimpled stainless steel forming shoulder of VFFS machine to reduce film sticking

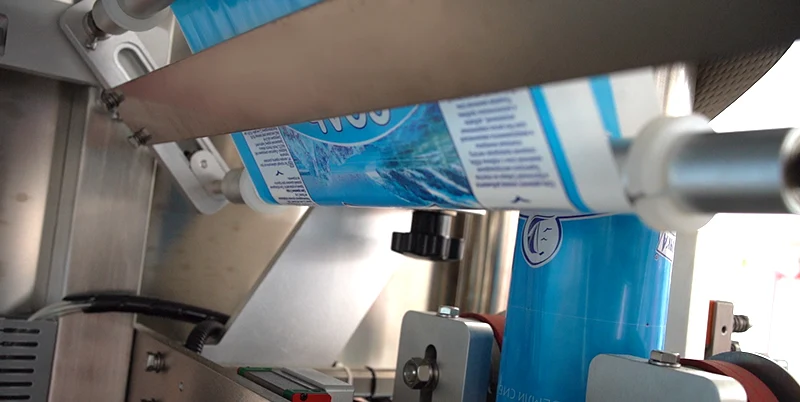
    A third key point is film guidance and alignment. When the film runs straight, the machine spends less effort correcting the edge, and the bag keeps a better shape. On a salt line, that directly improves the quality of the transfer to the next step.

    Aluminum film guide rollers and manual alignment collar on VFFS machine

    How the bag reaches sewing without extra air

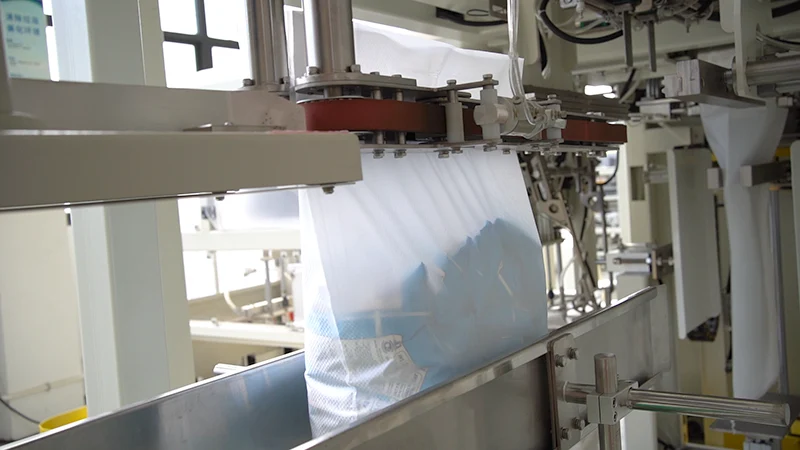
    Before sewing, the bag is not just transferred. It is prepared. A soft flattening module compresses the package, removes extra volume, and reduces the swollen-top effect. Because of that, the bag keeps its shape better and does not need manual correction at the next stage.

    Soft polyurethane foam guide mechanism on VFFS machine to flatten salt bags

    After that, the bag enters the industrial sewing head. At this point there should be no offset and no soft tail that an operator has to hold by hand. When the upstream modules work correctly, the seam becomes cleaner and the line runs more calmly and faster.

    Industrial Newlong sewing machine head stitching the opening of filled woven sack

    The result for the customer is simple: less manual intervention, fewer offsets, fewer failures at the transition between filling and sewing. For humid salt, that means a more even secondary package, a steadier output, and a predictable result on every shift.

  • BIBPU Salt Filling Machine for Humid Salt Lines: Stable Handoff to Sewing

    BIBPU Salt Filling Machine for Humid Salt Lines: Stable Handoff to Sewing

    BIBPU | salt filling machine

    Когда соль тянет влагу, ломается не только фасовка, но и последний метр передачи мешка к сшивке. В этой статье показано, как BIBPU удерживает поток стабильным без ручной догрузки и без лишнего риска для шва.

    Сборочная линия вертикальных упаковочных машин BIBPU для фасовки соли на производстве

    Сценарий: влажная соль и нестабильный переход к сшивке

    На линии фасовки соли проблема часто возникает не в момент дозирования, а позже — когда мешок уже наполнен, но его нужно аккуратно передать к следующему узлу. Если в цехе повышенная влажность, соль быстрее слёживается, пыль налипает на плёнку, а мешок после наполнения начинает терять форму. В этот момент ручная подхватка, короткие рывки и «подправить ладонью» превращаются в основной источник брака.

    Слабое место старой схемы обычно одно и то же: мешок выходит с фасовки ещё не полностью стабилизированным, затем его надо выровнять перед сшивкой, но без жёсткой поддержки он заваливается, расползается по шву или требует повторной ручной операции. Для соли это особенно чувствительно, потому что любой лишний воздух, перекос или слабая подача сразу отражаются на внешнем виде и надёжности упаковки.

    Почему BIBPU подходит именно для этой задачи

    BIBPU закрывает не только фасовку, но и участок вторичной упаковки, где нужно сохранить геометрию мешка перед дальнейшей обработкой. Важный момент — рабочие поверхности и узлы, контактирующие с продуктом и влажной средой, выполнены с учётом коррозионной нагрузки. В изображениях линии показаны элементы на основе UNS S31603 (316L), что важно для соляной среды с риском хлоридной коррозии.

    Для стабильной передачи важны не абстрактные «автоматизация» и «скорость», а конкретные механические детали: направляющие ролики, узел ведения плёнки, регулируемая натяжка, прозрачные защитные двери и чётко организованная зона передачи к сшивке. Именно эти элементы удерживают поток без рывков и делают повторяемым каждое движение мешка.

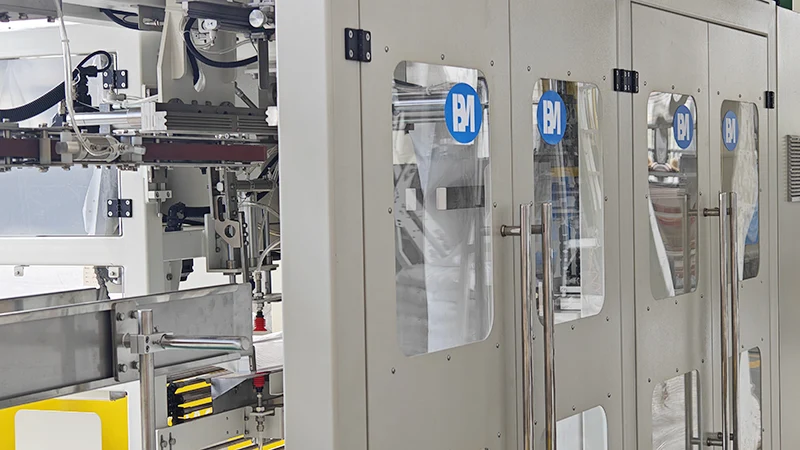
    Защитные двери модульного узла BIBPU с прозрачными окнами для безопасной работы линии

    Структура и параметры, которые решают проблему

    Стабильность линии обеспечивают несколько узлов сразу. На панели управления с русским интерфейсом оператор быстро задаёт режимы и не тратит время на неясные переходы меню. Это особенно полезно, когда линия работает с солью в сменном режиме и важно быстро согласовать скорость фасовки с дальнейшим ручным или полуавтоматическим этапом сшивки.

    Отдельного внимания заслуживает узел ведения плёнки. Он не даёт рулону гулять по ширине, а значит, мешок формируется ровно и без лишнего смещения. Когда рулон идёт стабильно, шов получает одинаковую геометрию, а мешок после наполнения меньше деформируется. Для соли это означает меньше повторной правки и меньше отходов по браку.

    Панель управления BIBPU с русским интерфейсом для настройки фасовки и режимов линии
    Направляющие ролики и узел ведения пленки BIBPU для стабильной протяжки рулона

    Как это выглядит на участке передачи мешка

    Когда мешок уже заполнен, BIBPU удерживает его в контролируемом положении и готовит к следующему шагу без лишней ручной суеты. На узле вторичной упаковки мешок из ПП-ткани принимает продукт ровнее, а дальше зона подачи к сшивке выравнивает кромку перед закрытием. Это позволяет убрать «хвост» ручной подгонки, который обычно и съедает время на обычных линиях.

    Дополнительный плюс — более спокойный переход между фасовкой и финальным закрытием. Мешок не бросает из одного узла в другой, а ведётся через механически понятную схему с опорой, направлением и прижатием. Для влажной соли это критично: чем меньше лишних движений, тем чище шов и тем стабильнее внешний вид готовой упаковки.

    Узел вторичной упаковки BIBPU с мешком из ПП-ткани для соли после фасовки
    Клапаны подачи и зона шовки мешка BIBPU на участке передачи к сшивке

    Итог для производства

    Если задача состоит в том, чтобы фасовать соль стабильно в условиях влажного цеха и не терять качество на участке передачи к сшивке, BIBPU решает её за счёт механически выверенной линии, коррозионно стойких контактных поверхностей и понятной оператору логики управления. В результате уменьшается ручная доработка, мешок идёт ровнее, а линия работает спокойнее и предсказуемее.

    Для производства это означает простой вывод: проблема не в том, что соль сложно фасовать, а в том, что её нужно удержать в правильной форме до финального закрытия. BIBPU как раз закрывает этот последний метр — там, где старые схемы обычно и начинают терять стабильность.

    Защитные двери BIBPU с прозрачными окнами для безопасной работы

    Безопасный доступ к узлам линии
    Прозрачные окна и модульная конструкция помогают быстро контролировать состояние оборудования.

    Панель управления BIBPU с русским интерфейсом

    Управление без лишних переходов
    Русский интерфейс ускоряет настройку режимов фасовки и смену параметров.

    Направляющие ролики BIBPU для стабильной протяжки рулона

    Стабильная протяжка плёнки
    Узел ведения плёнки уменьшает смещение рулона и поддерживает ровную форму мешка.

  • Salt Filling Machine for Humid Salt Lines: How BIBPU Keeps the Handoff Stable

    Salt Filling Machine for Humid Salt Lines: How BIBPU Keeps the Handoff Stable

    Salt filling machine for humid salt lines

    BIBPU from stable dosing to clean sewing

    When salt picks up moisture, the line slows down in three places: dosing becomes unstable, film starts sticking, and sewn sacks arrive bulged or loose. BIBPU is built to keep that handoff flat, dry, and predictable.

    BIBPU salt filling machine line with four VFFS units and stainless steel hoppers for stable salt dosing

    What humid salt usually breaks first

    • Salt bridges inside the hopper and interrupts the feed rhythm.
    • Film drag rises, so the collar area starts to stick and track off-center.
    • Air remains in the bag, so the sack looks full but does not sit flat.
    • The sewing station receives a soft, uneven bag top and stitches become inconsistent.

    Why BIBPU fits this salt-filling job

    The line uses stainless dosing hoppers, corrosion-resistant contact surfaces, and a compact multi-machine layout to keep the salt flow continuous. In the image set, the auger dosing zone is shown with UNS S31603 stainless steel, which is the right choice when chloride exposure matters.

    BIBPU salt filling machine auger dosing system with UNS S31603 stainless steel hoppers for corrosion-resistant salt handling

    The forming section uses a dimpled stainless shoulder to reduce film sticking in humid conditions. That detail matters more than it looks: if the film tracks cleanly, the pouch stays square, the seam lands in the right place, and the downstream sewing station gets a better bag.

    BIBPU salt filling machine forming shoulder with dimpled stainless surface to reduce film sticking in humid salt packaging

    Before sewing, the line flattens the bag with a foam deaeration mechanism. This is a practical step, not a cosmetic one: removing excess air lowers the risk of bag bulging, stacking drift, and unstable pallet shape.

    BIBPU salt filling machine foam deaeration mechanism for flattening salt bags before sewing

    At the end of the line, the Newlong sewing head gives the sack a consistent closure after filling. That final step closes the loop: stable feed, clean forming, flat bag, reliable sewing.

    BIBPU salt filling machine Newlong sewing head for consistent woven sack closure after filling

    Structure to result

    Line problemBIBPU structureResult on the floor
    Moist salt, unstable feedUNS S31603 stainless dosing zoneMore stable dosing rhythm
    Film sticking and tracking driftDimpled forming shoulderCleaner pouch shaping
    Bulged bag tops before sewingFoam deaeration mechanismFlatter sack profile
    Loose or uneven sack closureNewlong sewing headMore consistent final closure

    Related machine details

    BIBPU salt filling machine auger dosing hopper detail

    Dosing stability

    Corrosion-resistant hoppers keep salt feed more predictable in humid packaging rooms.

    BIBPU salt filling machine dimpled forming shoulder detail

    Film tracking

    The dimpled collar helps reduce film sticking and keeps the pouch shape under control.

    BIBPU salt filling machine Newlong sewing head detail

    Final closure

    A heavy-duty sewing head closes the woven sack after the bag is flattened and aligned.

    Need a salt line that stays flat before sewing?

    Use BIBPU when your main problem is not just filling, but keeping the whole handoff stable from dosing to closure.

    Request a line recommendation

  • Salt Filling Machine: How BIBPU Keeps the Handoff Stable Before Sewing

    Salt Filling Machine: How BIBPU Keeps the Handoff Stable Before Sewing

    Когда солевой участок работает в реальном цехе, проблема почти всегда одна и та же: на фасовке линия ещё держится, а на переходе к сшивке уже начинается хаос. Мешок идёт неровно, внутри остаётся лишний воздух, кромка гуляет, а оператору приходится подправлять подачу вручную. Именно на этом последнем метре BIBPU и показывает свою ценность: он не просто собирает соль в мешок, а выравнивает весь переход от фасовки до стабильной передачи на следующий узел.

    Для сольной упаковки это особенно важно. Материал абразивный, влага и коррозия здесь не теория, а ежедневная практика. Поэтому в BIBPU контактные узлы выполнены из UNS S31603 (316L), а механика и защита линии рассчитаны на то, чтобы поток оставался стабильным даже при высокой влажности и жёсткой эксплуатации.

    Где ломается старая схема

    На старых линиях фасовки соли чаще всего повторяются три сбоя. Первый — мешок слишком «мягкий» после наполнения, и перед сшивкой он теряет форму. Второй — остаточный воздух делает пакет пухлым, из-за чего шов получается нестабильным, а штабелирование идёт криво. Третий — ручная подача на следующую операцию создаёт лишние касания, задержки и повторную настройку.

    Если в цехе ещё и нет хорошей направляющей механики, мешок начинает уводить вбок. Тогда даже правильно заполненная упаковка выглядит как брак: она не ровно ложится на ленту, неравномерно входит в узел сшивки и хуже переносит последующую укладку. BIBPU решает именно этот набор проблем, а не абстрактную «автоматизацию ради автоматизации».

    Почему BIBPU подходит для солевой линии

    На фото с направляющими роликами и узлом выравнивания видно главное: подача материала не держится на случайности. Регулировка направления рулона и стабильная геометрия протяжки помогают сохранить ровный ход плёнки и убрать рывки ещё до стадии формирования пакета. Для соли это критично, потому что любой сбой в подаче сразу отражается на качестве шва и на внешнем виде готового мешка.

    Алюминиевые направляющие ролики и узел ручной корректировки положения плёнки на линии VFFS для фасовки соли
    Ролики и узел выравнивания удерживают подачу плёнки в стабильной траектории.

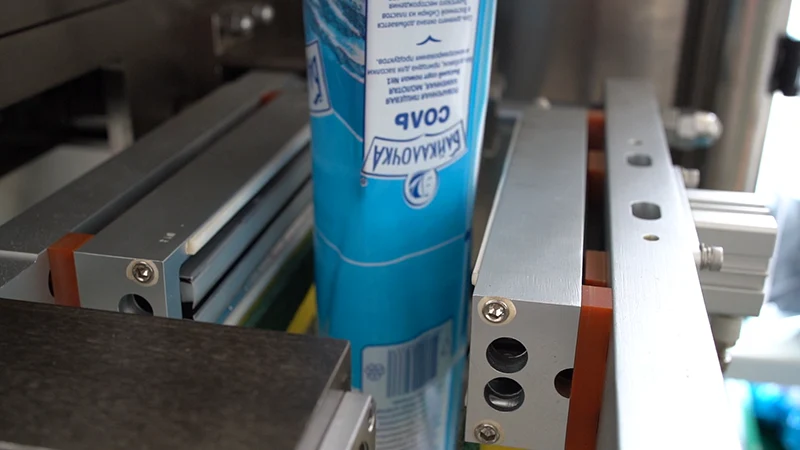
    Следующий узел — термозапайка. На открытых фото видно, что BIBPU использует фторопластовое покрытие на поперечных губках. Это не декоративная деталь: покрытие снижает налипание и облегчает чистую работу на высоких циклах. Для влажной солевой среды это значит меньше залипаний, меньше перегрева по кромке и более ровный шов.

    Открытые поперечные губки с покрытием из тефлона на узле термосварки упаковочной машины для соли
    Тефлоновое покрытие помогает сохранять чистый и повторяемый шов.

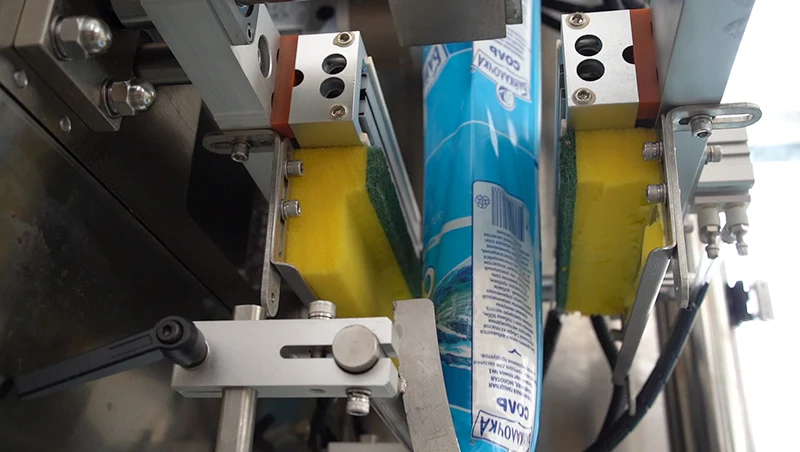
    Но шов — это только половина задачи. Перед закрытием мешка нужно убрать лишний воздух и стабилизировать объём. Именно поэтому на линии используется мягкий прижимной узел: он работает как контролируемая деформация, аккуратно сжимая пакет перед запайкой и уменьшая вздутие. В результате мешок легче идёт по ленте, лучше укладывается и меньше даёт проблем на сшивке.

    Пневматическая прижимная губка, которая сжимает вздутый пакет перед запайкой на солевой упаковочной линии
    Прижимной узел убирает лишний объём и помогает стабилизировать пакет перед запайкой.

    Структура линии, которая держит поток

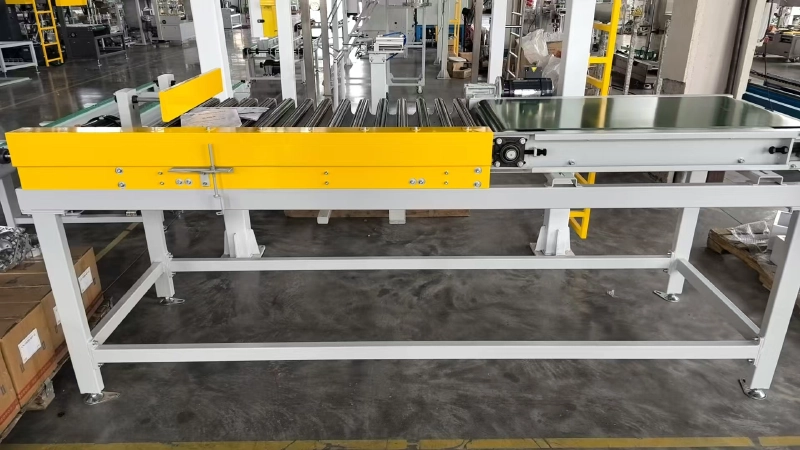
    Стабильная линия на соли не строится вокруг одной машины. Ей нужна вся механика — от транспортировки до защитных элементов. На фото с жёлтыми защитными кожухами видна жёсткая рама на стальном профиле, нормальная опора ленты и защита оператора. Это важно не только для безопасности: устойчивая рама снижает вибрацию, а значит мешок не «гуляет» на ходу и не теряет положение перед следующей операцией.

    Стальная рама ленточного транспортёра с жёлтыми защитными кожухами на упаковочной линии
    Жёсткая рама и защита снижают вибрацию и помогают удержать мешок на траектории.

    В сумме это даёт понятную механику: плёнка подаётся ровно, шов формируется стабильно, воздух уходит из пакета до закрытия, а транспортировка до следующего узла идёт без ручной корректировки. Для солевых производств это и есть практический смысл автоматизации — не «красивый автомат», а меньше брака, меньше ручной доводки и более ровный выпуск в смену.

    Что получает цех на выходе

    После перенастройки на BIBPU линия обычно меняет не только скорость, но и поведение самого продукта. Мешок выходит плотнее, предсказуемее и лучше держит форму. Сшивка становится ровнее, упаковка проще укладывается в транспортную тару, а оператор перестаёт тратить время на постоянные подправления на последнем метре.

    Для соли это особенно заметно в двух точках: на чистоте шва и на повторяемости геометрии. Когда эти две вещи под контролем, downstream-операции тоже начинают работать ровнее — от группировки до складской отгрузки. Именно поэтому BIBPU лучше рассматривать не как отдельную машину, а как узел, который закрывает слабое место всей вторичной упаковки.

    Итог

    Если на солевой линии главный риск находится между фасовкой и сшивкой, то именно там и нужно усиливать механику. BIBPU делает это за счёт стабильной подачи, контролируемой термосварки, мягкого удаления лишнего объёма и жёсткой транспортной базы. В результате линия работает спокойнее, а готовая упаковка выглядит и ведёт себя как промышленный продукт, а не как компромисс.