
Почему станция зажима мешков определяет ритм линии фасовки соли
У южнороссийского производителя соли проблема была не только в дозирующей головке. Линия становилась нестабильной, когда станция зажима мешков, транспортный конвейер и бригада паллетирования переставали говорить на одном механическом языке. Как только начинается движение устья мешка, каждое последующее действие должно компенсировать ошибку, которую следовало предотвратить ранее.
Pain point: If the sack is not held flat and centered before discharge, the operator corrects the bag, the conveyor absorbs the wobble, and the palletizing zone loses rhythm.
Линия QZK-1200 создана для уменьшения этой цепной реакции. Её задача не только перемещать продукт, но и поддерживать переходную зону достаточно спокойной, чтобы следующий этап мог происходить без дополнительных манипуляций.
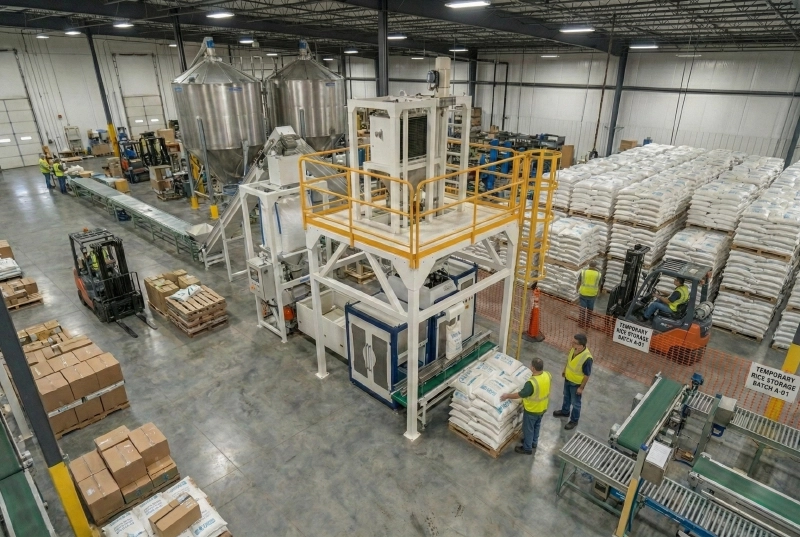
Станция зажима мешков — это место, где защищается ритм
Самое важное в станции зажима мешков — не то, насколько эффектно она выглядит снаружи. Важно, прибывает ли мешок в повторяемом положении, надежно ли удерживается и покидает ли машину с предсказуемой ориентацией. Крупный план внутреннего устройства фасовочного узла делает это видимым: вакуумные присоски, роботизированная укладочная рука, зеленый конвейер и тканый мешок работают вместе в узком временном окне, где ошибки дорого обходятся.
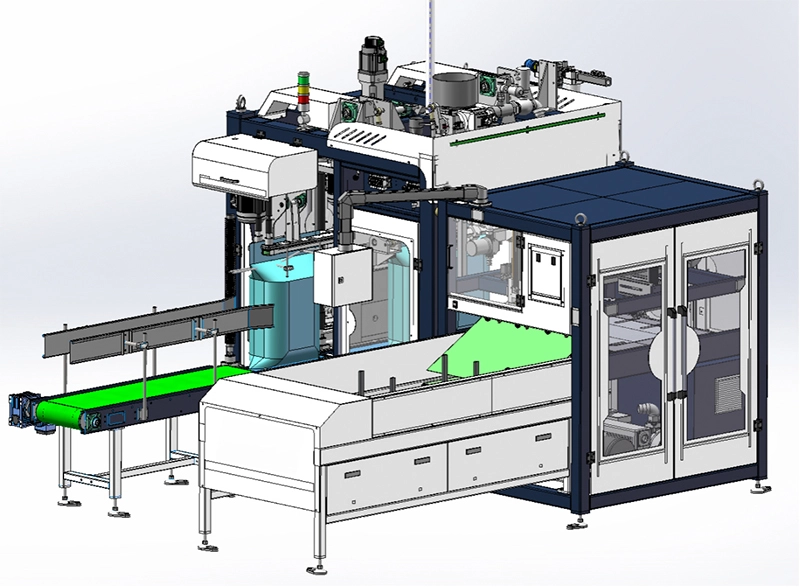
| Station | Что она контролирует | Почему это важно на линии фасовки соли |
|---|---|---|
| Зажим мешка / выравнивание горловины | Положение мешка перед выгрузкой | Уменьшает перекос, смятие и ручную корректировку |
| Вакуумный захват и укладка | Как мешок попадает в зону передачи | Обеспечивает центровку и повторяемость мешка |
| Закрытая рама и лестница доступа | Доступ оператора и безопасность обслуживания | Ускоряет проверки без нарушения порядка на линии |
| Исходящий конвейер | Передача с машины в зону логистики | Предотвращает скопление перед палетированием |
Почему выравнивание важнее чистой скорости
Многие владельцы линий в первую очередь просят увеличить пропускную способность, но скорость помогает только тогда, когда зона передачи стабильна. Если мешок выходит из машины перекошенным, более быстрый конвейер просто перемещает проблему дальше по потоку. На фото работающей линии операторы, погрузчики и транспортный путь видны одновременно. Именно с такой реальностью сталкивается большинство заводов: машина никогда не изолирована от остальной части склада.
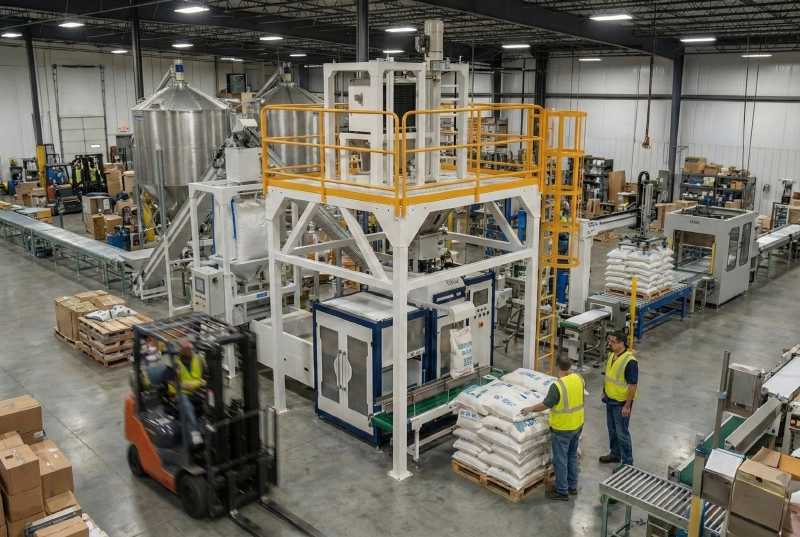
Для производителя соли эта синхронизация особенно важна, потому что упаковка соли обычно работает в условиях высокой загрузки: частый выпуск продукции, повторяющаяся обработка мешков и постоянное движение паллет. Линия не может зависеть от импровизированных корректировок каждые несколько минут. Ей нужна рама, путь передачи и точка выгрузки, которые одинаково работают в каждую смену.
Что вам говорит архитектура машины
Вид спереди QZK-1200 показывает элементы, которые делают это возможным: приподнятую стальную раму, лестницу защитной клетки и закрытый шкаф. Это не декоративные элементы. Они обеспечивают доступ, защищают машину и поддерживают более дисциплинированный рабочий процесс вокруг фасовочной башни. Когда техническое обслуживание проще выполнить, а путь оператора понятен, время перезапуска сокращается, и вся линия быстрее восстанавливается после перерыва.
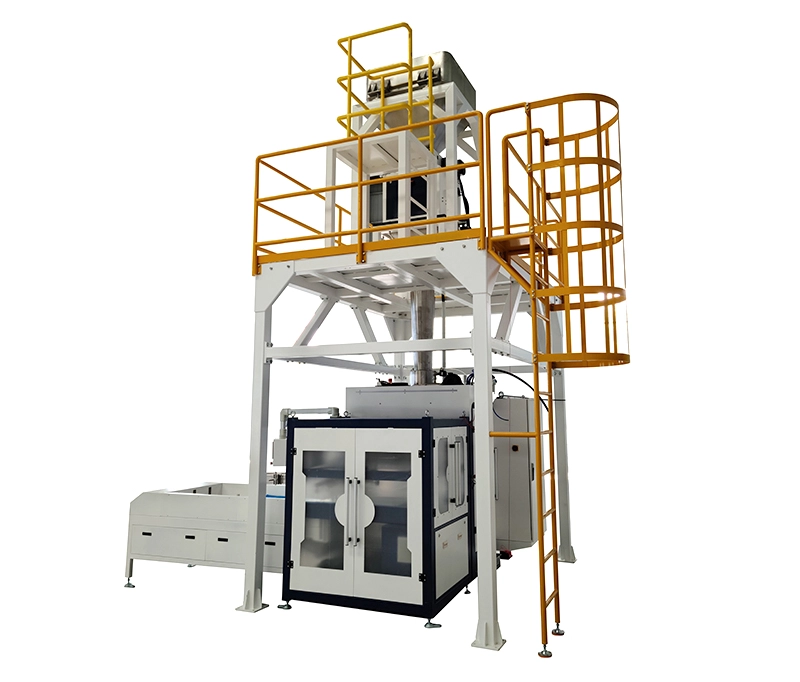
Expert note: If a salt line is losing time between filling and palletizing, the first question should not be “Can we run faster?” It should be “Is the bag being held, centered, and transferred cleanly enough to let the next station do its job?” That is where the QZK-1200 architecture earns its value.
Что необходимо определить перед планированием модернизации
- Bag handling stability: define how the sack is held at the mouth, not just the target output rate.
- Transfer visibility: make sure the operator can see the discharge path and react quickly when a bag drifts.
- Maintenance access: prioritize access to the frame, cabinet, and service points so downtime stays short.
- Logistics handoff: design the conveyor and forklift zone together, because pallet removal is part of the line rhythm.
Вот урок этого проекта по соли на юге России: последние метры имеют значение. Линия становится надежной, когда станция зажима мешка, передаточный конвейер и складской поток построены как единая система, а не как три отдельных задачи.
 English
 Русский